Optimisation de la gestion de stocks et de la planification des approvisionnements
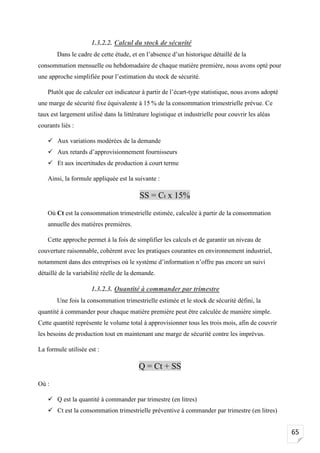
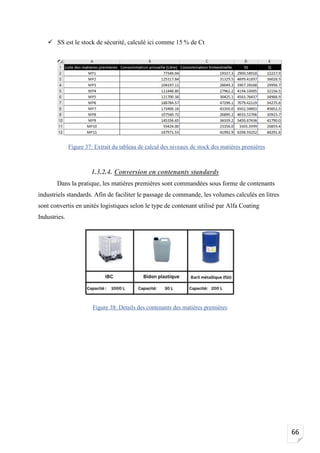
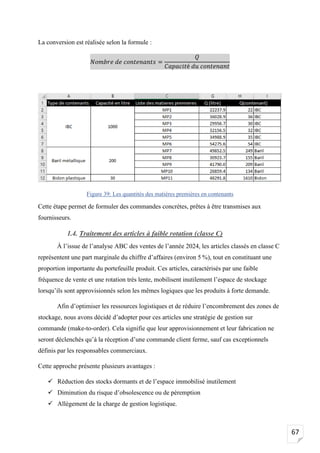
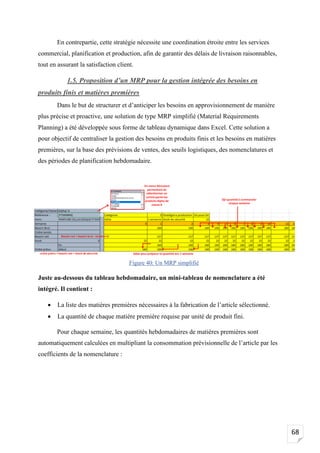
Projet de fin d'étude en vue de l'obtention du diplome des écoles nationales de commerce et de gestion, réalisé au sein de la société Alfa Coating Industries
Optimisation de la gestion de stocks et de la planification des approvisionnements
1.
École Nationale decommerce et de gestion, Beau site, B.P 2725 Ain Sebaâ, Casablanca, Téléphone : (+212) 5 22 66 08 52
Université Hassan II – École Nationale de commerce et de gestion
Casablanca
PROJET DE FIN D’ÉTUDE
En vue de l’obtention du diplôme des écoles nationales
de commerce et de gestion
FILIÉRE : « MANAGEMENT DE LOGISTIQUE ET DE TRANSPORT »
Réalisé et soutenue par : NOKRI YOUNES
Le : …………………………………………
TITRE :
Optimisation de la gestion des stocks et de la planification
des approvisionnements au sein d’une entreprise de
production chimique
« Cas d’Alfa Coating Industries »
Encadré par :
Pr. SABER IBRAHIM
(Encadrant universitaire)
M. El Aasri Aadnane (Chef de
département Industriel & Supply chain)
(Encadrant professionnel)
Entreprise : Alfa Coating Industries,
Site Nouaceur, Casablanca
2.
2
Dédicace
Je dédie cerapport à mes parents, Nokri Mohamed et Saadia El Hindy, pour leur amour, leur
soutien indéfectible et leur confiance en moi. Vous avez toujours cru en mon potentiel et
m’avez encouragé à poursuivre mes études avec détermination et persévérance. Votre
présence constante à mes côtés a été ma plus grande force. Merci papa, merci maman. Je vous
aime .
3.
3
Remerciements
Ce rapport marquela fin de quatre mois de stage enrichissants au sein du département
Supply Chain de la société Alfa Coating Industries. Cette expérience a été une véritable
opportunité d’apprentissage, tant sur le plan professionnel qu’humain, et n’aurait jamais pu
aboutir sans le soutien et la contribution de plusieurs personnes que je tiens ici à remercier
sincèrement.
Je souhaite tout d’abord exprimer ma profonde gratitude à Monsieur Saber Ibrahim,
mon tuteur pédagogique et professeur à l’École Nationale de Commerce et de Gestion de
Casablanca, pour sa disponibilité, ses conseils précieux.
Je remercie également Monsieur Aadnane El Aasri, mon maître de stage et chef du
département industriel & supply chain chez Alfa Coating Industries, pour m’avoir fait
confiance, orienté avec rigueur et impliqué dans des missions à forte valeur ajoutée. Son
encadrement a grandement enrichi la qualité de ce projet.
Mes remerciements s’adressent également à Monsieur Mohamed Asri, chef des
ventes, pour ses éclairages opérationnels et son ouverture à mes propositions, ainsi qu’à
Monsieur Abdellah AIT Lahyane, gestionnaire de stock, pour sa collaboration précieuse et
sa disponibilité au quotidien.
Un remerciement tout particulier à mon ami et collègue Mouad Agzaou, contrôleur de
gestion, pour son soutien constant, ses conseils techniques, son implication et sa bienveillance
tout au long du stage. Son aide a été déterminante à bien des moments.
Enfin, je remercie chaleureusement l’ensemble du personnel du magasin ACI3 pour
leur accueil, leur coopération et leur contribution à la réussite de ce projet.
À toutes et à tous, merci pour cette belle expérience professionnelle et humaine.
4.
4
Résumé
Ce rapport présentele travail réalisé dans le cadre de mon stage de fin d’études au sein
du département Supply Chain de l’entreprise Alfa Coating Industries, spécialisée dans la
fabrication et la commercialisation de produits chimiques destinés à la réparation et à la
peinture automobile.
La mission principale de ce projet a porté sur l’optimisation de la gestion des stocks et
de la planification des approvisionnements, face à deux problématiques majeures identifiées
au sein de l’entreprise :
• La mauvaise exploitation de l’espace de stockage dans le magasin ACI3, entraînant
une saturation des emplacements et une dépendance coûteuse à des entrepôts externes.
• Une planification inefficace des approvisionnements et de la production, ayant pour
conséquence des ruptures de stock fréquentes au niveau des produits finis.
Pour répondre à ces enjeux, une démarche méthodologique DMAIC a été adoptée,
permettant d’analyser en profondeur les causes racines des dysfonctionnements logistiques,
d’identifier les leviers d’amélioration, et de proposer des solutions concrètes et adaptées au
contexte de l’entreprise. Les actions menées ont inclus :
• Le diagnostic du magasin ACI3 (taux d’occupation, affectation des emplacements,
volume perdu).
• L’analyse des ventes et la classification des produits selon la méthode ABC.
• La définition de politiques d’approvisionnement spécifiques pour les produits finis
(Alpha et Beta) et les matières premières, avec calculs des stocks de sécurité, points de
commande et quantités à commander.
• La construction d’un outil MRP simplifié, facilitant la planification des besoins en
produits finis et matières premières.
• Le réaménagement du magasin ACI3, basé sur l’affectation ciblée des emplacements
et la valorisation des volumes inutilisés.
• La mise en place d’indicateurs logistiques (KPI) et de procédures de suivi pour
garantir la pérennité des résultats obtenus.
Ce projet a permis de formuler des recommandations opérationnelles concrètes,
contribuant à améliorer la disponibilité des produits finis, à rationaliser l’espace de stockage
et à renforcer l’efficacité globale de la chaîne logistique d’Alfa Coating Industries.
5.
5
Liste des figures
Figure1: Organigramme de la société................................................................................................... 29
Figure 2: Structure hiérarchique du département Industriel & Supply Chain....................................... 30
Figure 3: Les sites de stockage de la société ......................................................................................... 31
Figure 4: Définition du Business Process Model & Notation ............................................................... 31
Figure 5: Cartographie de l'activité du magasin ACI3 .......................................................................... 32
Figure 6: Définition du diagramme SIPOC........................................................................................... 33
Figure 7: Diagramme SIPOC du magasin ACI3................................................................................... 33
Figure 8: Les composants de la roue DMAIC....................................................................................... 34
Figure 9: Défintion de l'outil QQQOCP................................................................................................ 36
Figure 10: Définition du diagramme d'ISHIKAWA ............................................................................. 38
Figure 11: Diagramme ISHIKAWA du projet ...................................................................................... 39
Figure 12: Matrice des objectifs SMART du projet.............................................................................. 39
Figure 13: Plan d'aménagement du magasin ACI3 ............................................................................... 41
Figure 14: Capacités des rayons en palettes ......................................................................................... 42
Figure 15: Emplacements de stockage .................................................................................................. 43
Figure 16: Capacité des rayons en volume............................................................................................ 43
Figure 17: Un chariot élévateur à mât rétractable ................................................................................. 44
Figure 18: Un transpalette manuel ........................................................................................................ 44
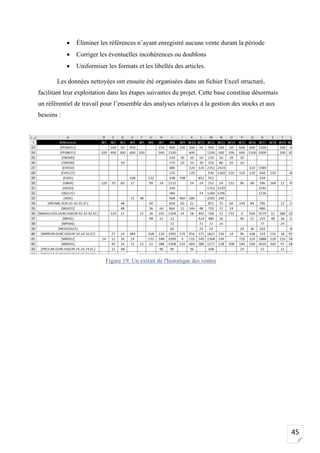
Figure 19: Un extrait de l'historique des ventes .................................................................................... 45
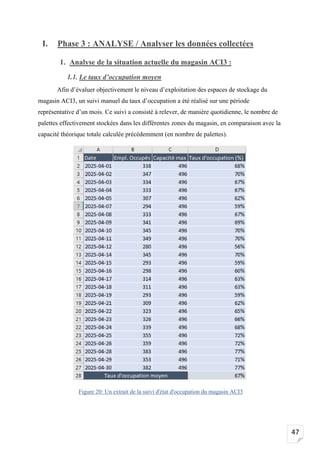
Figure 20: Un extrait de la suivi d'état d'occupation du magasin ACI3 ................................................ 47
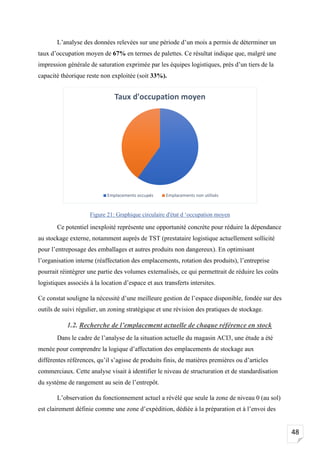
Figure 21: Graphique circulaire d'état d ‘occupation moyen ................................................................ 48
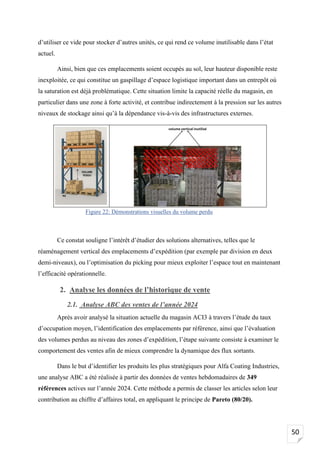
Figure 22: Démonstrations visuelles du volume perdu ......................................................................... 50
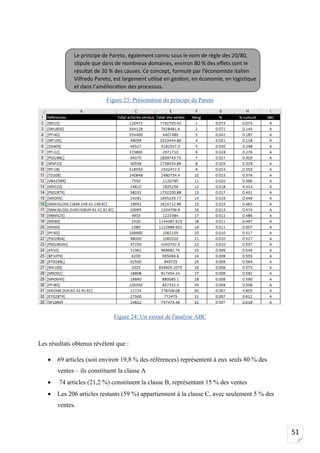
Figure 23: Présentation du principe de Pareto....................................................................................... 51
Figure 24: Un extrait de l'analyse ABC................................................................................................. 51
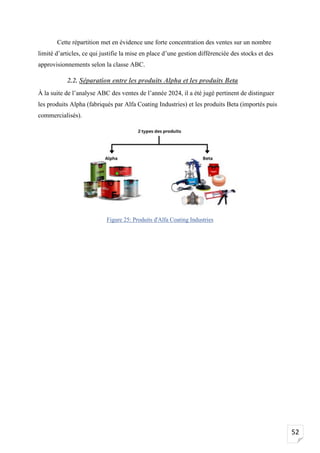
Figure 25: Produits d'Alfa Coating Industries....................................................................................... 52
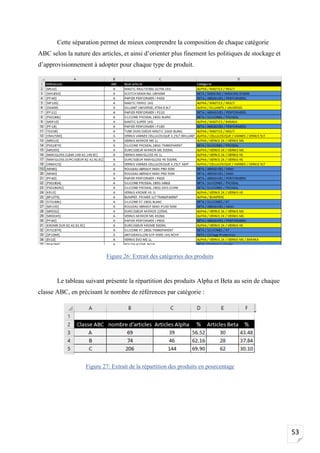
Figure 26: Extrait des catégories des produits....................................................................................... 53
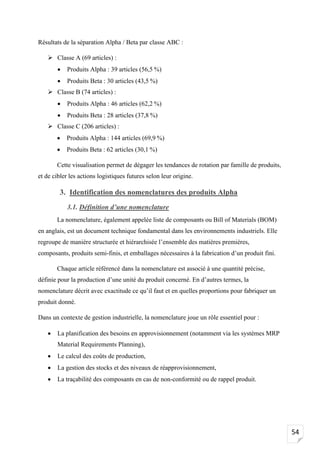
Figure 27: Extrait de la répartition des produits en pourcentage........................................................... 53
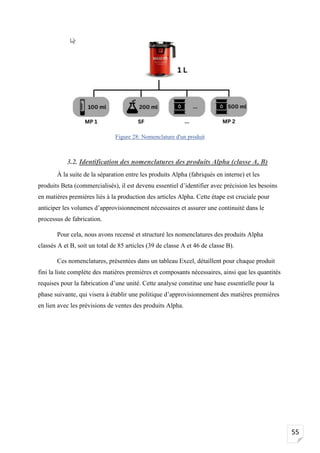
Figure 28: Nomenclature d'un produit................................................................................................... 55
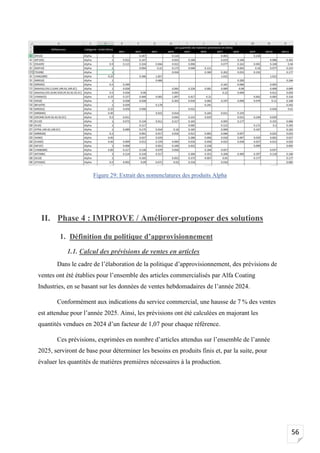
Figure 29: Extrait des nomenclatures des produits Alpha..................................................................... 56
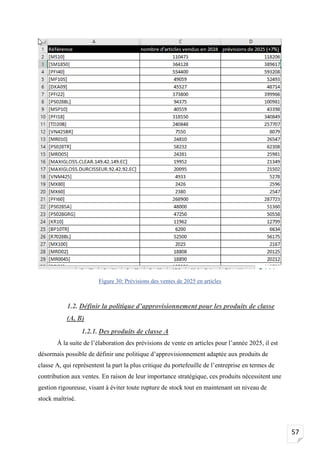
Figure 30: Prévisions des ventes de 2025 en articles ............................................................................ 57
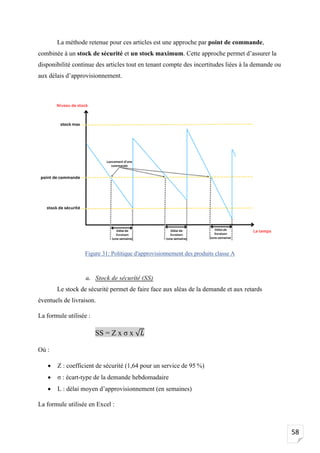
Figure 31: Politique d'approvisionnement des produits classe A.......................................................... 58
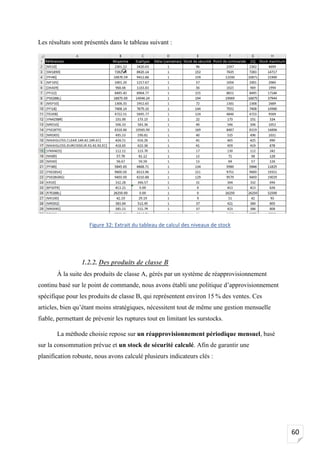
Figure 32: Extrait du tableau de calcul des niveaux de stock................................................................ 60
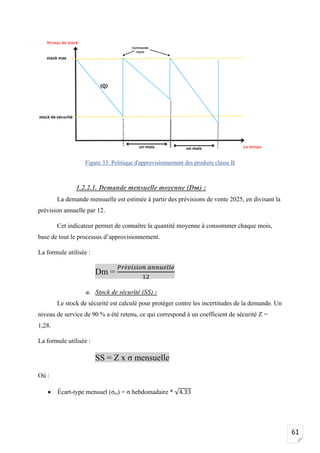
Figure 33: Politique d'approvisionnement des produits classe B .......................................................... 61
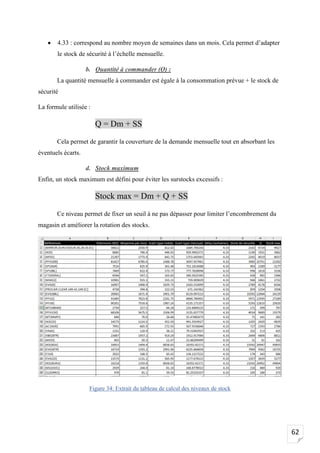
Figure 34: Extrait du tableau de calcul des niveaux de stock................................................................ 62
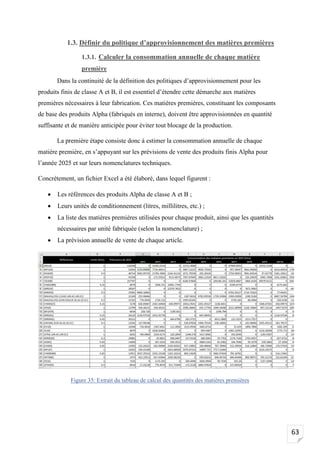
Figure 35: Extrait du tableau de calcul des quantités des matières premières....................................... 63
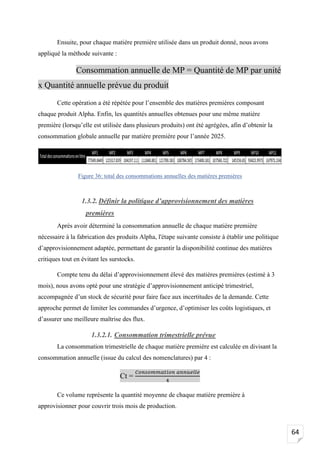
Figure 36: total des consommations annuelles des matières premières ................................................ 64
Figure 37: Extrait du tableau de calcul des niveaux de stock des matières premières .......................... 66
Figure 38: Details des contenants des matières premières .................................................................... 66
Figure 39: Les quantités des matières premières en contenants............................................................ 67
Figure 40: Un MRP simplifié................................................................................................................ 68
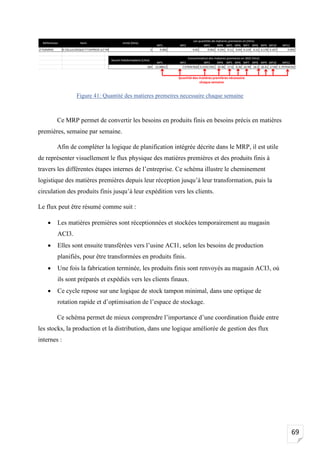
Figure 41: Quantité des matieres premeires necessaire chaque semaine .............................................. 69
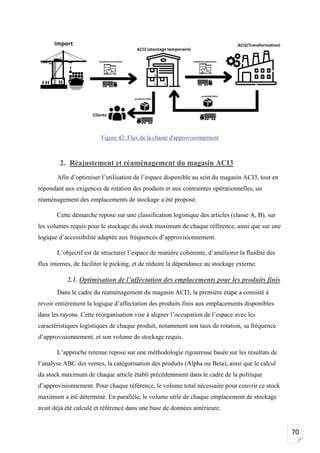
Figure 42: Flux de la chaine d'approvisionnement................................................................................ 70
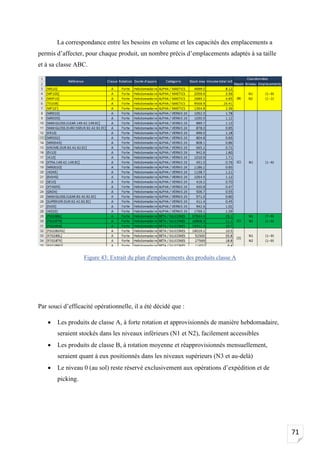
Figure 43: Extrait du plan d'emplacements des produits classe A ........................................................ 71
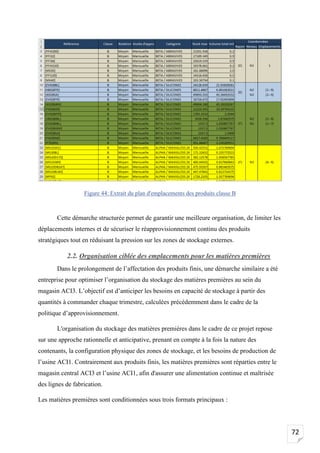
Figure 44: Extrait du plan d'emplacements des produits classe B......................................................... 72
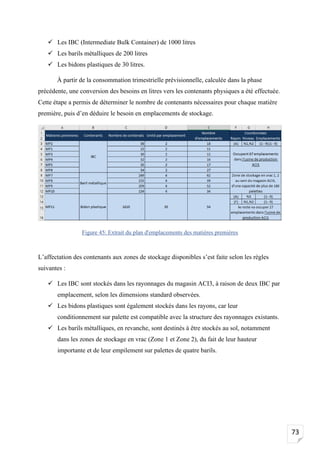
Figure 45: Extrait du plan d'emplacements des matières premières...................................................... 73
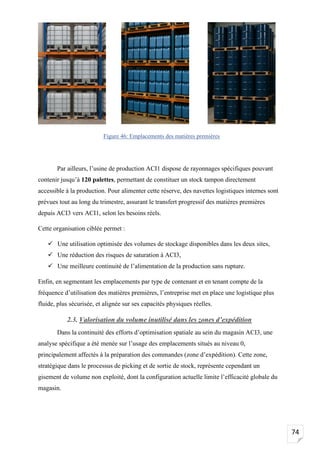
Figure 46: Emplacements des matières premières ................................................................................ 74
6.
6
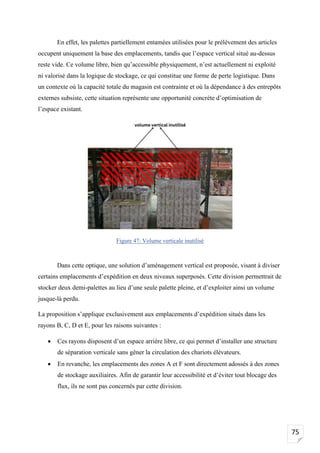
Figure 47: Volumeverticale inutilisé.................................................................................................... 75
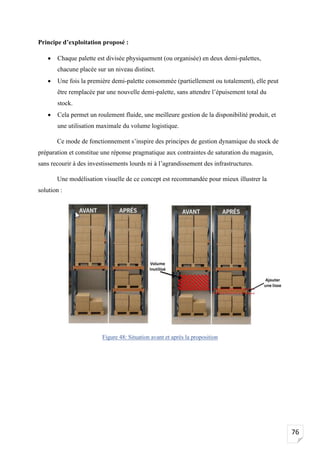
Figure 48: Situation avant et après la proposition................................................................................. 76
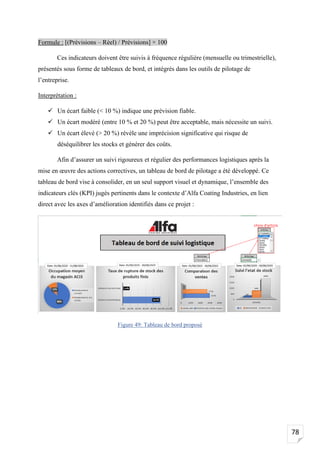
Figure 49: Tableau de bord proposé...................................................................................................... 78
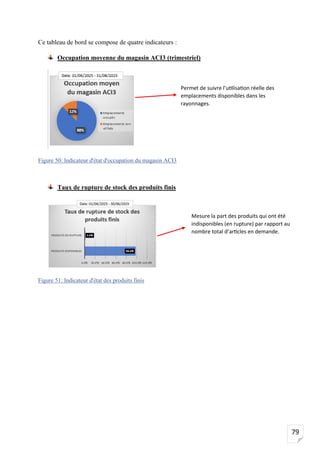
Figure 50: Indicateur d'état d'occupation du magasin ACI3 ................................................................. 79
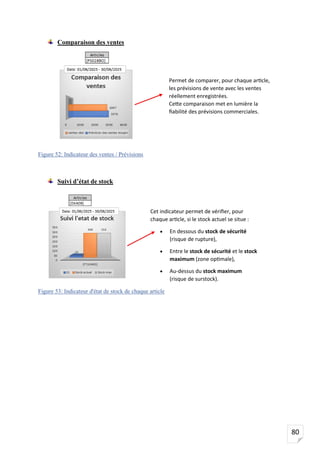
Figure 51: Indicateur d'état des produits finis ....................................................................................... 79
Figure 52: Indicateur des ventes / Prévisions........................................................................................ 80
Figure 53: Indicateur d'état de stock de chaque article.......................................................................... 80
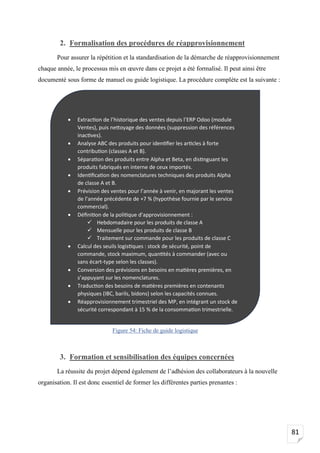
Figure 54: Fiche de guide logistique ..................................................................................................... 81
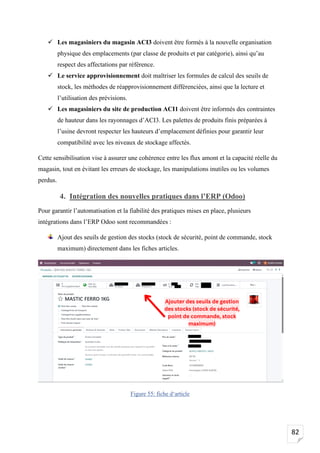
Figure 55: fiche d‘article....................................................................................................................... 82
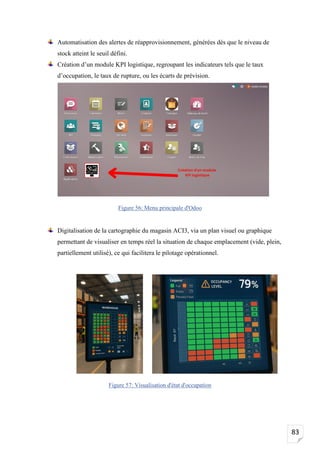
Figure 56: Menu principale d'Odoo....................................................................................................... 83
Figure 57: Visualisation d'état d'occupation.......................................................................................... 83
Figure 58: ISO 9001 : 2015................................................................................................................... 84
7.
7
Liste des tableaux
Tableau1: Organisation géographique de la société............................................................................. 28
Tableau 2: Fiche signalétique de la société ........................................................................................... 30
Tableau 3: Fiche des propositions......................................................................................................... 87
8.
8
Tables des matières
Dédicace..................................................................................................................................................2
Remerciements....................................................................................................................................... 3
Résumé ................................................................................................................................................... 4
Liste des figures ..................................................................................................................................... 5
Liste des tableaux .................................................................................................................................. 7
Tables des matières ............................................................................................................................... 8
Introduction ......................................................................................................................................... 12
Chapitre 1 : Cadre théorique : Fondements de la gestion des stocks et de la planification
logistique .............................................................................................................................................. 13
I. Théories et concepts fondamentaux en gestion des stocks............................................... 14
1. Définition et rôle du stock en entreprise ..................................................................... 14
1.1. Définition du stock en entreprise ............................................................................. 14
1.2. Rôle du stock dans l’entreprise................................................................................ 14
2. Les coûts liés au stock................................................................................................. 15
2.1. Définition générale .................................................................................................... 15
2.2. Les différentes catégories de coûts liés au stock ..................................................... 16
2.2.1. Le coût d’acquisition ou coût d’approvisionnement ...................................... 16
2.2.2. Le coût de possession (ou coût de détention du stock) ................................... 16
2.2.3. Le coût de rupture de stock........................................................................... 17
2.2.4. Le coût d’inventaire ...................................................................................... 17
2.3. Importance de l’optimisation des coûts de stock.................................................... 17
3. Les indicateurs clés de performance (KPI) ................................................................. 18
3.1. Définition générale .................................................................................................... 18
3.2. Objectifs des KPI dans la gestion des stocks........................................................... 18
4. Méthodes de gestion et d’optimisation de stock .......................................................... 18
4.1. Définition : ................................................................................................................. 18
4.2. Les principales méthodes de gestion de stock......................................................... 18
4.2.1. La méthode du stock de sécurité ................................................................... 18
4.2.2. La méthode ABC (ou méthode de Pareto) ..................................................... 19
4.2.3. Le juste-à-temps (JAT / JIT)......................................................................... 19
4.2.4. La méthode du Kanban................................................................................. 19
4.3. Méthodes d’optimisation des stocks ........................................................................ 19
4.3.1. La prévision de la demande........................................................................... 20
4.2.2. Le dimensionnement optimal du stock de sécurité ............................................ 20
4.3.3. L’analyse des coûts totaux de possession (Total Cost of Ownership – TCO).. 20
9.
9
4.3.4. L’intégration d’outilsnumériques (ERP, WMS, APS) .................................... 20
II. Théories et approches en planification des approvisionnements................................. 20
1. Définition et objectifs de la planification des approvisionnements .............................. 20
1.1. Définition........................................................................................................................... 20
1.2. Objectifs de la planification des approvisionnements................................................... 21
2. Modèles et outils de planification................................................................................ 22
2.1. Les principaux modèles de planification................................................................. 22
2.2. Les outils numériques de planification.................................................................... 23
3. Conséquences d’une mauvaise planification ............................................................... 24
Chapitre 2 : Protocole méthodologique............................................................................................. 26
I. Présentation de la société : Données et faits.................................................................... 27
1. Présentation de la société Alfa Coating Industries...................................................... 27
1.1. Présentation de l’entreprise............................................................................................. 27
1.2. Secteurs d’activité............................................................................................................. 27
1.3. Gamme de produits................................................................................................... 28
1.4. Organisation géographique ...................................................................................... 28
1.5. Structure hiérarchique ............................................................................................. 29
1.6. Fiche signalétique de la société Alfa Coating Industries........................................ 30
2. Présentation du département Industriel & Supply Chain........................................... 30
1.1. Structure hiérarchique du département industriel & Supply Chain ................... 30
1.2. Gestion des entrepôts et logistique........................................................................... 31
1.3. Processus BPMN de traitement des articles au sein du magasin ACI3................ 31
• Cartographie BPMN......................................................................................... 31
• Description du processus................................................................................... 32
1.4. Diagramme SIPOC du magasin ACI3..................................................................... 33
II. Optimisation de la gestion des stocks et de la planification des approvisionnements... 33
1. Présentation de la démarche DMAIC......................................................................... 33
1.1. Explication théorique de la démarche ............................................................................ 33
1.2. Adaptation de la démarche pour notre projet........................................................ 34
2. Phase 1 : DEFINE / Définir la problématique............................................................. 35
2.1. Contexte : ................................................................................................................... 35
2.2. Formulation de la problématique ............................................................................ 36
• La méthode du questionnement QQQOCP : ........................................................ 36
• Diagramme ISHIKAWA................................................................................... 38
• Matrice des objectifs SMART ........................................................................... 39
2.3. Définition d’un plan d’action ................................................................................... 40
10.
10
3. Phase 2: MEASURE/ Mesurer la situation actuelle : ................................................. 41
3.1. Observation de la situation actuelle du magasin ACI3.......................................... 41
• Capacité de stockage du magasin ACI3 en palette............................................. 41
• Capacité de stockage du magasin ACI3 en volume (M3
).................................... 42
• Moyens de manutention utilisés dans le magasin ACI3 ..................................... 43
3.2. Collecte et nettoyage des données de l’historique des ventes ................................ 44
Chapitre 3 : Analyse de résultat......................................................................................................... 46
I. Phase 3 : ANALYSE / Analyser les données collectées ................................................... 47
1. Analyse de la situation actuelle du magasin ACI3 : .................................................... 47
1.1. Le taux d’occupation moyen .................................................................................... 47
1.2. Recherche de l’emplacement actuelle de chaque référence en stock.................... 48
1.3. Volumes perdus aux emplacements d’expéditions................................................. 49
2. Analyse les données de l’historique de vente............................................................... 50
2.1. Analyse ABC des ventes de l’année 2024 ................................................................ 50
2.2. Séparation entre les produits Alpha et les produits Beta ...................................... 52
3. Identification des nomenclatures des produits Alpha ................................................. 54
3.1. Définition d’une nomenclature................................................................................. 54
3.2. Identification des nomenclatures des produits Alpha (classe A, B)...................... 55
II. Phase 4 : IMPROVE / Améliorer-proposer des solutions............................................ 56
1. Définition du politique d’approvisionnement ............................................................. 56
1.1. Calcul des prévisions de ventes en articles.............................................................. 56
1.2. Définir la politique d’approvisionnement pour les produits de classe (A, B) ...... 57
1.2.1. Des produits de classe A............................................................................ 57
1.2.2. Des produits de classe B ............................................................................ 60
1.3. Définir du politique d’approvisionnement des matières premières...................... 63
1.3.1. Calculer la consommation annuelle de chaque matière première.................. 63
1.3.2. Définir la politique d’approvisionnement des matières premières................. 64
1.3.2.1. Consommation trimestrielle prévue ............................................. 64
1.3.2.2. Calcul du stock de sécurité ........................................................... 65
1.3.2.3. Quantité à commander par trimestre ........................................... 65
1.3.2.4 Conversion en contenants standards ............................................ 66
1.4. Traitement des articles à faible rotation (classe C) ................................................ 67
1.5. Proposition d’un MRP pour la gestion intégrée des besoins en produits finis et
matières premières .................................................................................................... 68
2. Réajustement et réaménagement du magasin ACI3 ................................................... 70
2.1. Optimisation de l’affectation des emplacements pour les produits finis.............. 70
2.2. Organisation ciblée des emplacements pour les matières premières.................... 72
11.
11
2.3. Valorisation duvolume inutilisé dans les zones d’expédition ............................... 74
III. Phase 5 : CONTROL / Pérenniser les résultats........................................................... 77
1. Mise en place d'indicateurs de suivi logistique (KPI).................................................. 77
1.1. Taux d’occupation moyen du magasin ACI3 (trimestriel) ........................................... 77
1.2. Taux de rupture de stock des produits finis (mensuel) ................................................. 77
1.3. Écart entre les prévisions de vente et la consommation réelle (mensuel).................... 77
2. Formalisation des procédures de réapprovisionnement.............................................. 81
3. Formation et sensibilisation des équipes concernées ................................................... 81
4. Intégration des nouvelles pratiques dans l’ERP (Odoo).............................................. 82
5. Planification d’audits logistiques périodiques............................................................. 84
6. Mise en place d’une fiche de propositions d’amélioration continue ............................ 86
Conclusion............................................................................................................................................ 88
Webo/Bibliographie…………………………………………………………………………………………………………………… 89
12.
12
Introduction
Dans un contexteéconomique marqué par la compétitivité et la pression sur les coûts
logistiques, les entreprises industrielles doivent plus que jamais repenser leur organisation
afin de garantir la fluidité de leurs opérations et la satisfaction de leurs clients. C’est dans ce
cadre que s’inscrit le présent Projet de Fin d’Études, réalisé au sein de l’entreprise Alfa
Coating Industries, spécialisée dans la fabrication et la commercialisation de produits
chimiques destinés à la réparation et à la peinture automobile.
Durant mon stage, j’ai été amené à m’insérer au cœur des problématiques logistiques
de l’entreprise, et plus précisément à analyser deux enjeux majeurs identifiés par la direction
logistique :
• Une mauvaise gestion de l’espace de stockage dans le magasin principal ACI3,
engendrant une saturation des rayonnages et une dépendance coûteuse à des entrepôts
externes.
• Une planification insuffisante des approvisionnements et de la production, ayant pour
conséquence directe des ruptures de stock fréquentes au niveau des produits finis.
Face à ces constats, le projet vise à optimiser la gestion des stocks et la planification
des approvisionnements, en s’appuyant sur une démarche structurée, des analyses de données
concrètes, ainsi que sur des outils de gestion logistique reconnus.
La méthodologie DMAIC, issue du Lean Six Sigma, a été choisie comme fil
conducteur du projet, permettant d’identifier les causes profondes des dysfonctionnements, de
proposer des solutions ciblées, et de pérenniser les résultats à travers des indicateurs de suivi
et une logique d’amélioration continue.
Ce rapport présente l’ensemble des travaux réalisés, depuis le diagnostic initial
jusqu’aux propositions concrètes d’amélioration, en passant par la collecte et le traitement des
données, l’élaboration de politiques d’approvisionnement, le réaménagement du magasin,
ainsi que la mise en place d’outils de planification comme un MRP simplifié.
13.
13
Chapitre 1 :Cadre théorique :
Fondements de la gestion des stocks
et de la planification logistique
Ce chapitre présente les fondements théoriques essentiels à la compréhension des
problématiques traitées dans ce projet. Il s’agit d’aborder les principes clés de la gestion des
stocks, les méthodes de planification des approvisionnements, ainsi que les outils et approches
logistiques permettant d’optimiser les flux physiques et d’améliorer la performance de la
chaîne d’approvisionnement.
14.
14
I. Théories etconcepts fondamentaux en gestion des stocks
1. Définition et rôle du stock en entreprise
1.1. Définition du stock en entreprise
Le stock, au sein d’une entreprise, désigne l’ensemble des biens tangibles conservés en
réserve, en attente d’une utilisation future ou d’une commercialisation. Ces biens peuvent
prendre plusieurs formes : matières premières, composants, produits semi-finis, produits finis,
ou encore marchandises destinées à la revente. Le stock est classifié dans la comptabilité
comme un actif circulant, car il est destiné à être écoulé, transformé ou utilisé dans un délai
court, généralement inférieur à un an.
Sur le plan fonctionnel, le stock joue un rôle d’amortisseur entre les flux
d’approvisionnement, de production et de distribution. Il permet à l’entreprise d’ajuster son
activité aux aléas internes (pannes, retards de production) et externes (variabilité de la
demande, problèmes de transport ou d’approvisionnement). La gestion des stocks constitue
ainsi un enjeu stratégique pour assurer la continuité des opérations, optimiser les coûts et
garantir la satisfaction des clients.
Il convient également de distinguer plusieurs typologies de stocks :
✓ Le stock de sécurité : prévu pour pallier les incertitudes (retards de livraison, pics de
demande).
✓ Le stock d’anticipation : constitué en prévision d’événements futurs (hausse des prix,
périodes de forte activité).
✓ Le stock en transit : en cours de transport entre deux points de la chaîne logistique.
✓ Le stock dormant : stock inutilisé, souvent obsolète, représentant un coût sans valeur
productive.
1.2. Rôle du stock dans l’entreprise
La détention de stocks répond à une série d’objectifs opérationnels, stratégiques et
économiques. Son rôle s’inscrit dans une logique d’efficacité logistique et de performance
organisationnelle. Voici les fonctions principales du stock en entreprise :
Garantir la continuité des opérations :
Le stock permet de maintenir un rythme de production stable en dépit d’éventuelles
ruptures d’approvisionnement. Il agit comme un tampon qui évite les arrêts de chaîne ou les
retards dans les processus internes.
15.
15
✓ Répondre efficacementà la demande :
Disposer d’un stock de produits finis permet à l’entreprise de livrer rapidement ses
clients, même en cas de fluctuations imprévues de la demande. Cela renforce la
réactivité de l’entreprise et améliore la satisfaction client.
✓ Réduire les coûts unitaires :
En achetant ou en produisant en plus grande quantité, l’entreprise peut bénéficier
d’économies d’échelle, notamment en négociant des tarifs préférentiels ou en
réduisant les frais de transport à l’unité.
✓ Absorber les incertitudes du marché :
Le stock joue un rôle de protection contre les aléas liés aux fournisseurs, aux
transports ou à la demande. Il permet de mieux gérer les risques liés à la variabilité.
✓ Faciliter la planification et l’organisation :
Grâce au stock, l’entreprise peut dissocier les rythmes de production et de distribution,
ce qui facilite la gestion des ressources humaines, des machines et des infrastructures
logistiques.
✓ Soutenir la stratégie commerciale :
Un stock bien géré permet de répondre rapidement aux opportunités de marché,
d’assurer une présence permanente sur les points de vente, et de mener des opérations
promotionnelles sans rupture de disponibilité.
2. Les coûts liés au stock
2.1. Définition générale
Les coûts liés au stock englobent l’ensemble des dépenses engendrées par la détention,
la gestion, et la rotation des stocks au sein de l’entreprise. Bien que le stock permette de
répondre à des objectifs stratégiques tels que la disponibilité des produits ou la continuité de
16.
16
la production, ilreprésente également un investissement coûteux qui mobilise des ressources
financières, logistiques, humaines et matérielles.
La maîtrise des coûts liés au stock constitue donc un enjeu crucial dans l’optimisation
de la chaîne logistique (supply chain) et dans l’amélioration de la rentabilité de l’entreprise.
Ces coûts peuvent être classés en plusieurs grandes catégories, chacune correspondant à un
aspect spécifique de la gestion des stocks.
2.2. Les différentes catégories de coûts liés au stock
2.2.1. Le coût d’acquisition ou coût d’approvisionnement
Ce coût regroupe toutes les dépenses associées à l’achat ou à l’approvisionnement des
biens destinés à être stockés. Il inclut :
✓ Le prix d’achat des marchandises ou des matières premières.
✓ Les frais de transport (fret, livraison, douane, etc.).
✓ Les coûts de commande : traitement administratif, frais de traitement, réception et
inspection des marchandises.
Ce coût est généralement variable en fonction de la quantité achetée et de la fréquence des
commandes.
2.2.2. Le coût de possession (ou coût de détention du stock)
C’est l’un des postes les plus significatifs. Il comprend l’ensemble des dépenses liées
au fait de conserver les produits en stock. Cela inclut :
✓ Le coût du capital immobilisé : le stock représente un actif qui ne génère pas de
revenus tant qu’il n’est pas vendu, mais mobilise des liquidités.
✓ Les coûts de stockage physique : location ou amortissement de l’entrepôt, énergie,
sécurité, assurances.
✓ Les frais de gestion : salaires du personnel de magasin, logiciels de gestion des stocks
(WMS, ERP), matériel de manutention.
✓ Les coûts d’obsolescence, de détérioration ou de péremption : perte de valeur des
produits avec le temps.
✓ Les coûts liés au vol ou à la casse.
Ce coût augmente avec la taille du stock et incite les entreprises à éviter le surstockage.
17.
17
2.2.3. Le coûtde rupture de stock
Ce coût est associé à l’absence de produits disponibles au moment où ils sont
demandés par la production ou les clients. Les conséquences peuvent être importantes :
✓ Perte de ventes ou de clients (satisfaction négative, perte de confiance).
✓ Arrêt de production si les matières premières manquent.
✓ Pénalités contractuelles ou perte d’image.
✓ Coûts de rattrapage : livraisons urgentes, surproduction, heures supplémentaires.
Ce coût est parfois difficile à quantifier, mais son impact sur la performance commerciale
peut être très élevé.
2.2.4. Le coût d’inventaire
Il correspond aux frais liés au suivi et au contrôle des stocks, à travers des inventaires
physiques ou informatisés. Il inclut :
✓ Le temps consacré par le personnel.
✓ Les systèmes d'information utilisés (lecteurs codes-barres, RFID, logiciels de gestion).
✓ Les interruptions d'activité lors des inventaires.
Bien que ce coût soit relativement stable, il est indispensable pour garantir la fiabilité des
données de stock.
2.3. Importance de l’optimisation des coûts de stock
La gestion optimale des coûts liés au stock repose sur un équilibre délicat entre :
✓ Le risque de rupture (et ses coûts),
✓ Et le coût de possession élevé en cas de surstock.
Pour cela, les entreprises utilisent des méthodes de gestion avancées, telles que :
✓ La gestion à juste-à-temps (JAT) : réduction maximale des stocks pour minimiser les
coûts de possession.
✓ Le stock de sécurité : pour limiter le risque de rupture.
✓ Le modèle de Wilson (EOQ – Economic Order Quantity) : pour calculer la quantité
optimale de commande.
La prévision de la demande : pour adapter les niveaux de stock aux besoins réels.
18.
18
3. Les indicateursclés de performance (KPI)
3.1. Définition générale
Dans le domaine de la gestion de stock, les indicateurs clés de performance (KPI) sont
des outils de mesure permettant d’évaluer la qualité, l'efficacité et la fiabilité de la gestion des
stocks au sein d’une entreprise. Ils fournissent des données quantitatives et objectives qui
aident à suivre l’évolution des niveaux de stock, à identifier les dysfonctionnements
logistiques et à optimiser la disponibilité des produits tout en réduisant les coûts.
La gestion des stocks représente un équilibre stratégique entre deux exigences
majeures : disposer de suffisamment de stock pour répondre à la demande et éviter les
surstocks coûteux. Les KPI permettent de piloter cet équilibre et de guider les décisions en
matière d’approvisionnement, de stockage, de production et de distribution.
3.2. Objectifs des KPI dans la gestion des stocks
Les principaux objectifs des KPI dans ce domaine sont de :
✓ Réduire les coûts logistiques liés au stockage et à l'immobilisation du capital.
✓ Améliorer le service client en assurant la disponibilité des produits.
✓ Réduire les ruptures de stock et les surstocks.
✓ Optimiser les flux d’approvisionnement et de distribution.
✓ Garantir la fiabilité des données de stock pour une meilleure planification.
4. Méthodes de gestion et d’optimisation de stock
4.1. Définition :
La gestion des stocks regroupe l’ensemble des techniques et processus mis en œuvre
pour planifier, contrôler, surveiller et renouveler les stocks d’une entreprise. Elle vise à
assurer une disponibilité optimale des produits tout en minimisant les coûts associés au
stockage (coûts de possession, de commande, de rupture, etc.). L’optimisation de stock, quant
à elle, désigne l’ensemble des stratégies permettant de réduire les excédents inutiles, éviter les
ruptures et adapter les niveaux de stock aux besoins réels de l’entreprise et du marché.
4.2. Les principales méthodes de gestion de stock
4.2.1. La méthode du stock de sécurité
Constituer un stock tampon pour faire face aux incertitudes de la demande ou aux retards de
livraison.
19.
19
Objectif : Réduirele risque de rupture.
Avantages : Assure la continuité d'activité.
Limites : Augmentation des coûts de stockage si mal dimensionné.
4.2.2. La méthode ABC (ou méthode de Pareto)
Classer les articles en fonction de leur importance économique :
✓ Classe A : 20 % des articles représentant 80 % de la valeur.
✓ Classe B : 30 % des articles pour 15 % de la valeur.
✓ Classe C : 50 % des articles pour 5 % de la valeur.
Objectif : Allouer des ressources et des contrôles plus rigoureux sur les articles les plus
stratégiques.
Avantages : Permet une gestion différenciée et ciblée.
Limites : Nécessite une mise à jour régulière de la classification.
4.2.3. Le juste-à-temps (JAT / JIT)
Réduire au maximum les stocks en ne produisant ou en ne commandant que ce qui est
nécessaire, au moment où c’est nécessaire.
Objectif : Réduire les coûts de stockage et améliorer la réactivité.
Avantages : Moins d’immobilisation de capital, meilleure adaptation à la demande.
Limites : Forte dépendance aux fournisseurs et aux délais de livraison.
4.2.4. La méthode du Kanban
Utilise des signaux visuels (étiquettes, cartes) pour déclencher le réapprovisionnement
lorsque le stock d’un poste descend à un seuil défini.
Objectif : Synchroniser les flux de production et d’approvisionnement.
Avantages : Simplicité, visibilité, réduction des stocks en cours.
Limites : Nécessite une grande stabilité des processus et de la demande
4.3. Méthodes d’optimisation des stocks
L’optimisation va au-delà de la gestion classique. Elle vise à trouver le meilleur
compromis entre disponibilité et coûts. Parmi les techniques d’optimisation, on retrouve :
20.
20
4.3.1. La prévisionde la demande
Utilisation de modèles statistiques (saisonnalité, tendance, moyenne mobile, lissage
exponentiel) ou d’outils d’intelligence artificielle pour anticiper les besoins futurs.
4.3.2. Le dimensionnement optimal du stock de sécurité
Calcul basé sur l’écart-type de la demande et le niveau de service souhaité pour ajuster
les stocks tampon sans excès.
4.3.3. L’analyse des coûts totaux de possession (Total Cost of
Ownership – TCO)
Intégration de tous les coûts associés à un article stocké : coût d’achat, de possession,
d’obsolescence, de commande, etc., pour choisir les meilleures stratégies
d’approvisionnement.
4.3.4. L’intégration d’outils numériques (ERP, WMS, APS)
Automatisation et optimisation en temps réel grâce à des logiciels de planification
avancée, qui facilitent la gestion multisite, la traçabilité et le pilotage des KPI.
II. Théories et approches en planification des
approvisionnements
1. Définition et objectifs de la planification des approvisionnements
1.1. Définition
La planification des approvisionnements est une fonction stratégique et opérationnelle
de la gestion de la chaîne logistique (supply chain) visant à déterminer de manière anticipée
les besoins en matières premières, composants, produits finis ou semi-finis, afin d’assurer une
disponibilité continue des ressources nécessaires à la production et à la satisfaction de la
demande client.
Elle consiste à prévoir, organiser et coordonner les achats et les livraisons auprès des
fournisseurs dans les délais, quantités et conditions requis, tout en tenant compte des
contraintes internes (capacités de stockage, plan de production, politique d’achat) et externes
(délais fournisseurs, fluctuations de la demande, saisonnalité, événements géopolitiques, etc.).
La planification des approvisionnements repose sur l’analyse des données historiques,
des prévisions de ventes, des cycles de production, des niveaux de stock disponibles, et de la
21.
21
capacité logistique, afind’optimiser les flux de marchandises tout en réduisant les coûts et
minimisant les risques de rupture ou de surstock.
1.2. Objectifs de la planification des approvisionnements
La planification des approvisionnements poursuit plusieurs objectifs fondamentaux, à
la fois économiques, opérationnels et stratégiques :
✓ Assurer la disponibilité des matières et produits
Garantir que tous les composants ou produits nécessaires soient disponibles au bon
moment, au bon endroit et en bonne quantité, pour ne pas ralentir ou interrompre les
processus de production, de distribution ou de vente.
✓ Réduire les coûts d’approvisionnement et de stockage
Optimiser les volumes commandés et les fréquences de commande afin de minimiser
les coûts de transport, de stockage, de passation de commande et d’immobilisation du
capital.
✓ Éviter les ruptures de stock
Grâce à une anticipation rigoureuse des besoins et à une bonne coordination avec les
fournisseurs, limiter les risques de non-disponibilité des articles, ce qui pourrait
entraîner des retards de livraison, une insatisfaction client ou une interruption de la
production.
✓ Réduire les surstocks et l’obsolescence
Éviter de commander des quantités excessives qui entraînent des coûts de stockage
élevés, une perte de valeur, voire une obsolescence des produits (surtout pour les
articles périssables ou à forte évolution technologique).
✓ Améliorer la performance globale de la supply chain
Harmoniser les flux physiques (marchandises) avec les flux d’informations
(commandes, prévisions) pour garantir une supply chain fluide, agile et réactive aux
évolutions du marché.
22.
22
✓ Contribuer àla satisfaction client
Répondre de manière fiable et rapide à la demande des clients en assurant une qualité
de service logistique élevée, notamment en termes de taux de service, de ponctualité
des livraisons et de flexibilité.
✓ Renforcer la collaboration avec les fournisseurs
Établir des relations solides et durables avec les fournisseurs à travers des
engagements clairs, des prévisions partagées et une planification collaborative, afin de
fiabiliser les délais et la qualité des livraisons.
2. Modèles et outils de planification
La planification de l’approvisionnement joue un rôle crucial dans la gestion globale de
la chaîne logistique. Elle consiste à anticiper les besoins futurs en matières premières,
composants ou produits finis afin de garantir leur disponibilité tout en évitant les excès de
stock ou les ruptures. Pour y parvenir, les entreprises s’appuient sur différents modèles de
planification, ainsi que sur des outils technologiques qui permettent d’optimiser la prise de
décision en matière d’achat, de gestion des délais et de coordination avec les fournisseurs.
2.1. Les principaux modèles de planification
✓ Le modèle MRP (Material Requirements Planning)
Le MRP est l’un des outils les plus couramment utilisés pour déterminer les besoins en
approvisionnement. Il s’appuie sur le plan directeur de production (PDP) et les
nomenclatures produites pour calculer les quantités exactes de composants à
commander, ainsi que les dates auxquelles ces commandes doivent être passées. En
prenant en compte les niveaux de stock existants et les délais d’approvisionnement, le
MRP permet de planifier de manière structurée et rationnelle l'ensemble des besoins
en matériaux. Son efficacité dépend toutefois de la qualité des données utilisées : des
informations inexactes peuvent engendrer des surstocks ou des ruptures.
✓ La planification de la distribution (DRP)
Le DRP s’inscrit dans la continuité du MRP, mais s’applique davantage à la gestion
des flux entre les différents sites logistiques de l’entreprise (entrepôts, centres de
23.
23
distribution, points devente, etc.). Il permet de définir les quantités à transférer d’un
site à l’autre, selon les prévisions de la demande locale, les capacités de stockage et les
délais de livraison. Ce modèle facilite l’équilibrage des stocks à l’échelle du réseau de
distribution.
✓ La méthode du point de commande
Cette approche repose sur un seuil prédéfini, appelé « point de commande ». Lorsque
le stock atteint ce niveau, une commande est automatiquement déclenchée. Cette
méthode est simple à mettre en œuvre et particulièrement adaptée aux produits à
consommation régulière. Néanmoins, sa fiabilité repose sur une estimation précise de
la consommation moyenne et du délai de réapprovisionnement.
✓ La méthode de réapprovisionnement périodique (partie appro)
Les commandes sont effectuées à intervalles fixes (hebdomadaires, mensuels), quelle
que soit la quantité restante, pour planifier les approvisionnements selon un calendrier.
Et assurer une organisation facile, réduction des coûts de passation de commande,
mais il y a le risque de rupture ou de surstock entre deux périodes.
✓ Le juste-à-temps (JAT)
Inspirée du lean management, la méthode JAT vise à minimiser les stocks en
approvisionnant uniquement ce qui est nécessaire, au moment exact où cela est requis.
Bien que cette méthode réduise considérablement les coûts de stockage, elle nécessite
une coordination parfaite avec les fournisseurs et une forte stabilité dans les flux
d’activité.
2.2. Les outils numériques de planification
✓ Les ERP (Enterprise Resource Planning)
Les progiciels ERP permettent une intégration complète des fonctions de l’entreprise,
notamment en matière de gestion des achats, des stocks et des commandes. Ils
centralisent les données et automatisent une grande partie des processus liés à
l’approvisionnement. Parmi les ERP les plus utilisés, on retrouve SAP, Oracle ou
encore Microsoft Dynamics.
✓ Les logiciels APS (Advanced Planning and Scheduling)
24.
24
Contrairement aux ERP,les outils APS sont conçus spécifiquement pour la
planification avancée. Ils utilisent des algorithmes d’optimisation pour améliorer la
répartition des ressources, les prévisions de la demande, les calendriers de livraison ou
encore la gestion des priorités. Ces outils sont particulièrement utiles dans des
contextes complexes ou à forte variabilité.
✓ Les plateformes SRM (Supplier Relationship Management)
Les SRM permettent de gérer de manière proactive les relations avec les fournisseurs.
En plus de suivre les performances (délais, qualité, fiabilité), ces outils facilitent la
collaboration et permettent parfois une planification conjointe avec certains
fournisseurs stratégiques.
✓ Les systèmes de prévision de la demande
La qualité de la planification repose en grande partie sur des prévisions fiables. Des
outils intégrant des modèles statistiques ou des techniques issues de l’intelligence
artificielle permettent d’anticiper les besoins futurs avec plus de précision. Ces
solutions sont souvent intégrées aux ERP ou APS.
3. Conséquences d’une mauvaise planification
Une planification efficace est au cœur de la performance logistique et opérationnelle
d’une entreprise. Lorsqu’elle est négligée ou mal exécutée, les répercussions peuvent être
nombreuses, à la fois sur le plan financier, organisationnel et stratégique. En effet, une
mauvaise planification engendre des déséquilibres dans les flux, compromet la disponibilité
des produits, et affaiblit la réactivité de l’entreprise face aux aléas du marché.
✓ Surstocks et coûts de stockage élevés
L’un des premiers effets d’une planification imprécise est la constitution de stocks
excédentaires. Ces surplus entraînent :
• Une mobilisation excessive du capital (immobilisation financière),
• Des frais de stockage plus importants (location d’espace, manutention,
sécurité, etc.),
• Un risque accru d’obsolescence ou de péremption des produits.
25.
25
Au-delà du coûtdirect, ces surstocks peuvent aussi masquer des dysfonctionnements
dans les prévisions ou la gestion de la demande.
✓ Ruptures de stock et perte de ventes
À l’opposé, une mauvaise anticipation des besoins peut également conduire à des
ruptures de stock, avec des conséquences immédiates :
• Insatisfaction ou perte de clients,
• Perturbation des activités de production ou de distribution,
• Perte de parts de marché au profit de concurrents mieux préparés.
Dans certains secteurs comme le commerce de détail ou l’agroalimentaire, une rupture
de stock peut avoir des effets critiques sur la réputation de l’entreprise.
✓ Allongement des délais et désorganisation des opérations
L’absence de planification rigoureuse perturbe la fluidité des processus internes. Elle
peut engendrer :
• Des retards dans les livraisons fournisseurs ou clients,
• Une désynchronisation entre les différentes étapes de la production ou de
l’expédition,
• Une surcharge ou une sous-utilisation des ressources humaines et matérielles.
Cela génère une baisse d’efficacité globale, affecte la productivité et complexifie la
gestion quotidienne.
✓ Diminution de la compétitivité
À long terme, l’ensemble de ces dysfonctionnements affaiblit la capacité
concurrentielle de l’entreprise. Elle devient moins agile face aux fluctuations de la
demande, moins performante dans la gestion de ses coûts, et plus vulnérable aux
crises. Dans un contexte économique tendu, ces faiblesses peuvent compromettre sa
pérennité.
26.
26
Chapitre 2 :Protocole
méthodologique
Ce chapitre expose la démarche méthodologique adoptée pour la réalisation du projet.
Il présente dans un premier temps le cadre du stage, les missions confiées ainsi que
l’environnement de travail. Ensuite, il détaille la méthodologie de recherche suivie, basée sur
la démarche DMAIC, en précisant les outils, techniques d’analyse et sources de données
mobilisés pour diagnostiquer les problèmes, proposer des solutions et évaluer les résultats.
27.
27
I. Présentation dela société : Données et faits
1. Présentation de la société Alfa Coating Industries
1.1. Présentation de l’entreprise
Alfa Coating Industries SARL AU est une entreprise marocaine créée en 2005,
spécialisée dans la fabrication et la commercialisation de produits chimiques destinés à la
réparation et à la peinture de la carrosserie automobile. Elle conçoit et fournit une gamme de
produits techniques tels que les mastics, apprêts, peintures, vernis, ainsi que divers accessoires
et équipements utilisés dans les ateliers de carrosserie.
L’entreprise commercialise ses produits sous plusieurs marques, notamment Maestro, INKO,
EVO, PROCAR, VARNEX et MEGA+, couvrant des besoins variés dans le domaine du
traitement et du revêtement automobile.
Alfa Coating Industries dispose d’un site de production situé au Maroc, d’un réseau de
distribution national et international, et propose ses solutions principalement aux
professionnels de la carrosserie, notamment les carrossiers, tôliers, distributeurs de peinture et
concessionnaires automobiles.
Son offre inclut également des revêtements de protection, des produits anticorrosion,
et d’autres composants utilisés dans le traitement des surfaces automobiles. L’entreprise opère
selon un système de fabrication structuré et dispose de plusieurs plateformes logistiques pour
la gestion de ses flux de matières premières et de produits finis.
1.2. Secteurs d’activité
Alfa Coating Industries est principalement active dans :
✓ La fabrication et la formulation de produits chimiques destinés à la réparation
automobile et aux revêtements industriels.
✓ La recherche et le développement (R&D) pour l’amélioration continue de ses
formulations et l’adaptation aux nouvelles normes environnementales.
✓ La distribution et la commercialisation de ses produits via un réseau de distributeurs
agréés, de revendeurs spécialisés et d’ateliers professionnels.
✓ L’exportation et l’expansion internationale, notamment en Afrique et en Europe.
28.
28
1.3. Gamme deproduits
L’entreprise propose une large gamme de produits adaptés aux besoins du marché :
➢ Produits pour la carrosserie automobile (Produits Alfa)
• Mastics : Gamme complète de mastics polyester pour la réparation et la finition
des surfaces.
• Apprêts et sous-couches : Solutions pour améliorer l’adhérence et la qualité du
revêtement final.
• Peintures et vernis : Peintures acryliques, vernis à haute performance et
solutions de finition.
• Durcisseurs et diluants : Produits complémentaires pour assurer un rendu
optimal.
➢ Produits pour le bois (Produits Alpha)
• Vernis et laques : Gamme destinée aux professionnels du bois pour des
finitions durables et esthétiques.
➢ Accessoires et équipements de préparation (Produits Beta)
• Papiers et disques abrasifs.
• Matériel d’application (pistolets, spatules, rouleaux, etc.).
1.4. Organisation géographique
Tableau 1: Organisation géographique de la société
Sites Descriptions Composants
ACI 1 Zone de production
industrielle
Le chef de production et son équipe avec
toute la technologie de fabrication des
produits
ACI 2 Direction générale L’ensemble Directeur Générale (DG), Directeur
Général Adjoint (DGA), la Directrice
Administrative et financière (DAF), la
Responsable Administrative et Financière
(RAF)
ACI 3 Administration & Magasin L’administration en général incluse la
logistique, le marketing, la vente, l’export, la
distribution
29.
29
Ces infrastructures permettentà l’entreprise d’assurer une gestion fluide des opérations de
production, stockage et distribution.
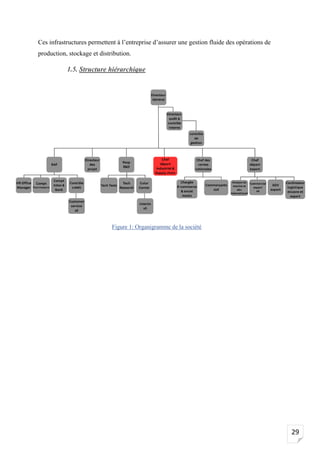
1.5. Structure hiérarchique
Figure 1: Organigramme de la société
30.
30
1.6. Fiche signalétiquede la société Alfa Coating Industries
Tableau 2: Fiche signalétique de la société
Raison sociale Alfa Coating Industries
Forme juridique SARL
Date de création 2005
Branche d’activité La fabrication et la formulation de produits chimiques
Secteur d’activité Le secteur secondaire
Dirigeant (P.D.G.) M. HADE YOUSSEF
Chiffre d’affaires (2024) 105,8 MDH
Capital Social
Personnel 50 employés
Siège Social Nouaceur, Casablanca, Casablanca, Maroc
Adresse Lot. 703 Parc Industriel Sapino -27000 - Nouaceur (M)
Site Internet www.maestro.co.com
Téléphone (+212) 0668566747
Fax (+212) 0568566747
2. Présentation du département Industriel & Supply Chain
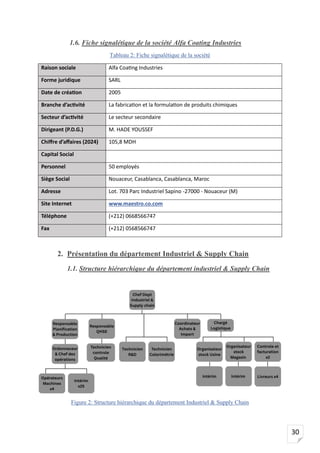
1.1. Structure hiérarchique du département industriel & Supply Chain
Figure 2: Structure hiérarchique du département Industriel & Supply Chain
31.
31
1.2. Gestion desentrepôts et logistique
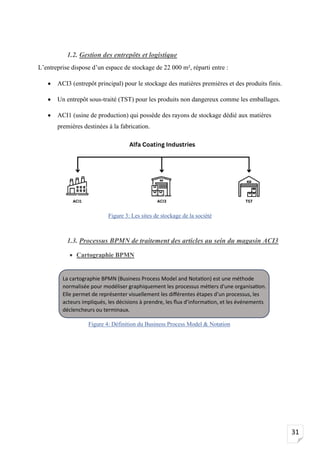
L’entreprise dispose d’un espace de stockage de 22 000 m², réparti entre :
• ACI3 (entrepôt principal) pour le stockage des matières premières et des produits finis.
• Un entrepôt sous-traité (TST) pour les produits non dangereux comme les emballages.
• ACI1 (usine de production) qui possède des rayons de stockage dédié aux matières
premières destinées à la fabrication.
Figure 3: Les sites de stockage de la société
1.3. Processus BPMN de traitement des articles au sein du magasin ACI3
• Cartographie BPMN
La cartographie BPMN (Business Process Model and Notation) est une méthode
normalisée pour modéliser graphiquement les processus métiers d'une organisation.
Elle permet de représenter visuellement les différentes étapes d’un processus, les
acteurs impliqués, les décisions à prendre, les flux d’information, et les événements
déclencheurs ou terminaux.
Figure 4: Définition du Business Process Model & Notation
32.
32
• Description duprocessus
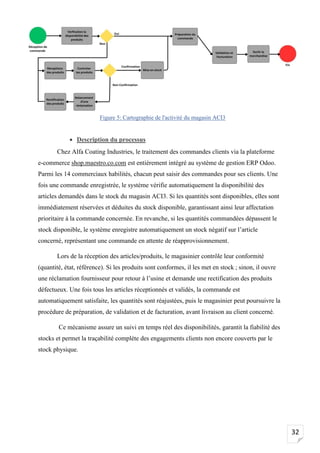
Chez Alfa Coating Industries, le traitement des commandes clients via la plateforme
e‑commerce shop.maestro.co.com est entièrement intégré au système de gestion ERP Odoo.
Parmi les 14 commerciaux habilités, chacun peut saisir des commandes pour ses clients. Une
fois une commande enregistrée, le système vérifie automatiquement la disponibilité des
articles demandés dans le stock du magasin ACI3. Si les quantités sont disponibles, elles sont
immédiatement réservées et déduites du stock disponible, garantissant ainsi leur affectation
prioritaire à la commande concernée. En revanche, si les quantités commandées dépassent le
stock disponible, le système enregistre automatiquement un stock négatif sur l’article
concerné, représentant une commande en attente de réapprovisionnement.
Lors de la réception des articles/produits, le magasinier contrôle leur conformité
(quantité, état, référence). Si les produits sont conformes, il les met en stock ; sinon, il ouvre
une réclamation fournisseur pour retour à l’usine et demande une rectification des produits
défectueux. Une fois tous les articles réceptionnés et validés, la commande est
automatiquement satisfaite, les quantités sont réajustées, puis le magasinier peut poursuivre la
procédure de préparation, de validation et de facturation, avant livraison au client concerné.
Ce mécanisme assure un suivi en temps réel des disponibilités, garantit la fiabilité des
stocks et permet la traçabilité complète des engagements clients non encore couverts par le
stock physique.
Figure 5: Cartographie de l'activité du magasin ACI3
33.
33
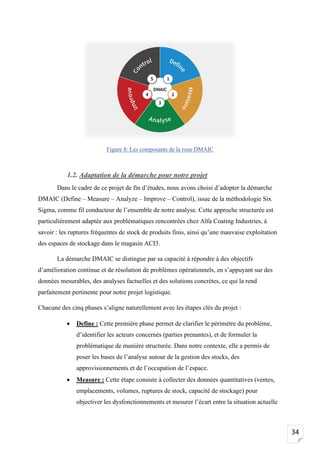
1.4. Diagramme SIPOCdu magasin ACI3
II. Optimisation de la gestion des stocks et de la planification
des approvisionnements
1. Présentation de la démarche DMAIC
1.1. Explication théorique de la démarche
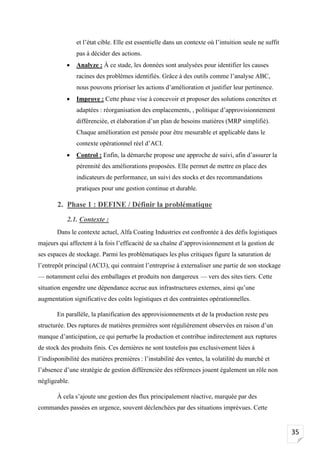
La méthode DMAIC (Define, Measure, Analyze, Improve, Control) est une démarche
structurée d'amélioration continue issue de la méthodologie Six Sigma, utilisée pour optimiser
les performances d’un processus existant, en réduisant les variations et en éliminant les causes
de non-conformité. Elle repose sur une approche rigoureuse, factuelle et orientée données, qui
permet de résoudre efficacement des problèmes complexes et durables.
Le diagramme SIPOC (Suppliers, Inputs, Process, Outputs, Customers) est un outil
de modélisation utilisé dans le cadre de l’amélioration des processus. Il permet
de représenter de manière synthétique et visuelle les éléments clés d’un
processus, depuis les fournisseurs (Suppliers) jusqu’aux clients (Customers), en
passant par les intrants (Inputs), les étapes du processus (Process) et les extrants
(Outputs)
Figure 6: Définition du diagramme SIPOC
Figure 7: Diagramme SIPOC du magasin ACI3
34.
34
Figure 8: Lescomposants de la roue DMAIC
1.2. Adaptation de la démarche pour notre projet
Dans le cadre de ce projet de fin d’études, nous avons choisi d’adopter la démarche
DMAIC (Define – Measure – Analyze – Improve – Control), issue de la méthodologie Six
Sigma, comme fil conducteur de l’ensemble de notre analyse. Cette approche structurée est
particulièrement adaptée aux problématiques rencontrées chez Alfa Coating Industries, à
savoir : les ruptures fréquentes de stock de produits finis, ainsi qu’une mauvaise exploitation
des espaces de stockage dans le magasin ACI3.
La démarche DMAIC se distingue par sa capacité à répondre à des objectifs
d’amélioration continue et de résolution de problèmes opérationnels, en s’appuyant sur des
données mesurables, des analyses factuelles et des solutions concrètes, ce qui la rend
parfaitement pertinente pour notre projet logistique.
Chacune des cinq phases s’aligne naturellement avec les étapes clés du projet :
• Define : Cette première phase permet de clarifier le périmètre du problème,
d’identifier les acteurs concernés (parties prenantes), et de formuler la
problématique de manière structurée. Dans notre contexte, elle a permis de
poser les bases de l’analyse autour de la gestion des stocks, des
approvisionnements et de l’occupation de l’espace.
• Measure : Cette étape consiste à collecter des données quantitatives (ventes,
emplacements, volumes, ruptures de stock, capacité de stockage) pour
objectiver les dysfonctionnements et mesurer l’écart entre la situation actuelle
35.
35
et l’état cible.Elle est essentielle dans un contexte où l’intuition seule ne suffit
pas à décider des actions.
• Analyze : À ce stade, les données sont analysées pour identifier les causes
racines des problèmes identifiés. Grâce à des outils comme l’analyse ABC,
nous pouvons prioriser les actions d’amélioration et justifier leur pertinence.
• Improve : Cette phase vise à concevoir et proposer des solutions concrètes et
adaptées : réorganisation des emplacements, , politique d’approvisionnement
différenciée, et élaboration d’un plan de besoins matières (MRP simplifié).
Chaque amélioration est pensée pour être mesurable et applicable dans le
contexte opérationnel réel d’ACI.
• Control : Enfin, la démarche propose une approche de suivi, afin d’assurer la
pérennité des améliorations proposées. Elle permet de mettre en place des
indicateurs de performance, un suivi des stocks et des recommandations
pratiques pour une gestion continue et durable.
2. Phase 1 : DEFINE / Définir la problématique
2.1. Contexte :
Dans le contexte actuel, Alfa Coating Industries est confrontée à des défis logistiques
majeurs qui affectent à la fois l’efficacité de sa chaîne d’approvisionnement et la gestion de
ses espaces de stockage. Parmi les problématiques les plus critiques figure la saturation de
l’entrepôt principal (ACI3), qui contraint l’entreprise à externaliser une partie de son stockage
— notamment celui des emballages et produits non dangereux — vers des sites tiers. Cette
situation engendre une dépendance accrue aux infrastructures externes, ainsi qu’une
augmentation significative des coûts logistiques et des contraintes opérationnelles.
En parallèle, la planification des approvisionnements et de la production reste peu
structurée. Des ruptures de matières premières sont régulièrement observées en raison d’un
manque d’anticipation, ce qui perturbe la production et contribue indirectement aux ruptures
de stock des produits finis. Ces dernières ne sont toutefois pas exclusivement liées à
l’indisponibilité des matières premières : l’instabilité des ventes, la volatilité du marché et
l’absence d’une stratégie de gestion différenciée des références jouent également un rôle non
négligeable.
À cela s’ajoute une gestion des flux principalement réactive, marquée par des
commandes passées en urgence, souvent déclenchées par des situations imprévues. Cette
36.
36
approche génère desnavettes répétées entre l’usine et les entrepôts, ainsi que des coûts
exceptionnels qui pèsent sur la performance opérationnelle.
Dans ce contexte, une démarche méthodique et structurée, orientée amélioration continue, est
essentielle pour maîtriser les flux logistiques, réduire les ruptures de stock, optimiser l’utilisation des
espaces de stockage, et limiter les coûts liés à la réactivité logistique.
2.2. Formulation de la problématique
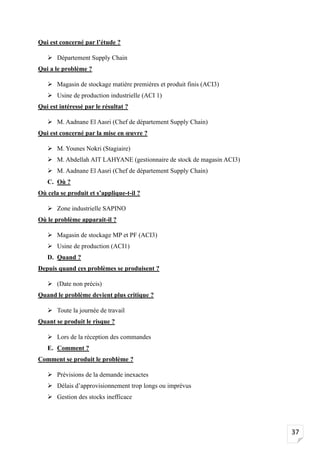
• La méthode du questionnement QQQOCP :
Figure 9: Défintion de l'outil QQQOCP
A. Quoi ?
De quoi s’agit-il ?
➢ Un projet d’optimisation de gestion de stock et
de la planification de l’approvisionnement.
Quel est l’état de la situation actuelle ?
➢ Etat critique
Quelles sont les conséquences ?
➢ Espace de stockage mal exploité et mal organisé
➢ Dépendance aux infrastructures externes
➢ Rupture de stock
➢ Retard de livraison
Quel est le risque ?
➢ Une mauvaise image de l’entreprise sur le marché
➢ Perte de la confiance des clients
➢ Augmentation des couts logistiques
B. Qui ?
La méthode QQQOCP est un outil d’analyse qui repose sur six questions clés :
Qui ? Quoi ? Quand ? Où ? Comment ? Pourquoi ? Elle permet de structurer
une réflexion, d’explorer tous les aspects d’un problème ou d’un projet, et
de ne rien laisser au hasard. C’est une méthode simple mais efficace pour
recueillir des informations complètes et organiser une action de manière
claire.
37.
37
Qui est concernépar l’étude ?
➢ Département Supply Chain
Qui a le problème ?
➢ Magasin de stockage matière premières et produit finis (ACI3)
➢ Usine de production industrielle (ACI 1)
Qui est intéressé par le résultat ?
➢ M. Aadnane El Aasri (Chef de département Supply Chain)
Qui est concerné par la mise en œuvre ?
➢ M. Younes Nokri (Stagiaire)
➢ M. Abdellah AIT LAHYANE (gestionnaire de stock de magasin ACI3)
➢ M. Aadnane El Aasri (Chef de département Supply Chain)
C. Où ?
Où cela se produit et s’applique-t-il ?
➢ Zone industrielle SAPINO
Où le problème apparait-il ?
➢ Magasin de stockage MP et PF (ACI3)
➢ Usine de production (ACI1)
D. Quand ?
Depuis quand ces problèmes se produisent ?
➢ (Date non précis)
Quand le problème devient plus critique ?
➢ Toute la journée de travail
Quant se produit le risque ?
➢ Lors de la réception des commandes
E. Comment ?
Comment se produit le problème ?
➢ Prévisions de la demande inexactes
➢ Délais d’approvisionnement trop longs ou imprévus
➢ Gestion des stocks inefficace
38.
38
➢ Variabilité dela demande (Saisonnalité non anticipée, Promotions ou pics de vente
mal préparés)
➢ Erreurs humaines
➢ Problèmes de qualité
➢ Aménagement physique mal conçu
➢ Utilisation non optimisée de l’espace
Comment mettre en œuvre les moyens nécessaires ?
➢ Améliorer les prévisions de la demande
➢ Mettre en place des seuils de réapprovisionnement (stocks minimums et de sécurité)
➢ Réduire les délais d’approvisionnement
➢ Utiliser un système de gestion des stocks informatisé (ERP ou WMS)
➢ Mettre en place des indicateurs de performance (KPI)
➢ Optimiser le layout de l'entrepôt
➢ Utiliser des équipements adaptés
➢ Mettre en place des outils de visualisation et de pilotage
F. Pourquoi ?
➢ Réduire le nombre des ruptures (Assurer la disponibilité des PF)
➢ Réduire le nombre des retards
➢ Améliorer les performances du magasin
➢ Augmenter la capacité de stockage du magasin
➢ Récupérer la confiance des clients
➢ Réduire les couts logistiques
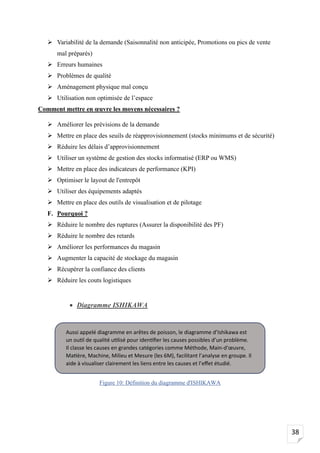
• Diagramme ISHIKAWA
Figure 10: Définition du diagramme d'ISHIKAWA
Aussi appelé diagramme en arêtes de poisson, le diagramme d’Ishikawa est
un outil de qualité utilisé pour identifier les causes possibles d’un problème.
Il classe les causes en grandes catégories comme Méthode, Main-d'œuvre,
Matière, Machine, Milieu et Mesure (les 6M), facilitant l’analyse en groupe. Il
aide à visualiser clairement les liens entre les causes et l’effet étudié.
39.
39
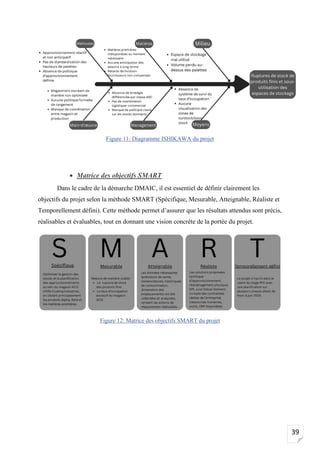
Figure 11: DiagrammeISHIKAWA du projet
• Matrice des objectifs SMART
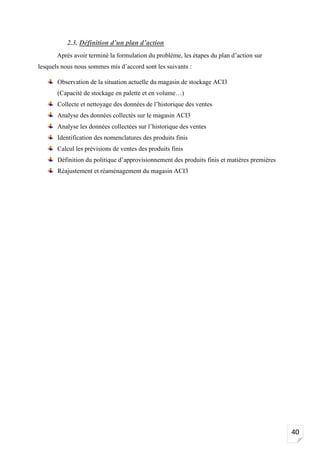
Dans le cadre de la démarche DMAIC, il est essentiel de définir clairement les
objectifs du projet selon la méthode SMART (Spécifique, Mesurable, Atteignable, Réaliste et
Temporellement défini). Cette méthode permet d’assurer que les résultats attendus sont précis,
réalisables et évaluables, tout en donnant une vision concrète de la portée du projet.
Figure 12: Matrice des objectifs SMART du projet
40.
40
2.3. Définition d’unplan d’action
Après avoir terminé la formulation du problème, les étapes du plan d’action sur
lesquels nous nous sommes mis d’accord sont les suivants :
Observation de la situation actuelle du magasin de stockage ACI3
(Capacité de stockage en palette et en volume…)
Collecte et nettoyage des données de l’historique des ventes
Analyse des données collectés sur le magasin ACI3
Analyse les données collectées sur l’historique des ventes
Identification des nomenclatures des produits finis
Calcul les prévisions de ventes des produits finis
Définition du politique d’approvisionnement des produits finis et matières premières
Réajustement et réaménagement du magasin ACI3
41.
41
3. Phase 2: MEASURE/ Mesurer la situation actuelle :
3.1. Observation de la situation actuelle du magasin ACI3
• Capacité de stockage du magasin ACI3 en palette
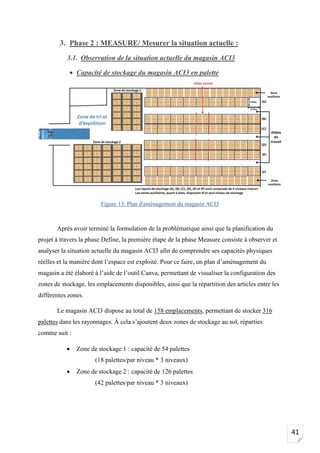
Figure 13: Plan d'aménagement du magasin ACI3
Après avoir terminé la formulation de la problématique ainsi que la planification du
projet à travers la phase Define, la première étape de la phase Measure consiste à observer et
analyser la situation actuelle du magasin ACI3 afin de comprendre ses capacités physiques
réelles et la manière dont l’espace est exploité. Pour ce faire, un plan d’aménagement du
magasin a été élaboré à l’aide de l’outil Canva, permettant de visualiser la configuration des
zones de stockage, les emplacements disponibles, ainsi que la répartition des articles entre les
différentes zones.
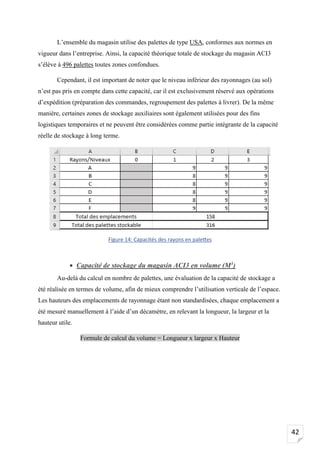
Le magasin ACI3 dispose au total de 158 emplacements, permettant de stocker 316
palettes dans les rayonnages. À cela s’ajoutent deux zones de stockage au sol, réparties
comme suit :
• Zone de stockage 1 : capacité de 54 palettes
(18 palettes/par niveau * 3 niveaux)
• Zone de stockage 2 : capacité de 126 palettes
(42 palettes/par niveau * 3 niveaux)
42.
42
L’ensemble du magasinutilise des palettes de type USA, conformes aux normes en
vigueur dans l’entreprise. Ainsi, la capacité théorique totale de stockage du magasin ACI3
s’élève à 496 palettes toutes zones confondues.
Cependant, il est important de noter que le niveau inférieur des rayonnages (au sol)
n’est pas pris en compte dans cette capacité, car il est exclusivement réservé aux opérations
d’expédition (préparation des commandes, regroupement des palettes à livrer). De la même
manière, certaines zones de stockage auxiliaires sont également utilisées pour des fins
logistiques temporaires et ne peuvent être considérées comme partie intégrante de la capacité
réelle de stockage à long terme.
Figure 14: Capacités des rayons en palettes
• Capacité de stockage du magasin ACI3 en volume (M3
)
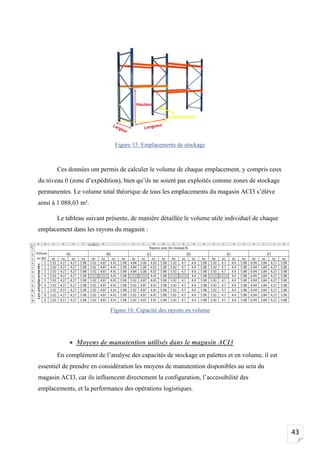
Au-delà du calcul en nombre de palettes, une évaluation de la capacité de stockage a
été réalisée en termes de volume, afin de mieux comprendre l’utilisation verticale de l’espace.
Les hauteurs des emplacements de rayonnage étant non standardisées, chaque emplacement a
été mesuré manuellement à l’aide d’un décamètre, en relevant la longueur, la largeur et la
hauteur utile.
Formule de calcul du volume = Longueur x largeur x Hauteur
43.
43
Figure 15: Emplacementsde stockage
Ces données ont permis de calculer le volume de chaque emplacement, y compris ceux
du niveau 0 (zone d’expédition), bien qu’ils ne soient pas exploités comme zones de stockage
permanentes. Le volume total théorique de tous les emplacements du magasin ACI3 s’élève
ainsi à 1 088,03 m³.
Le tableau suivant présente, de manière détaillée le volume utile individuel de chaque
emplacement dans les rayons du magasin :
• Moyens de manutention utilisés dans le magasin ACI3
En complément de l’analyse des capacités de stockage en palettes et en volume, il est
essentiel de prendre en considération les moyens de manutention disponibles au sein du
magasin ACI3, car ils influencent directement la configuration, l’accessibilité des
emplacements, et la performance des opérations logistiques.
Figure 16: Capacité des rayons en volume
44.
44
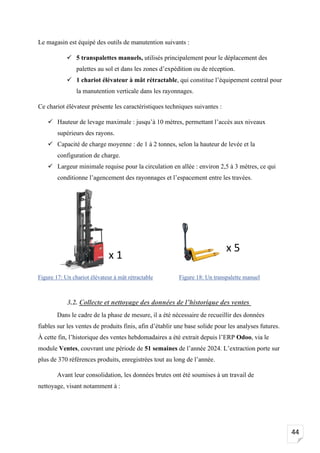
Le magasin estéquipé des outils de manutention suivants :
✓ 5 transpalettes manuels, utilisés principalement pour le déplacement des
palettes au sol et dans les zones d’expédition ou de réception.
✓ 1 chariot élévateur à mât rétractable, qui constitue l’équipement central pour
la manutention verticale dans les rayonnages.
Ce chariot élévateur présente les caractéristiques techniques suivantes :
✓ Hauteur de levage maximale : jusqu’à 10 mètres, permettant l’accès aux niveaux
supérieurs des rayons.
✓ Capacité de charge moyenne : de 1 à 2 tonnes, selon la hauteur de levée et la
configuration de charge.
✓ Largeur minimale requise pour la circulation en allée : environ 2,5 à 3 mètres, ce qui
conditionne l’agencement des rayonnages et l’espacement entre les travées.
3.2. Collecte et nettoyage des données de l’historique des ventes
Dans le cadre de la phase de mesure, il a été nécessaire de recueillir des données
fiables sur les ventes de produits finis, afin d’établir une base solide pour les analyses futures.
À cette fin, l’historique des ventes hebdomadaires a été extrait depuis l’ERP Odoo, via le
module Ventes, couvrant une période de 51 semaines de l’année 2024. L’extraction porte sur
plus de 370 références produits, enregistrées tout au long de l’année.
Avant leur consolidation, les données brutes ont été soumises à un travail de
nettoyage, visant notamment à :
x 5
x 1
Figure 17: Un chariot élévateur à mât rétractable Figure 18: Un transpalette manuel
45.
45
• Éliminer lesréférences n’ayant enregistré aucune vente durant la période
• Corriger les éventuelles incohérences ou doublons
• Uniformiser les formats et les libellés des articles.
Les données nettoyées ont ensuite été organisées dans un fichier Excel structuré,
facilitant leur exploitation dans les étapes suivantes du projet. Cette base constitue désormais
un référentiel de travail pour l’ensemble des analyses relatives à la gestion des stocks et aux
besoins :
Figure 19: Un extrait de l'historique des ventes
46.
46
Chapitre 3 :Analyse de résultat
Ce chapitre présente l’analyse détaillée des données collectées durant la phase de
diagnostic. Il s’agit d’évaluer la situation actuelle du magasin ACI3, d’identifier les
principales causes des dysfonctionnements observés en matière de stockage et
d’approvisionnement, et de justifier la nécessité d’une réorganisation logistique. L’analyse
repose sur des indicateurs clés, des observations terrain, ainsi que sur le traitement de données
de ventes et de consommation, en vue de formuler des solutions pertinentes dans les chapitres
suivants.
47.
47
I. Phase 3: ANALYSE / Analyser les données collectées
1. Analyse de la situation actuelle du magasin ACI3 :
1.1. Le taux d’occupation moyen
Afin d’évaluer objectivement le niveau d’exploitation des espaces de stockage du
magasin ACI3, un suivi manuel du taux d’occupation a été réalisé sur une période
représentative d’un mois. Ce suivi a consisté à relever, de manière quotidienne, le nombre de
palettes effectivement stockées dans les différentes zones du magasin, en comparaison avec la
capacité théorique totale calculée précédemment (en nombre de palettes).
Figure 20: Un extrait de la suivi d'état d'occupation du magasin ACI3
48.
48
L’analyse des donnéesrelevées sur une période d’un mois a permis de déterminer un
taux d’occupation moyen de 67% en termes de palettes. Ce résultat indique que, malgré une
impression générale de saturation exprimée par les équipes logistiques, près d’un tiers de la
capacité théorique reste non exploitée (soit 33%).
Figure 21: Graphique circulaire d'état d ‘occupation moyen
Ce potentiel inexploité représente une opportunité concrète pour réduire la dépendance
au stockage externe, notamment auprès de TST (prestataire logistique actuellement sollicité
pour l’entreposage des emballages et autres produits non dangereux). En optimisant
l’organisation interne (réaffectation des emplacements, rotation des produits), l’entreprise
pourrait réintégrer une partie des volumes externalisés, ce qui permettrait de réduire les coûts
logistiques associés à la location d’espace et aux transferts intersites.
Ce constat souligne la nécessité d’une meilleure gestion de l’espace disponible, fondée sur des
outils de suivi régulier, un zoning stratégique et une révision des pratiques de stockage.
1.2. Recherche de l’emplacement actuelle de chaque référence en stock
Dans le cadre de l’analyse de la situation actuelle du magasin ACI3, une étude a été
menée pour comprendre la logique d’affectation des emplacements de stockage aux
différentes références, qu’il s’agisse de produits finis, de matières premières ou d’articles
commerciaux. Cette analyse visait à identifier le niveau de structuration et de standardisation
du système de rangement au sein de l’entrepôt.
L’observation du fonctionnement actuel a révélé que seule la zone de niveau 0 (au sol)
est clairement définie comme une zone d’expédition, dédiée à la préparation et à l’envoi des
Taux d'occupation moyen
Emplacements occupés Emplacements non utilisés
49.
49
commandes. En revanche,les autres niveaux de rayonnage ne sont pas attribués à des
catégories de produits spécifiques, ni à des familles d’articles ou de matières premières. Il
n’existe actuellement aucune règle d’affectation fixe permettant d’optimiser la logique de
stockage ou de faciliter les opérations de recherche, de contrôle et de traçabilité.
De plus, l’analyse a mis en évidence une grande variabilité dans les hauteurs entre les
lisses des différents niveaux. Cette configuration non standardisée, combinée à l’absence d’un
schéma fixe d’affectation, conduit à une décision au cas par cas de la part du magasinier. En
effet, c’est ce dernier qui, au moment de la réception, décide manuellement où stocker chaque
palette, en fonction de la hauteur réelle de la palette réceptionnée. Par exemple, les palettes de
hauteur importante (ex. : 2 mètres) sont généralement placées au dernier niveau (N3), tandis
que les autres sont réparties selon l’espace disponible, sans logique catégorielle définie.
Cette pratique rend la gestion du stock dépendante de l’appréciation individuelle du
magasinier, ce qui limite la visibilité, la traçabilité et l’optimisation de l’espace de stockage.
Elle empêche également la mise en œuvre de bonnes pratiques logistiques telles que le
stockage par fréquence de rotation (ABC physique) ou la spécialisation des zones selon la
nature des produits (produits finis, MP, produits dangereux, etc.).
Ce constat souligne la nécessité d’un réaménagement du magasin, en lien avec une
standardisation des hauteurs de palettes et une affectation logique des emplacements, afin de
gagner en efficacité opérationnelle et en maîtrise des flux internes.
1.3. Volumes perdus aux emplacements d’expéditions
Dans la configuration actuelle du magasin ACI3, le niveau au sol (niveau 0) est
principalement affecté aux opérations d’expédition et de préparation de commandes. Ce
niveau est utilisé pour effectuer le picking, c’est-à-dire le prélèvement d’articles à partir des
palettes réceptionnées, afin de constituer les commandes clients ou internes.
Cependant, une analyse de l’utilisation réelle des emplacements de ce niveau met en
évidence une perte importante de volume de stockage vertical.
En effet, lorsque qu’une palette est partiellement consommée dans le cadre de la
préparation des commandes, l’espace restant au-dessus de cette palette dans l’emplacement
concerné ne peut pas être exploité. Cette contrainte est liée à des considérations pratiques et
sécuritaires : il n’est pas possible d’empiler une seconde palette sur une palette entamée, ni
50.
50
d’utiliser ce videpour stocker d’autres unités, ce qui rend ce volume inutilisable dans l’état
actuel.
Ainsi, bien que ces emplacements soient occupés au sol, leur hauteur disponible reste
inexploitée, ce qui constitue un gaspillage d’espace logistique important dans un entrepôt où
la saturation est déjà problématique. Cette situation limite la capacité réelle du magasin, en
particulier dans une zone à forte activité, et contribue indirectement à la pression sur les autres
niveaux de stockage ainsi qu’à la dépendance vis-à-vis des infrastructures externes.
Ce constat souligne l’intérêt d’étudier des solutions alternatives, telles que le
réaménagement vertical des emplacements d’expédition (par exemple par division en deux
demi-niveaux), ou l’optimisation du picking pour mieux exploiter l’espace tout en maintenant
l’efficacité opérationnelle.
2. Analyse les données de l’historique de vente
2.1. Analyse ABC des ventes de l’année 2024
Après avoir analysé la situation actuelle du magasin ACI3 à travers l’étude du taux
d’occupation moyen, l’identification des emplacements par référence, ainsi que l’évaluation
des volumes perdus au niveau des zones d’expédition, l’étape suivante consiste à examiner le
comportement des ventes afin de mieux comprendre la dynamique des flux sortants.
Dans le but d’identifier les produits les plus stratégiques pour Alfa Coating Industries,
une analyse ABC a été réalisée à partir des données de ventes hebdomadaires de 349
références actives sur l’année 2024. Cette méthode a permis de classer les articles selon leur
contribution au chiffre d’affaires total, en appliquant le principe de Pareto (80/20).
Figure 22: Démonstrations visuelles du volume perdu
51.
51
Figure 23: Présentationdu principe de Pareto
Figure 24: Un extrait de l'analyse ABC
Les résultats obtenus révèlent que :
• 69 articles (soit environ 19,8 % des références) représentent à eux seuls 80 % des
ventes – ils constituent la classe A
• 74 articles (21,2 %) constituent la classe B, représentant 15 % des ventes
• Les 206 articles restants (59 %) appartiennent à la classe C, avec seulement 5 % des
ventes.
Le principe de Pareto, également connu sous le nom de règle des 20/80,
stipule que dans de nombreux domaines, environ 80 % des effets sont le
résultat de 20 % des causes. Ce concept, formulé par l’économiste italien
Vilfredo Pareto, est largement utilisé en gestion, en économie, en logistique
et dans l’amélioration des processus.
52.
52
Cette répartition meten évidence une forte concentration des ventes sur un nombre
limité d’articles, ce qui justifie la mise en place d’une gestion différenciée des stocks et des
approvisionnements selon la classe ABC.
2.2. Séparation entre les produits Alpha et les produits Beta
À la suite de l’analyse ABC des ventes de l’année 2024, il a été jugé pertinent de distinguer
les produits Alpha (fabriqués par Alfa Coating Industries) et les produits Beta (importés puis
commercialisés).
Figure 25: Produits d'Alfa Coating Industries
53.
53
Cette séparation permetde mieux comprendre la composition de chaque catégorie
ABC selon la nature des articles, et ainsi d’orienter plus finement les politiques de stockage et
d’approvisionnement à adopter pour chaque type de produit.
Figure 26: Extrait des catégories des produits
Le tableau suivant présente la répartition des produits Alpha et Beta au sein de chaque
classe ABC, en précisant le nombre de références par catégorie :
Figure 27: Extrait de la répartition des produits en pourcentage
54.
54
Résultats de laséparation Alpha / Beta par classe ABC :
➢ Classe A (69 articles) :
• Produits Alpha : 39 articles (56,5 %)
• Produits Beta : 30 articles (43,5 %)
➢ Classe B (74 articles) :
• Produits Alpha : 46 articles (62,2 %)
• Produits Beta : 28 articles (37,8 %)
➢ Classe C (206 articles) :
• Produits Alpha : 144 articles (69,9 %)
• Produits Beta : 62 articles (30,1 %)
Cette visualisation permet de dégager les tendances de rotation par famille de produits,
et de cibler les actions logistiques futures selon leur origine.
3. Identification des nomenclatures des produits Alpha
3.1. Définition d’une nomenclature
La nomenclature, également appelée liste de composants ou Bill of Materials (BOM)
en anglais, est un document technique fondamental dans les environnements industriels. Elle
regroupe de manière structurée et hiérarchisée l’ensemble des matières premières,
composants, produits semi-finis, et emballages nécessaires à la fabrication d’un produit fini.
Chaque article référencé dans la nomenclature est associé à une quantité précise,
définie pour la production d’une unité du produit concerné. En d’autres termes, la
nomenclature décrit avec exactitude ce qu’il faut et en quelles proportions pour fabriquer un
produit donné.
Dans un contexte de gestion industrielle, la nomenclature joue un rôle essentiel pour :
• La planification des besoins en approvisionnement (notamment via les systèmes MRP
Material Requirements Planning),
• Le calcul des coûts de production,
• La gestion des stocks et des niveaux de réapprovisionnement,
• La traçabilité des composants en cas de non-conformité ou de rappel produit.
55.
55
Figure 28: Nomenclatured'un produit
3.2. Identification des nomenclatures des produits Alpha (classe A, B)
À la suite de la séparation entre les produits Alpha (fabriqués en interne) et les
produits Beta (commercialisés), il est devenu essentiel d’identifier avec précision les besoins
en matières premières liés à la production des articles Alpha. Cette étape est cruciale pour
anticiper les volumes d’approvisionnement nécessaires et assurer une continuité dans le
processus de fabrication.
Pour cela, nous avons recensé et structuré les nomenclatures des produits Alpha
classés A et B, soit un total de 85 articles (39 de classe A et 46 de classe B).
Ces nomenclatures, présentées dans un tableau Excel, détaillent pour chaque produit
fini la liste complète des matières premières et composants nécessaires, ainsi que les quantités
requises pour la fabrication d’une unité. Cette analyse constitue une base essentielle pour la
phase suivante, qui visera à établir une politique d’approvisionnement des matières premières
en lien avec les prévisions de ventes des produits Alpha.
56.
56
Figure 29: Extraitdes nomenclatures des produits Alpha
II. Phase 4 : IMPROVE / Améliorer-proposer des solutions
1. Définition du politique d’approvisionnement
1.1. Calcul des prévisions de ventes en articles
Dans le cadre de l’élaboration de la politique d’approvisionnement, des prévisions de
ventes ont été établies pour l’ensemble des articles commercialisés par Alfa Coating
Industries, en se basant sur les données de ventes hebdomadaires de l’année 2024.
Conformément aux indications du service commercial, une hausse de 7 % des ventes
est attendue pour l’année 2025. Ainsi, les prévisions ont été calculées en majorant les
quantités vendues en 2024 d’un facteur de 1,07 pour chaque référence.
Ces prévisions, exprimées en nombre d’articles attendus sur l’ensemble de l’année
2025, serviront de base pour déterminer les besoins en produits finis et, par la suite, pour
évaluer les quantités de matières premières nécessaires à la production.
57.
57
Figure 30: Prévisionsdes ventes de 2025 en articles
1.2. Définir la politique d’approvisionnement pour les produits de classe
(A, B)
1.2.1. Des produits de classe A
À la suite de l’élaboration des prévisions de vente en articles pour l’année 2025, il est
désormais possible de définir une politique d’approvisionnement adaptée aux produits de
classe A, qui représentent la part la plus critique du portefeuille de l’entreprise en termes de
contribution aux ventes. En raison de leur importance stratégique, ces produits nécessitent une
gestion rigoureuse, visant à éviter toute rupture de stock tout en maintenant un niveau de
stock maîtrisé.
58.
58
La méthode retenuepour ces articles est une approche par point de commande,
combinée à un stock de sécurité et un stock maximum. Cette approche permet d’assurer la
disponibilité continue des articles tout en tenant compte des incertitudes liées à la demande ou
aux délais d’approvisionnement.
Figure 31: Politique d'approvisionnement des produits classe A
a. Stock de sécurité (SS)
Le stock de sécurité permet de faire face aux aléas de la demande et aux retards
éventuels de livraison.
La formule utilisée :
SS = Z x σ x √𝐿
Où :
• Z : coefficient de sécurité (1,64 pour un service de 95 %)
• σ : écart-type de la demande hebdomadaire
• L : délai moyen d’approvisionnement (en semaines)
La formule utilisée en Excel :
59.
59
=1.64*Délai(semaines)*RACINE (ECARTYPE
(plage_des_ventes_de_51_semaine))
b. Pointde commande (PC)
Le point de commande indique le niveau de stock à partir duquel une commande doit
être déclenchée pour éviter toute rupture.
La formule utilisée :
PC = (Dm x L) + SS
Où :
• Dm : Demande Moyenne hebdomadaire
• L : Délai d’approvisionnement en semaine
• SS : Stock de sécurité
La formule utilisée en Excel :
=MOYENNE(plage_des_ventes_de_51_semaine)*Délai(semaines)+(1.64*D2*
RACINE(ECARTYPE(plage_des_ventes_de_51_semaine)))
c. Stock maximum (Stock max)
Le stock maximum permet de fixer une limite supérieure au niveau de stock, afin
d’éviter les surstocks et l’encombrement inutile de l’espace de stockage.
La formule utilisée :
Stock max = PC + Q
Où :
• PC : Point de commande
• Q : Quantité de commande
La formule utilisée en Excel :
= MOYENNE (plage_des_ventes_de_51_semaine) *Délai+(1.64*D2*RACINE
(ECARTYPE (plage_des_ventes_de_51_semaine))) + Quantité
60.
60
Les résultats sontprésentés dans le tableau suivant :
Figure 32: Extrait du tableau de calcul des niveaux de stock
1.2.2. Des produits de classe B
À la suite des produits de classe A, gérés par un système de réapprovisionnement
continu basé sur le point de commande, nous avons établi une politique d’approvisionnement
spécifique pour les produits de classe B, qui représentent environ 15 % des ventes. Ces
articles, bien qu’étant moins stratégiques, nécessitent tout de même une gestion mensuelle
fiable, permettant de prévenir les ruptures tout en limitant les surstocks.
La méthode choisie repose sur un réapprovisionnement périodique mensuel, basé
sur la consommation prévue et un stock de sécurité calculé. Afin de garantir une
planification robuste, nous avons calculé plusieurs indicateurs clés :
61.
61
Figure 33: Politiqued'approvisionnement des produits classe B
1.2.2.1. Demande mensuelle moyenne (Dm) :
La demande mensuelle est estimée à partir des prévisions de vente 2025, en divisant la
prévision annuelle par 12.
Cet indicateur permet de connaître la quantité moyenne à consommer chaque mois,
base de tout le processus d’approvisionnement.
La formule utilisée :
Dm =
𝑃𝑟é𝑣𝑖𝑠𝑖𝑜𝑛 𝑎𝑛𝑛𝑢𝑒𝑙𝑙𝑒
12
a. Stock de sécurité (SS) :
Le stock de sécurité est calculé pour protéger contre les incertitudes de la demande. Un
niveau de service de 90 % a été retenu, ce qui correspond à un coefficient de sécurité Z =
1,28.
La formule utilisée :
SS = Z x σ mensuelle
Où :
• Écart-type mensuel (σₘ) = σ hebdomadaire * √4.33
62.
62
• 4.33 :correspond au nombre moyen de semaines dans un mois. Cela permet d’adapter
le stock de sécurité à l’échelle mensuelle.
b. Quantité à commander (Q) :
La quantité mensuelle à commander est égale à la consommation prévue + le stock de
sécurité
La formule utilisée :
Q = Dm + SS
Cela permet de garantir la couverture de la demande mensuelle tout en absorbant les
éventuels écarts.
d. Stock maximum
Enfin, un stock maximum est défini pour éviter les surstocks excessifs :
Stock max = Dm + Q + SS
Ce niveau permet de fixer un seuil à ne pas dépasser pour limiter l’encombrement du
magasin et améliorer la rotation des stocks.
Figure 34: Extrait du tableau de calcul des niveaux de stock
63.
63
1.3. Définir dupolitique d’approvisionnement des matières premières
1.3.1. Calculer la consommation annuelle de chaque matière
première
Dans la continuité de la définition des politiques d’approvisionnement pour les
produits finis de classe A et B, il est essentiel d’étendre cette démarche aux matières
premières nécessaires à leur fabrication. Ces matières premières, constituant les composants
de base des produits Alpha (fabriqués en interne), doivent être approvisionnées en quantité
suffisante et de manière anticipée pour éviter tout blocage de la production.
La première étape consiste donc à estimer la consommation annuelle de chaque
matière première, en s’appuyant sur les prévisions de vente des produits finis Alpha pour
l’année 2025 et sur leurs nomenclatures techniques.
Concrètement, un fichier Excel a été élaboré, dans lequel figurent :
• Les références des produits Alpha de classe A et B ;
• Leurs unités de conditionnement (litres, millilitres, etc.) ;
• La liste des matières premières utilisées pour chaque produit, ainsi que les quantités
nécessaires par unité fabriquée (selon la nomenclature) ;
• La prévision annuelle de vente de chaque article.
Figure 35: Extrait du tableau de calcul des quantités des matières premières
64.
64
Ensuite, pour chaquematière première utilisée dans un produit donné, nous avons
appliqué la méthode suivante :
Consommation annuelle de MP = Quantité de MP par unité
x Quantité annuelle prévue du produit
Cette opération a été répétée pour l’ensemble des matières premières composant
chaque produit Alpha. Enfin, les quantités annuelles obtenues pour une même matière
première (lorsqu’elle est utilisée dans plusieurs produits) ont été agrégées, afin d’obtenir la
consommation globale annuelle par matière première pour l’année 2025.
Figure 36: total des consommations annuelles des matières premières
1.3.2. Définir la politique d’approvisionnement des matières
premières
Après avoir déterminé la consommation annuelle de chaque matière première
nécessaire à la fabrication des produits Alpha, l'étape suivante consiste à établir une politique
d’approvisionnement adaptée, permettant de garantir la disponibilité continue des matières
critiques tout en évitant les surstocks.
Compte tenu du délai d’approvisionnement élevé des matières premières (estimé à 3
mois), nous avons opté pour une stratégie d’approvisionnement anticipé trimestriel,
accompagnée d’un stock de sécurité pour faire face aux incertitudes de la demande. Cette
approche permet de limiter les commandes d’urgence, d’optimiser les coûts logistiques, et
d’assurer une meilleure maîtrise des flux.
1.3.2.1. Consommation trimestrielle prévue
La consommation trimestrielle de chaque matière première est calculée en divisant la
consommation annuelle (issue du calcul des nomenclatures) par 4 :
Ct =
𝐶𝑜𝑛𝑠𝑜𝑚𝑚𝑎𝑡𝑖𝑜𝑛 𝑎𝑛𝑛𝑢𝑒𝑙𝑙𝑒
4
Ce volume représente la quantité moyenne de chaque matière première à
approvisionner pour couvrir trois mois de production.
65.
65
1.3.2.2. Calcul dustock de sécurité
Dans le cadre de cette étude, et en l’absence d’un historique détaillé de la
consommation mensuelle ou hebdomadaire de chaque matière première, nous avons opté pour
une approche simplifiée pour l’estimation du stock de sécurité.
Plutôt que de calculer cet indicateur à partir de l’écart-type statistique, nous avons adopté
une marge de sécurité fixe équivalente à 15 % de la consommation trimestrielle prévue. Ce
taux est largement utilisé dans la littérature logistique et industrielle pour couvrir les aléas
courants liés :
✓ Aux variations modérées de la demande
✓ Aux retards d’approvisionnement fournisseurs
✓ Et aux incertitudes de production à court terme
Ainsi, la formule appliquée est la suivante :
SS = Ct x 15%
Où Ct est la consommation trimestrielle estimée, calculée à partir de la consommation
annuelle des matières premières.
Cette approche permet à la fois de simplifier les calculs et de garantir un niveau de
couverture raisonnable, cohérent avec les pratiques courantes en environnement industriel,
notamment dans des entreprises où le système d’information n’offre pas encore un suivi
détaillé de la variabilité réelle de la demande.
1.3.2.3. Quantité à commander par trimestre
Une fois la consommation trimestrielle estimée et le stock de sécurité défini, la
quantité à commander pour chaque matière première peut être calculée de manière simple.
Cette quantité représente le volume total à approvisionner tous les trois mois, afin de couvrir
les besoins de production tout en maintenant une marge de sécurité contre les imprévus.
La formule utilisée est :
Q = Ct + SS
Où :
✓ Q est la quantité à commander par trimestre (en litres)
✓ Ct est la consommation trimestrielle préventive à commander par trimestre (en litres)
66.
66
✓ SS estle stock de sécurité, calculé ici comme 15 % de Ct
Figure 37: Extrait du tableau de calcul des niveaux de stock des matières premières
1.3.2.4. Conversion en contenants standards
Dans la pratique, les matières premières sont commandées sous forme de contenants
industriels standards. Afin de faciliter le passage de commande, les volumes calculés en litres
sont convertis en unités logistiques selon le type de contenant utilisé par Alfa Coating
Industries.
Figure 38: Details des contenants des matières premières
67.
67
La conversion estréalisée selon la formule :
𝑁𝑜𝑚𝑏𝑟𝑒 𝑑𝑒 𝑐𝑜𝑛𝑡𝑒𝑛𝑎𝑛𝑡𝑠 =
𝑄
𝐶𝑎𝑝𝑎𝑐𝑖𝑡é 𝑑𝑢 𝑐𝑜𝑛𝑡𝑒𝑛𝑎𝑛𝑡
Figure 39: Les quantités des matières premières en contenants
Cette étape permet de formuler des commandes concrètes, prêtes à être transmises aux
fournisseurs.
1.4. Traitement des articles à faible rotation (classe C)
À l’issue de l’analyse ABC des ventes de l’année 2024, les articles classés en classe C
représentent une part marginale du chiffre d’affaires (environ 5 %), tout en constituant une
proportion importante du portefeuille produit. Ces articles, caractérisés par une faible
fréquence de vente et une rotation très lente, mobilisent inutilement l’espace de stockage
lorsqu’ils sont approvisionnés selon les mêmes logiques que les produits à forte demande.
Afin d’optimiser les ressources logistiques et de réduire l’encombrement des zones de
stockage, nous avons décidé d’adopter pour ces articles une stratégie de gestion sur
commande (make-to-order). Cela signifie que leur approvisionnement et leur fabrication ne
seront déclenchés qu’à la réception d’une commande client ferme, sauf cas exceptionnels
définis par les responsables commerciaux.
Cette approche présente plusieurs avantages :
✓ Réduction des stocks dormants et de l’espace immobilisé inutilement
✓ Diminution du risque d’obsolescence ou de péremption
✓ Allègement de la charge de gestion logistique.
68.
68
En contrepartie, cettestratégie nécessite une coordination étroite entre les services
commercial, planification et production, afin de garantir des délais de livraison raisonnables,
tout en assurant la satisfaction client.
1.5. Proposition d’un MRP pour la gestion intégrée des besoins en
produits finis et matières premières
Dans le but de structurer et d’anticiper les besoins en approvisionnement de manière
plus précise et proactive, une solution de type MRP simplifié (Material Requirements
Planning) a été développée sous forme de tableau dynamique dans Excel. Cette solution a
pour objectif de centraliser la gestion des besoins en produits finis et les besoins en matières
premières, sur la base des prévisions de ventes, des seuils logistiques, des nomenclatures et
des périodes de planification hebdomadaire.
Juste au-dessous du tableau hebdomadaire, un mini-tableau de nomenclature a été
intégré. Il contient :
• La liste des matières premières nécessaires à la fabrication de l’article sélectionné.
• La quantité de chaque matière première requise par unité de produit fini.
Pour chaque semaine, les quantités hebdomadaires de matières premières sont
automatiquement calculées en multipliant la consommation prévisionnelle de l’article par les
coefficients de la nomenclature :
Figure 40: Un MRP simplifié
69.
69
Figure 41: Quantitédes matieres premeires necessaire chaque semaine
Ce MRP permet de convertir les besoins en produits finis en besoins précis en matières
premières, semaine par semaine.
Afin de compléter la logique de planification intégrée décrite dans le MRP, il est utile
de représenter visuellement le flux physique des matières premières et des produits finis à
travers les différentes étapes internes de l’entreprise. Ce schéma illustre le cheminement
logistique des matières premières depuis leur réception jusqu’à leur transformation, puis la
circulation des produits finis jusqu’à leur expédition vers les clients.
Le flux peut être résumé comme suit :
• Les matières premières sont réceptionnées et stockées temporairement au magasin
ACI3.
• Elles sont ensuite transférées vers l’usine ACI1, selon les besoins de production
planifiés, pour être transformées en produits finis.
• Une fois la fabrication terminée, les produits finis sont renvoyés au magasin ACI3, où
ils sont préparés et expédiés vers les clients finaux.
• Ce cycle repose sur une logique de stock tampon minimal, dans une optique de
rotation rapide et d’optimisation de l’espace de stockage.
Ce schéma permet de mieux comprendre l’importance d’une coordination fluide entre
les stocks, la production et la distribution, dans une logique améliorée de gestion des flux
internes :
70.
70
Figure 42: Fluxde la chaine d'approvisionnement
2. Réajustement et réaménagement du magasin ACI3
Afin d’optimiser l’utilisation de l’espace disponible au sein du magasin ACI3, tout en
répondant aux exigences de rotation des produits et aux contraintes opérationnelles, un
réaménagement des emplacements de stockage a été proposé.
Cette démarche repose sur une classification logistique des articles (classe A, B), sur
les volumes requis pour le stockage du stock maximum de chaque référence, ainsi que sur une
logique d’accessibilité adaptée aux fréquences d’approvisionnement.
L’objectif est de structurer l’espace de manière cohérente, d’améliorer la fluidité des
flux internes, de faciliter le picking, et de réduire la dépendance au stockage externe.
2.1. Optimisation de l’affectation des emplacements pour les produits finis
Dans le cadre du réaménagement du magasin ACI3, la première étape a consisté à
revoir entièrement la logique d’affectation des produits finis aux emplacements disponibles
dans les rayons. Cette réorganisation vise à aligner l’occupation de l’espace avec les
caractéristiques logistiques de chaque produit, notamment son taux de rotation, sa fréquence
d’approvisionnement, et son volume de stockage requis.
L’approche retenue repose sur une méthodologie rigoureuse basée sur les résultats de
l’analyse ABC des ventes, la catégorisation des produits (Alpha ou Beta), ainsi que le calcul
du stock maximum de chaque article établi précédemment dans le cadre de la politique
d’approvisionnement. Pour chaque référence, le volume total nécessaire pour couvrir ce stock
maximum a été déterminé. En parallèle, le volume utile de chaque emplacement de stockage
avait déjà été calculé et référencé dans une base de données antérieure.
71.
71
La correspondance entreles besoins en volume et les capacités des emplacements a
permis d’affecter, pour chaque produit, un nombre précis d’emplacements adaptés à sa taille
et à sa classe ABC.
Figure 43: Extrait du plan d'emplacements des produits classe A
Par souci d’efficacité opérationnelle, il a été décidé que :
• Les produits de classe A, à forte rotation et approvisionnés de manière hebdomadaire,
seraient stockés dans les niveaux inférieurs (N1 et N2), facilement accessibles
• Les produits de classe B, à rotation moyenne et réapprovisionnés mensuellement,
seraient quant à eux positionnés dans les niveaux supérieurs (N3 et au-delà)
• Le niveau 0 (au sol) reste réservé exclusivement aux opérations d’expédition et de
picking.
72.
72
Figure 44: Extraitdu plan d'emplacements des produits classe B
Cette démarche structurée permet de garantir une meilleure organisation, de limiter les
déplacements internes et de sécuriser le réapprovisionnement continu des produits
stratégiques tout en réduisant la pression sur les zones de stockage externes.
2.2. Organisation ciblée des emplacements pour les matières premières
Dans le prolongement de l’affectation des produits finis, une démarche similaire a été
entreprise pour optimiser l’organisation du stockage des matières premières au sein du
magasin ACI3. L’objectif est d’anticiper les besoins en capacité de stockage à partir des
quantités à commander chaque trimestre, calculées précédemment dans le cadre de la
politique d’approvisionnement.
L'organisation du stockage des matières premières dans le cadre de ce projet repose
sur une approche rationnelle et anticipative, prenant en compte à la fois la nature des
contenants, la configuration physique des zones de stockage, et les besoins de production de
l’usine ACI1. Contrairement aux produits finis, les matières premières sont réparties entre le
magasin central ACI3 et l’usine ACI1, afin d'assurer une alimentation continue et maîtrisée
des lignes de fabrication.
Les matières premières sont conditionnées sous trois formats principaux :
73.
73
✓ Les IBC(Intermediate Bulk Container) de 1000 litres
✓ Les barils métalliques de 200 litres
✓ Les bidons plastiques de 30 litres.
À partir de la consommation trimestrielle prévisionnelle, calculée dans la phase
précédente, une conversion des besoins en litres vers les contenants physiques a été effectuée.
Cette étape a permis de déterminer le nombre de contenants nécessaires pour chaque matière
première, puis d’en déduire le besoin en emplacements de stockage.
Figure 45: Extrait du plan d'emplacements des matières premières
L’affectation des contenants aux zones de stockage disponibles s’est faite selon les règles
suivantes :
✓ Les IBC sont stockés dans les rayonnages du magasin ACI3, à raison de deux IBC par
emplacement, selon les dimensions standard observées.
✓ Les bidons plastiques sont également stockés dans les rayons, car leur
conditionnement sur palette est compatible avec la structure des rayonnages existants.
✓ Les barils métalliques, en revanche, sont destinés à être stockés au sol, notamment
dans les zones de stockage en vrac (Zone 1 et Zone 2), du fait de leur hauteur
importante et de leur empilement sur palettes de quatre barils.
74.
74
Par ailleurs, l’usinede production ACI1 dispose de rayonnages spécifiques pouvant
contenir jusqu’à 120 palettes, permettant de constituer un stock tampon directement
accessible à la production. Pour alimenter cette réserve, des navettes logistiques internes sont
prévues tout au long du trimestre, assurant le transfert progressif des matières premières
depuis ACI3 vers ACI1, selon les besoins réels.
Cette organisation ciblée permet :
✓ Une utilisation optimisée des volumes de stockage disponibles dans les deux sites,
✓ Une réduction des risques de saturation à ACI3,
✓ Une meilleure continuité de l’alimentation de la production sans rupture.
Enfin, en segmentant les emplacements par type de contenant et en tenant compte de la
fréquence d’utilisation des matières premières, l’entreprise met en place une logistique plus
fluide, plus sécurisée, et alignée sur ses capacités physiques réelles.
2.3. Valorisation du volume inutilisé dans les zones d’expédition
Dans la continuité des efforts d’optimisation spatiale au sein du magasin ACI3, une
analyse spécifique a été menée sur l’usage des emplacements situés au niveau 0,
principalement affectés à la préparation des commandes (zone d’expédition). Cette zone,
stratégique dans le processus de picking et de sortie de stock, représente cependant un
gisement de volume non exploité, dont la configuration actuelle limite l’efficacité globale du
magasin.
Figure 46: Emplacements des matières premières
75.
75
En effet, lespalettes partiellement entamées utilisées pour le prélèvement des articles
occupent uniquement la base des emplacements, tandis que l’espace vertical situé au-dessus
reste vide. Ce volume libre, bien qu’accessible physiquement, n’est actuellement ni exploité
ni valorisé dans la logique de stockage, ce qui constitue une forme de perte logistique. Dans
un contexte où la capacité totale du magasin est contrainte et où la dépendance à des entrepôts
externes subsiste, cette situation représente une opportunité concrète d’optimisation de
l’espace existant.
Figure 47: Volume verticale inutilisé
Dans cette optique, une solution d’aménagement vertical est proposée, visant à diviser
certains emplacements d’expédition en deux niveaux superposés. Cette division permettrait de
stocker deux demi-palettes au lieu d’une seule palette pleine, et d’exploiter ainsi un volume
jusque-là perdu.
La proposition s’applique exclusivement aux emplacements d’expédition situés dans les
rayons B, C, D et E, pour les raisons suivantes :
• Ces rayons disposent d’un espace arrière libre, ce qui permet d’installer une structure
de séparation verticale sans gêner la circulation des chariots élévateurs.
• En revanche, les emplacements des zones A et F sont directement adossés à des zones
de stockage auxiliaires. Afin de garantir leur accessibilité et d’éviter tout blocage des
flux, ils ne sont pas concernés par cette division.
76.
76
Principe d’exploitation proposé:
• Chaque palette est divisée physiquement (ou organisée) en deux demi-palettes,
chacune placée sur un niveau distinct.
• Une fois la première demi-palette consommée (partiellement ou totalement), elle peut
être remplacée par une nouvelle demi-palette, sans attendre l’épuisement total du
stock.
• Cela permet un roulement fluide, une meilleure gestion de la disponibilité produit, et
une utilisation maximale du volume logistique.
Ce mode de fonctionnement s’inspire des principes de gestion dynamique du stock de
préparation et constitue une réponse pragmatique aux contraintes de saturation du magasin,
sans recourir à des investissements lourds ni à l’agrandissement des infrastructures.
Une modélisation visuelle de ce concept est recommandée pour mieux illustrer la
solution :
Figure 48: Situation avant et après la proposition
77.
77
III. Phase 5: CONTROL / Pérenniser les résultats
Dans cette dernière phase du cycle DMAIC, il s’agit de garantir que les améliorations
mises en place soient maintenues dans le temps et que les performances ne se dégradent pas.
Cela passe par la mise en place d’indicateurs de suivi clairs, la formalisation de procédures
internes, l’implication des équipes concernées, et l’intégration des nouvelles pratiques dans
les outils de gestion existants.
1. Mise en place d'indicateurs de suivi logistique (KPI)
Pour suivre l’évolution des performances et détecter les écarts de fonctionnement, trois
indicateurs clés de performance (KPI) ont été retenus :
1.1. Taux d’occupation moyen du magasin ACI3 (trimestriel)
Cet indicateur permet de mesurer le niveau d’exploitation des emplacements de
stockage en comparant le nombre d’emplacements occupés au total des emplacements
disponibles. Il aide à identifier les situations de sous-utilisation ou de saturation.
Formule : (Nombre d’emplacements occupés / Nombre total d’emplacements) × 100
Interprétation :
• < 50 % : sous-exploitation critique
• 50 % – 70 % : sous-utilisation
• 70 % – 90 % : utilisation optimale
• 90 % : surcharge et risque de désorganisation
1.2. Taux de rupture de stock des produits finis (mensuel)
Cet indicateur mesure le pourcentage de références indisponibles à un moment donné
par rapport au nombre total de références actives. Il reflète la capacité de l’entreprise à
répondre à la demande.
Formule : (Nombre de références en rupture / Nombre total de références) × 100
1.3. Écart entre les prévisions de vente et la consommation réelle
(mensuel)
Cet indicateur permet de mesurer la précision des prévisions de vente effectuées par
l’entreprise, en comparant les quantités prévues à la consommation (ou vente) réellement
observée pendant une période donnée.
78.
78
Formule : [(Prévisions– Réel) / Prévisions] × 100
Ces indicateurs doivent être suivis à fréquence régulière (mensuelle ou trimestrielle),
présentés sous forme de tableaux de bord, et intégrés dans les outils de pilotage de
l’entreprise.
Interprétation :
✓ Un écart faible (< 10 %) indique une prévision fiable.
✓ Un écart modéré (entre 10 % et 20 %) peut être acceptable, mais nécessite un suivi.
✓ Un écart élevé (> 20 %) révèle une imprécision significative qui risque de
déséquilibrer les stocks et générer des coûts.
Afin d’assurer un suivi rigoureux et régulier des performances logistiques après la
mise en œuvre des actions correctives, un tableau de bord de pilotage a été développé. Ce
tableau de bord vise à consolider, en un seul support visuel et dynamique, l’ensemble des
indicateurs clés (KPI) jugés pertinents dans le contexte d’Alfa Coating Industries, en lien
direct avec les axes d’amélioration identifiés dans ce projet :
Figure 49: Tableau de bord proposé
79.
79
Ce tableau debord se compose de quatre indicateurs :
Occupation moyenne du magasin ACI3 (trimestriel)
Figure 50: Indicateur d'état d'occupation du magasin ACI3
Taux de rupture de stock des produits finis
Figure 51: Indicateur d'état des produits finis
Permet de suivre l’utilisation réelle des
emplacements disponibles dans les
rayonnages.
Mesure la part des produits qui ont été
indisponibles (en rupture) par rapport au
nombre total d’articles en demande.
80.
80
Comparaison des ventes
Figure52: Indicateur des ventes / Prévisions
Suivi d’état de stock
Figure 53: Indicateur d'état de stock de chaque article
Permet de comparer, pour chaque article,
les prévisions de vente avec les ventes
réellement enregistrées.
Cette comparaison met en lumière la
fiabilité des prévisions commerciales.
Cet indicateur permet de vérifier, pour
chaque article, si le stock actuel se situe :
• En dessous du stock de sécurité
(risque de rupture),
• Entre le stock de sécurité et le stock
maximum (zone optimale),
• Au-dessus du stock maximum
(risque de surstock).
81.
81
2. Formalisation desprocédures de réapprovisionnement
Pour assurer la répétition et la standardisation de la démarche de réapprovisionnement
chaque année, le processus mis en œuvre dans ce projet a été formalisé. Il peut ainsi être
documenté sous forme de manuel ou guide logistique. La procédure complète est la suivante :
3. Formation et sensibilisation des équipes concernées
La réussite du projet dépend également de l’adhésion des collaborateurs à la nouvelle
organisation. Il est donc essentiel de former les différentes parties prenantes :
• Extraction de l’historique des ventes depuis l’ERP Odoo (module
Ventes), puis nettoyage des données (suppression des références
inactives).
• Analyse ABC des produits pour identifier les articles à forte
contribution (classes A et B).
• Séparation des produits entre Alpha et Beta, en distinguant les
produits fabriqués en interne de ceux importés.
• Identification des nomenclatures techniques des produits Alpha
de classe A et B.
• Prévision des ventes pour l’année à venir, en majorant les ventes
de l’année précédente de +7 % (hypothèse fournie par le service
commercial).
• Définition de la politique d’approvisionnement :
✓ Hebdomadaire pour les produits de classe A
✓ Mensuelle pour les produits de classe B
✓ Traitement sur commande pour les produits de classe C
• Calcul des seuils logistiques : stock de sécurité, point de
commande, stock maximum, quantités à commander (avec ou
sans écart-type selon les classes).
• Conversion des prévisions en besoins en matières premières, en
s’appuyant sur les nomenclatures.
• Traduction des besoins de matières premières en contenants
physiques (IBC, barils, bidons) selon les capacités connues.
• Réapprovisionnement trimestriel des MP, en intégrant un stock de
sécurité correspondant à 15 % de la consommation trimestrielle.
Figure 54: Fiche de guide logistique
82.
82
✓ Les magasiniersdu magasin ACI3 doivent être formés à la nouvelle organisation
physique des emplacements (par classe de produits et par catégorie), ainsi qu’au
respect des affectations par référence.
✓ Le service approvisionnement doit maîtriser les formules de calcul des seuils de
stock, les méthodes de réapprovisionnement différenciées, ainsi que la lecture et
l’utilisation des prévisions.
✓ Les magasiniers du site de production ACI1 doivent être informés des contraintes
de hauteur dans les rayonnages d’ACI3. Les palettes de produits finis préparées à
l’usine devront respecter les hauteurs d’emplacement définies pour garantir leur
compatibilité avec les niveaux de stockage affectés.
Cette sensibilisation vise à assurer une cohérence entre les flux amont et la capacité réelle du
magasin, tout en évitant les erreurs de stockage, les manipulations inutiles ou les volumes
perdus.
4. Intégration des nouvelles pratiques dans l’ERP (Odoo)
Pour garantir l’automatisation et la fiabilité des pratiques mises en place, plusieurs
intégrations dans l’ERP Odoo sont recommandées :
Ajout des seuils de gestion des stocks (stock de sécurité, point de commande, stock
maximum) directement dans les fiches articles.
Figure 55: fiche d‘article
83.
83
Automatisation des alertesde réapprovisionnement, générées dès que le niveau de
stock atteint le seuil défini.
Création d’un module KPI logistique, regroupant les indicateurs tels que le taux
d’occupation, le taux de rupture, ou les écarts de prévision.
Figure 56: Menu principale d'Odoo
Digitalisation de la cartographie du magasin ACI3, via un plan visuel ou graphique
permettant de visualiser en temps réel la situation de chaque emplacement (vide, plein,
partiellement utilisé), ce qui facilitera le pilotage opérationnel.
Figure 57: Visualisation d'état d'occupation
84.
84
5. Planification d’auditslogistiques périodiques
Dans le but de pérenniser les résultats obtenus à travers le projet et d'assurer une
amélioration continue de la gestion des stocks et des approvisionnements, la mise en place
d'audits logistiques internes constitue un outil stratégique incontournable. Ces audits
permettent d'évaluer régulièrement l'efficacité des pratiques mises en œuvre, de détecter les
écarts éventuels par rapport aux standards définis et de proposer des actions correctives
adaptées.
Pour garantir la rigueur et l'efficacité de cette démarche, Alfa Coating Industries peut adopter
une méthodologie structurée en 5 étapes clés, inspirée des référentiels qualité (ISO 9001 / ISO
19011) et adaptée au contexte logistique de l’entreprise :
Figure 58: ISO 9001 : 2015
Étape 1 : Planification de l’audit
✓ Définir les objectifs : Évaluer l'application des nouvelles procédures
d’approvisionnement, d’organisation du stock et de pilotage par les indicateurs (KPI).
✓ Périmètre concerné : Magasin ACI3, usine ACI1, service logistique,
approvisionnement et entrepôts externes si nécessaire.
✓ Fréquence recommandée :
▪ Trimestrielle durant la première année (post-projet),
▪ Puis semestrielle de manière pérenne.
✓ Désignation de l’équipe d’audit : Responsable logistique, contrôleur qualité ou
membre du département amélioration continue.
85.
85
Étape 2 :Préparation de l’audit
✓ Élaboration d’un plan d’audit précisant les dates, les zones visées et les critères à
évaluer.
✓ Mise à jour et validation d’une checklist logistique basée sur :
▪ Le respect des politiques d’approvisionnement (produits Alpha, Beta,
MP),
▪ L’affectation correcte des emplacements selon les classes A/B/C,
▪ L’utilisation effective des zones réaménagées,
▪ Le suivi des KPI : taux d’occupation, taux de rupture, écart prévision-
réel,
▪ L’usage du fichier MRP et la rigueur dans la mise à jour des données.
✓ Collecte de documents et indicateurs en amont (extraits d’Odoo, fichiers Excel,
feuilles de suivi).
Étape 3 : Réalisation de l’audit terrain
✓ Visite physique des zones de stockage (ACI3 et ACI1), observation de l’agencement,
rotation des produits et état des stocks.
✓ Échanges avec les magasiniers et responsables pour comprendre les écarts éventuels.
✓ Contrôle de la mise en œuvre des outils : usage du fichier MRP, saisie des indicateurs,
respect des seuils logistiques.
✓ Relevé de non-conformités, bonnes pratiques et opportunités d’amélioration.
Étape 4 : Rédaction du rapport d’audit
✓ Présentation des constats observés (points conformes et non conformes).
✓ Indicateurs de performance comparés aux objectifs fixés.
✓ Photos ou captures d’écran si nécessaires (aménagement, fichiers, outils).
✓ Élaboration d’un plan d’actions correctives avec priorités, délais et responsables
désignés.
86.
86
Étape 5 :Suivi post-audit
✓ Organisation d’une réunion de clôture avec les parties prenantes.
✓ Suivi du plan d’actions : mise en œuvre, évaluation de l’efficacité et vérification des
résultats.
✓ Intégration des leçons apprises dans la documentation logistique et les futures
formations.
✓ Ajustement de la stratégie d’audit si nécessaire (ex. : fréquence, périmètre).
6. Mise en place d’une fiche de propositions d’amélioration continue
Dans le cadre de la démarche de pérennisation et d’amélioration continue du système
logistique mis en place, il est proposé d’introduire un outil simple et participatif : la fiche de
propositions d’amélioration continue. Cette fiche vise à :
• Encourager les magasiniers et opérateurs à partager leurs idées d’amélioration,
• Permettre la détection rapide de dysfonctionnements, anomalies ou gaspillages
observés au quotidien,
• Valoriser la participation active du personnel logistique dans l’optimisation des
processus internes.
87.
87
Tableau 3: Fichedes propositions
Fiche des propositions des idées d’améliorations
Magasin ACI3
NOM :
POSTE :
DATE :
88.
88
Conclusion
Ce projet defin d’études a permis de mettre en lumière les leviers logistiques
essentiels à activer pour améliorer durablement les performances de la gestion des stocks et de
l’approvisionnement chez Alfa Coating Industries. À travers une démarche méthodologique
rigoureuse (DMAIC), et en s’appuyant sur des analyses concrètes de terrain, le travail a
conduit à la formulation de solutions pratiques et adaptées à la réalité opérationnelle de
l’entreprise.
Les principales actions menées ont permis de :
• Définir une politique d’approvisionnement adaptée aux différents types de produits
(Alpha, Beta, matières premières),
• Construire un outil de planification MRP simplifié mais efficace pour anticiper les
besoins,
• Réorganiser l’affectation des emplacements de stockage afin de maximiser l’utilisation
de l’espace disponible,
• Mettre en place des indicateurs de suivi logistique pour garantir la pérennité des
améliorations,
• Et encourager une culture d’amélioration continue à travers des audits réguliers et des
outils participatifs.
Il convient toutefois de souligner que certains facteurs externes (contraintes
financières, incertitude commerciale, aléas fournisseurs) peuvent également influencer les
performances logistiques et que le travail réalisé ici s’inscrit dans une démarche
d’optimisation logistique, sans prétendre résoudre de manière exhaustive toutes les causes
potentielles des ruptures de stock.
En définitive, cette expérience a représenté une réelle opportunité d’apprentissage, tant
sur le plan technique que managérial, et a renforcé ma conviction quant à l’importance de la
logistique comme levier stratégique de performance globale. Les résultats obtenus constituent
une base solide pour l’entreprise, sur laquelle elle pourra s’appuyer pour faire évoluer ses
pratiques, dans une logique de compétitivité durable.
89.
89
Webo/Bibliographie
Ballou, Ronald H.(2004). Logistique – Gestion des chaînes logistiques. Pearson Education,
5e édition.
Référence complète sur la gestion des stocks, les coûts logistiques, les méthodes de
réapprovisionnement, etc…
Christopher, Martin (2011). Logistics and Supply Chain Management. Financial Times
Prentice Hall, 4th edition.
Couvre les fondamentaux de la chaîne logistique, les prévisions de la demande, la planification et les
KPI logistiques.
Ghiani, G., Laporte, G., & Musmanno, R. (2004). Introduction to Logistics Systems Planning
and Control. Wiley.
Approche analytique sur la planification, les systèmes de stock et la performance logistique.
Chopra, S., & Meindl, P. (2016). Supply Chain Management: Strategy, Planning, and
Operation. Pearson, 6th edition.
Business Process Model & Notation (BPMN)
Site web : https://www.slideshare.net/slideshow/bpmn-bizagi/265401111
Auteur : Frédéric Bouvart
Diagramme SIPOC
Site web : http://christian.hohmann.free.fr/index.php/six-sigma/six-sigma-les-basiques/173-
sipoc
Auteur : Christian Hohmann
Méthode de questionnement QQQOCP
PDF : Démarche méthodique de questionnement
Auteur : Dr. Rémi Bachelet
Démarche DMAIC
Site web : https://pmc.ncbi.nlm.nih.gov/articles/PMC10229001/
Site web : https://www.institut-lean-france.fr
Diagramme ISHIKAWA
Site web: http://christian.hohmann.free.fr/index.php/six-sigma/les-outils-de-la-qualite/196-
diagramme-causes-effet
Auteur : Christian Hohmann
90.
90
Matrice des objectifsSMART
Site web : https://asana.com/fr/resources/smart-goals
Auteur de l’article : Julia Martins
Odoo Documentatio (ERP utilisé par Alfa Coating Industries)
Site web : https://www.odoo.com/documentation