Passer au contenu principal
VALUE STREAM MAPPING
Pr Abdelmajid ELOUADI- 2016 1
Sommaire
Pr Abdelmajid ELOUADI- 2016 2
1 Définition
2 Méthode
3 As Is (Etat Actuel)
4 To Be (Etat Futur)
5 Suivi/Plan d’actions
Définition - Global
Pr Abdelmajid ELOUADI- 2016 3
Le Value Stream Mapping est
un point de départ de toute
transformation Lean Manufacturing
Définition – Méthode VSM
Pr Abdelmajid ELOUADI- 2016 4
 Le Value Stream Mapping identifie toutes les activités
nécessaires pour transformer la matière première en produit
fini ou une information en service rendu
– Activité à valeur ajoutée
– Activité à non valeur ajoutée
 La règle principale du Lean est l’élimination des gaspillages.
 Le Value Stream Mapping Identifie
– Les flux de matière ou pièces
– Les flux d’informations
 Un Process correspond à une étape du Value Stream
Mapping où les pièces s’arrêtent et s’accumulent.
Définition – Méthode VSM
Pr Abdelmajid ELOUADI- 2016 5
Définition – Activité VA/NVA
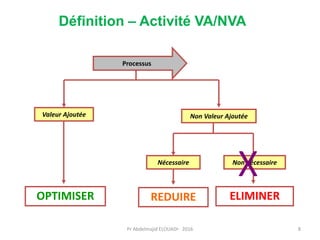
 Activité à valeur ajoutée :
– activité de transformation ou de création des produits.
– activité que le client est prêt à payer.
– activité qui réalise les produits ou services correctement du
premier coup.
 Activité à non valeur ajoutée mais nécessaire :
Activités consommant des ressources, n’apportant pas de valeur
ajoutée mais exigées par les gouvernements, les règles internes.
 Activité à non valeur ajoutée :
Activités qui consomment des ressources mais ne créent pas de
valeurs aux yeux du client : les gaspillages
Pr Abdelmajid ELOUADI- 2016 6
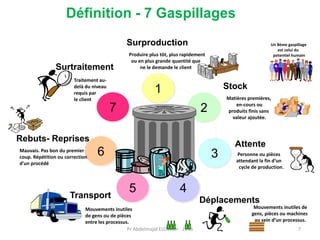
Définition - 7 Gaspillages
Surproduction
Attente
Surtraitement
Rebuts- Reprises
1
6
7
5 4
3
2
Produire plus tôt, plus rapidement
ou en plus grande quantité que
ne le demande le client
Stock
Matières premières,
en-cours ou
produits finis sans
valeur ajoutée.
Personne ou pièces
attendant la fin d’un
cycle de production.
Déplacements
Mouvements inutiles de
gens, pièces ou machines
au sein d’un processus.
Transport
Mouvements inutiles
de gens ou de pièces
entre les processus.
Mauvais. Pas bon du premier
coup. Répétition ou correction
d’un procédé
Traitement au-
delà du niveau
requis par
le client
Un 8ème gaspillage
est celui du
potentiel humain
Pr Abdelmajid ELOUADI- 2016 7
OPTIMISER REDUIRE
Nécessaire
Processus
Non Valeur AjoutéeValeur Ajoutée
Non nécessaire
ELIMINER
X
Définition – Activité VA/NVA
Pr Abdelmajid ELOUADI- 2016 8
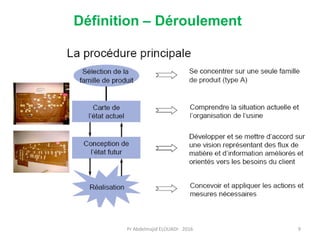
Définition – Déroulement
Pr Abdelmajid ELOUADI- 2016 9
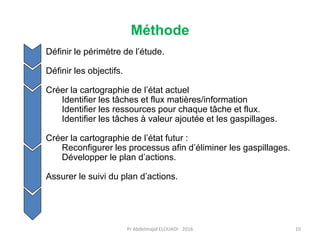
Définir le périmètre de l’étude.
Définir les objectifs.
Créer la cartographie de l’état actuel
Identifier les tâches et flux matières/information
Identifier les ressources pour chaque tâche et flux.
Identifier les tâches à valeur ajoutée et les gaspillages.
Créer la cartographie de l’état futur :
Reconfigurer les processus afin d’éliminer les gaspillages.
Développer le plan d’actions.
Assurer le suivi du plan d’actions.
Méthode
Pr Abdelmajid ELOUADI- 2016 10
Méthode
Pr Abdelmajid ELOUADI- 2016 11
Méthode
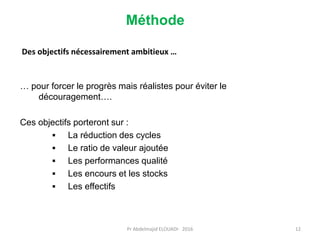
… pour forcer le progrès mais réalistes pour éviter le
découragement….
Ces objectifs porteront sur :
 La réduction des cycles
 Le ratio de valeur ajoutée
 Les performances qualité
 Les encours et les stocks
 Les effectifs
Des objectifs nécessairement ambitieux …
Pr Abdelmajid ELOUADI- 2016 12
Méthode – As Is
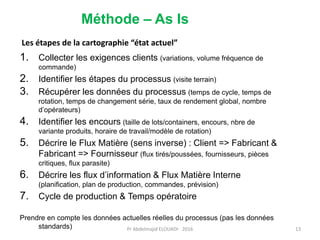
1. Collecter les exigences clients (variations, volume fréquence de
commande)
2. Identifier les étapes du processus (visite terrain)
3. Récupérer les données du processus (temps de cycle, temps de
rotation, temps de changement série, taux de rendement global, nombre
d’opérateurs)
4. Identifier les encours (taille de lots/containers, encours, nbre de
variante produits, horaire de travail/modèle de rotation)
5. Décrire le Flux Matière (sens inverse) : Client => Fabricant &
Fabricant => Fournisseur (flux tirés/poussées, fournisseurs, pièces
critiques, flux parasite)
6. Décrire les flux d’information & Flux Matière Interne
(planification, plan de production, commandes, prévision)
7. Cycle de production & Temps opératoire
Prendre en compte les données actuelles réelles du processus (pas les données
standards)
Les étapes de la cartographie “état actuel”
Pr Abdelmajid ELOUADI- 2016 13
Méthode – As Is
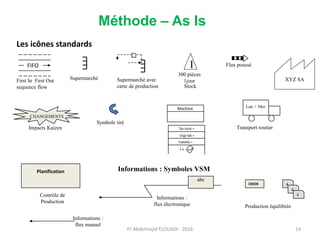
FIFO
abc
Planification
I
OXOX 4
4
4
Supermarché Supermarché avec
carte de production
First In First Out
sequence flow Stock
Symbole tiré
Informations : Symboles VSM
Contrôle de
Production
Informations :
flux électronique Production équilibrée
Informations :
flux manuel
Impacts Kaizen Transport routier
Lun + Mer
Flux poussé
300 pièces
1jour
CHANGEMENTS
XYZ SA
Les icônes standards
Machine
Tps cycle =
Chgt fab =
Fiabilité =
1 x
Pr Abdelmajid ELOUADI- 2016 14
Méthode – As Is
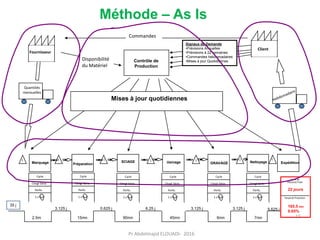
Contrôle de
Production
Signaux de Demande
•Prévisions Annuelles
•Prévisions à 22 semaines
•Commandes hebdomadaires
•Mises à jour Quotidiennes
Mises à jour quotidiennes
Commandes
Disponibilité
du Matériel
Temps de Production
I I I I I II
Cycle de
PRODUCTION
22 jours
165.5 mn
0.65%
7mn
3.125 j
6mn
3.125 j
45mn
6.25 j
90mn
0.625 j
15mn
3.125 j
2.5m
35 j
Marquage Préparation
SCIAGE Usinage GRAVAGE Nettoyage Expédition
5.625 j
Cycle
Chngt Série.
Perfo.
1 x
Cycle
Chngt Série.
Perfo.
1 x
Cycle
Chngt Série.
Perfo.
1 x
Cycle
Chngt Série.
Perfo.
1 x
Cycle
Chngt Série.
Perfo.
1 x
Cycle
Chngt Série.
Perfo.
1 x
Client
Quantités
mensuelles
Fournisseur
Pr Abdelmajid ELOUADI- 2016
15
Méthode – To Be
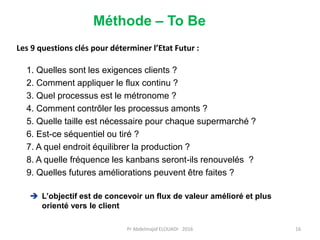
1. Quelles sont les exigences clients ?
2. Comment appliquer le flux continu ?
3. Quel processus est le métronome ?
4. Comment contrôler les processus amonts ?
5. Quelle taille est nécessaire pour chaque supermarché ?
6. Est-ce séquentiel ou tiré ?
7. A quel endroit équilibrer la production ?
8. A quelle fréquence les kanbans seront-ils renouvelés ?
9. Quelles futures améliorations peuvent être faites ?
Les 9 questions clés pour déterminer l’Etat Futur :
 L’objectif est de concevoir un flux de valeur amélioré et plus
orienté vers le client
Pr Abdelmajid ELOUADI- 2016 16
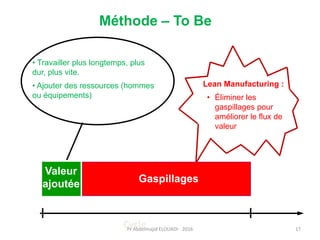
Valeur
ajoutée Gaspillages
• Travailler plus longtemps, plus
dur, plus vite.
• Ajouter des ressources (hommes
ou équipements)
Lean Manufacturing :
• Éliminer les
gaspillages pour
améliorer le flux de
valeur
Cycle
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 17
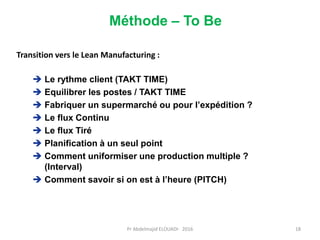
 Le rythme client (TAKT TIME)
 Equilibrer les postes / TAKT TIME
 Fabriquer un supermarché ou pour l’expédition ?
 Le flux Continu
 Le flux Tiré
 Planification à un seul point
 Comment uniformiser une production multiple ?
(Interval)
 Comment savoir si on est à l’heure (PITCH)
Transition vers le Lean Manufacturing :
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 18
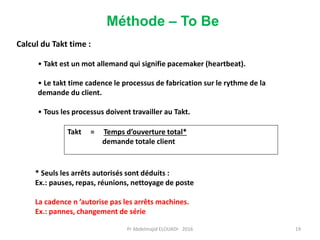
• Takt est un mot allemand qui signifie pacemaker (heartbeat).
• Le takt time cadence le processus de fabrication sur le rythme de la
demande du client.
• Tous les processus doivent travailler au Takt.
Takt = Temps d’ouverture total*
demande totale client
* Seuls les arrêts autorisés sont déduits :
Ex.: pauses, repas, réunions, nettoyage de poste
La cadence n ’autorise pas les arrêts machines.
Ex.: pannes, changement de série
Calcul du Takt time :
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 19
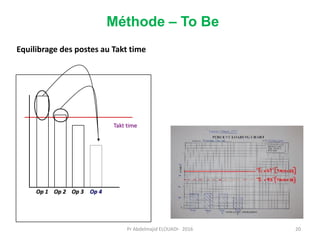
Op 1 Op 2 Op 3 Op 4
Takt time
Equilibrage des postes au Takt time
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 20
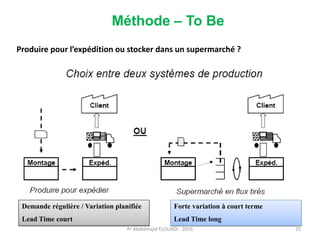
Produire pour l’expédition ou stocker dans un supermarché ?
Demande régulière / Variation planifiée
Lead Time court
Forte variation à court terme
Lead Time long
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 21
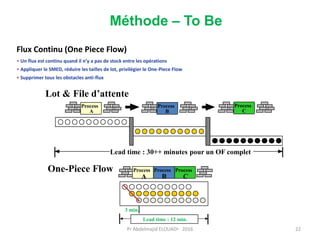
Flux Continu (One Piece Flow)
Process
B
Process
A
Process
C
10 minutes
10 minutes
Lot & File d’attente
Lead time : 30++ minutes pour un OF complet
10 minutes
Process
A
Process
B
Process
C
One-Piece Flow
3 min.
Lead time : 12 min.
• Un flux est continu quand il n’y a pas de stock entre les opérations
• Appliquer le SMED, réduire les tailles de lot, privilégier le One-Piece Flow
• Supprimer tous les obstacles anti-flux
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 22
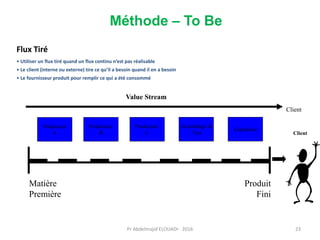
Flux Tiré
• Utiliser un flux tiré quand un flux continu n’est pas réalisable
• Le client (interne ou externe) tire ce qu’il a besoin quand il en a besoin
• Le fournisseur produit pour remplir ce qui a été consommé
Value Stream
Client
Producteur
A
Client
Matière
Première
Produit
Fini
Producteur
B
Producteur
C
Assemblage &
Test
Expédition
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 23
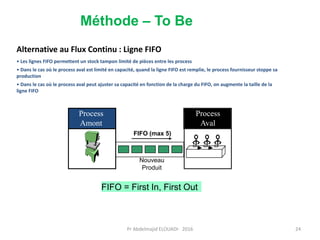
Alternative au Flux Continu : Ligne FIFO
• Les lignes FIFO permettent un stock tampon limité de pièces entre les process
• Dans le cas où le process aval est limité en capacité, quand la ligne FIFO est remplie, le process fournisseur stoppe sa
production
• Dans le cas où le process aval peut ajuster sa capacité en fonction de la charge du FIFO, on augmente la taille de la
ligne FIFO
Process
Amont
Process
Aval
FIFO (max 5)
Nouveau
Produit
FIFO = First In, First Out
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 24
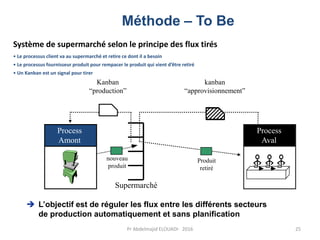
Système de supermarché selon le principe des flux tirés
• Le processus client va au supermarché et retire ce dont il a besoin
• Le processus fournisseur produit pour rempacer le produit qui vient d’être retiré
• Un Kanban est un signal pour tirer
Kanban
“production”
kanban
“approvisionnement”
Supermarché
Process
Amont
Process
Aval
Produit
retiré
nouveau
produit
 L’objectif est de réguler les flux entre les différents secteurs
de production automatiquement et sans planification
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 25
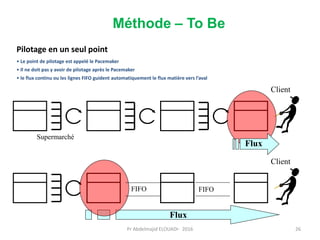
Pilotage en un seul point
• Le point de pilotage est appelé le Pacemaker
• Il ne doit pas y avoir de pilotage après le Pacemaker
• le flux continu ou les lignes FIFO guident automatiquement le flux matière vers l’aval
Client
Supermarché
Flux
Client
FIFO FIFO
Flux
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 26
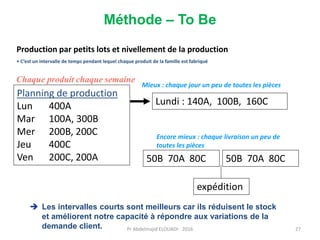
Production par petits lots et nivellement de la production
• C’est un intervalle de temps pendant lequel chaque produit de la famille est fabriqué
Planning de production
Lun 400A
Mar 100A, 300B
Mer 200B, 200C
Jeu 400C
Ven 200C, 200A
Lundi : 140A, 100B, 160C
50B 70A 80C 50B 70A 80C
expédition
Mieux : chaque jour un peu de toutes les pièces
Encore mieux : chaque livraison un peu de
toutes les pièces
Chaque produit chaque semaine
 Les intervalles courts sont meilleurs car ils réduisent le stock
et améliorent notre capacité à répondre aux variations de la
demande client.
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 27
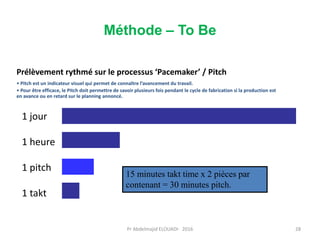
Prélèvement rythmé sur le processus ‘Pacemaker’ / Pitch
• Pitch est un indicateur visuel qui permet de connaître l’avancement du travail.
• Pour être efficace, le Pitch doit permettre de savoir plusieurs fois pendant le cycle de fabrication si la production est
en avance ou en retard sur le planning annoncé.
1 jour
1 heure
1 pitch
1 takt
15 minutes takt time x 2 pièces par
contenant = 30 minutes pitch.
Méthode – To Be
Pr Abdelmajid ELOUADI- 2016 28
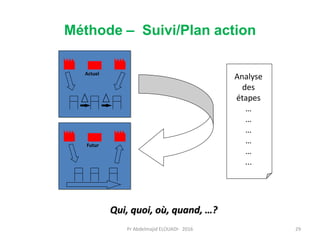
Analyse
des
étapes
…
…
…
…
…
...
Qui, quoi, où, quand, …?
Actuel
Futur
Méthode – Suivi/Plan action
Pr Abdelmajid ELOUADI- 2016 29
Méthode – Suivi/Plan action
Pr Abdelmajid ELOUADI- 2016 30