Passer au contenu principal
STANDARDISATION, MAITRISE ET
OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE EN DEPLOYANT LA
METHODOLOGIE DMAIC
Département : Génie Mécanique
Filière : Procédés Industriels et Plasturgie
RAPPORT DE PROJET DE FIN D’ETUDES
Réalisé au sein de Tesca
THEME :
Soutenu le 10-07- 2020 par : Encadré par :
- ZIZI Oumaima
-JAMALEDDINE Zineb
-Pr. BENHADDOU Mariam
-Mr. TAZINE Ahmed
Devant les membres du jury :
- Pr. BAKHTARI Hamid
- Pr. BENZEHOUR Mohammed
- Pr. BENHADDOU Mariam
- Mr. TAZINE Ahmed
Président
Rapporteur
Encadrant ENSEM
Encadrant Industriel
Promotion 2020
Dédicaces
1
ZIZI Oumaima
Ce travail ardu n’aurait jamais vu le jour si je n’ai pas eu la chance d’avoir dans ma vie deux
êtres qui ont su le rendre aussi riche que passionnant
O mes parents, nul mot ne saurait exprimer ma profonde gratitude, mon immense amour et
mon indescriptible respect pour vous, votre bonté et votre souci de me combler. Merci
d’avoir-été là pour moi, de m’avoir soutenu dans les moments les plus difficiles et d’avoir fait
de moi ce que je suis aujourd’hui. HOMMAGE à vous !
A toute ma famille, merci d’avoir cru en moi de m’avoir procuré de vos connaissances tout au
long de mes années d’étude.
A tous mes professeurs.
A toutes mes amies
A mon binôme et l’une des chères amies ZINEB
Je dédie ce travail à vous.
Dédicaces
2
À mon frère Mohamed,
À mes chers amis,
À mon binôme Oumaima
Il n'y a pas assez de mots pour décrire à quel point je vous suis reconnaissante. Vous m'avez
tous les deux beaucoup appris et vos leçons sont et seront toujours les clés de mes exploits.
Vous êtes les vrais héros et sans votre support incontestable je ne serai arrivé jusqu’ici.
Aucun lot n’exprimera mon respect, mon amour éternel et ma considération pour les
sacrifices que vous avez consenti pour mon instruction et mon bien être. Je vous remercie
pour tout le soutien et l’amour que vous me portez depuis mon enfance. Puisse Allah vous
bénir et vous protéger.
En souvenir d’une enfance dont nous avons partagé les meilleurs et les plus agréables
moments. Pour toute la complicité et l’entente qui nous unissent, ce travail est un témoignage
de mon attachement et de mon amour.
Votre soutien n’est pas du tout négligé, vous étiez toujours à l’écoute et toujours disponibles à
mes côtés. Je suis heureuse et fière de vous avoir comme mon adorable famille.
Fatima ezzahra, Ghizlane, Khawla, Ayoub, Mohamed Jamila, Oumaima, Walid… Pour tous
les bons moments que nous avons partagés ensemble. Merci d’exister à mes côtés par votre
amour dévoué et votre tendresse, pour donner du goût et du sens à mon parcours.
Mon cher binôme, je tiens à te féliciter pour ton travail, ta patience, et ta présence autant
qu’amie et binôme.
JAMALEDDINE Zineb
À toute ma famille,
À mes parents Najia et Bouazza,
3
Remerciement
Avant d’entamer dans le fond de notre travail, il apparaît opportun de commencer ce rapport de
stage, par des remerciements, à ceux qui nous ont beaucoup appris au cours de ce projet de fin
d’études, et même à ceux qui ont eu la gentillesse de faire de ce stage un moment très profitable.
Tout d’abord nous tenons à remercier la direction de TESCA Groupe TANGER,
particulièrement Mr. TAZINE Ahmed, Responsable département activité de nous avoir accordé
la chance de passer ce projet de fin d’études auprès d’eux, pour ses conseils et recommandations
qu’il nous a prodigué durant toute la période de stage ainsi que son immense encadrement même
en situation de crise. Pour son partage d’expériences et savoir-faire.
Nous témoignons notre profonde gratitude à l’équipe projet représenté par Mr. MOUMEN
Mohammed, responsable de la ZAP3, OULADSAID Mohamed, responsable de la ZAP1 et
KOUYAHANNA Othmane, responsable de la ZAP2 pour leurs disponibilités et leurs
contributions.
Nous remercions également notre encadrante à l’ENSEM Mme. BENHADOU Mariam pour
ses conseils, ses directives, sa disponibilité tout au long de la période du stage. Ainsi que le chef
de notre filière Mr. HADDOUT Abdellah et tous les cadres du département génie mécanique.
Enfin, une pensée toute particulière au membre de jury qui nous ayant fait l’honneur de juger
notre travail.
Résumé
4
Afin d’atteindre l’excellence et affronter la concurrence, TESCA TSC1 a lancé un projet pour
rendre son infrastructure de système de pilotage de performance production robuste en termes
de fiabilité, de disponibilité et d’exactitude de l’information pour ainsi prendre les bonnes
décisions d’amélioration des indicateurs de performance.
Le présent travail est conçu dans le cadre d’un projet de fin d’études (PFE) . Ce projetconsiste
à fiabiliser et standardiser le système de pilotage de performance pour ainsi bien traiter les
résultats des indicateurs de performance production en implémentant des réformes sur
l’infrastructure d’information, qui est le responsable dans la transmission des données de
production sur terrain jusqu’au discussion des résultats des KPI sur tableau de bord lors des
séquences managériales puis sur le traitement de la non performance.
Pour atteindre ces objectifs de standardisation, fiabilisation et optimisation , et en déployant la
méthodologie DMAIC, nous avons implémenté des solutions présentées sous forme des
formations des acteurs sur la nécessité d’une information maîtrisable ainsi qu’une centralisation
de traitement des données dans une seule application en langage Excel VBA apte à gérer tout
le flux d’information, et bien sûr une standardisation totale de flux de calcul des indicateurs, de
consolidation et d’affichage des données, puis une mise en œuvre d’une procédure de traitement
des indicateurs en basant sur l’outil PDCA, tout cela après la définition et le diagnostic du
système.
Les résultats sont jugés utiles en termes d’un système de pilotage basé sur des informations
fiables et à temps, la diminution de delta aléa et le taux de réalisation weekly ainsi
l’augmentation de taux d’exploitabilité de l’application suivi production et le déploiement de
la procédure PDCA indicateurs , ce qui aide à prendre les bonnes décisions lors de
l’amélioration et d’éviter toutes gaspillage du temps et de ressources lors du traitement ou
d’implémenter des actions qui ne touchent pas les bons endroits.
Mots clés : Système de pilotage de la performance, Flux d’information, Fiabilisation,
Standardisation, optimisation, DMAIC, PDCA, Delta aléa, taux de réalisation du weekly, taux
d’exploitabilité, application Excel VBA, Indicateurs de performance
Abstract
5
In order to achieve excellence and compete, TESCA TSC1 has launched a project to make its
production performance management system infrastructure robust in terms of reliability,
availability and accuracy of information to make the right performance improvement decisions
This work is realized within the framework of our PFE. This project consists in making the
performance management system and the processing of production performance indicators
more reliable and standardized by implementing reforms to the information infrastructure,
which is responsible for the transmission of production data in the field up to the discussion of
KPI results on the dashboard during managerial sequences and then on the processing of non-
performance.
To achieve these objectives of standardization, reliability and optimization, and by deploying
the DMAIC methodology, we have implemented solutions presented in the form of training of
the actors on the need for controllable information as well as a centralization of data processing
in a single application in Excel VBA language capable of managing the entire flow of
information, and of course a total standardization of indicator calculation, consolidation and
data display flows, followed by the implementation of an indicator processing procedure based
on the PDCA tool. After system definition and diagnosis.
The results are considered useful in terms of a steering system based on reliable and timely
information, the decrease of delta alea and weekly achievement rate as well as the increase of
the application exploitability rate monitored production as well as the deployment of the PDCA
procedure indicators, which helps to make the right decisions when making improvements and
to avoid any waste of time and resources when processing or implementing actions that do not
affect the right places.
Keywords: performance management system, Information Flow, Reliability, standardization,
optimization, DMAIC, PDCA, Delta alèa, weekly achievement rate, the application
exploitability rate, VBA application in Excel, performance indicator
6
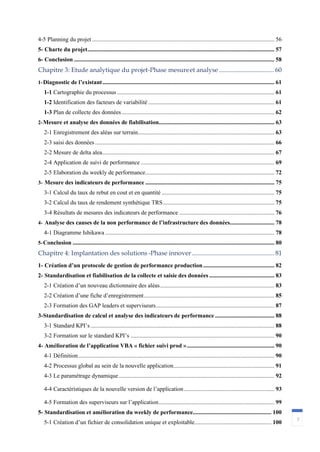
Liste des abréviations .................................................................................................................................... 9
Glossaire............................................................................................................................................................10
Liste des figures..............................................................................................................................................11
Liste des tableaux..........................................................................................................................................13
Introduction générale ..................................................................................................................................14
Chapitre 1: Contexte général du projet ..............................................................................16
1- Contexte industriel du projet......................................................................................................... 17
1-1 Le groupe international TESCA.................................................................................................. 17
1-2 TESCA MORROCO................................................................................................................... 19
1-3 TESCA TSC1.............................................................................................................................. 20
1-4 Les procédés de fabrication du TSC1 ......................................................................................... 23
2- Méthodologie DMAIC .................................................................................................................... 26
2-1 La Démarche Six Sigma Green Belt........................................................................................... 27
2-2 La méthodologie DMAIC ........................................................................................................... 28
2-3 Pourquoi le choix de DMAIC ..................................................................................................... 38
3-Conclusion ........................................................................................................................................ 39
Chapitre 2: Orientation du chemin de projet-Phase Définir ...........................................40
1- Le système de pilotage de la performance TESCA -TSC1.......................................................... 41
1-1 Pilotage de la performance.......................................................................................................... 41
1-2 Le système de pilotage de la performance .................................................................................. 43
2- Problématique traitée ..................................................................................................................... 46
2-1 Enoncé du problème.................................................................................................................... 46
2-2 Qualification du problème .......................................................................................................... 46
2-3 Quantification du problème......................................................................................................... 47
3- Voix client et exigences ................................................................................................................... 49
3- Périmètre du projet......................................................................................................................... 50
3-1 Zone autonome de production 2, périmètre de notre projet........................................................ 50
3-2 Organigramme ZAP 2................................................................................................................. 50
3-3 Processus d’information.............................................................................................................. 51
4- Pilotage projet ................................................................................................................................. 52
4-1 Equipe projet............................................................................................................................... 52
4-2 Analyse des risques du projet...................................................................................................... 53
4-3 Conduite du changement................................................................................................................. 55
4-4 Plan de communication projet......................................................................................................... 56
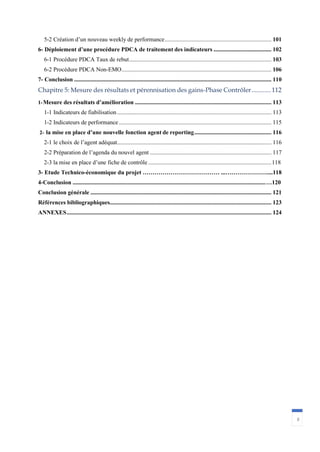
Sommaire
7
4-5 Planning du projet ........................................................................................................................... 56
5- Charte du projet.............................................................................................................................. 57
6- Conclusion ....................................................................................................................................... 58
Chapitre 3: Etude analytique du projet-Phase mesureet analyse .................................. 60
1-Diagnostic de l’existant.................................................................................................................... 61
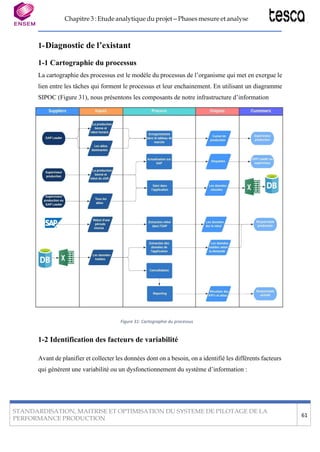
1-1 Cartographie du processus .......................................................................................................... 61
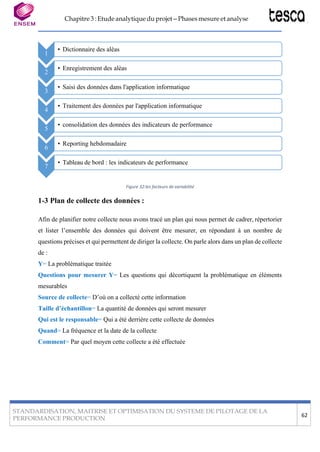
1-2 Identification des facteurs de variabilité ..................................................................................... 61
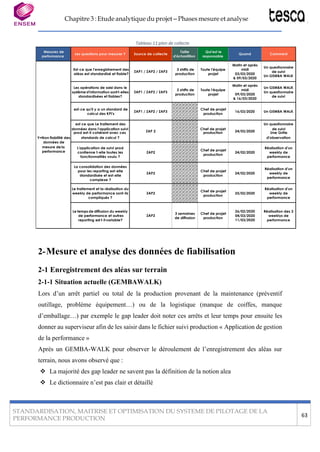
1-3 Plan de collecte des données....................................................................................................... 62
2-Mesure et analyse des données de fiabilisation.............................................................................. 63
2-1 Enregistrement des aléas sur terrain............................................................................................ 63
2-3 saisi des données......................................................................................................................... 66
2-2 Mesure de delta alea.................................................................................................................... 67
2-4 Application de suivi de performance .......................................................................................... 69
2-5 Elaboration du weekly de performance....................................................................................... 72
3- Mesure des indicateurs de performance ....................................................................................... 75
3-1 Calcul du taux de rebut en cout et en quantité ............................................................................ 75
3-2 Calcul du taux de rendement synthétique TRS........................................................................... 75
3-4 Résultats de mesures des indicateurs de performance ................................................................ 76
4- Analyse des causes de la non performance de l’infrastructure des données.............................. 78
4-1 Diagramme Ishikawa .................................................................................................................. 78
5-Conclusion ........................................................................................................................................ 80
Chapitre 4: Implantation des solutions -Phase innover................................................... 81
1- Création d’un protocole de gestion de performance production................................................ 82
2- Standardisation et fiabilisation de la collecte et saisie des données ............................................ 83
2-1 Création d’un nouveau dictionnaire des aléas............................................................................. 83
2-2 Création d’une fiche d’enregistrement........................................................................................ 85
2-3 Formation des GAP leaders et superviseurs................................................................................ 87
3-Standardisation de calcul et analyse des indicateurs de performance ........................................ 88
3-1 Standard KPI’s............................................................................................................................ 88
3-2 Formation sur le standard KPI’s ................................................................................................. 90
4- Amélioration de l’application VBA « fichier suivi prod »........................................................... 90
4-1 Définition.................................................................................................................................... 90
4-2 Processus global au sein de la nouvelle application.................................................................... 91
4-3 Le paramétrage dynamique......................................................................................................... 92
4-4 Caractéristiques de la nouvelle version de l’application............................................................. 93
4-5 Formation des superviseurs sur l’application.............................................................................. 99
5- Standardisation et amélioration du weekly de performance..................................................... 100
5-1 Création d’un fichier de consolidation unique et exploitable.................................................... 100
8
5-2 Création d’un nouveau weekly de performance........................................................................ 101
6- Déploiement d’une procédure PDCA de traitement des indicateurs ....................................... 102
6-1 Procédure PDCA Taux de rebut................................................................................................ 103
6-2 Procédure PDCA Non-EMO..................................................................................................... 106
7- Conclusion ..................................................................................................................................... 110
Chapitre 5: Mesure des résultats et pérennisation des gains-Phase Contrôler............112
1-Mesure des résultats d’amélioration ............................................................................................ 113
1-1 Indicateurs de fiabilisation........................................................................................................ 113
1-2 Indicateurs de performance....................................................................................................... 115
2- la mise en place d’une nouvelle fonction agent de reporting.................................................... 116
2-1 le choix de l’agent adéquat........................................................................................................ 116
2-2 Préparation de l’agenda du nouvel agent .................................................................................. 117
2-3 la mise en place d’une fiche de contrôle ...................................................................................118
3- Etude Technico-économique du projet ………………………………… ...…………………....118
4-Conclusion ..................................................................................................................................…120
Conclusion générale .......................................................................................................................... 121
Références bibliographiques............................................................................................................. 123
ANNEXES.......................................................................................................................................... 124
9
Liste des abréviations
A
C
D
E
G
K
P
Q
S
T
V
Z
ASC Activité Sièges Composants
AT Appui- tête
AMDEC
Analyse des Modes de Défaillance, de leurs Effets
et de leur Criticité
CHAFAB Changement de fabrication
CTQ Critical To Quality
DMAIC Définir, Mesurer, Analyser, Innover, Contrôler
EMO Efficience Main d’Œuvre
GAP Groupe Autonome de Production
KPI Key Performance Indicator
PDP Plan Directeur de Production
QQOQCCP
Qui, Quoi,
Où,Quand,Comment,Combien,Pourquoi
SAP
Systems, Applications and Products for data
processing
SIPOC Supplier,Inputs,Process,Outputs,Customer
S x Semaine x, tel que S1 est de 01/01 jusqu’au 07/01
TOP 5 Réunion de 5 min
TOP 15
Réunion de 15 min entre le responsable production
et autres
TOP 30 Réunion de 30 min
TOP 60 Réunion de 60 min
TRG Taux de Rendement Global
TRS Taux de Rendement Synthétique
TRW Temps de réalisation du weekly
TSC Textiles Sièges Composants
TSL Taux de Service Logistique
VBA Visual Basic for Applications
VOC Voice Of Customer
ZAP Zone Autonome de Production
10
Glossaire
Alea
Un aléa est tout problème causant un arrêt qui m’empêche à
produire, soit total qui arrête toute la production, soit partiel
qui arrête juste une partie.
LUP
Lup est un système de management et de pilotage
opérationnel, qui aide à maîtriser les problèmes via une
analyse pdca
Mousse nue C’est la mousse avant l’habillage de coiffe
QRQC
Une posture managériale basée sur l’étude et la réaction
rapide à un problème posé. Ces problèmes peuvent toucher à
la production, à une chaîne de fabrication ou à une machine
spécifique. La communication entre les équipes elles-mêmes
est alors impactée. Avec le QRQC, l’étude du problème et de
sa résolution se fait là où il s’est produit.
SAP
Est un progiciel de gestion dans lequel les différentes
fonctions (Comptabilité, finance, production,
approvisionnement, qualité…) qui sont reliés entre elles par
un système d’information centralise sous la configuration
client/serveur
VBA
Visual Basic for Applications, est un langage de
programmation qui permet d’étendre les fonctionnalités de
l’Excel et d’aider à accomplir de longues tâches fastidieuses
et répétitives.
11
Liste des figures
Figure 1: Présentation de l'ENSEM....................................................................................................... 17
Figure 2: Implantation de TESCA dans le monde................................................................................. 18
Figure 3:Les clients de TESCA............................................................................................................. 19
Figure 4:Historique de TESCA MOROCCO........................................................................................ 19
Figure 5: Tesca TSC1............................................................................................................................ 21
Figure 6:Organigramme TSC1.............................................................................................................. 21
Figure 7:lay-out de TSC1...................................................................................................................... 22
Figure 8:Les produits de TSC1 ............................................................................................................23s
Figure 9:Injection de la mousse par le robot des matelassures.............................................................. 24
Figure 10:Machine de moussage des appui-têtes .................................................................................. 25
Figure 11:Processus de finition des appui-têtes .................................................................................... 25
Figure 12:Processus de finition des matelassures.................................................................................. 26
Figure 13 : Machine de l'in-situ des appui-têtes*.................................................................................. 26
Figure 14: les différentes ceintures de six-sigma .................................................................................. 27
Figure 15:les phases de DMAIC ........................................................................................................... 28
Figure 16: Diagramme SIPOC .............................................................................................................. 31
Figure 17: Les étapes de Kotter............................................................................................................. 31
Figure 18:Diagramme Pareto ................................................................................................................ 34
Figure 19: Diagramme Ishikawa ........................................................................................................... 35
Figure 20 : Cotation AMDEC………………………………………………………………………….
Figure 21:Matrice de Eisenhower ......................................................................................................... 37
Figure 22:Processus de gestion de la performance................................................................................ 41
Figure 22: Triangle de la performance .................................................................................................. 43
Figure 23: Le flux de calcul des indicateurs.......................................................................................... 44
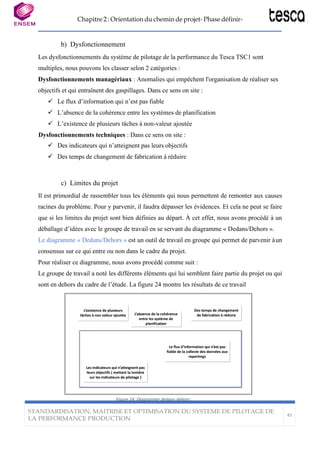
Figure 24: Diagramme dedans-dehors................................................................................................... 45
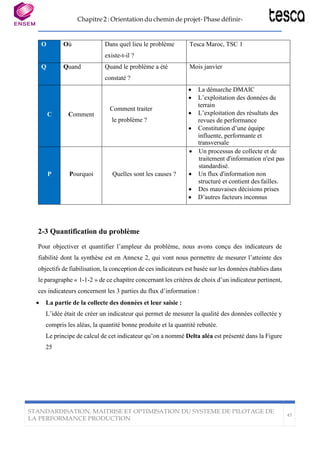
Figure 25: Principe de calcul du Delta aléa........................................................................................... 48
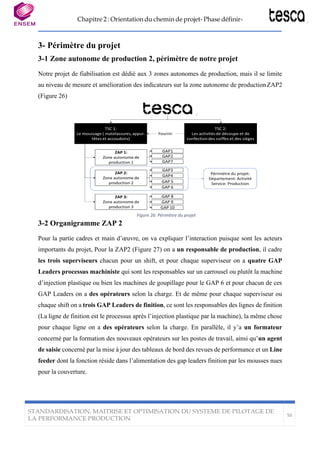
Figure 26: Périmètre du projet............................................................................................................... 50
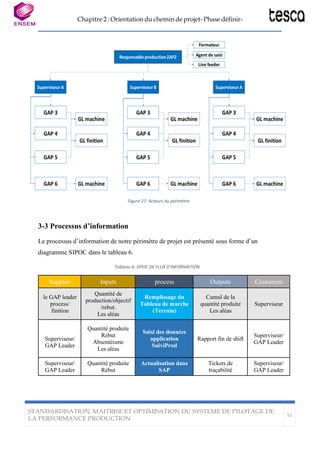
Figure 27: Acteurs du périmètre............................................................................................................ 51
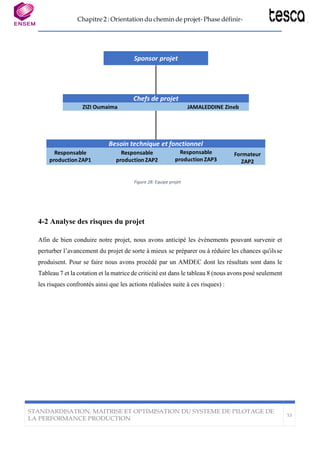
Figure 28: Equipe projet........................................................................................................................ 53
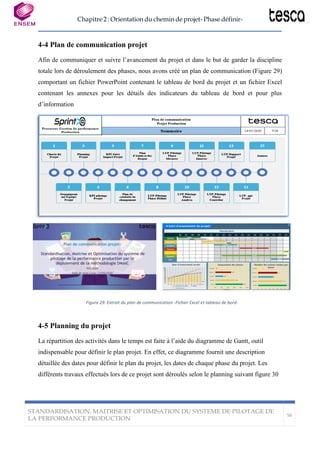
Figure 29: Extrait du plan de communication -Fichier Excel et tableau de bord.................................. 56
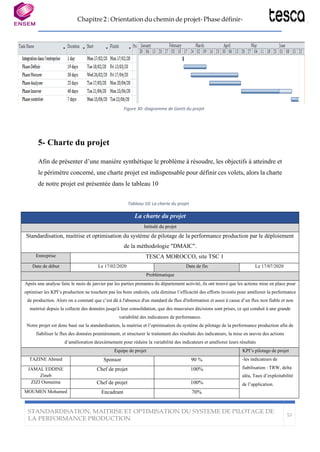
Figure 30: diagramme de Gantt du projet.............................................................................................. 57
Figure 31:Cartographie du processus.................................................................................................... 61
Figure 32:les facteurs de variabilité ...................................................................................................... 62
Figure 33:Diagramme 5 pourquoi de l'enregistrement.......................................................................... 65
Figure 34:Diagramme 5 pourquoi de saisie ......................................................................................... 66
Figure 35: les graphes de delta alea....................................................................................................... 68
Figure 36:l'interface de l'application ..................................................................................................... 69
Figure 37:Consolidation des données dans le weekly de performance................................................. 73
Figure 38:Extrait de rapport hebdomadaire « Weekly de performance » ............................................. 74
Figure 39: Décomposition de temps du TRS......................................................................................... 75
Figure 40:Diagramme Ishikawa de la défaillance du système de pilotage............................................ 79
Figure 41: Nouveau dictionnaire des aléas............................................................................................ 84
Figure 42: fiche de suivi des aléas horaire ............................................................................................ 86
12
Figure 43: Extrait du support de formation des aléas............................................................................ 87
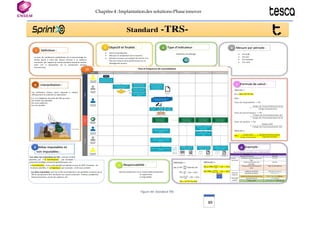
Figure 44: Standard TRS....................................................................................................................... 89
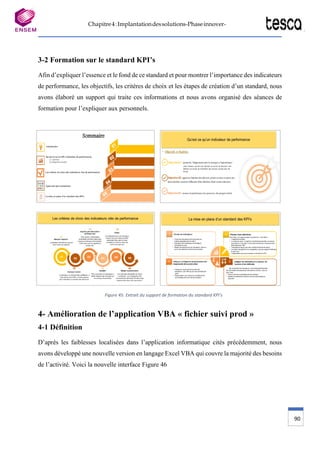
Figure 45: Extrait du support de formation du standard KPI's.............................................................. 90
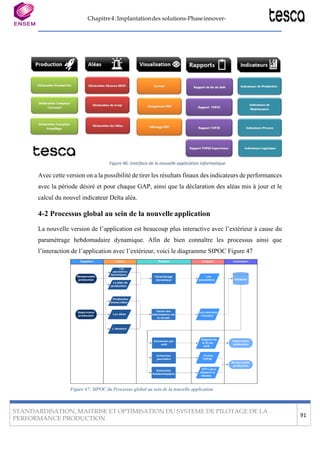
Figure 46: Interface de la nouvelle application informatique................................................................ 91
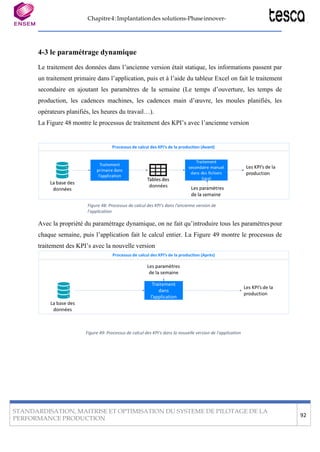
Figure 47: Processus global au sein de l'application sous forme d'un diagramme sipoc....................... 92
Figure 48: Processus de calcul des KPI's dans l'ancienne version de l'application ............................... 92
Figure 49: Processus de calcul des KPI’s dans la nouvelle version de l'application............................. 92
Figure 50: Nouvelle version de goupillage............................................................................................ 93
Figure 51: Ancienne version de goupillage........................................................................................... 93
Figure 52: Déclaration des aléas dans la nouvelle version.................................................................... 94
Figure 53: Déclaration des aléas dans l’ancienne version..................................................................... 94
Figure 54: Indicateurs de production..................................................................................................... 94
Figure 55: Feuille de calcul du TRS, TRG et taux de rebut .................................................................. 95
Figure 56: L'interface de calcul du TRS................................................................................................ 95
Figure 57: L'interface de calcul et feuille calculée l de l'EMO ............................................................. 95
Figure 58: Interface pour calculer le Delta aléa et exemple de feuille de calcul................................... 96
Figure 59: L'interface pour afficher le cumul des aléas et exemple de feuille de calcul ....................... 97
Figure 60:L'interface pour afficher la stratification et l’exemple de feuille de calcul........................... 98
Figure 61: Interface de calcul du taux d'absentéisme............................................................................ 98
Figure 62: Interface de calcul du changement de fabrication et exemple de feuille de calcul .............. 99
Figure 63: Interface de calcul des indicateurs logistiques et exemple de feuille de calcul d’une période
précise.................................................................................................................................................... 99
Figure 64: Interface du fichier de consolidation des KPI's.................................................................. 101
Figure 65: Extrait du weekly de performance ..................................................................................... 102
Figure 66: Procédure PDCA dans le traitement de la non performance.............................................. 102
Figure 67: Flux de mesure du taux de rebut........................................................................................ 103
Figure 68: Résultat du Taux de rebut du mois et semaine en cours .................................................... 104
Figure 69: Le défaut Wrinkle ou plis dans l'appui-tête ....................................................................... 104
Figure 70: Pareto du TOP défaut......................................................................................................... 104
Figure 71: flux de mesure de l'EMO ................................................................................................... 107
Figure 72: Pareto du TOP aléa ............................................................................................................ 107
Figure 73: Résultat de l'EMO du mois et semaine en cours................................................................ 107
Figure 74: Pareto du TOP aléa non EMO............................................................................................ 108
Figure 75: Analyse de la non EMO en instance de résolution de problème........................................ 109
Figure 76: L'évolution du Delta aléa des 3 GAPs de ZAP2 pendant 6 semaines de production......... 114
Figure 77: L'évolution du TRW durant 4 semaines de diffusion du weekly....................................... 114
Figure 78: Taux de rebut en coût du GAP3 et 4.................................................................................. 115
Figure 79: Taux de rebut en quantité du GAP3 et 4............................................................................ 115
Figure 80: EMO du GAP 3 et 4........................................................................................................... 116
Figure 81: Agenda d'un agent de reporting ......................................................................................... 117
Figure 82: Fiche de suivi d'enregistrement et de saisie des données................................................... 118
13
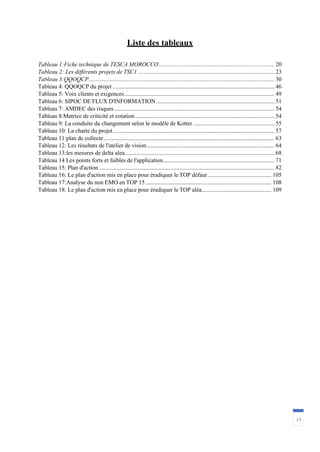
Liste des tableaux
Tableau 1:Fiche technique de TESCA MOROCCO.............................................................................. 20
Tableau 2: Les différents projets de TSC1 ............................................................................................ 23
Tableau 3:QQOQCP............................................................................................................................. 30
Tableau 4: QQOQCP du projet ............................................................................................................. 46
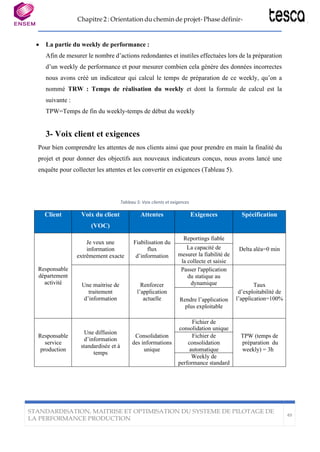
Tableau 5: Voix clients et exigences..................................................................................................... 49
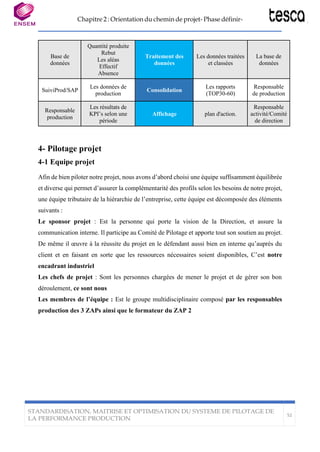
Tableau 6: SIPOC DE FLUX D'INFORMATION................................................................................ 51
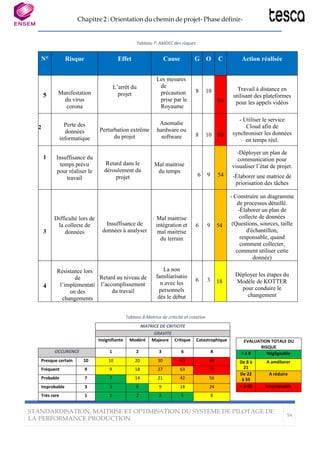
Tableau 7: AMDEC des risques............................................................................................................ 54
Tableau 8:Matrice de criticité et cotation.............................................................................................. 54
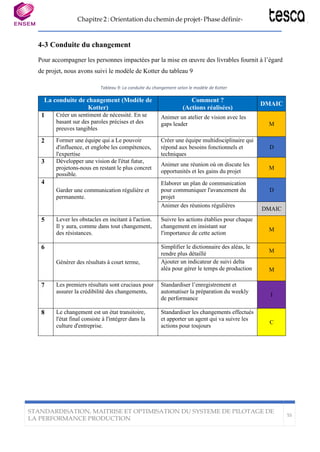
Tableau 9: La conduite du changement selon le modèle de Kotter....................................................... 55
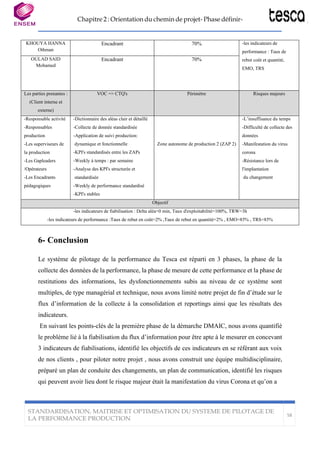
Tableau 10: La charte du projet............................................................................................................. 57
Tableau 11:plan de collecte................................................................................................................... 63
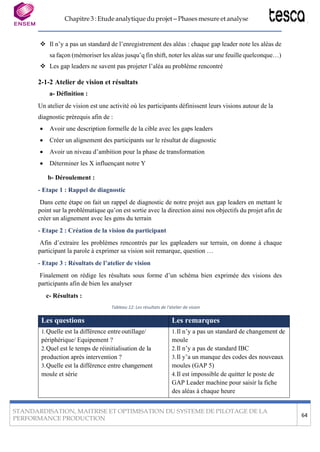
Tableau 12: Les résultats de l'atelier de vision...................................................................................... 64
Tableau 13:les mesures de delta alea..................................................................................................... 68
Tableau 14 Les points forts et faibles de l'application........................................................................... 71
Tableau 15: Plan d'action ...................................................................................................................... 82
Tableau 16: Le plan d'action mis en place pour éradiquer le TOP défaut........................................... 105
Tableau 17:Analyse du non EMO en TOP 15..................................................................................... 108
Tableau 18: Le plan d'action mis en place pour éradiquer le TOP aléa............................................... 109
Introduction générale
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
14
Introduction générale
L’industrie automobile au tour du monde a enregistré une détérioration remarquable au cours
de cette dernière année à cause de la pandémie du Coronavirus. Or son rôle dans le cycle
économique en cours a toujours la même importance, la concurrence demeure présente et les
constructeurs sont multiples ce qui génère une offre chaque jour plus importante et variée, et le
consommateur de biens ou l’utilisateur de service est encore exigeant.
De ce fait, TESCA Maroc TSC1 filiale du TESCA GROUP, leader mondial du textile et
composants de sièges pour l’automobile a voulu relever le défi de sa filière et faire sa place
dans ces conditions de pandémie. Pour relever ce défi, les gestionnaires font l’état des forces et
des faiblesses de l’entreprise pour cibler les investissements et les actions d'amélioration. Pour
aller dans ce sens, se doter d'outils de mesure précises et fiables est indispensable. C’est son
activité que l’entreprise veut pouvoir mesurer et cela doit se faire grâce à l’organisation du flux
d’information dans l’entreprise, particulièrement au niveau de l’atelier de production depuis la
collecte des données du terrain jusqu’à la consolidation et les reportings.
Tesca a souhaité que nous, deux étudiantes de l’ENSEM (École Nationale Supérieure
d’Electricité et de Mécanique), puissions étudier cette problématique dans le cadre de notre
projet de fin d’étude en déployant la méthodologie rigoureuse le « DMAIC ». Il s’agit donc,
pour nous, de se familiariser avec l’entreprise et son environnement pour être au courant des
circonstances du problème et de connaître à fond la démarche abordée et c’est ce qui fera l’objet
du premier chapitre intitulé par : « Contexte général du projet », ensuite il nous a été impératif
d’analyser le système de pilotage et de communication au sein de l’atelier de production afin
d’y identifier les potentiels problèmes pour les rendre bien évidentes, et c’est ce qui fera l’objet
du 2ème
chapitre intitulé par « Orientation du chemin de projet -Phase Définir -» puis et en
suivant méthodiquement la méthodologie DMAIC, nous étions censés de mesurer le poids et la
portée de ce problème en collectant les informations utiles au sein de notre périmètre, ainsi
d’analyser les causes racine des anomalies et c’est ce qui fera l’objet du 3ème
chapitre intitulé
par : «Etude analytique du projet – Phases mesure et analyse -» , ensuite et en prenant toutes
les causes racines de notre problématique nous nous sommes sortis avec des actions adéquates
à la situation qui vise l’élimination ou la fixation de chaque zone où l’information se dégrade,
avec une centralisation totale d’analyse et de consolidation des données, et de même
Introduction générale
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
15
l’amélioration des résultats de la performance et c’est qui fera l’objet du 4ème chapitre et la
4ème phase de DMAIC « innover »
Enfin et pour pérenniser les gains obtenus lors de la phase d’amélioration nous avons intégré
une nouvelle fonction au sein de l’entreprise qui a pour rôle le suivi quotidien de ces actions et
c’est ce que nous allons traiter dans le dernier chapitre intitulé par « Mesure des résultats et
pérennisation des gains ».
16
Avant de se lancer dans un projet, il paraît indispensable de présenter le
contexte général dans lequel il se déroule, ainsi que la démarche sur laquelle
s’appuie la résolution de la problématique. Alors ce premier chapitre
représentera le contexte pédagogique et industriel de ce projet, en mettant la
lumière sur les activités de l’entité d’accueil, les produits et les clients majeurs,
le processus de fabrication, et en décrivant la démarche utilisée, ainsi que les
outils déployés.
Chapitre 1
Contexte général du projet
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
17
1- Contexte pédagogique et industriel du projet
1-1 Le groupe international TESCA
1-1-1 Historique et évolution
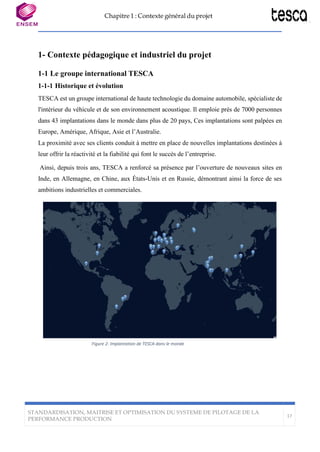
TESCA est un groupe international de haute technologie du domaine automobile, spécialiste de
l'intérieur du véhicule et de son environnement acoustique. Il emploie près de 7000 personnes
dans 43 implantations dans le monde dans plus de 20 pays, Ces implantations sont palpées en
Europe, Amérique, Afrique, Asie et l’Australie.
La proximité avec ses clients conduit à mettre en place de nouvelles implantations destinées à
leur offrir la réactivité et la fiabilité qui font le succès de l’entreprise.
Ainsi, depuis trois ans, TESCA a renforcé sa présence par l’ouverture de nouveaux sites en
Inde, en Allemagne, en Chine, aux États-Unis et en Russie, démontrant ainsi la force de ses
ambitions industrielles et commerciales.
Figure 2: Implantation de TESCA dans le monde
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
18
1-1-2 Métier du groupe TESCA
L’activité du Groupe TESCA est consacrée à la conception, au développement et à la
fabrication d’équipements pour les constructeurs automobiles selon quatre branches distinctes
: les textiles et les revêtements, les sièges et les composants, les écrans acoustiques, thermiques
et aérodynamiques (protection thermique, réduction du bruit) et, enfin, les panneaux de porte,
l’habitacle et l’acoustique (tapis, coffres, etc..).
1-1-3 Les clients du groupe
Pour poursuivre sa stratégie de croissance et répondre aux grands futurs défis et hautes
technologies, Le groupe international TESCA s’étend d’être partenaire des grands constructeurs
automobiles (…) : Renault, Peugeot, Citroën, Nissan, Volkswagen, Honda, General Motors,
Suzuki, Seat, Tata Motors, Skoda
Figure 3:Les clients de TESCA
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
19
1-2 TESCA MORROCO
1-3-1 Historique et évolution du groupe
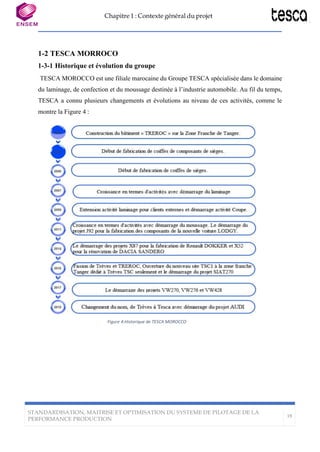
TESCA MOROCCO est une filiale marocaine du Groupe TESCA spécialisée dans le domaine
du laminage, de confection et du moussage destinée à l’industrie automobile. Au fil du temps,
TESCA a connu plusieurs changements et évolutions au niveau de ces activités, comme le
montre la Figure 4 :
Figure 4:Historique de TESCA MOROCCO
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
20
1-3-2 Fiche technique de TESCA MORROCO
Le profil général et l’identification de la société TESCA sont présentés dans le Tableau 1 :
Tableau 1:Fiche technique de TESCAMOROCCO
Raison sociale TESCA MOROCCO
Nationalité Multinationale Française
Forme juridique S. A
Date de création 2004
CA annuel 50 millions euros
Siège Zone Franche d’exportation lot N°30 Tanger, Maroc
Effectif Plus de 540 personnes
Secteur Industrie Automobile
Activités La fabrication des textiles, des revêtements, des sièges et
des composants.
1-3-3 Clients de TESCA MOROCCO
La proximité du client est l’un des facteurs du succès de l’entreprise et d’améliorer sastratégie
vers une croissance rentable, TESCA MAROC à travers ses différentes unités est un fournisseur
des grands constructeurs d’automobile qui sont représentés comme suit :
RENAULT, SEAT et VOLKSWAGEN : qui sont les acheteurs principaux des appui-tête,
matelassures, les coiffes et les accoudoirs.
LEAR, FAURECIA, COVERCAR, ANTOLINE ET POLYDESIGN : qui sont les
acheteurs principaux du complexe (textile foame qui contient trois couches : la mousse nue, le
tissu et l’envers, qui sont collés sous l’effet de la chaleur dans le processus du laminage).
1-3 TESCA TSC1
1-4-1 Présentation du site
TESCA MOROCCO TSC1 est une filiale de la société mère du Groupe TESCA. Elle est
implantée à la zone franche de Tanger (Figure 5) en Mars 2016 et elle est devenue
opérationnelle depuis Juin 2016. Elle compte à ce jour plus de 500 personnes dans son effectif.
TESCA TSC1 s’occupe du processus de moussage : fabrication des matelassures, des appui-
têtes et des accoudoirs pour l’automobile.
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
21
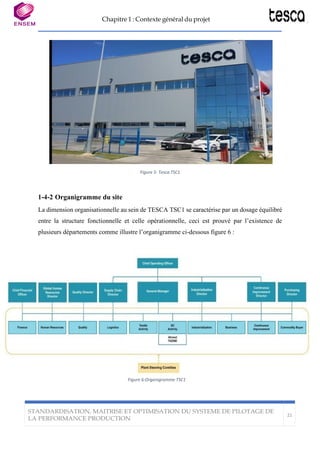
Figure 5: Tesca TSC1
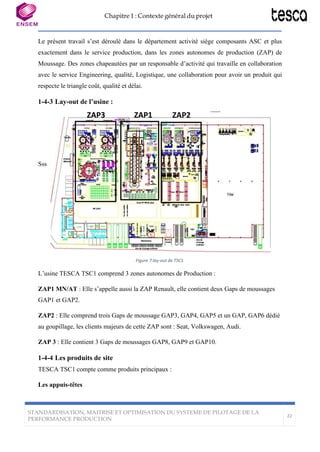
1-4-2 Organigramme du site
La dimension organisationnelle au sein de TESCA TSC1 se caractérise par un dosage équilibré
entre la structure fonctionnelle et celle opérationnelle, ceci est prouvé par l’existence de
plusieurs départements comme illustre l’organigramme ci-dessous figure 6 :
Figure 6:Organigramme TSC1
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
22
Sss
ZAP3 ZAP1 ZAP2
Le présent travail s’est déroulé dans le département activité siège composants ASC et plus
exactement dans le service production, dans les zones autonomes de production (ZAP) de
Moussage. Des zones chapeautées par un responsable d’activité qui travaille en collaboration
avec le service Engineering, qualité, Logistique, une collaboration pour avoir un produit qui
respecte le triangle coût, qualité et délai.
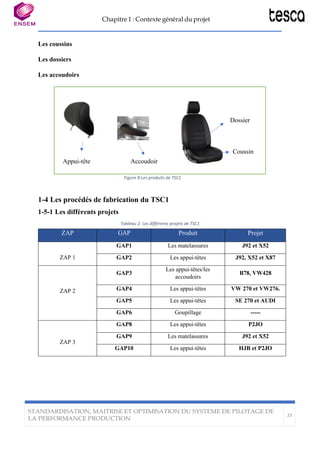
1-4-3 Lay-out de l’usine :
Figure 7:lay-out de TSC1
L’usine TESCA TSC1 comprend 3 zones autonomes de Production :
ZAP1 MN/AT : Elle s’appelle aussi la ZAP Renault, elle contient deux Gaps de moussages
GAP1 et GAP2.
ZAP2 : Elle comprend trois Gaps de moussage GAP3, GAP4, GAP5 et un GAP, GAP6 dédié
au goupillage, les clients majeurs de cette ZAP sont : Seat, Volkswagen, Audi.
ZAP 3 : Elle contient 3 Gaps de moussages GAP8, GAP9 et GAP10.
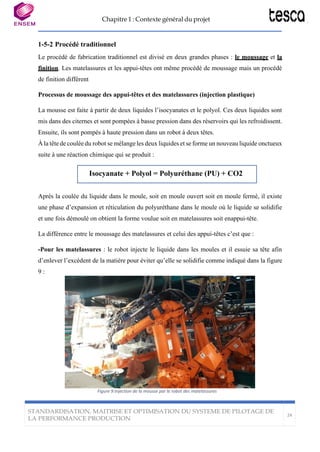
1-4-4 Les produits de site
TESCA TSC1 compte comme produits principaux :
Les appuis-têtes
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
23
Les coussins
Les dossiers
Les accoudoirs
Figure 8:Les produits de TSC1
1-4 Les procédés de fabrication du TSC1
1-5-1 Les différents projets
Tableau 2: Les différents projets de TSC1
ZAP GAP Produit Projet
ZAP 1
GAP1 Les matelassures J92 et X52
GAP2 Les appui-têtes J92, X52 et X87
ZAP 2
GAP3
Les appui-têtes/les
accoudoirs
B78, VW428
GAP4 Les appui-têtes VW 270 et VW276.
GAP5 Les appui-têtes SE 270 et AUDI
GAP6 Goupillage -----
ZAP 3
GAP8 Les appui-têtes P2JO
GAP9 Les matelassures J92 et X52
GAP10 Les appui-têtes HJB et P2JO
Dossier
Coussin
Appui-tête Accoudoir
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
24
Isocyanate + Polyol = Polyuréthane (PU) + CO2
1-5-2 Procédé traditionnel
Le procédé de fabrication traditionnel est divisé en deux grandes phases : le moussage et la
finition. Les matelassures et les appui-têtes ont même procédé de moussage mais un procédé
de finition différent
Processus de moussage des appui-têtes et des matelassures (injection plastique)
La mousse est faite à partir de deux liquides l’isocyanates et le polyol. Ces deux liquides sont
mis dans des citernes et sont pompées à basse pression dans des réservoirs qui les refroidissent.
Ensuite, ils sont pompés à haute pression dans un robot à deux têtes.
À la tête de coulée du robot se mélange les deux liquides et se forme un nouveau liquide onctueux
suite à une réaction chimique qui se produit :
Après la coulée du liquide dans le moule, soit en moule ouvert soit en moule fermé, il existe
une phase d’expansion et réticulation du polyuréthane dans le moule où le liquide se solidifie
et une fois démoulé on obtient la forme voulue soit en matelassures soit enappui-tête.
La différence entre le moussage des matelassures et celui des appui-têtes c’est que :
-Pour les matelassures : le robot injecte le liquide dans les moules et il essuie sa tête afin
d’enlever l’excédent de la matière pour éviter qu’elle se solidifie comme indiqué dans la figure
9 :
Figure 9:Injection de la mousse par le robot des matelassures
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
25
PSF Phase3 :
Garnissage et
repassage par
vapeur
PFPhase2 :
Nettoyage et
ébavurage
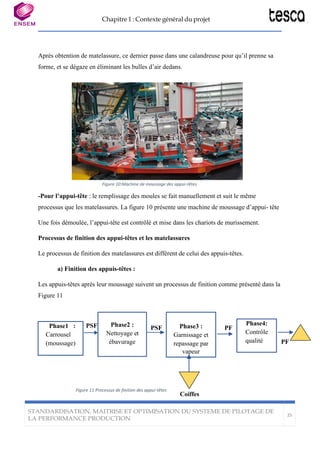
Figure 10:Machine de moussage des appui-têtes
Après obtention de matelassure, ce dernier passe dans une calandreuse pour qu’il prenne sa
forme, et se dégaze en éliminant les bulles d’air dedans.
-Pour l’appui-tête : le remplissage des moules se fait manuellement et suit le même
processus que les matelassures. La figure 10 présente une machine de moussage d’appui- tête
Une fois démoulée, l’appui-tête est contrôlé et mise dans les chariots de murissement.
Processus de finition des appui-têtes et les matelassures
Le processus de finition des matelassures est différent de celui des appuis-têtes.
a) Finition des appuis-têtes :
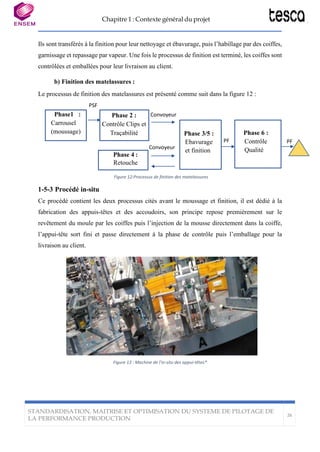
Les appuis-têtes après leur moussage suivent un processus de finition comme présenté dans la
Figure 11
PSF
Figure 11:Processus de finition des appui-têtes
Coiffes
PF
Phase1 :
Carrousel
(moussage)
Phase4:
Contrôle
qualité
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
26
Ils sont transférés à la finition pour leur nettoyage et ébavurage, puis l’habillage par des coiffes,
garnissage et repassage par vapeur. Une fois le processus de finition est terminé, les coiffes sont
contrôlées et emballées pour leur livraison au client.
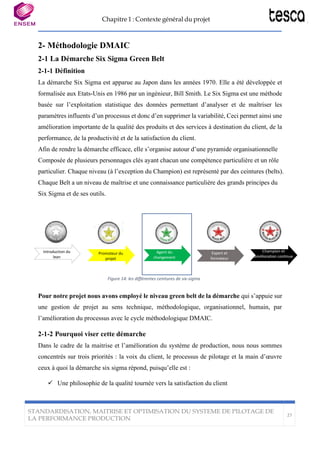
b) Finition des matelassures :
Le processus de finition des matelassures est présenté comme suit dans la figure 12 :
PSF
Convoyeur
PF
Convoyeur
1-5-3 Procédé in-situ
Figure 12:Processus de finition des matelassures
Ce procédé contient les deux processus cités avant le moussage et finition, il est dédié à la
fabrication des appuis-têtes et des accoudoirs, son principe repose premièrement sur le
revêtement du moule par les coiffes puis l’injection de la mousse directement dans la coiffe,
l’appui-tête sort fini et passe directement à la phase de contrôle puis l’emballage pour la
livraison au client.
Figure 13 : Machine de l'in-situ des appui-têtes*
PF
Phase 6 :
Contrôle
Qualité
Phase 4 :
Retouche
Phase 3/5 :
Ebavurage
et finition
Phase 2 :
Contrôle Clips et
Traçabilité
Phase1 :
Carrousel
(moussage)
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
27
2- Méthodologie DMAIC
2-1 La Démarche Six Sigma Green Belt
2-1-1 Définition
La démarche Six Sigma est apparue au Japon dans les années 1970. Elle a été développée et
formalisée aux Etats-Unis en 1986 par un ingénieur, Bill Smith. Le Six Sigma est une méthode
basée sur l’exploitation statistique des données permettant d’analyser et de maîtriser les
paramètres influents d’un processus et donc d’en supprimer la variabilité, Ceci permet ainsi une
amélioration importante de la qualité des produits et des services à destination du client, de la
performance, de la productivité et de la satisfaction du client.
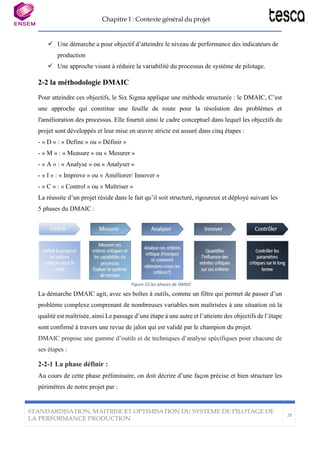
Afin de rendre la démarche efficace, elle s’organise autour d’une pyramide organisationnelle
Composée de plusieurs personnages clés ayant chacun une compétence particulière et un rôle
particulier. Chaque niveau (à l’exception du Champion) est représenté par des ceintures (belts).
Chaque Belt a un niveau de maîtrise et une connaissance particulière des grands principes du
Six Sigma et de ses outils.
Figure 14: les différentes ceintures de six-sigma
Pour notre projet nous avons employé le niveau green belt de la démarche qui s’appuie sur
une gestion de projet au sens technique, méthodologique, organisationnel, humain, par
l’amélioration du processus avec le cycle méthodologique DMAIC.
2-1-2 Pourquoi viser cette démarche
Dans le cadre de la maitrise et l’amélioration du système de production, nous nous sommes
concentrés sur trois priorités : la voix du client, le processus de pilotage et la main d’œuvre
ceux à quoi la démarche six sigma répond, puisqu’elle est :
✓ Une philosophie de la qualité tournée vers la satisfaction du client
Introduction du
lean
Promoteur du
projet
Agent du
changement
Expert et
formateur
Champion et
amélioration continue
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
28
✓ Une démarche a pour objectif d’atteindre le niveau de performance des indicateurs de
production
✓ Une approche visant à réduire la variabilité du processus de système de pilotage.
2-2 la méthodologie DMAIC
Pour atteindre ces objectifs, le Six Sigma applique une méthode structurée : le DMAIC, C’est
une approche qui constitue une feuille de route pour la résolution des problèmes et
l'amélioration des processus. Elle fournit ainsi le cadre conceptuel dans lequel les objectifs du
projet sont développés et leur mise en œuvre stricte est assuré dans cinq étapes :
- « D » : « Define » ou « Définir »
- « M » : « Measure » ou « Mesurer »
- « A » : « Analyse » ou « Analyser »
- « I » : « Improve » ou « Améliorer/ Innover »
- « C » : « Control » ou « Maîtriser »
La réussite d’un projet réside dans le fait qu’il soit structuré, rigoureux et déployé suivant les
5 phases du DMAIC :
Figure 15:les phases de DMAIC
La démarche DMAIC agit, avec ses boîtes à outils, comme un filtre qui permet de passer d’un
problème complexe comprenant de nombreuses variables non maîtrisées à une situation où la
qualité est maîtrisée, ainsi Le passage d’une étape à une autre et l’atteinte des objectifs de l’étape
sont confirmé à travers une revue de jalon qui est validé par le champion du projet.
DMAIC propose une gamme d’outils et de techniques d’analyse spécifiques pour chacune de
ses étapes :
2-2-1 La phase définir :
Au cours de cette phase préliminaire, on doit décrire d’une façon précise et bien structure les
périmètres de notre projet par :
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
29
✓ Définir la problématique et déterminer ses objectifs
✓ Identifier le besoin client : la voix client (VOC) avec les critical to quality (CTQ)
✓ Prévenir les risques et les résistances au changement qui peuvent avoir lieu afin
d’anticiper des actions
Les outils utilisés :
a- Le QQOQCP :
La méthode QQOQCP est l’acronyme des 6 questions : Qui, Quoi, Où, Quand, Comment,
Pourquoi. C’est une technique de questionnement qui permet de décrire une problématique de
façon exhaustive. Toutes les dimensions d’une situation donnée sont explorées en collectant le
maximum d’informations précises. Les six questions doivent être posées systématiquement afin
de n’omettre aucun aspect important du projet.
Q Qui ?
Description des personnes concernées :
- Qui est concerné par le projet ?
- Qui est acteur, responsable ?
- Qui a constaté le problème ?
- Qui est intéressé par le résultat ?
Q Quoi ?
Description du processus :
- De quoi s’agit-il ?
- Qu’a-t-on observé ?
- Quels sont les éléments, actions, opérations qui caractérisent la
situation ?
- Quelles sont les conséquences de la situation ?
O Où ?
Description du lieu d’apparition du problème :
- Où se passe la situation ?
- Dans quel milieu (à l’arrêt, pendant un déplacement, un transport) ?
- Dans quel service ?
- Sur quel équipement ?
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
30
Q
Quand ?
Description des temps :
- Depuis quand le problème a-t-il été découvert ?
- Quelle est sa fréquence ?
- Quand se passe la situation : date, mois, jour, poste... ?
- A quel moment le problème se produit-il ?
C
Comment
Description de la méthode déployée pour résoudre le problème :
- Comment se déroule la situation ?
- Dans quelles conditions ?
- De quelle manière : procédures, instructions, modalités ?
- Avec quel outillage, quel équipement ?
P
Pourquoi ?
A chaque question, il est important de se demander pourquoi :
- Pourquoi respecter cette procédure ?
- Comment a été définie la fréquence de changement de pièces ?
- Pourquoi réaliser cette action dans ces conditions ?
Tableau 3:QQOQCP
b- SIPOC
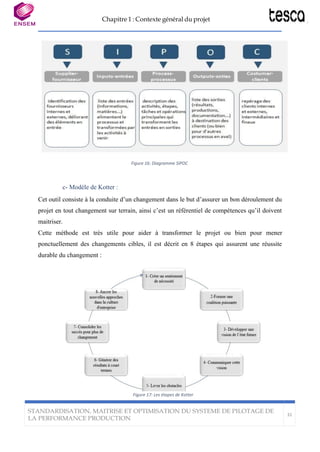
SIPOC est l’acronyme de Supplier Input Process Output Customer, cet outil présente une
cartographie du processus que l’on souhaite améliorer en reprenant l’ensemble des flux depuis les
entrées du fournisseur jusqu’aux sorties vers le client. Au fur et à mesure qu’on déroule le flux, le
fournisseur (Supplier) fournit une Entrée (Input) qui alimente le processus (Processus). De ce
processus, résulte un livrable (Output) adressé aux clients (Customer). Il convient donc de
représenter sur le diagramme SIPOC les éléments ci-dessous :
Chapitre 1 : Contexte général du projet
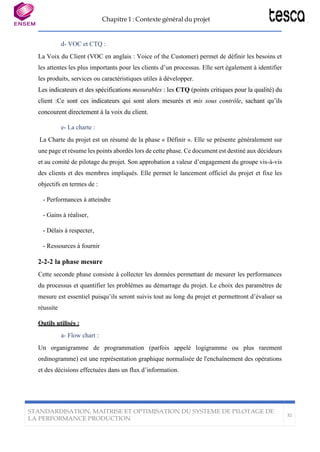
Figure 17: Les étapes de Kotter
31
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
Figure 16: Diagramme SIPOC
c- Modèle de Kotter :
Cet outil consiste à la conduite d’un changement dans le but d’assurer un bon déroulement du
projet en tout changement sur terrain, ainsi c’est un référentiel de compétences qu’il doivent
maitriser.
Cette méthode est très utile pour aider à transformer le projet ou bien pour mener
ponctuellement des changements cibles, il est décrit en 8 étapes qui assurent une réussite
durable du changement :
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
32
d- VOC et CTQ :
La Voix du Client (VOC en anglais : Voice of the Customer) permet de définir les besoins et
les attentes les plus importants pour les clients d’un processus. Elle sert également à identifier
les produits, services ou caractéristiques utiles à développer.
Les indicateurs et des spécifications mesurables : les CTQ (points critiques pour la qualité) du
client :Ce sont ces indicateurs qui sont alors mesurés et mis sous contrôle, sachant qu’ils
concourent directement à la voix du client.
e- La charte :
La Charte du projet est un résumé de la phase « Définir ». Elle se présente généralement sur
une page et résume les points abordés lors de cette phase. Ce document est destiné aux décideurs
et au comité de pilotage du projet. Son approbation a valeur d’engagement du groupe vis-à-vis
des clients et des membres impliqués. Elle permet le lancement officiel du projet et fixe les
objectifs en termes de :
- Performances à atteindre
- Gains à réaliser,
- Délais à respecter,
- Ressources à fournir
2-2-2 la phase mesure
Cette seconde phase consiste à collecter les données permettant de mesurer les performances
du processus et quantifier les problèmes au démarrage du projet. Le choix des paramètres de
mesure est essentiel puisqu’ils seront suivis tout au long du projet et permettront d’évaluer sa
réussite
Outils utilisés :
a- Flow chart :
Un organigramme de programmation (parfois appelé logigramme ou plus rarement
ordinogramme) est une représentation graphique normalisée de l'enchaînement des opérations
et des décisions effectuées dans un flux d’information.
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
33
b- Gembawalk :
Un Gembawalk est un tour qui s’effectue sur terrain pour se rendre compte de la situation réelle
du flux, le Gembawalk se traduit généralement par un questionnaire préparé en avant afin de :
✓ Suivre le flux d’information montant du terrain pour d’extraire le dysfonctionnement
✓ Vérifier si le discours Lean se trouve bien dans les pratiques et les faits
✓ Identifier les lieux et opérations créatrices de valeur et réciproquement les facteurs clés
de gaspillage.
c- Plan de collecte :
Le plan de collecte de données est un moyen permettant de cadrer, répertorier et lister
l’ensemble des données qui doivent être mesurer, en répondant à un nombre de questions
précises et qui permettent de diriger la collecter ; On parle alors dans un plan de collecte de :
Y= La problématique traitée
Questions pour mesurer Y= Les questions qui décortiquent la problématique en éléments
mesurables
Source de collecte= D’où on a collecté cette information
Taille d’échantillon= La quantité de données qui seront mesurer
Qui est le responsable= Qui a été derrière cette collecte de données
Quand= La fréquence et la date de la collecte
Comment= Par quel moyen cette collecte a été effectuée
2-2-3 La phase analyse
Cette étape a pour but de découvrir les causes racines de la variabilité et de la performance
Insuffisante. Durant cette étape, une analyse des données récoltées lors de la phase mesurerest
conduite de manière rigoureuse en utilisant les outils statistiques. Ceci permet d’avoir à la fin
de cette étape une idée très précise des sources d’insatisfaction et des paramètres devant être
modifiés pour atteindre la performance attendue.
Outils utilises :
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
34
a- Les 5 pourquoi :
La méthode des « 5 Pourquoi » permet d’identifier les causes racines d’un dysfonctionnement
ou d’une situation problématique afin de pouvoir proposer des solutions efficaces et définitives.
Elle consiste à répéter cinq fois la question : Pourquoi ? Cette méthode simple est très efficace
car souvent la cause, en surface, qui parait logique n'est que la conséquence d'autres
dysfonctionnements sous-jacents. On peut ainsi agir directement sur les causes profondes et
évitant ainsi de se limiter à trouver des solutions temporaires qui coûtent en énergie et en
ressources…
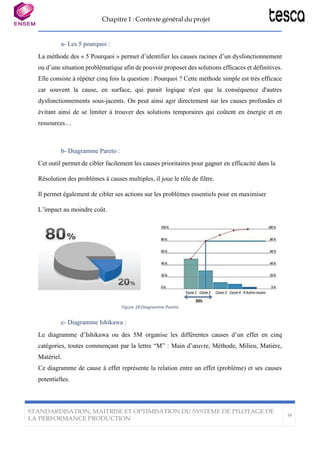
b- Diagramme Pareto :
Cet outil permet de cibler facilement les causes prioritaires pour gagner en efficacité dans la
Résolution des problèmes à causes multiples, il joue le rôle de filtre.
Il permet également de cibler ses actions sur les problèmes essentiels pour en maximiser
L’impact au moindre coût.
Figure 18:Diagramme Pareto
c- Diagramme Ishikawa :
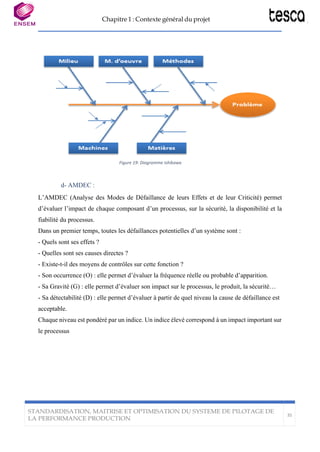
Le diagramme d’Ishikawa ou des 5M organise les différentes causes d’un effet en cinq
catégories, toutes commençant par la lettre “M” : Main d’œuvre, Méthode, Milieu, Matière,
Matériel.
Ce diagramme de cause à effet représente la relation entre un effet (problème) et ses causes
potentielles.
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
35
Figure 19: Diagramme Ishikawa
d- AMDEC :
L’AMDEC (Analyse des Modes de Défaillance de leurs Effets et de leur Criticité) permet
d’évaluer l’impact de chaque composant d’un processus, sur la sécurité, la disponibilité et la
fiabilité du processus.
Dans un premier temps, toutes les défaillances potentielles d’un système sont :
- Quels sont ses effets ?
- Quelles sont ses causes directes ?
- Existe-t-il des moyens de contrôles sur cette fonction ?
- Son occurrence (O) : elle permet d’évaluer la fréquence réelle ou probable d’apparition.
- Sa Gravité (G) : elle permet d’évaluer son impact sur le processus, le produit, la sécurité…
- Sa détectabilité (D) : elle permet d’évaluer à partir de quel niveau la cause de défaillance est
acceptable.
Chaque niveau est pondéré par un indice. Un indice élevé correspond à un impact important sur
le processus
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
36
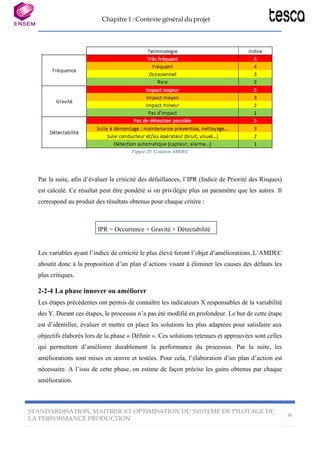
IPR = Occurrence × Gravité × Détectabilité
Figure 20: Cotation AMDEC
Par la suite, afin d’évaluer la criticité des défaillances, l’IPR (Indice de Priorité des Risques)
est calculé. Ce résultat peut être pondéré si on privilégie plus un paramètre que les autres. Il
correspond au produit des résultats obtenus pour chaque critère :
Les variables ayant l’indice de criticité le plus élevé feront l’objet d’améliorations.L’AMDEC
aboutit donc à la proposition d’un plan d’actions visant à éliminer les causes des défauts les
plus critiques.
2-2-4 La phase innover ou améliorer
Les étapes précédentes ont permis de connaître les indicateurs X responsables de la variabilité
des Y. Durant ces étapes, le processus n’a pas été modifié en profondeur. Le but de cette étape
est d’identifier, évaluer et mettre en place les solutions les plus adaptées pour satisfaire aux
objectifs élaborés lors de la phase « Définir ». Ces solutions retenues et approuvées sont celles
qui permettent d’améliorer durablement la performance du processus. Par la suite, les
améliorations sont mises en œuvre et testées. Pour cela, l’élaboration d’un plan d’action est
nécessaire. A l’issu de cette phase, on estime de façon précise les gains obtenus par chaque
amélioration.
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
37
Les outils utilisès :
a- Brainstorming :
Un brainstorming est une technique qui consiste à réunir un groupe de collaborateurs afin qu'ils
produisent collectivement un maximum d'idées nouvelles sur un thème donné, un brainstorming
peut être organisé à chaque fois qu'il manque une solution satisfaisante et toute faite à un
problème. La réussite d’une séance de brainstorming repose sur plusieurs piliers
fondamentaux :
- Un groupe motivé et la création d'un état d'esprit créatif.
- Le respect de la règle du jugement différé.
- La proposition d'idées, leur confrontation à la réalité puis le suivi des idées émises.
b- Plan d’action :
Le plan d’action regroupe toutes les actions à réaliser, que l’équipe a sélectionnées. Chaque
action y est décrite, ainsi que les moyens nécessaires à sa réalisation, les délais et les indicateurs
nécessaires à son évaluation. Le plan d’action doit également inclure les conséquences des
solutions à tester et les futures révisions pouvant être nécessaires. La finalité de ce document
est d’établir un bilan et de confirmer si les objectifs visés ont été atteints.
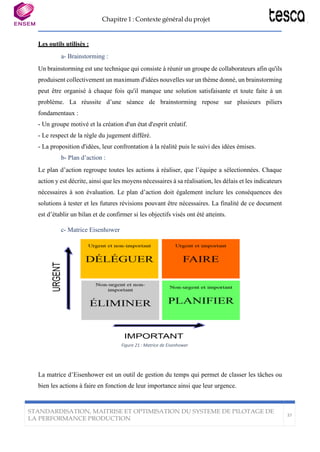
c- Matrice Eisenhower
Figure 21 : Matrice de Eisenhower
La matrice d’Eisenhower est un outil de gestion du temps qui permet de classer les tâches ou
bien les actions à faire en fonction de leur importance ainsi que leur urgence.
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
38
2-2-5 La phase contrôle
La phase de contrôle doit permettre la pérennisation de l’amélioration obtenue pour que les
gains réalisés soient maintenus dans le temps.
- La première étape est de s’assurer que les actions mises en place ont permis de diminuer la
variabilité du processus. Pour cela, les paramètres de suivi choisis doivent être comparés à leur
valeur dans la phase « Mesurer » du projet. Par la suite, le bilan des expériences et des
enseignements retirés lors du projet doit être établi. La formalisation des nouvelles solutions
doit être mise en place. Pour cela, ce qui a été appris doit être transmis au propriétaire du
processus et aux utilisateurs quotidiens via des formations. De plus, tout doit être standardiséà
travers l’écriture de nouvelles procédures afin de garantir que les améliorations soient
maintenues, un plan de contrôle doit être établi.
- La seconde phase inclut la clôture du projet. C’est l’occasion de faire le bilan de ce qui a été
réalisé, des erreurs commises et des enseignements retirés. Même si le projet est clôturé, le
processus reste sous surveillance (grâce aux outils de contrôle), et peut faire l’objet de nouvelles
améliorations.
Les outils utilisès :
a- Check-list :
Check-list est une fiche d’inspection comprenant les tâches à réaliser, les contrôles à effectuer
quotidiennement en toute autonomie par l’opérateur en vue de détecter le plutôt possible les
anomalies.
2-3 Pourquoi le choix de DMAIC
Nous avons choisi la méthodologie DMAIC pour maintenir notre projet puisqu’elle est une
méthodologie bien structurée qui permet de passer d’un problème avec nombreuses variables
non maitrisées à une situation ou la qualité est maitrisée ce qui permet de répondre à notre
problématique qui nécessite de décortiquer, mesurer et analyser chaque partie de
l’infrastructure et puisqu’il s’agit des facteurs inconnus influents sur la non performance du
système et qui nécessitent une analyse profonde.
Chapitre 1 : Contexte général du projet
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
39
3-Conclusion
Ce chapitre a présenté l’entité d’accueil et les différentes zones autonomes de production des
sièges et des appui- têtes. Une présentation qui donne plus de visibilité sur l’environnement du
projet et permet de mieux comprendre le processus. Par la suite nous avons expliqué la
démarche six sigma-DMAIC et le choix de cette démarche pour notre projet.
Alors pour bien cadrer notre problématique, il s’avère nécessaire d’établir une bonne définition.
Ce qui fera l’objet du deuxième chapitre
40
Ce chapitre est dédié à la première étape de la méthodologie DMAIC :
Définir, Où nous allons initier notre projet par d’abord donner une vision
globale sur le système de pilotage de la performance production du Tesca
Maroc TSC 1, ses dysfonctionnements et les limites de notre projet pour
ensuite définir la problématique concernée, identifier la voix des clients,
les objectifs à atteindre ainsi que le périmètre du projet … de même
identifier les risques ainsi que la position du projet dans son espace
temporel.
Chapitre 2
Orientation du chemin de projet
-Phase Définir-
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
41
1- Le système de pilotage de la performance TESCA -TSC1-
Avant de traiter les dysfonctionnements du système de pilotage Tesca, on définit d’abord le
pilotage de la performance et le système de pilotage de manière générale.
1-1 Pilotage de la performance
1-1-1 Définition
« Piloter sa performance, c’est être en mesure de s’assurer de la déclinaison efficace de la
stratégie en actions opérationnelles et de la bonne réalisation des objectifs fixés. ». Ce pilotage
de performance nécessite la conception des indicateurs de performances pertinents, qui peuvent
refléter l’image réelle de l’entreprise et donc l’analyser pour enfin aboutir à un plan d’actions
mélioratif.
Figure 22:Processus de gestion de laperformance
1-1-2 Indicateurs de performance (KPI)
Un indicateur de performance est une information quantifiée apportant un aspect critique de la
performance de l’entreprise, le choix des indicateurs qui reflète l’image de l’entreprise doit être
pertinent et il doit suivre les critères suivants :
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
42
Mesure l’objectif : L’indicateur doit être en accord étroit avec les objectifs
Implique l’action : L’indicateur ne doit pas être indifférent, il doit induire une action, inciter
quelque part l'utilisateur à prendre des décisions
Importe une information à temps réel : Pour piloter, l'information essentielle doit être
disponible lorsque la décision est possible. C'est cela que l'on appelle le temps réel.
Faisable : Pour concevoir un indicateur, il fallait intégrer des données qui sont disponibles
Fiable : Les utilisateurs de cet indicateur doivent avoir foi dans les KPIs présentés. Dès que le
doute s'installe, la mise au rebut de l'outil n'est pas loin
Simple et présentable : Il ne doit pas nécessiter un calcul compliqué. La complication est
l'ennemie de l'efficacité. Et elle coûte toujours bien plus cher que prévu.
1-1-3 Indicateurs de performance production TESCA -TSC1-
Les indicateurs clés de performance mis à la disposition du service production sont les suivants ;
séparés en 3 catégories :
Des indicateurs de pilotage : Ils sont reliés à un objectif, ils permettent d'apprécier si l'objectif
est atteint ou pas, si l'objectif n'est pas atteint un plan d’action s’effectue, les indicateurs de
pilotage sont :
TRS : est l’indicateur qui permet de suivre le rendement des machines
EMO : est l’indicateur qui permet de mesurer l’efficacité de l’activité manuelle
Taux de rebut : est l’indicateur qui permet de mesurer la qualité des pièces produites
Des indicateurs de suivi : Ils servent à suivre l’efficacité des tâches. En général au cas d’une
dérive, il ne nécessite pas un plan d'action, les indicateurs de suivi sont :
Taux de respect de pdp : Est l’indicateur qui permet de donner une information sur le taux de
respect des volumes à réaliser
Suivi de changement de moule : est l’indicateur qui permet de suivre les changements de
moule effectués en termes de nombre, de temps et de temps moyen de changement
Taux de service logistique : Est l’indicateur permettant d’évaluer le pourcentage de couverte
du service production par la matière première arrivée de la logistique
Suivi des KPI’s RH : sont les indicateurs qui permettent de suivre l’état des opérateurs
Des indicateurs de budget : Sont les indicateurs qui permettent de suivre le respect des budgets
prévu, Les indicateurs de budget sont :
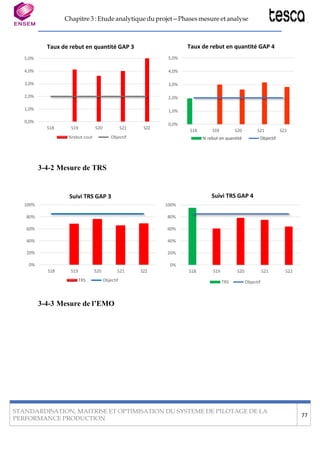
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
43
Suivi budget volume : est l’indicateur permettant de comparer les volumes réalisés par rapport
au budget prévisionnel des volumes
Suivi budget MOD : Est l’indicateur permettant de comparer le nombre d’effectif réel
(existant) au nombre d’effectifs prévus pour aboutir au budget volume envisagé
Suivi budget TRG : est l’indicateur qui permet de suivre le rendement global des machines,
1-2 Le système de pilotage de la performance
1-2-1 Définition
Un système de pilotage de la performance est un
ensemble de pratique organisées et structurées qui ont
pour but d’assurer les 3 volets suivants :
Efficacité : Le système de pilotage doit être en mesure
d’assurer l’atteinte des 5 objectifs d’une entreprise qui
sont : la sécurité/ La qualité maximale/ Le respect des
délais/ Le coût minimum et La satisfaction de ses clients.
Figure 22: Triangle de la performance
Efficience : Le système de pilotage doit être capable
d’assurer l’efficacité avec le minimum des ressources
matériels et humaines.
Pertinence : Le système doit assurer en plus la cohérence
entre les objectifs poursuivis et les ressources mises en
place à cette fin.
1-2-2- Le système de pilotage de la performance production du Tesca TSC1
a) L’état actuel
✓ Le flux physique de production :
Le passage de la production commence par une préparation au niveau de la logistique en amont,
une production et traitement des anomalies au niveau de la fabrication et une expédition au
niveau de la logistique en aval, le processus de production en détail est en Annexe1
✓ Les indicateurs de performance :
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
44
Les données des indicateurs se construisent depuis la collecte des données de la production,
jusqu’à le calcul de ces indicateurs, le schéma simplifié de cette opération est dans la Figure 23
Figure 23: Le flux de calcul des indicateurs
✓ Les revues de performance
Une revue de performance ou une instance managériale est un dialogue qui est mis au point
pour connaître et répondre aux besoins et aux attentes de chacun, c’est à ce stade qu’il y’a une
discussion concernant la performance et où les actions amélioratives sont mises en œuvre, les
revues de performance de Tesca TSC1 sont comme suit :
TOP5 : Une réunion faite entre opérateurs d’un shift de production pour discuter les résultats
des indicateurs du 1èr niveau du j-1
TOP30 : Une réunion faite entre les responsables de production ainsi que le responsable
d’activité pour discuter les résultats des indicateurs du 2-ème niveau du j-1
TOP 15 : Une réunion faite pour mettre en place des actions sur les aléas du j-1
COMEX REBUT : Une réunion faite pour discuter et mettre en place des actions concernant le
rebut du j-1
TOP60 : Une réunion faite entre les responsables de production ainsi le responsable activité
pour discuter la performance de la semaine.
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
45
b) Dysfonctionnement
Les dysfonctionnements du système de pilotage de la performance du Tesca TSC1 sont
multiples, nous pouvons les classer selon 2 catégories :
Dysfonctionnements managériaux : Anomalies qui empêchent l'organisation de réaliser ses
objectifs et qui entraînent des gaspillages. Dans ce sens on site :
✓ Le flux d’information qui n’est pas fiable
✓ L’absence de la cohérence entre les systèmes de planification
✓ L’existence de plusieurs tâches à non-valeur ajoutée
Dysfonctionnements techniques : Dans ce sens on site :
✓ Des indicateurs qui n’atteignent pas leurs objectifs
✓ Des temps de changement de fabrication à réduire
c) Limites du projet
Il est primordial de rassembler tous les éléments qui nous permettent de remonter aux causes
racines du problème. Pour y parvenir, il faudra dépasser les évidences. Et cela ne peut se faire
que si les limites du projet sont bien définies au départ. À cet effet, nous avons procédé à un
déballage d’idées avec le groupe de travail en se servant du diagramme « Dedans/Dehors ».
Le diagramme « Dedans/Dehors » est un outil de travail en groupe qui permet de parvenir àun
consensus sur ce qui entre ou non dans le cadre du projet.
Pour réaliser ce diagramme, nous avons procédé comme suit :
Le groupe de travail a noté les différents éléments qui lui semblent faire partie du projet ou qui
sont en dehors du cadre de l’étude. La figure 24 montre les résultats de ce travail
Figure 24: Diagramme dedans-dehors
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
46
Alors dans notre projet, nous allons nous intéresser par la fiabilisation de flux d’information
de la collecte au reportings, l’opérationnalisation de l’application de gestion de
performance et l’amélioration des résultats des indicateurs.
2- Problématique traitée
2-1 Enoncé du problème
Après une analyse faite le mois de janvier par les parties prenantes du département activité, on
a trouvé que les actions mise en place pour optimiser les KPI’s production ne touchent pas les
bons endroits, ce qui est dû à l’absence d’un standard de flux d’information et aussi à cause
d’un flux non fiable et non maitrisé depuis la collecte des données jusqu'à leur consolidation
cela a diminué l’efficacité des efforts investis pour améliorer la performance de la production,
et a provoqué la prise des mauvaises décisions et donc la grande variabilité des indicateurs de
performance .
Notre projet est donc basé sur la standardisation, la maitrise et l’optimisation du système de
pilotage de la performance production afin de fiabiliser le flux des données premièrement, et
structurer le traitement des résultats des indicateurs et la mise en œuvre des actions
d’amélioration deuxièmement pour réduire la variabilité des indicateurs et améliorer leurs
résultats
2-2 Qualification du problème
Afin de cibler le problème, de définir ces acteurs, ainsi que ses tenants et ses aboutissants, un
QQOQCP a été réalisé
Tableau 4: QQOQCP du projet
Q Qui Qui est concerné par le
problème ?
Service production
Q Quoi Quel est le problème ? • Une infrastructure de flux
d’information du système de
pilotage de la performance
production n’est pas fiables
• Des indicateurs sous l’objectif
prévu
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
47
O Où Dans quel lieu le problème
existe-t-il ?
Tesca Maroc, TSC 1
Q Quand Quand le problème a été
constaté ?
Mois janvier
C Comment
Comment traiter
le problème ?
• La démarche DMAIC
• L’exploitation des données du
terrain
• L’exploitation des résultats des
revues de performance
• Constitution d’une équipe
influente, performante et
transversale
P Pourquoi Quelles sont les causes ?
• Un processus de collecte et de
traitement d'information n'est pas
standardisé.
• Un flux d'information non
structuré et contient des failles.
• Des mauvaises décisions prises
• D’autres facteurs inconnus
2-3 Quantification du problème
Pour objectiver et quantifier l’ampleur du problème, nous avons conçu des indicateurs de
fiabilité dont la synthèse est en Annexe 2, qui vont nous permettre de mesurer l’atteinte des
objectifs de fiabilisation, la conception de ces indicateurs est basée sur les données établies dans
le paragraphe « 1-1-2 » de ce chapitre concernant les critères de choix d’un indicateur pertinent,
ces indicateurs concernent les 3 parties du flux d’information :
• La partie de la collecte des données et leur saisie :
L’idée était de créer un indicateur qui permet de mesurer la qualité des données collectée y
compris les aléas, la quantité bonne produite et la quantité rebutée.
Le principe de calcul de cet indicateur qu’on a nommé Delta aléa est présenté dans la Figure
25
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
48
Figure 25: Principe de calcul du Delta aléa
Le temps d’ouverture avec élimination des arrêts planifiés est de 7,33h ou 440 min par shift.
Alors, théoriquement, la somme du temps de la production bonne, la production rebut et les
aléas est égale au temps d’ouverture.
On peut facilement connaître le temps de production bonne ainsi que de la production non
conforme à l’aide de SAP. Alors, l’erreur peut se manifester avec le temps des aléas.
Pour interpréter le Delta aléa, nous avons fixé la règle suivante :
•Si la somme dépasse 7,33h, alors le GAP Leader déclare des aléas qui n’existent pas.
•Si la somme est inférieure au 7,33h, alors le GAP Leader ne déclare pas tous les aléas, il
s’agit d’un temps non justifié
• La partie de l’application VBA « Fichier suivi prod » :
Afin d’assurer toutes les fonctionnalités qu’une application VBA peut avoir, et pour
répondre à notre besoin en termes de gestion de performance, nous avons créé un indicateur
dont l’intérêt réside dans la mesure de l’exploitabilité de cette application dans le calcul et
l’attribution d’une information non biaisée, la formule de calcul de cet indicateur qu’on a
nommé Taux d’exploitabilité est la suivante :
%Taux d′
exploitabilité =
Nombre de fonctionnalités de l′application existantes
*100
Nombre de fonctionnalités voulues
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
49
• La partie du weekly de performance :
Afin de mesurer le nombre d’actions redondantes et inutiles effectuées lors de la préparation
d’un weekly de performance et pour mesurer combien cela génère des données incorrectes
nous avons créé un indicateur qui calcul le temps de préparation de ce weekly, qu’on a
nommé TRW : Temps de réalisation du weekly et dont la formule de calcul est la
suivante :
TPW=Temps de fin du weekly-temps de début du weekly
3- Voix client et exigences
Pour bien comprendre les attentes de nos clients ainsi que pour prendre en main la finalité du
projet et pour donner des objectifs aux nouveaux indicateurs conçus, nous avons lancé une
enquête pour collecter les attentes et les convertir en exigences (Tableau 5).
Tableau 5: Voix clients et exigences
Client Voix du client
(VOC)
Attentes Exigences Spécification
Responsable
département
activité
Je veux une
information
extrêmement exacte
Fiabilisation du
flux
d’information
Reportings fiable
Delta aléa=0 minLa capacité de
mesurer la fiabilité de
la collecte et saisie
Une maitrise de
traitement
d’information
Renforcer
l’application
actuelle
Passer l'application
du statique au
dynamique Taux
d’exploitabilité de
l’application=100%Rendre l’application
plus exploitable
Responsable
service
production
Une diffusion
d’information
standardisée et à
temps
Consolidation
des informations
unique
Fichier de
consolidation unique
TPW (temps de
préparation du
weekly) = 3h
Fichier de
consolidation
automatique
Weekly de
performance standard
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
50
3- Périmètre du projet
3-1 Zone autonome de production 2, périmètre de notre projet
Notre projet de fiabilisation est dédié aux 3 zones autonomes de production, mais il se limite
au niveau de mesure et amélioration des indicateurs sur la zone autonome de productionZAP2
(Figure 26)
3-2 Organigramme ZAP 2
Figure 26: Périmètre du projet
Pour la partie cadres et main d’œuvre, on va expliquer l’interaction puisque sont les acteurs
importants du projet, Pour la ZAP2 (Figure 27) on a un responsable de production, il cadre
les trois superviseurs chacun pour un shift, et pour chaque superviseur on a quatre GAP
Leaders processus machiniste qui sont les responsables sur un carrousel ou plutôt la machine
d’injection plastique ou bien les machines de goupillage pour le GAP 6 et pour chacun de ces
GAP Leaders on a des opérateurs selon la charge. Et de même pour chaque superviseur ou
chaque shift on a trois GAP Leaders de finition, ce sont les responsables des lignes de finition
(La ligne de finition est le processus après l’injection plastique par la machine), la même chose
pour chaque ligne on a des opérateurs selon la charge. En parallèle, il y’a un formateur
concerné par la formation des nouveaux opérateurs sur les postes de travail, ainsi qu’un agent
de saisie concerné par la mise à jour des tableaux de bord des revues de performance et un Line
feeder dont la fonction réside dans l’alimentation des gap leaders finition par les mousses nues
pour la couverture.
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
51
Figure 27: Acteurs du périmètre
3-3 Processus d’information
Le processus d’information de notre périmètre de projet est présenté sous forme d’un
diagramme SIPOC dans le tableau 6.
Tableau 6: SIPOC DE FLUX D'INFORMATION
Supplier Inputs process Outputs Customers
le GAP leader
process/
finition
Quantité de
production/objectif
/rebut.
Les aléas
Remplissage du
Tableau de marche
(Terrain)
Cumul de la
quantité produite
Les aléas
Superviseur
Superviseur/
GAP Leader
Quantité produite
Rebut
Absentéisme
Les aléas
Saisi des données
application
SuiviProd
Rapport fin de shift
Superviseur/
GAP Leader
Superviseur/
GAP Leader
Quantité produite
Rebut
Actualisation dans
SAP
Tickets de
traçabilité
Superviseur/
GAP Leader
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
52
Base de
données
Quantité produite
Rebut
Les aléas
Effectif
Absence
Traitement des
données
Les données traitées
et classées
La base de
données
SuiviProd/SAP
Les données de
production
Consolidation
Les rapports
(TOP30-60)
Responsable
de production
Responsable
production
Les résultats de
KPI’s selon une
période
Affichage plan d'action.
Responsable
activité/Comité
de direction
4- Pilotage projet
4-1 Equipe projet
Afin de bien piloter notre projet, nous avons d’abord choisi une équipe suffisamment équilibrée
et diverse qui permet d’assurer la complémentarité des profils selon les besoins de notre projet,
une équipe tributaire de la hiérarchie de l’entreprise, cette équipe est décomposée des éléments
suivants :
Le sponsor projet : Est la personne qui porte la vision de la Direction, et assure la
communication interne. Il participe au Comité de Pilotage et apporte tout son soutien au projet.
De même il œuvre à la réussite du projet en le défendant aussi bien en interne qu’auprès du
client et en faisant en sorte que les ressources nécessaires soient disponibles, C’est notre
encadrant industriel
Les chefs de projet : Sont les personnes chargées de mener le projet et de gérer son bon
déroulement, ce sont nous
Les membres de l’équipe : Est le groupe multidisciplinaire composé par les responsables
production des 3 ZAPs ainsi que le formateur du ZAP 2
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
53
Figure 28: Equipe projet
4-2 Analyse des risques du projet
Afin de bien conduire notre projet, nous avons anticipé les évènements pouvant survenir et
perturber l’avancement du projet de sorte à mieux se préparer ou à réduire les chances qu'ilsse
produisent. Pour se faire nous avons procédé par un AMDEC dont les résultats sont dans le
Tableau 7 et la cotation et la matrice de criticité est dans le tableau 8 (nous avons posé seulement
les risques confrontés ainsi que les actions réalisées suite à ces risques) :
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
54
MATRICE DE CRITICITE
GRAVITE
Insignifiante Modéré Majeure Critique Catastrophique
OCCURENCE 1 2 3 6 8
Presque certain 10 10 20 30 60 80
Fréquent 9 9 18 27 63 72
Probable 7 7 14 21 42 56
Improbable 3 3 6 9 18 24
Très rare 1 1 2 3 6 8
EVALUATION TOTALE DU
RISQUE
< à 8 Négligeable
De 8 à
21
A améliorer
De 22
à 59
A réduire
> à 60 Inacceptable
Tableau 7: AMDEC des risques
N° Risque Effet Cause G O C Action réalisée
5 Manifestation
du virus
corona
L’arrêt du
projet
Les mesures
de
précaution
prise par le
Royaume
8 10
80
Travail à distance en
utilisant des plateformes
pour les appels vidéos
2 Perte des
données
informatique
Perturbation extrême
du projet
Anomalie
hardware ou
software 8 10 80
- Utiliser le service
Cloud afin de
synchroniser les données
en temps réel.
1 Insuffisance du
temps prévu
pour réaliser le
travail
Retard dans le
déroulement du
projet
Mal maitrise
du temps
6 9 54
-Déployer un plan de
communication pour
visualiser l’état de projet.
-Élaborer une matrice de
priorisation des tâches
3
Difficulté lors de
la collecte de
données
Insuffisance de
données à analyser
Mal maitrise
intégration et
mal maitrise
du terrain
6 9 54
- Construire un diagramme
de processus détaillé.
-Élaborer un plan de
collecte de données
(Questions, sources, taille
d'échantillon,
responsable, quand
comment collecter,
comment utiliser cette
donnée)
4
Résistance lors
de
l’implémentati
on des
changements
Retard au niveau de
l’accomplissement
du travail
La non
familiarisatio
n avec les
personnels
dès le début
6 3 18
Déployer les étapes du
Modèle de KOTTER
pour conduire le
changement
Tableau 8:Matrice de criticité et cotation
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
55
4-3 Conduite du changement
Pour accompagner les personnes impactées par la mise en œuvre des livrables fournit à l’égard
de projet, nous avons suivi le modèle de Kotter du tableau 9
Tableau 9: La conduite du changement selon le modèle de Kotter
La conduite de changement (Modèle de
Kotter)
Comment ?
(Actions réalisées)
DMAIC
1 Créer un sentiment de nécessité. En se
basant sur des paroles précises et des
preuves tangibles
Animer un atelier de vision avec les
gaps leader M
2 Former une équipe qui a Le pouvoir
d'influence, et englobe les compétences,
l'expertise
Créer une équipe multidisciplinaire qui
répond aux besoins fonctionnels et
techniques
D
3 Développer une vision de l'état futur,
projetons-nous en restant le plus concret
possible.
Animer une réunion où on discute les
opportunités et les gains du projet
M
4
Garder une communication régulière et
permanente.
Elaborer un plan de communication
pour communiquer l'avancement du
projet
D
Animer des réunions régulières
DMAIC
5 Lever les obstacles en incitant à l'action.
Il y aura, comme dans tout changement,
des résistances.
Suivre les actions établies pour chaque
changement en insistant sur
l'importance de cette action
M
6
Générer des résultats à court terme,
Simplifier le dictionnaire des aléas, le
rendre plus détaillé M
Ajouter un indicateur de suivi delta
aléa pour gérer le temps de production M
7 Les premiers résultats sont cruciaux pour
assurer la crédibilité des changements,
Standardiser l’enregistrement et
automatiser la préparation du weekly
de performance
I
8 Le changement est un état transitoire,
l'état final consiste à l'intégrer dans la
culture d'entreprise.
Standardiser les changements effectués
et apporter un agent qui va suivre les
actions pour toujours
C
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
56
4-4 Plan de communication projet
Afin de communiquer et suivre l’avancement du projet et dans le but de garder la discipline
totale lors de déroulement des phases, nous avons créé un plan de communication (Figure 29)
comportant un fichier PowerPoint contenant le tableau de bord du projet et un fichier Excel
contenant les annexes pour les détails des indicateurs du tableau de bord et pour plus
d’information
Figure 29: Extrait du plan de communication -Fichier Excel et tableau de bord-
4-5 Planning du projet
La répartition des activités dans le temps est faite à l’aide du diagramme de Gantt, outil
indispensable pour définir le plan projet. En effet, ce diagramme fournit une description
détaillée des dates pour définir le plan du projet, les dates de chaque phase du projet. Les
différents travaux effectués lors de ce projet sont déroulés selon le planning suivant figure 30
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
57
Figure 30: diagramme de Gantt du projet
5- Charte du projet
Afin de présenter d’une manière synthétique le problème à résoudre, les objectifs à atteindre et
le périmètre concerné, une charte projet est indispensable pour définir ces volets, alors la charte
de notre projet est présentée dans le tableau 10
Tableau 10: La charte du projet
La charte du projet
Intitulé du projet
Standardisation, maitrise et optimisation du système de pilotage de la performance production par le déploiement
de la méthodologie "DMAIC".
Entreprise TESCA MOROCCO, site TSC 1
Date de début Le 17/02/2020 Date de fin Le 17/07/2020
Problématique
Après une analyse faite le mois de janvier par les parties prenantes du département activité, ils ont trouvé que les actions mise en place pour
optimiser les KPI’s production ne touchent pas les bons endroits, cela diminue l’efficacité des efforts investis pour améliorer la performance
de production. Alors on a constaté que c’est dû à l'absence d'un standard de flux d'information et aussi à cause d’un flux non fiable et non
maitrisé depuis la collecte des données jusqu'à leur consolidation, que des mauvaises décisions sont prises, ce qui conduit à une grande
variabilité des indicateurs de performance.
Notre projet est donc basé sur la standardisation, la maitrise et l’optimisation du système de pilotage de la performance production afin de
fiabiliser le flux des données premièrement, et structurer le traitement des résultats des indicateurs, la mise en œuvre des actions
d’amélioration deuxièmement pour réduire la variabilité des indicateurs et améliorer leurs résultats
Equipe de projet KPI’s pilotage de projet
TAZINE Ahmed Sponsor 90 % -les indicateurs de
fiabilisation : TRW, deltaJAMAL EDDINE Chef de projet 100%
Zineb aléa, Taux d’exploitabilité
ZIZI Oumaima Chef de projet 100% de l’application.
MOUMEN Mohamed Encadrant 70%
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
58
KHOUYA HANNA
Othman
Encadrant 70% -les indicateurs de
performance : Taux de
rebut coût et quantité,
EMO, TRS
OULAD SAID
Mohamed
Encadrant 70%
Les parties prenantes :
(Client interne et
externe)
VOC => CTQ's Périmètre Risques majeurs
-Responsable activité
-Responsables
production
-Les superviseurs de
la production
-Les Gapleaders
/Opérateurs
-Les Encadrants
pédagogiques
-Dictionnaire des aléas clair et détaillé
-Collecte de donnée standardisée
-Application de suivi production:
dynamique et fonctionnelle
-KPI's standardisés entre les ZAPs
-Weekly à temps : par semaine
-Analyse des KPI's structurée et
standardisée
-Weekly de performance standardisé
-KPI's stables
Zone autonome de production 2 (ZAP 2)
-L’insuffisance du temps
-Difficulté de collecte des
données
-Manifestation du virus
corona
-Résistance lors de
l'implantation
du changement
Objectif
-les indicateurs de fiabilisation : Delta aléa=0 min, Taux d'exploitabilité=100%, TRW=3h
-les indicateurs de performance :Taux de rebut en coût=2% ,Taux de rebut en quantité=2% , EMO=85% , TRS=85%
6- Conclusion
Le système de pilotage de la performance du Tesca est réparti en 3 phases, la phase de la
collecte des données de la performance, la phase de mesure de cette performance et la phase de
restitutions des informations, les dysfonctionnements subis au niveau de ce système sont
multiples, de type managérial et technique, nous avons limité notre projet de fin d’étude sur le
flux d’information de la collecte à la consolidation et reportings ainsi que les résultats des
indicateurs.
En suivant les points-clés de la première phase de la démarche DMAIC, nous avons quantifié
le problème lié à la fiabilisation du flux d’information pour être apte à le mesurer en concevant
3 indicateurs de fiabilisations, identifié les objectifs de ces indicateurs en se référant aux voix
de nos clients , pour piloter notre projet , nous avons construit une équipe multidisciplinaire,
préparé un plan de conduite des changements, un plan de communication, identifié les risques
qui peuvent avoir lieu dont le risque majeur était la manifestation du virus Corona et qu’on a
Chapitre 2 : Orientation du chemin de projet- Phase définir-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE
LA PERFORMANCE PRODUCTION
59
pu le confronter par le télétravail ainsi déterminé le périmètre de mesure où nous avons établi
notre diagnostique qui constituera une base théorique à exploiter et qui fera l’objet du troisième
chapitre.
60
Ce chapitre contient les deux phases mesure et analyse de la démarche
adoptée, dans lesquels on va mesurer la performance du processus actuelle
de la production puisqu’on ne peut pas améliorer ce qu’on ne peut pas
mesurer’ et par la suite identifier les écarts et déterminer les causes
racines qui sont derrière la faiblesse de notre système de pilotage.
Chapitre 3
Etude analytique du projet
- Phases mesure et analyse-
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
61
1-Diagnostic de l’existant
1-1 Cartographie du processus
La cartographie des processus est le modèle du processus de l’organisme qui met en exergue le
lien entre les tâches qui forment le processus et leur enchainement. En utilisant un diagramme
SIPOC (Figure 31), nous présentons les composants de notre infrastructure d’information
Figure 31: Cartographie du processus
1-2 Identification des facteurs de variabilité
Avant de planifier et collecter les données dont on a besoin, on a identifié les différents facteurs
qui génèrent une variabilité ou un dysfonctionnement du système d’information :
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
62
Figure 32:les facteurs de variabilité
1-3 Plan de collecte des données :
Afin de planifier notre collecte nous avons tracé un plan qui nous permet de cadrer, répertorier
et lister l’ensemble des données qui doivent être mesurer, en répondant à un nombre de
questions précises et qui permettent de diriger la collecte. On parle alors dans un plan de collecte
de :
Y= La problématique traitée
Questions pour mesurer Y= Les questions qui décortiquent la problématique en éléments
mesurables
Source de collecte= D’où on a collecté cette information
Taille d’échantillon= La quantité de données qui seront mesurer
Qui est le responsable= Qui a été derrière cette collecte de données
Quand= La fréquence et la date de la collecte
Comment= Par quel moyen cette collecte a été effectuée
1
2
3
4
5
6
7
• Tableau de bord : les indicateurs de performance
• Reporting hebdomadaire
• consolidation des données des indicateurs de performance
• Traitement des données par l'application informatique
• Saisi des données dans l'application informatique
• Enregistrement des alèas
• Dictionnaire des alèas
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
63
Tableau 11:plan de collecte
Mesures de
performance
Les questions pour mesurer Y Source de collecte
Taille
d'échantillon
Qui'est le
responsable
Quand Comment
Est-ce que l'enregistrement des
aléas est standardisé et fiable?
ZAP1 / ZAP2 / ZAP3
3 shifts de
production
Toute l'équipe
projet
Matin et après
midi
03/03/2020
& 09/03/2020
Un questionnaire
de suivi
Un GEMBA WALK
Les opérations de saisi dans le
système d'information sont t-elles
standardisées et fiables?
ZAP1 / ZAP2 / ZAP3
3 shifts de
production
Toute l'équipe
projet
Matin et après
midi
09/03/2020
& 16/03/2020
Un GEMBA WALK
Un questionnaire
de suivi
est-ce qu'il y a un standard de
calcul des KPI's
ZAP1 / ZAP2 / ZAP3
Chef de projet
production
16/03/2020 Un GEMBA WALK
est ce que Le traitement des Un questionnaire
données dans l'application suivi
prod est-il cohérent avec ces ZAP 2
Chef de projet
production 24/03/2020
de suivi
Une Grille
Y=Non fiabilité des standards de calcul ? d'observation
données de
mesure de la
performance
L'application de suivi prod
contienne t-elle toutes les
fonctionnalités voulu ?
ZAP2
Chef de projet
production
24/02/2020
Réalisation d'un
weekly de
performance
La consolidation des données
pour les reporting est-elle
standardisée et est-elle
complexe ?
ZAP2
Chef de projet
production
24/02/2020
Réalisation d'un
weekly de
performance
Le traitement et la réalisation du
weekly de performance sont-ils
compliqués ?
ZAP2
Chef de projet
production
25/02/2020
Réalisation d'un
weekly de
performance
Le temps de diffusion du weekly
de performance et autres
reporting est t-il variable?
ZAP2
3 semaines
de diffusion
Chef de projet
production
26/02/2020
04/03/2020
11/03/2020
Réalisation des 3
weeklys de
performance
2-Mesure et analyse des données de fiabilisation
2-1 Enregistrement des aléas sur terrain
2-1-1 Situation actuelle (GEMBAWALK)
Lors d’un arrêt partiel ou total de la production provenant de la maintenance (préventif
outillage, problème équipement…) ou de la logistique (manque de coiffes, manque
d’emballage…) par exemple le gap leader doit noter ces arrêts et leur temps pour ensuite les
donner au superviseur afin de les saisir dans le fichier suivi production « Application de gestion
de la performance »
Après un GEMBA-WALK pour observer le déroulement de l’enregistrement des aléas sur
terrain, nous avons observé que :
❖ La majorité des gap leader ne savent pas la définition de la notion alea
❖ Le dictionnaire n’est pas clair et détaillé
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
64
❖ Il n’y a pas un standard de l’enregistrement des aléas : chaque gap leader note les aléas de
sa façon (mémoriser les aléas jusqu’q fin shift, noter les aléas sur une feuille quelconque…)
❖ Les gap leaders ne savent pas projeter l’aléa au problème rencontré
2-1-2 Atelier de vision et résultats
a- Définition :
Un atelier de vision est une activité où les participants définissent leurs visions autour de la
diagnostic prérequis afin de :
• Avoir une description formelle de la cible avec les gaps leaders
• Créer un alignement des participants sur le résultat de diagnostic
• Avoir un niveau d’ambition pour la phase de transformation
• Déterminer les X influençant notre Y
b- Déroulement :
- Etape 1 : Rappel de diagnostic
Dans cette étape on fait un rappel de diagnostic de notre projet aux gap leaders en mettant le
point sur la problématique qu’on est sortie avec la direction ainsi nos objectifs du projet afin de
créer un alignement avec les gens du terrain
- Etape 2 : Création de la vision du participant
Afin d’extraire les problèmes rencontrés par les gapleaders sur terrain, on donne à chaque
participant la parole à exprimer sa vision soit remarque, question …
- Etape 3 : Résultats de l’atelier de vision
Finalement on rédige les résultats sous forme d’un schéma bien exprimée des visions des
participants afin de bien les analyser
c- Résultats :
Tableau 12: Les résultats de l'atelier de vision
Les questions Les remarques
1.Quelle est la différence entre outillage/
périphérique/ Equipement ?
2.Quel est le temps de réinitialisation de la
production après intervention ?
3.Quelle est la différence entre changement
moule et série
1.Il n’y a pas un standard de changement de
moule
2.Il n’y a pas de standard IBC
3.Il y’a un manque des codes des nouveaux
moules (GAP 5)
4.Il est impossible de quitter le poste de
GAP Leader machine pour saisir la fiche
des aléas à chaque heure
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
65
4.Quel est l’aléa à écrire quand il s’agit d’un
problème non identifié dans le dictionnaire des
aléas ?
5.Qu’est-ce qu’un arrêt sous-activité ?
6.Quelle est la différence entre discipline et aléa
7.Quel est le nombre impacté quand il s’agit
d’un manque opérateur finition?
8.Quelle est la différence entre centrale chimie
et approvisionnement Chimie ?
9.Quelle est la différence entre changement
moule et changement Référence ?
10.Durant la production, un opérateur peut
quitter son poste à cause d’une convocation RH,
ou bien visite de l’infirmière, Quelle aléa à
réclamer dans ce sens ?
11.Quel est l’aléa concerné par les étriers ?
5.Il est préférable de changer le nom de
formation
6.Il s’agit d’un problème dans le
remplissage de la fiche de suivi des aléas
7.Il y’a un manque de GAP Leader machine
dans la GAP 3
2-1-3 Identification des causes racines
Afin d’identifier les causes du problème nous avons employé la méthode 5 pourquoi qui nous
a permis permet de remonter la causes racine du problème de la non performance de notre
système production :
Figure 33:Diagramme 5 pourquoi de l'enregistrement
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
66
2-3 Saisi des données
2-3-1 Situation actuelle (GEMBAWALK)
D’après le Gembawalk effectué pour observer les opérations de saisie (Pour le questionnaire
du GembaWalk voir annexe 3) , on a constaté que la saisie ne s’effectue pas d’une manière
standardisée, elle est plus ou moins aléatoire tant que parfois les GAP leaders n’enregistre pas
les aléas confrontés mais il les saisissent automatiquement dans le fichier de suivi prod, d’autres
ne font que noter dans une feuille qui peut être disparu , Bref les mouvements de ces derniers
censés d’achever cette saisie est aléatoire ; De plus le poste de saisie peut être fréquenté par les
superviseurs ou les GAP leaders, ce qui génère un encombrement dans le poste surtout à la fin
du shift
2-3-2 Résultat de collecte
Une saisi des données non standardisée, Un encombrement dans le poste de saisi -> donc une
saisi des données qui peut ne pas être correcte
2-3-3 Identification des causes racines
Après l’analyse des résultats obtenus lors de l’observation, nous avons conclu qu’une bonne
partie des informations se perdent lors de l’opération de saisie.
Afin de résoudre le problème, une analyse des causes est obligée, c’est ce qui est présenté
dans la Figure 34
Figure 34:Diagramme 5 pourquoi de saisie
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
67
2-2 Mesure de delta alea
2-2-1 Rappel
Afin que l’étude soit pertinente et pour bien maitriser la fiabilité des données saisies par les
gens du terrain, nous avons créé un indicateur de suivi qui montre est ce que les gap leaders
maitrise les aléas et le saisi de leurs temps.
Principe : Delta alea est définit comme étant la différence entre le temps d’ouverture avec
l’élimination des arrêts planifiés (Top depart,5S de fin shift, pauses, TOP5) qui égal 7,33h et la
somme des trois temps :
- temps de production : la quantité bonne × temps de cycle -
-temps de rebut : la quantité rebutée × temps de cycle -
-temps des aléas
Delta alea = 0 Le cas parfait de la production
Delta alea > 0 La déclaration des aléas qui n’existent pas
Delta alea < 0 La non déclaration des aléas
2-2-2 mesure de l’indicateur
Afin d’effectuer la mesure de la fiabilité des données nous avons mis en place un fichier Excel
pour calculer delta alea par l’extraction du temps de production, rebut et alea du fichier de suivi
production. Nous avons commencé par la collecte des données de la semaine 11, de delta alea
des 3 équipes (matin, après-midi et nuit) des deux catégories machine et finition, comme le
montre le tableau 13 :
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
68
Tableau 13:les mesures de delta alea
Graphe des résultats :
D’après le tableau ci-dessus qui présente les résultats de mesure de delta alea de la semaine 11
des 3 équipes de la ZAP 2 nous avons tracer la courbe de tendance de la Figure 35 :
Figure 35: les graphes de delta alea
Délta aléa GAP 3 MACHINE
400
200
0
-200
-400
A B C Moyenne
Délta aléa GAP 3 FINITION
500
300
100
-100
-300
A B C Moyenne
Deltaaléaenmin
Deltaaleaenmin
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
69
Interprétation :
D’après les mesures effectuées delta pour évaluer la fiabilité des données des trois équipes de
ZAP2 nous avons obtenus les graphes en dessus de la GAP 3 (les graphes des autres GAP dans
annexe) dont on a constaté une variabilité extrême de l’indicateur (diffèrent de zéro) pour les 3
équipe ce qui traduit que l’enregistrement du temps des aléas n’est pas correct.
2-4 Application de suivi de performance
2-4-1 Définition
L’application SuiviProd comme nous montre la figure 36, est une application informatique
créé par langage VBA dont l’objectif est le suivi total de la production, avec une interface de
saisi des données en temps réel, l’application est installée sur le réseau intranet, elle se
compose de deux parties une pour l’opération de saisi et l’autre pour tirer les informations
après leurs traitements
Figure 36:l'interface de l'application
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
70
2-4-2 Description de fonctionnement
a) Partie 1 : Données de production
Dans cette partie le superviseur est censé saisir les données de la production, selon ce qui suit:
PDP : Dans cette fenêtre on sélectionne le projet ou la référence voulue puis on saisit la quantité
bonne produite, le programme fait la soustraction de la quantité demandée.
Production goupillage : Ici on saisit la quantité produite par chaque poste de goupillage
(GAP6).
Déclaration hors PDP : Parfois on termine les quantités demandées dans le PDP, en revanche
la capacité est toujours disponible et payée, alors on lance la production des références hors
PDP, en raison que ces référence le client va les demander dans un future proche selon les
prévisions de la logistique.
Scrap : On déclare la quantité de rebut de la production
Production carrousel : On déclare la quantité produite par le carrousel
Déclaration aléa : Ici on déclare les aléas confrontés du shift
Pointage : Les données journaliers des opérateurs elles représentent la présence ou l’absence
de chaque opérateur par shift
Charger le nouveau PDP : Pour que l’application puisse afficher et traiter les données de
production, elle doit avoir le PDP de la semaine dans le but d’identifier les références ainsi que
les quantités demandées
b) Partie 2 : Rapports et indicateurs
Dans cette partie, on peut extraire des rapports ainsi des indicateurs dont le calcul s’effectue
en se basant sur les données saisies dans la partie 1, parmi ces rapports :
Rapport fin de shift : c’est le bilan du shift que le superviseur tire à la fin de son shift, il
contient les indicateurs : EMO ; TRG ; Taux de rebut et la quantité produite, ainsi que les 3 tops
aléas affrontés
TOP 5 : Ici on peut tirer un fichier vierge pour le remplir à la fin de la réunion du TOP 5
TOP 30 : Ici on peut tirer le rapport contenant les indicateurs de J-1 pour alimenter la réunion
TOP30
Journal : C’est le bilan de tous les aléas pour toute la ZAP jusqu’au moment de consultation.
Parmi les indicateurs tirés :
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
71
Indicateur logistique : On peut tirer de cette fenêtre seulement le temps des aléas logistique,
le calcul de l’indicateur se fait manuellement
TRG : Il calcul automatiquement le TRG de chaque GAP de la ZAP
EMO : Il calcul l’EMO brut (Le calcul se fait en prenant en considération le total d’effectif)
Indicateur de performance : Contenant le cumul des aléas du GAP et le taux d’absentéisme
qui est calculé automatiquement, ainsi les données des indicateurs par équipe
2-4-3 Analyse de la performance actuelle de l’application suiviprod :
Tableau 14 Les points forts et faibles de l'application
Points forts de l’application à garder Points faibles de l’application à améliorer
L’application calcule automatiquement
le TRG, taux d’absentéisme
L’application ne calcul pas le TRS
L’application permet de cumuler les
aléas affrontés par chaque shift
L’application est statique, on ne peut pas la
paramétrer de façon dynamique.
L’application permet de tirer les
rapports des instances (Bilan fin de
shift, TOP5, TOP30)
L’application ne peut pas exploiter les
données issues de l’SAP.
L’application permet de sauvegarder les
données de production et les accumuler
(quantités produites, les absents, etc)
Les formules de calcul des indicateurs ne
sont pas mises à jour
L’application ne calcul pas le taux de rebut
L’application ne calcul pas les indicateurs
du GAP6
L’application ne calcul pas tous les
indicateurs automatiquement
L’application ne donne pas des graphes
L’application doit contenir un calcul
automatique de l’indicateur de fiabilité
2-4-4 Mesure de taux d’exploitabilité de l’application
Rappel de la formule de calcul :
On a Taux d’exploitabilité=
𝐹𝑜𝑛𝑐𝑡𝑖𝑜𝑛𝑛𝑎𝑙𝑖𝑡𝑒 𝑎𝑣𝑎𝑛𝑡 𝑎𝑚𝑒𝑖𝑜𝑟𝑎𝑡𝑖𝑜𝑛
𝐹𝑜𝑛𝑐𝑡𝑖𝑜𝑛𝑛𝑎𝑙𝑖𝑡𝑒 𝑎𝑣𝑎𝑛𝑡 𝑎𝑚𝑒𝑖𝑜𝑟𝑎𝑡𝑖𝑜𝑛+𝐹𝑜𝑛𝑐𝑡𝑖𝑜𝑛𝑛𝑎𝑙𝑖𝑡𝑒 𝑣𝑜𝑢𝑙𝑢𝑒
*100
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
72
Mesure de l’indicateur :
D’après l’analyse de la performance de l’application suivi prod nous avons trouvé que :
Les Fonctionnalités avant amélioration = 14 fonctionnalités
Les fonctionnalités voulues = 31
D’où Taux d’exploitabilité= 45%
2-5 Elaboration du weekly de performance
2-5-1 Consolidation des données
Après la réalisation du Weekly performance de S08, on a pu mesurer la difficulté de réalisation
à cause de l’indisponibilité des données et les fichiers Excel dispersées (Figure 37).
Les informations à propos du taux de rebut sont disponibles dans SAP et autres fichiers
Les informations sur le TRG sont disponibles sur l’application mais on doit faire un calcul
manuel dans un fichier Excel.
Une partie d’informations sur l’EMO est disponible dans l’application, l’autre partie est située
dans un fichier Excel, puis nous rassemblons ces données pour calculer et afficher l’EMO.
Les informations sur le PDP sont prélevées du système SAP, ainsi que de l’application Suivi
Prod, puis on utilise d’autre fichier Excel pour consolider.
Les indicateurs CHAFAB et TSL sont prélevées de l’application Suivi Prod puis ils sont injectés
dans un fichier de consolidation.
Les indicateurs de Budget sont calculés manuellement dans un fichier Excel
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
73
Figure 37:Consolidation des données dans le weekly de performance
Résultat de collecte
• Les données sont dispersées ce qui génère un temps et effort énorme pour la consolidation
• La probabilité de perte des données ou d’avoir des données erronées est importante
2-5-2 Weekly de performance
Le weekly de performance est sous forme d’un rapport contenant les informations de chaque
indicateur comme suit :
❖ Présentation graphique de l’indicateur du mois janvier jusqu’à la semaine en cours detous
les Gaps de la Zap (pour le TRG et l’EMO) et des deux familles de production pour le taux
de rebut en coût et en quantité
❖ Présentation du Pareto des TOP aléas non indicateur pour le TRG et l’EMO pour chaque
GAP et le Pareto des TOP défauts et références pour le taux de rebut en quantité pour
chaque famille de production
❖ Présentation de la stratification du TOP aléa pour le TRG et l’EMO et la stratification du
TOP défaut et TOP référence pour le taux de rebut en quantité
❖ Présentation du plan d’action sur le TOP aléa+ stratification ou TOP défaut et référence +
stratification
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
74
❖ Présentation des indicateurs pour chaque équipe.
❖ Présentation des indicateurs de suivi (pdp volume et mixte, taux de service logistique,
changement de fabrication « Chafab », KPI’s RH) et de budget de tous les Gaps de la ZAP
2-5-3 mesure de temps de réalisation du weekly :
Afin de mesurer le temps de réalisation du weekly actuel nous avons effectué 3 weekly de 3
semaines successives et on a trouvé les résultats de la Figure 39
Figure 38:Extrait de rapport hebdomadaire « Weekly de performance »
Semaine TRW
Semaine 1 8 heures
Semaine 2 1 jour et 5 heures
Semaine 3 6 heures
On constate que la réalisation du weekly prend du temps ce qui crée la possibilité de consolider
et ainsi afficher des données erronées, de même il empêche la réalisation des autres tâches et il
génère un stress énorme chez le responsable production.
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
75
Figure 39: Décomposition de temps du TRS
3- Mesure des indicateurs de performance
3-1 Calcul du taux de rebut en cout et en quantité
Le taux de rebut en quantité est le pourcentage de la quantité de rebut résultante de la fabrication
d'un produit.
Le taux de rebut en coût est le pourcentage qui représente le coût des pièces rebutées par rapport
au coût de la production totale
• Taux de rebut en quantité =
Nombre de pièces jetèes
Nombre de pièces fabriquées
∗ 100
•
Taux de rebut en coût =
le coût des pièces rejétée
𝑙𝑒 𝑐𝑜û𝑡 𝑑𝑒 𝑙𝑎 𝑝𝑟𝑜𝑑𝑢𝑐𝑡𝑖𝑜𝑛+𝑙𝑒 𝑐𝑜𝑢𝑡 𝑑𝑒𝑠 𝑝iè𝑐𝑒𝑠 𝑟𝑒𝑏𝑢𝑡è𝑒𝑠
∗ 100
3-2 Calcul du taux de rendement synthétique TRS
Le TRS est un indicateur essentiel pour apprécier au plus juste la performance de l’outil de
production. Le TRS mesure l’efficacité d’une unité de production en comparant au sein d’un
même ratio le temps où le fonctionnement de l’unité est optimal.
3-2-1 Décomposition du temps
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
76
3-2-2 Formule de calcule
Le calcul se fait par la décomposition du TRS en 3 composants :
Taux de disponibilité des machines 𝑻𝑫 =
𝑇𝑒𝑚𝑝𝑠 𝑑𝑒 𝑓𝑜𝑛𝑐𝑡𝑖𝑜𝑛𝑛𝑒𝑚𝑒𝑛𝑡 𝑏𝑟𝑢𝑡
𝑇𝑒𝑚𝑝𝑠 𝑟𝑒𝑞𝑢𝑖𝑠
Taux de performance 𝑻𝑷 =
𝑇𝑒𝑚𝑝𝑠 𝑑𝑒 𝑓𝑜𝑛𝑐𝑡𝑖𝑜𝑛𝑛𝑒𝑚𝑒𝑛𝑡 𝑛𝑒𝑡
𝑇𝑒𝑚𝑝𝑠 𝑑𝑒 𝑓𝑜𝑛𝑐𝑡𝑖𝑜𝑛𝑛𝑒𝑚𝑒𝑛𝑡 𝑏𝑟𝑢𝑡
Taux de qualité 𝑻𝑫 =
𝑇𝑒𝑚𝑝𝑠 𝑢𝑡𝑖𝑙𝑒
𝑇𝑒𝑚𝑝𝑠 𝑑𝑒 𝑓𝑜𝑛𝑐𝑡𝑖𝑜𝑛𝑛𝑒𝑚𝑒𝑛𝑡 𝑛𝑒𝑡
D’où 𝑇𝑅𝑆 = 𝑇𝑄 ∗ 𝑇𝑃 ∗ 𝑇𝐷
3-3 Calcule de l’efficience EMO
L’efficience de la main d’œuvre ou EMO est un indicateur qui mesure l’efficacité de l’activité
manuelle en calculant le rapport entre les résultats obtenus et les ressources utilisés
𝐸𝑀𝑂 =
Temps de production
totaleffectifs enactivité∗temps d′ouverture
*100
3-4 Résultats de mesures des indicateurs de performance
Après la collecte et saisi les données dans l’application de suivi production, cette dernière
calcule les indicateurs de production. Notre mesure de l’état actuelle de la performance
production, est basée sur les résultats des deux semaines de mois mai des 2 Gaps de production
Gap 3 et 4
3-4-1 Mesure de taux de rebut
Taux de rebut en cout GAP 3 Taux de rebut en cout GAP 4
6,0%
5,0%
4,0%
3,0%
2,0%
1,0%
0,0%
S18 S19 S20 S21 S22
%rebut quantité Objectif
5,0%
4,0%
3,0%
2,0%
1,0%
0,0%
S18 S19 S20 S21 S22
% rebut cout Objectif
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
77
Taux de rebut en quantité GAP 3 Taux de rebut en quantité GAP 4
5,0% 5,0%
4,0% 4,0%
3,0% 3,0%
2,0%
1,0%
0,0%
S18 S19 S20 S21 S22
2,0%
1,0%
0,0%
S18 S19 S20 S21 S22
%rebut cout Objectif % rebut en quantité Objectif
3-4-2 Mesure de TRS
100%
Suivi TRS GAP 3
100%
Suivi TRS GAP 4
80% 80%
60% 60%
40% 40%
20% 20%
0%
S18 S19 S20 S21 S22
TRS Objectif
0%
S18 S19 S20 S21 S22
TRS Objectif
3-4-3 Mesure de l’EMO
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
78
100%
80%
60%
40%
20%
0%
Suivi EMO GAP 3
S18 S19 S20 S21 S22
EMO Objectif
100%
80%
60%
40%
20%
0%
Suivi EMO GAP 4
S18 S19 S20 S21 S22
EMO Objectif
3-4-4 Interprétations :
D’après la mesure faite des indicateurs de performance production on constate qu’il y’a une
grande variabilité des indicateurs et un non atteint de l’objectif, ce qui peut être dû soit à
l’infrastructure du flux d’information qui n’est pas fiable ou bien à l’apparition des défauts
(Pour le taux de rebut et TRS) et des aléas (Pour TRS et EMO) de temps à autre
4- Analyse des causes de la non performance de l’infrastructure des
données :
4-1 Diagramme Ishikawa
Afin d’énumérer les différentes causes influant la non performance de système de pilotage de
la production au niveau de non fiabilité des données montants du terrain jusqu’à leur saisie, un
diagramme d’Ishikawa a été réalisé à l’aide des observations et des mesures, nous avons
déterminé un nombre de causes susceptibles d’être responsables de la non performance du
processus.
• Brainstorming avec les parties prenantes :
Afin de compléter notre liste des causes, nous avons en compagnie de l’équipe du projet, établi
un brainstorming pour déterminer le reste des causes susceptibles de créer cet effet ainsi de les
classer selon les 4M d’Ishikawa, c’est l’ensemble des causes qui seront prises enconsidération
dans la phase de proposition des solutions d’amélioration.
La figure suivante présente le diagramme Ishikawa réalisé en se basant sur les différentes causes
définies précédemment :
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
79
Chapitre 3 : Etude analytique du projet – Phases mesure et analyse
Méthode Milieu
Saisi aléatoires des aléas
dans l’application
Absence d’une fiche standard
d’enregistrement des aléas Encombrement de la zone de
communication ZAP 2
L’application n’est pas exploitable :
le calcul des indicateurs n’est pas
automatisé
La complexité de fichier de
consolidation des données
Le calcul des KPI’s n’est pas
standardisé
Défaillance du système
de pilotage du flux
d’information
La non maitrise du dictionnaire des
aléas par les gapleaders
Dictionnaire des aléas
ne contient pas tous les
aléas
Weekly de performance
Dictionnaire des aléas
n’est pas clair
L’application informatique n’est
pas exploitable
Maque de formation des
superviseurs sur la méthode
de saisi dans l’application
n‘est pas standardisé
Beaucoup de fichier de consolidation
sont dispersés
Weekly de performance ne contient pas
une analyse forte
Main d’oeuvre Materiel Figure 40:Diagramme Ishikawa de la défaillance du système de pilotage
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
80
Chapitre 3 :Etude analytique duprojet – Phasesmesure et analyse
5-Conclusion
Lors de ce chapitre nous avons pu mesurer les facteurs de variabilité du flux d’information ainsi
des indicateurs de production dans le but d’identifier les écarts et déterminer les causesracines
influant sur notre système de pilotage production.
Tout d’abord nous avons commencé par un diagnostic de l’existant en établissant une
cartographie de processus et mettant un plan de collecte des données, ensuite nous avons mesuré
la performance du processus en traitant le flux d’information montant du terrain jusqu’aux
reportings : l’enregistrement des données, leur saisi dans l’application, le traitement de
l’application et finalement la consolidation et les reportings, et en se basant sur les résultats des
nouveaux indicateurs mis en place, le Delta aléa, le Taux d’exploitabilité de l’application et le
TRW ( temps de réalisation du weekly),ainsi nous avons mesuré l’état actuelle des indicateurs
de performance production Taux de rebut, TRS et EMO. Par la suite nous avons identifié les
causes des anomalies par le recours aux outils de qualité y compris les 5 pourquoi et le
diagramme d’Ishikawa
Dans le chapitre qui suit nous allons mettre en place un plan d’action pour éradiquer ces causes
et ainsi améliorer les résultats des indicateurs de performance
81
À ce stade, les sources des problèmes qui peuvent impacter notre système de
pilotage de la performance à travers son infrastructure de flux d’information
ont été clairement identifiées.
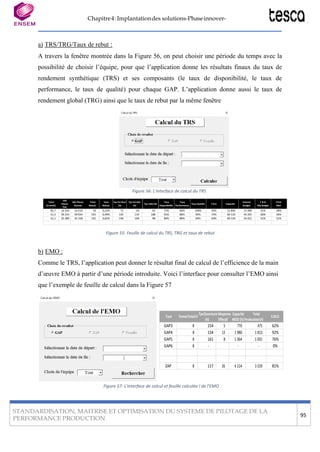
Nous allons alors présenter dans ce chapitre, le plan d’action pour arriver à
maîtriser et standardiser le système, ainsi qu’améliorer les résultats des
indicateurs. Alors, on va fixer les opérations de collecte et d’enregistrement
des données premièrement, la saisie dans le système, le calcul desindicateurs
et le traitement des informations dans une application informatique
deuxièmement, puis la standardisation de la consolidation et du Reportings
Troisièmement et enfin le traitement de la non performance.
Chapitre 4
Implantation des solutions
-Phase Innover-
Chapitre4:Implantationdessolutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
82
1- Création d’un protocole de gestion de performance production
Afin de structurer la fiabilisation et l’amélioration de notre système, nous avons créé un
protocole dont l’intérêt réside premièrement dans l’organisation des actions à effectuer et
deuxièmement dans l’élaboration d’un outil de communication qui permet de décrire le système
de pilotage de la performance production du Tesca (voir annexe 4). D’après ce protocole, on
s’est sorti par le plan d’action du tableau 15 (le classement des actions et par ordre
d’implantation) dont la priorité des tâches a été déterminé en se basant sur la matrice de
sélection par évaluation comparative (voir annexe 5) :
Tableau 15: Plan d'action
Action Priorité
Pour la standardisation et la fiabilisation de la collecte et saisie des données
Création d’un nouveau dictionnaire des aléas Elevée
Création d’une fiche d’enregistrement des aléas Élevée
Formation des GAP leaders et Superviseur Élevée
Pour le calcul et l’analyse des indicateurs de performance
Création d’un standard de calcul des KPI’s Moyenne
Formation sur le standard Moyenne
Pour l’amélioration de l’application informatique
Chapitre4:Implantationdessolutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
83
Développement d’une nouvelle application robuste de suivi de
performance
Moyenne
Pour la standardisation et l’amélioration des reportings
Création d’un fichier de consolidation unique et exploitable Elevée
Création d’un nouveau weekly de performance Elevée
Pour le traitement et l’amélioration des indicateurs de performance
Création d’une procédure de traitement de la non performance Elevée
2- Standardisation et fiabilisation de la collecte et saisie des
données
2-1 Création d’un nouveau dictionnaire des aléas
Suite à une analyse faite pour déterminer les causes de la non fiabilité de collecte des données
ainsi que l’atelier de vision que nous avons effectué et où on a décortiqué l’ancienne version du
dictionnaire des aléas, on a trouvé que la cause racine est l’ambiguïté du dictionnaire, alors nous
avons émis plusieurs remarques et suggestions d’amélioration, pour rendre le dictionnaire facile
à comprendre par les acteurs.
Ainsi, sur la base de l’ancien dictionnaire, nous avons créé, suivant les exigences des parties
prenantes, le nouveau dictionnaire des aléas (Figure 41)
Le nouveau dictionnaire contient plus de détails au niveau des aléas. Nous avons détaillé chacun
de ces aléas pour chaque catégorie, puis nous avons ajouté les descriptions pour les rendre
évidents. Nous avons défini les codes pour le remplissage dans l’application, ainsi que le type
d’arrêt de production : total ou partiel.
Chapitre4:Implantationdessolutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
84
Figure 41: Nouveau dictionnaire des aléas
Chapitre4:Implantationdessolutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
85
2-2 Création d’une fiche d’enregistrement
D’après les résultats trouvés en mesurant l’ampleur du problème de l’enregistrement, on a
constaté que la cause racine est attribuée à l’enregistrement qui n’est pas standardisé et qu’il
ne s’agit pas d’une fiche simple et détaillée qui permet aux GAP leaders d’enregistrer les
données adéquates concernant le type d’aléa ainsi d’autres informations, alors c’est dans ce
sens que nous avons créé une fiche de suivi horaire Figure 42, qui contient toutes les données
sur les aléas production et même les quantités produites et le rebut.
On élimine ainsi les mouvements aléatoires des GAP Leaders et des superviseurs. À la fin de
chaque shift, le superviseur rassemble les fichiers de tous les Gaps puis les saisit dans
l’application informatique.
Voici l’explication des éléments de la fiche de suivi :
•La zone A : Pour la zone d’injection (machine), le GAP Leader doit écrire le nombre des
moules planifiés, le nombre indiqué par le compteur au début de shift (ordinairement 0) ainsi
que le nombre à la fin, le nombre total injecté par la machine et les injections qui ont généré de
la non-conformité et finalement le code de la machine en question.
•La zone B : Si la fiche est utilisée dans la zone de finition, on doit cocher cette partie avec
l’indication du nombre des opérateurs planifié, le nombre des pièces bonne ainsi que le nombre
des pièces non conformes à la fin du shift.
•La zone C : Indique l’heure. La fiche nous donne un suivi horaire des aléas durant le shift.
•La zone D : On donne les informations sur les aléas, pour chaque heure on en a cinq comme
le max des aléas potentiels.
•La zone E : Si jamais l’aléa est relié à une intervention des agents de la maintenance ou du
process, on remplit une demande d’intervention puis on indique son numéro dans la fiche de
suivi pour établir justifier l’intervention.
•La zone F :S’il y’a un événement irrégulier.
•La zone G : On a cité quelques instructions pour guider à remplir la fiche.
•Aléa total : Si l’apparition d’aléa conduit à l’arrêt total de la production dans la zone, on remplit
les données de l’aléa dans la partie aléa total.
•Aléa partiel : Si l’apparition d’aléa ne conduit à pas à un arrêt total de la production dans la
zone, on remplit les données de l’aléa dans la partie aléa partiel.
Standardisation,maitriseetoptimisationdusystèmedepilotagedelaperformanceproduction 86
Date
Nom du GAP Leader
Nom du superviseur
Numéro de GAP
Equipe: A B C
A
Machine
Nombre des moules planifiés
Le compteur au début du
shift
Le compteur à la fin du shift Le total injecté Pièces rebuts
Code machine = code
moyen
B
Finition Nombre des opérateurs planifiés Pièces bonnes Pièces rebuts Code ligne = code moyen
Chapitre 4 : Implantationdes solutions-Phase innover
Suivi horaire
1 1
C 1H
Aléas Partiel
1 1 1
Aléas Total
2 2 2 2
NDI
3
E
Remarques
F
1 1
D 1 1 1
2H
2 2 2 2 3
1 1 1 1 1 2 2 2 2 3
3H
1 1 1 1 1 2 2 2 2 3
4H
1 1 1 1 1 2 2 2 2 3
5H
1 1 1 1 1 2 2 2 2 3
6H
1 1 1 1 1 2 2 2 2 3
7H
1 1 1 1 1 2 2 2 2 3
8H
GLes cases à remplir correspondent aux identifications suivantes:
1 Nombre impacté
Code Aléas
Temps d'arrêt (minutes)
Code du moyen ou référence de la matière
première
2 Code Aléas
Temps d'arrêt (minutes)
Code du moyen ou référence de la matière
première
3 Code Aléas
NDI:Numéro de
la Demande
d'Intervention
Figure 42: Fiche de suivi Horaire
87
Chapitre 4 : Implantationdes solutions-Phase innover
2-3 Formation des GAP leaders et superviseurs
Après avoir créé le nouveau dictionnaire des aléas et la fiche de suivi, nous avons fait un support
de formation qui explique d’une manière plus détaillée ce dictionnaire, les différents types des
aléas avec explication et exemple, ainsi que la manière de remplissage de la fiche de suivi et
l’importance de l’indicateur de fiabilisation qu’on a créé, le Delta aléa, puis nous avons organisé
une séance de formation par groupe avec les gap leaders et les superviseurs dans le but de rendre
le support plus parlant , d’expliquer son essence et en même temps d’être proche des questions
et remarques des GAP leaders et Superviseurs
Figure 43: Extrait du support de formation des aléas
PERFORMANCE PRODUCTION
88
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
Chapitre4:Implantation des solutions -Phase innover-
3-Standardisation de calcul et analyse des indicateurs de
performance
3-1 Standard KPI’s
Afin de standardiser le calcul et l’interprétation des indicateurs entre les ZAPs de production
ainsi qu’entre le calcul manuel et automatique, et dans le but de créer un mode de calcul et
restitution des nouveaux indicateurs ajoutés comme le TRS, nous avons créé un standard des
KPI’s production Figure 44 qui est composé des éléments suivants :
• Définition : Où on définit l’indicateur sujet de standard
• Objectifs : Où on précise l’importance de l’implantation de cet indicateur et son utilité
• Type : où on détermine le type de l’indicateur, s’il s’agit d’un indicateur de pilotage, de
suivi ou de budget (pour connaître la différence, voir chapitre 2)
• Mesure par période : Où on détermine la fréquence de mesure et analyse de cet
indicateur
• Formule de calcul : où on met la formule de calcul censée être utilisée en Tesca
• Exemple : où on met un exemple issu de la production au sein d’un GAP
• Responsabilité : où on met La personne concernée par la mesure et l’analyse de cet
indicateur
• Aléas imputables et non imputables : où on met les aléas qui impactent cet indicateur
et ceux qui n’ont pas une influence
• Interprétation : où on met la traduction du résultat de l’indicateur, c’est-à-dire si cet
indicateur est sous l’objectif, comment cela se manifeste
• Flux d’information : Où on met le flux de collecte, de calcul et de restitution de cet
indicateur après les changements effectués par ex l’ajout de la fiche d’enregistrement
(Pour un exemple du nouveau flux d’information, voir l’annexe 6)
89
Chapitre 4:Implantationdes solutions-Phase innover
Figure 44: Standard TRS
Chapitre4:Implantationdessolutions-Phaseinnover-
90
3-2 Formation sur le standard KPI’s
Afin d’expliquer l’essence et le fond de ce standard et pour montrer l’importance des indicateurs
de performance, les objectifs, les critères de choix et les étapes de création d’un standard, nous
avons élaboré un support qui traite ces informations et nous avons organisé des séances de
formation pour l’expliquer aux personnels.
Figure 45: Extrait du support de formation du standard KPI's
4- Amélioration de l’application VBA « fichier suivi prod »
4-1 Définition
D’après les faiblesses localisées dans l’application informatique cités précédemment, nous
avons développé une nouvelle version en langage Excel VBA qui couvre la majorité des besoins
de l’activité. Voici la nouvelle interface Figure 46
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
91
Figure 46: Interface de la nouvelle application informatique
Avec cette version on a la possibilité de tirer les résultats finaux des indicateurs de performances
avec la période désiré et pour chaque GAP, ainsi que la déclaration des aléas mis à jour et le
calcul du nouvel indicateur Delta aléa.
4-2 Processus global au sein de la nouvelle application
La nouvelle version de l’application est beaucoup plus interactive avec l’extérieur à cause du
paramétrage hebdomadaire dynamique. Afin de bien connaître les processus ainsi que
l’interaction de l’application avec l’extérieur, voici le diagramme SIPOC Figure 47
Figure 47: SIPOC du Processus global au sein de la nouvelle application
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
92
4-3 le paramétrage dynamique
Le traitement des données dans l’ancienne version était statique, les informations passent par
un traitement primaire dans l’application, puis et à l’aide du tableur Excel on fait le traitement
secondaire en ajoutant les paramètres de la semaine (Le temps d’ouverture, les temps de
production, les cadences machines, les cadences main d’œuvre, les moules planifiés, les
opérateurs planifiés, les heures du travail…).
La Figure 48 montre le processus de traitement des KPI’s avec l’ancienne version
Figure 48: Processus de calcul des KPI's dans l'ancienne version de
l'application
Avec la propriété du paramétrage dynamique, on ne fait qu’introduire tous les paramètrespour
chaque semaine, puis l’application fait le calcul entier. La Figure 49 montre le processus de
traitement des KPI’s avec la nouvelle version
Figure 49: Processus de calcul des KPI’s dans la nouvelle version de l'application
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
93
4-3 Caractéristiques de la nouvelle version de l’application
4-3-1 Déclaration de production du goupillage
Pour la déclaration du goupillage (GAP6) il n’était possible dans l’ancienne version que de
déclarer la quantité produite pour chaque référence (Figure 51). Nous pouvons maintenant
déclarer la quantité produite, le rebut, ainsi que le temps total des aléas durant le shift, et à partir
de ces données l’application peut calculer les indicateurs pour cette GAP, et afficher
particulièrement l’indicateur Delta Aléa (Figure 50).
Figure 51: Ancienne version de goupillage Figure 50: Nouvelle version de goupillage
4-3-2 Déclaration des aléas
En ce qui concerne la déclaration des aléas, nous avons intégré la nouvelle version du
dictionnaire des aléas (partie A), puis nous avons développé la fonctionnalité avec les
possibilités de choisir entre la zone de moussage (nombre de moules planifiés, nombre de
moules impactés) et la zone de finition (nombre de personnes planifiés, nombre de personnes
impactés) (partie B), de sectionner le code d’aléa puis de la spécifier avec le remplissage des
autres informations selon la catégorie choisie,. L’évolution de l’ancienne version à la nouvelle
est dans les Figure (52 et 53)
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
94
C
A
B
Dans le cas d’un aléa de maintenance, on doit selon la nouvelle version introduire le code de
l’équipement, ainsi que le numéro du bon d’intervention maintenance (partie C)
Figure 53: Déclaration des aléas dansl’ancienne version
Figure 52: Déclaration des aléas dans la nouvelle version
4-3-3 Indicateurs de production
Pour les indicateurs de production, l’application informatique comme nous montre la Figure 54
peut donner les résultats finaux du TRS, EMO, le nouvel indicateur Delta aléa, la possibilité de
consulter les indicateurs par équipe (Shift : A, B, C), donner le cumul des aléas dans une période
choisies, la stratification d’un aléa choisi, le taux d’absentéisme pour le GAP ou l’équipe choisi,
ainsi que l’indicateur du changement de fabrication CHAFAB.
Figure 54: Indicateurs de production
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
95
Tout TempsTotal(J)
TpsOuverture Moyenne Capacité Total
E.M.O
(h) Effectif MOD (h) Production(h)
GAP3 8 154 5 770 475 62%
GAP4 8 154 13 1 980 1 813 92%
GAP5 8 161 8 1 364 1 031 76%
GAP6 8 - - - 0%
ZAP 8 117 26 4 114 3 319 81%
a) TRS/TRG/Taux de rebut :
A travers la fenêtre montrée dans la Figure 56, on peut choisir une période du temps avec la
possibilité de choisir l’équipe, pour que l’application donne les résultats finaux du taux de
rendement synthétique (TRS) et ses composants (le taux de disponibilité, le taux de
performance, le taux de qualité) pour chaque GAP. L’application donne aussi le taux de
rendement global (TRG) ainsi que le taux de rebut par la même fenêtre
Figure 56: L'interface de calcul du TRS
Total
Arrets(h)
Qté
Pieces
Fab.
Qté Pieces
Bonnes
Total
Rebuts
Taux
Rebuts
Tps Fct Brut
(h)
Tps Fct Net
(h)
Tps Utile (h)
Taux
Disponibilité
Taux
Performance
Taux Qualité T.R.S. Capacité
Volume
Budget
T.R.G.
Obj Budget
T.R.G.
Réel
82,7 14 543 14 510 33 0,23% 71 43 42 72% 60% 100% 43% 51 840 15 990 31% 28%
21,5 39 225 39 034 191 0,49% 133 114 108 91% 86% 95% 75% 69 120 45 291 66% 56%
31,1 35 389 35 158 231 0,65% 130 104 98 84% 80% 94% 63% 69 120 35 021 51% 51%
Figure 55: Feuille de calcul du TRS, TRG et taux de rebut
b) EMO :
Comme le TRS, l’application peut donner le résultat final de calcul de l’efficience de la main
d’œuvre EMO à partir d’une période introduite. Voici l’interface pour consulter l’EMO ainsi
que l’exemple de feuille de calcul dans la Figure 57
Figure 57: L'interface de calcul et feuille calculée l de l'EMO
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
96
c) Delta aléa :
Après la création du nouvel indicateur Delta aléa, et dû à son importance dans la mesure de la
fiabilité des données montante du terrain, nous l’avons intégré dans l’application informatique
Figure 58 pour qu’on puisse le consulter automatiquement et d’une façon périodique comme
les autres indicateurs
GAP Ouverture Temps prod Temps rebut Temps aléa ∆ Aléa Temps total
GAP3 5946,11111 2549 9 1668 1719 4227
GAP4 8688 6506 381 735 1066 7622
GAP5 9160 5860 454 1347 1500 7660
GAP6 0 0 928 0 -928 928
Figure 58: Interface pour calculer le Delta aléa et exemple de feuille de calcul
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
97
GAP Code Aléa Temps Fréquence
GAP3 P4 Manque opérateur 519 6
GAP3 L3 Manque d'approvisionnement coiffes 503 8
GAP3 I3 Problème imprimante Traçabilité 388 5
GAP3 R1 Industrialisation 100 6
GAP3 C1 Changement de série/Moule 54 3
GAP3 M10 Problème moyens généraux 40 1
GAP3 M7 Problème périphériques 28 1
GAP3 M8 Problème équipements 20 1
GAP3 P7 Problèmedesynchronisationdeflux 15 1
GAP3 L4 Manque d'approvisionnement inserts 2 1
GAP4 M8 Problème équipements 285 9
e) Cumul aléas :
Avec cette option on peut consulter tous les arrêts dans une période choisie, la figure 59 montre
qu’on peut sélectionner entre deux catégories des aléas, machine (Process) ou finition
Figure 59: L'interface pour afficher le cumul des aléas et exemple de feuille de calcul
f) Stratification :
Lors de l’analyse et après l’apparition d’un aléa à la tête d’un diagramme Pareto, on veut savoir
si cet aléa était chronique ou non, s’il s’est apparu au cours des cinq dernières semaines ou non.
La Figure 60 montre r l’interface pour afficher la stratification d’un aléa et exemple de feuille
de calcul d’une stratification
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
98
Figure 60:L'interface pour afficher la stratification et l’exemple de feuille de calcul
Le principe est d’entrer le code d’aléa suspect avec la sélection de la zone machine oufinition,
de préciser le GAP et de sélectionner la date de fin, puis l’application donne sous forme de
graphe les temps d’arrêt que cet aléa a causé durant les cinq semaines avant la date précisée.
g) Absentéisme :
L’application dispose de l’option pour calculer le taux d’absentéisme dans toute la ZAP ainsi
que pour les différents Gaps, avec la possibilité de choisir une équipe particulière dans une
période sélectionnée. Voici l’interface dans la Figure 61
h) CHAFAB :
Figure 61: Interface de calcul du taux d'absentéisme
Avec cette option on peut séparément identifier le nombre de changements de moule effectués,
ainsi que le temps de changement et le temps moyen, l’interface de calcul et exemple de feuille
calculée est dans la Figure 62
GAP4
GAP4
GAP4
GAP4
GAP4
GAP4
12
11
10
9
8
7
P4
P4
P4
P4
P4
P4
90
132,5
16,25
1
3
2
Stratification
140
120
100
80
60
40
20
0
132,5
90
16,25
12 11 10 9 8 7
GAP Semaine Codealéa Temps Fréquence
Chapitre4:Implantationdes solutions-Phaseinnover-
STANDARDISATION, MAITRISE ET OPTIMISATION DU SYSTEME DE PILOTAGE DE LA
PERFORMANCE PRODUCTION
99
PDP
Production Production Quantité Temps TempsAléas
TSL
%PDP %PDP
Volume Mixte hors PDP d'ouverture (h) Logistique(h) Mixte Volume
GAP3 8 872 12 586 5 237 5 410 154 15 90% 59% 142%
GAP4 47 124 42 728 28 070 6 112 154 2 99% 60% 91%
GAP5 28 472 22 622 14 920 5 046 161 5 97% 52% 79%
GAP6 - - - - - -
Figure 62: Interface de calcul du changement de fabrication et exemple de feuille de calcul
Le principe est d’entrer le code d’aléa qui réfère au changement avec la sélection des dates de
départ et de fin de la période de calcul.
4-3-4 Indicateurs de logistique
Pour la logistique, on a trois indicateurs à suivre, le taux du respect du PDP en mixte, le taux
du respect du PDP en volume ainsi que le taux du service logistique (TSL). La Figure 63 montre
l’interface pour accéder à ces indicateurs dans l’application ainsi que la feuille apparue lors de
la recherche de ces indicateurs en période précise.
Figure 63: Interface de calcul des indicateurs logistiques et exemple de feuille de calcul d’une période précise
4-4 Formation des superviseurs sur l’application
Après la création de l’application, il fallait former les superviseurs sur les méthodes de
remplissages du contenu du fichier de suivi prod, ainsi qu’une sensibilisation par les erreurs
potentielles, pour garantir le remplissage parfait des données.
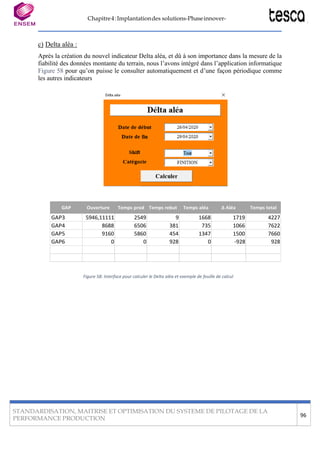
Le plan de la formation a été établi comme suit :
• Explication des éléments de l’interface.
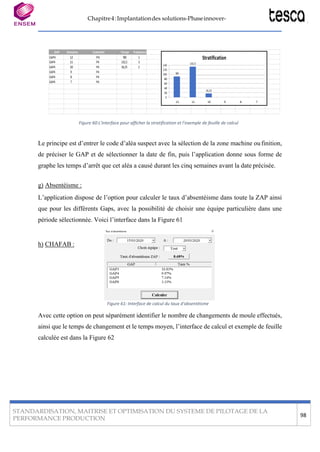
Tempstotal Ouverture Nbre TempsTotalTempsMoyen
GAP
(j) (Min) Changement Changement (Min) Changement
GAP3 11 440 1 15 7,5
GAP4 11 440 - - -
GAP5 11 440 2 45 22,5
GAP6 11 440 0 - -