Passer au contenu principal
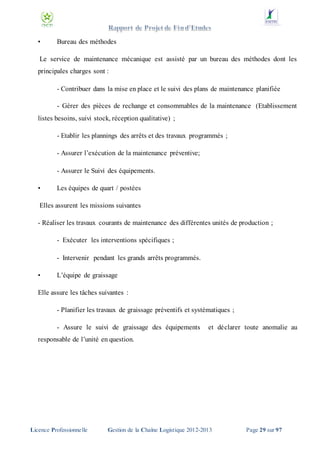
PROJET DE FIN D’ÉTUDES

Présenté en vue d’obtenir le

DIPLÔME DE LICENCE PROFESSIONNELLE
GESTION DE LA CHAÎNE LOGISTIQUE
Par

Ayoub MINEN et Med Abdelmajid NIJAH

Elaboration d’un tableau de bord et politique d’approvisionnement
Min-Max pour le magasin général PMP

Les travaux relatifs au présent PFE ont été réalisés auprès de
PAKISTAN MAROC PHOSPHORE, OCP Jorf Lasfar,
Sous la direction de
(M. Mohamed EL AMMARI et de M. Samir TETOUANI).

2012 -2013
Elaboration d’un tableau de bord et politique d’approvisionnement
Min-Max pour le magasin général PMP

Mots clés : Tableau de bord, Indicateurs de performance, Politique d’approvisionnement Min-Max,
Politique d’approvisionnement recomplètement, Approvisionnement sur seuil méthode du point de
commande

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 2 sur 97
Dédicace

C'est avec profonde gratitude et sincères mots,
que nous dédions ce modeste travail de fin d'étude à
nos chers parents ; qui ont sacrifié leur vie pour
notre réussite et nous ont éclairé le chemin par
leurs conseils judicieux.
Nous espérons qu'un jour,
nous pourrons leurs rendre un peu de ce qu'ils ont
fait pour nous, que dieu leur prête bonheur et longue vie.
Nous dédions aussi ce travail à nos frères et
sœurs, nos familles, nos amis,
tous nos professeurs qui nous ont enseigner
et à tous ceux qui nous sont chers.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 3 sur 97
Remerciement

Nous tenons en tout premier lieu à exprimer notre profonde gratitudes et nos sincère
remerciement à:
- Notre encadrant et cher professeur M. Samir TETOUANI pour la qualité de son
encadrement, et pour nous avoir guidées durant toute la période du stage malgré s es
nombreuses préoccupations.
- Notre tuteur de stage M. Mohamed EL AMMARI pour les directives qu’il nous a fournies
pendant la durée du stage.
- M. Noureddine El ALOUANI, responsable d’approvisionnement et gestion de stock pour
son aide précieuse est indispensable pour la réussite de notre projet de fin d’étude.
Nous remercions également le personnel du magasin générale pour leur coopération leur
encouragement continu, et leur gentillesse, surtout ceux qui ont fait tout leur possible dans
le but de nous faciliter la tâche durant ces trois mois de stage, et on vise par-là :
M. EL MALEH : Responsable codification.
M. EL HOUSSINE : Responsable réception.
Toutes nos expressions de reconnaissance et de gratitude sont présentées à tous les
professeurs et au cadre administratif de l’Ecole Supérieure des Industrie du Textile et de
l’Habillement – Casablanca.
Finalement, Nous exprimons nos vifs et sincères remerciements à toute personne ayant
participée de près ou de loin au bon déroulement de ce stage et à la réalisation de ce
modeste travail.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 4 sur 97
Résumé

Le présent document est le rapport du projet de fin d’étude, effectué dans le cadre de la
formation de licence professionnelle, option gestion de la chaîne logistique à l’Ecole
Supérieure des Industrie du Textile et de l’Habillement – Casablanca.
Le stage s’est déroulé au sein de PAKISTAN MAROC PHOSPHORE filiale du groupe
OCP – Jorf Lasfar, Division de maintenance.
Une des missions centrales de tout logisticien est de savoir gérer son stock avec efficacité.
Pour le cas de l’OCP, les enjeux sont de servir au mieux l’unité de production pour une
satisfaction optimale tout en maintenant les coûts de stockage les plus bas possibles. Pour
réussir cet exercice d'équilibriste, le gestionnaire s'appuie sur des techniques qui o nt montré
leur efficacité.
Le présent travail s’inscrit dans cette optique, il consiste dans un premier lieu à classifier
nos articles suivant de nombreux critères (fréquence de consommation et valeur de
consommation). Ensuite, nous mettrons au point un tableau de bord contenant des
indicateurs de performances des commandes et des stocks. Et nous finirons par appliquer le
mode d’approvisionnement de recomplétement (Min-Max).

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 5 sur 97
Liste des figures
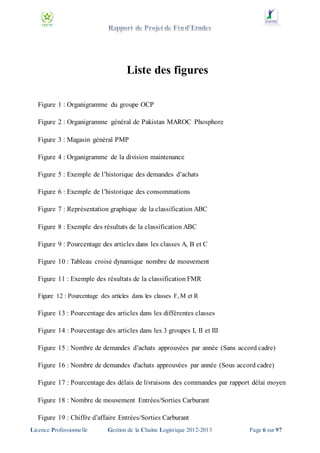
Figure 1 : Organigramme du groupe OCP
Figure 2 : Organigramme général de Pakistan MAROC Phosphore
Figure 3 : Magasin général PMP
Figure 4 : Organigramme de la division maintenance
Figure 5 : Exemple de l’historique des demandes d’achats
Figure 6 : Exemple de l’historique des consommations
Figure 7 : Représentation graphique de la classification ABC
Figure 8 : Exemple des résultats de la classification ABC
Figure 9 : Pourcentage des articles dans les classes A, B et C
Figure 10 : Tableau croisé dynamique nombre de mouvement
Figure 11 : Exemple des résultats de la classification FMR
Figure 12 : Pourcentage des articles dans les classes F, M et R

Figure 13 : Pourcentage des articles dans les différentes classes
Figure 14 : Pourcentage des articles dans les 3 groupes I, II et III
Figure 15 : Nombre de demandes d’achats approuvées par année (Sans accord cadre)
Figure 16 : Nombre de demandes d'achats approuvées par année (Sous accord cadre)
Figure 17 : Pourcentage des délais de livraisons des commandes par rapport délai moyen
Figure 18 : Nombre de mouvement Entrées/Sorties Carburant
Figure 19 : Chiffre d’affaire Entrées/Sorties Carburant
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 6 sur 97
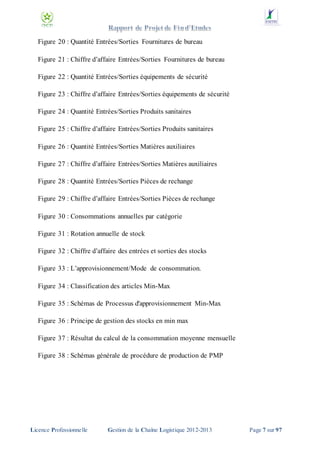
Figure 20 : Quantité Entrées/Sorties Fournitures de bureau
Figure 21 : Chiffre d’affaire Entrées/Sorties Fournitures de bureau
Figure 22 : Quantité Entrées/Sorties équipements de sécurité
Figure 23 : Chiffre d’affaire Entrées/Sorties équipements de sécurité
Figure 24 : Quantité Entrées/Sorties Produits sanitaires
Figure 25 : Chiffre d’affaire Entrées/Sorties Produits sanitaires
Figure 26 : Quantité Entrées/Sorties Matières auxiliaires
Figure 27 : Chiffre d’affaire Entrées/Sorties Matières auxiliaires
Figure 28 : Quantité Entrées/Sorties Pièces de rechange
Figure 29 : Chiffre d’affaire Entrées/Sorties Pièces de rechange
Figure 30 : Consommations annuelles par catégorie
Figure 31 : Rotation annuelle de stock
Figure 32 : Chiffre d’affaire des entrées et sorties des stocks
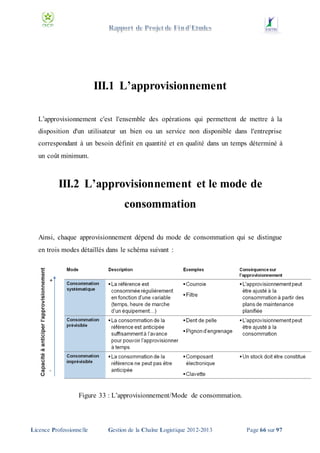
Figure 33 : L’approvisionnement/Mode de consommation.
Figure 34 : Classification des articles Min-Max
Figure 35 : Schémas de Processus d'approvisionnement Min-Max
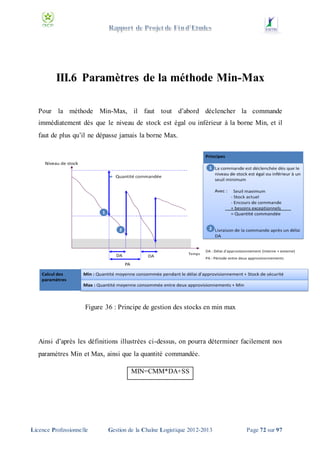
Figure 36 : Principe de gestion des stocks en min max
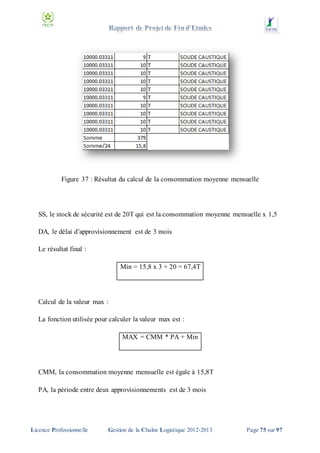
Figure 37 : Résultat du calcul de la consommation moyenne mensuelle
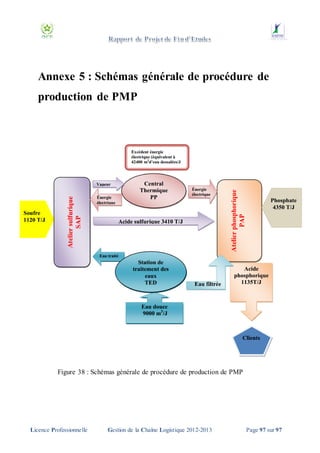
Figure 38 : Schémas générale de procédure de production de PMP

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 7 sur 97
Liste des tableaux
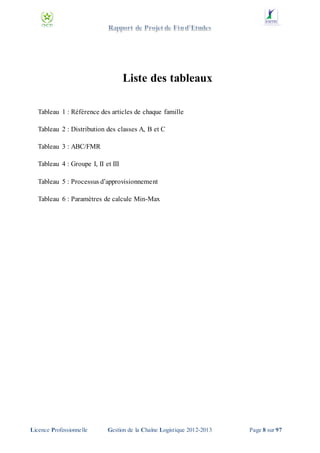
Tableau 1 : Référence des articles de chaque famille
Tableau 2 : Distribution des classes A, B et C
Tableau 3 : ABC/FMR
Tableau 4 : Groupe I, II et III
Tableau 5 : Processus d’approvisionnement
Tableau 6 : Paramètres de calcule Min-Max

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 8 sur 97
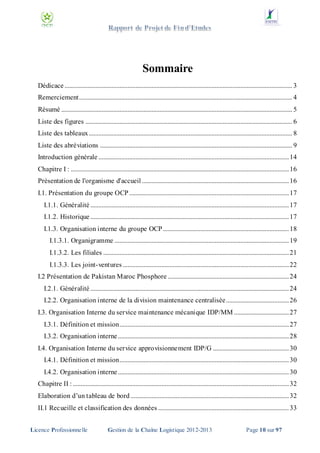
Liste des abréviations
KPI

: Key Performance Indicator (Indicateur de performance)

DL

: Demande de livraison

OT

: Ordre de Travail

SS

: Stock de sécurité

DA

: Demande d’Achat

PDR

: Pièces de rechange

EB

: Expression de besoin

BSM

: Bon de Sortie Magasin

BLF

: Bon Livraison Fournisseur

DL

: Délai de Livraison

PA

: Période entre deux Approvisionnement

AO

: Appel d’Offre

CMM

: Consommation Mensuelle Moyenne

OCP

: Office Chérifienne des Phosphates

IMACID

: Indo Maroc Phosphorique

MPIII-IV

: Maroc Phosphore III-IV

PMP

: Pakistan Maroc Phosphore

BMP

: Bunge Maroc Phosphore

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 9 sur 97
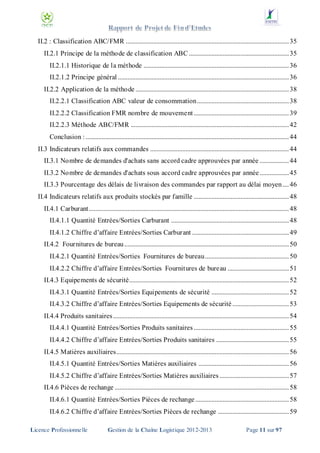
Sommaire
Dédicace ............................................................................................................................................. 3
Remerciement .................................................................................................................................... 4
Résumé ............................................................................................................................................... 5
Liste des figures ................................................................................................................................ 6
Liste des tableaux .............................................................................................................................. 8
Liste des abréviations ....................................................................................................................... 9
Introduction générale ...................................................................................................................... 14
Chapitre I : ....................................................................................................................................... 16
Présentation de l'organisme d'accueil ........................................................................................... 16
I.1. Présentation du groupe OCP ................................................................................................... 17
I.1.1. Généralité ........................................................................................................................... 17
I.1.2. Historique ........................................................................................................................... 17
I.1.3. Organisation interne du groupe OCP .............................................................................. 18
I.1.3.1. Organigramme ............................................................................................................ 19
I.1.3.2. Les filiales ................................................................................................................... 21
I.1.3.3. Les joint-ventures ....................................................................................................... 22
I.2 Présentation de Pakistan Maroc Phosphore ........................................................................... 24
I.2.1. Généralité ........................................................................................................................... 24
I.2.2. Organisation interne de la division maintenance centralisée....................................... 26
I.3. Organisation Interne du service maintenance mécanique IDP/MM .................................. 27
I.3.1. Définition et mission......................................................................................................... 27
I.3.2. Organisation interne .......................................................................................................... 28
I.4. Organisation Interne du service approvisionnement IDP/G ............................................... 30
I.4.1. Définition et mission......................................................................................................... 30
I.4.2. Organisation interne .......................................................................................................... 30
Chapitre II : ...................................................................................................................................... 32
Elaboration d’un tableau de bord .................................................................................................. 32
II.1 Recueille et classification des données ................................................................................. 33
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 10 sur 97
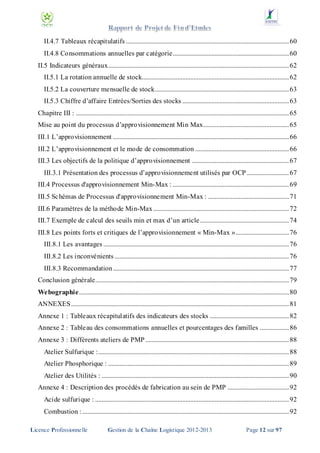
II.2 : Classification ABC/FMR ..................................................................................................... 35
II.2.1 Principe de la méthode de classification ABC .............................................................. 35
II.2.1.1 Historique de la méthode .......................................................................................... 36
II.2.1.2 Principe général .......................................................................................................... 36
II.2.2 Application de la méthode ............................................................................................... 38
II.2.2.1 Classification ABC valeur de consommation......................................................... 38
II.2.2.2 Classification FMR nombre de mouvement ........................................................... 39
II.2.2.3 Méthode ABC/FMR .................................................................................................. 42
Conclusion : .............................................................................................................................. 44
II.3 Indicateurs relatifs aux commandes ...................................................................................... 44
II.3.1 Nombre de demandes d'achats sans accord cadre approuvées par année .................. 44
II.3.2 Nombre de demandes d'achats sous accord cadre approuvées par année .................. 45
II.3.3 Pourcentage des délais de livraison des commandes par rapport au délai moyen .... 46
II.4 Indicateurs relatifs aux produits stockés par famille ........................................................... 48
II.4.1 Carburant............................................................................................................................ 48
II.4.1.1 Quantité Entrées/Sorties Carburant ......................................................................... 48
II.4.1.2 Chiffre d’affaire Entrées/Sorties Carburant ............................................................ 49
II.4.2 Fournitures de bureau ...................................................................................................... 50
II.4.2.1 Quantité Entrées/Sorties Fournitures de bureau.................................................... 50
II.4.2.2 Chiffre d’affaire Entrées/Sorties Fournitures de bureau ...................................... 51
II.4.3 Equipements de sécurité................................................................................................... 52
II.4.3.1 Quantité Entrées/Sorties Equipements de sécurité ................................................ 52
II.4.3.2 Chiffre d’affaire Entrées/Sorties Equipements de sécurité ................................... 53
II.4.4 Produits sanitaires ............................................................................................................. 54
II.4.4.1 Quantité Entrées/Sorties Produits sanitaires ........................................................... 55
II.4.4.2 Chiffre d’affaire Entrées/Sorties Produits sanitaires ............................................. 55
II.4.5 Matières auxiliaires........................................................................................................... 56
II.4.5.1 Quantité Entrées/Sorties Matières auxiliaires ........................................................ 56
II.4.5.2 Chiffre d’affaire Entrées/Sorties Matières auxiliaires ........................................... 57
II.4.6 Pièces de rechange ............................................................................................................ 58
II.4.6.1 Quantité Entrées/Sorties Pièces de rechange .......................................................... 58
II.4.6.2 Chiffre d’affaire Entrées/Sorties Pièces de rechange ............................................ 59
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 11 sur 97
II.4.7 Tableaux récapitulatifs ..................................................................................................... 60
II.4.8 Consommations annuelles par catégorie........................................................................ 60
II.5 Indicateurs généraux................................................................................................................ 62
II.5.1 La rotation annuelle de stock........................................................................................... 62
II.5.2 La couverture mensuelle de stock................................................................................... 63
II.5.3 Chiffre d’affaire Entrées/Sorties des stocks .................................................................. 63
Chapitre III : .................................................................................................................................... 65
Mise au point du processus d’approvisionnement Min Max..................................................... 65
III.1 L’approvisionnement ............................................................................................................. 66
III.2 L’approvisionnement et le mode de consommation .......................................................... 66
III.3 Les objectifs de la politique d’approvisionnement ............................................................ 67
III.3.1 Présentation des processus d’approvisionnement utilisés par OCP .......................... 67
III.4 Processus d'approvisionnement Min-Max : ........................................................................ 69
III.5 Schémas de Processus d'approvisionnement Min-Max : .................................................. 71
III.6 Paramètres de la méthode Min-Max .................................................................................... 72
III.7 Exemple de calcul des seuils min et max d’un article ....................................................... 74
III.8 Les points forts et critiques de l’approvisionnement « Min-Max » ................................. 76
III.8.1 Les avantages ................................................................................................................... 76
III.8.2 Les inconvénients ............................................................................................................ 76
III.8.3 Recommandation ............................................................................................................. 77
Conclusion générale........................................................................................................................ 79
Webographie .................................................................................................................................. 80
ANNEXES ....................................................................................................................................... 81
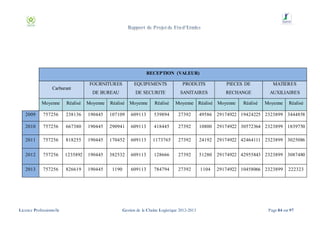
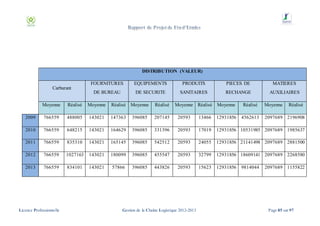
Annexe 1 : Tableaux récapitulatifs des indicateurs des stocks ................................................. 82
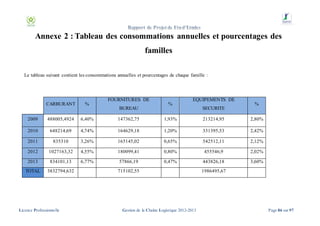
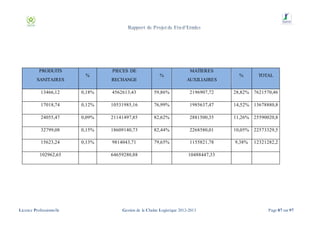
Annexe 2 : Tableau des consommations annuelles et pourcentages des familles .................. 86
Annexe 3 : Différents ateliers de PMP ......................................................................................... 88
Atelier Sulfurique :...................................................................................................................... 88
Atelier Phosphorique : ................................................................................................................ 89
Atelier des Utilités : .................................................................................................................... 90
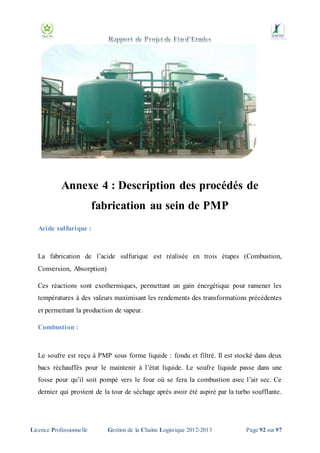
Annexe 4 : Description des procédés de fabrication au sein de PMP ...................................... 92
Acide sulfurique : ........................................................................................................................ 92
Combustion : ................................................................................................................................ 92
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 12 sur 97
Conversion : ................................................................................................................................. 93
Absorption :.................................................................................................................................. 93
Acide phosphorique : .................................................................................................................. 93
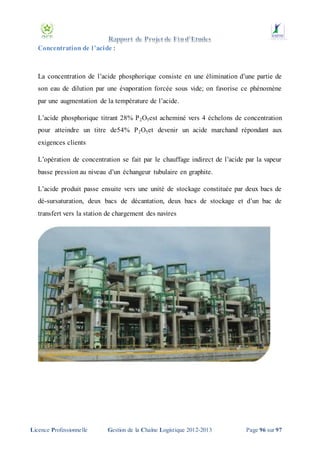
Concentration de l’acide : .......................................................................................................... 96
Annexe 5 : Schémas générale de procédure de production de PMP ........................................ 97

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 13 sur 97
Introduction générale

La prise en compte des enjeux du développement durable dans la définition de la stratégie et
du management des entreprises s'est affirmée comme une donnée de fond pour toute
entreprise soucieuse de faire reposer leur développement sur les trois objectifs équilibrés
que sont: l'efficacité économique ,l'équité sociale, la préservation de l'environnement.
Traditionnellement, l’objectif d’une entreprise est tout d’abord de maximiser son profit,
mais dans le contexte actuel plusieurs facteurs (internes et externes) déterminant qui
poussent l’entreprise à intégrer la culture de développement durable dans leur système de
gestion .En effet, certes que le développement durable a un impact positif sur les entreprise s
dans la mesure où il leur permet d’accroitre son attractivité et sa performance, de valoriser
leurs images et renforcer la relation de confiance avec ses partenaires.
L’OCP est le leader mondial sur le marché du Phosphate, il est spécialisé dans l’extr action,
la valorisation et la commercialisation du phosphate et de ses produits dérivés.
L’OCP a pour mission de maximiser la contribution globale des ressources phosphatières au
développement

national

dans

le

respect

de

ses

responsabilités

sociétales

et

environnementales.
Néanmoins, les tendances futures du marché mondial restent difficiles à maîtriser. Afin de
faire face à la concurrence, l’OCP se trouve devant l’obligation de s’engager à une nouvelle
stratégie pour consolider son leadership, et garantir ainsi un développement continu au
niveau des systèmes d’information, de l’achat, de la recherche et développement,

de

production et de commercialisation.
Ainsi, la vision stratégique d’OCP repose sur 3 leviers clés, il essaie d’une part d’augmenter
sa capacité de production annuelle, d’autre part-il a pour objectif de réduire massivement les
couts, et finalement l’OCP adopte une gestion proactive du portefeuille au niveau mondiale
et une approche managériale basée sur de nouveaux instruments commerciaux.
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 14 sur 97
L'OCP depuis sa création, adopté une stratégie fondée sur l’amélioration continue. A cet
effet, consciente des enjeux majeurs de l'optimisation de la chaine logistique

et surtout

l'optimisation de la gestion des stocks et l'approvisionnement dans la conjoncture
économique actuelle, la division de maintenance de Pakistan Maroc phosphore (un
partenariat de

l'OCP et le groupe pakistanais Fauji) décidé de prendre les mesures

nécessaires à la mise à niveau de sa gestion de stocks de sa service de magasine général.
C’est dans ce cadre que s’inscrit le présent Projet de Fin d’études.
Le rôle de la fonction stock est d’assurer la gestion des articles de l’entreprise dans le but de
satisfaire, au moment opportun la disponibilité et la délivrance de ceux-ci pour l’élaboration
des produits. Pour une grande société comme l’OCP une rupture de stock peut entrainer des
pertes énormes, cependant un sur stockage d’un certain nombre d’articles-très chers-peut
aussi engendrer des couts importants, donc une bonne gestion du stock trouvera
certainement un compromis entre les deux situations.
Notre mission consiste justement à élaborer un tableau de bord pour le magasin général de
Pakistan Maroc Phosphore qui aura comme objectif d’assister les responsables à prendre les
décisions nécessaires à l’optimisation des coûts de stockages.
Nous

avons

aussi

pris

l’initiative

de

proposer

l’application

de

la

méthode

d’approvisionnement Min-Max.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 15 sur 97
Chapitre I :
Présentation de
l'organisme d'accueil

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 16 sur 97
I.1. Présentation du groupe OCP
I.1.1. Généralité
L’Office Chérifien des Phosphates a été créé par le dahir du 07 août 1920, alors que les
premières exploitations effectives ont commencé en février 1921 dans la région d’OuedZem. Le groupe OCP a été créé en 1975, il joue un rôle important sur le plan économique et
social du royaume en participant hautement de 18 à 20% environ dans la valeur des
exportations du royaume.
L’OCP est spécialisé dans l’extraction, la valorisation et la commercialisation des
phosphates et des produits dérivés. Chaque année, plus de 23 millions de tonnes de minerais
sont extraites du sous-sol marocain qui recèle les trois-quarts des réserves mondiales.
Principalement utilisé dans la fabrication des engrais, de l’acide phosphorique, le phosphate
provient des sites de Khouribga, Ben guérir, Youssoufia et Boucraâ-Laâyoune.
Selon les cas, le minerai subit une ou plusieurs opérations de traitement (criblage, séchage,
calcination, flottation, enrichissement à sec…). Une fois traité, il est exporté tel quel ou bien
livré aux industries chimiques du Groupe, à Jorf Lasfar ou à Safi, pour être transformé en
produits dérivés commercialisables: acide phosphorique de base, acide phosphorique
purifié, engrais solides.
Premier exportateur mondial de phosphate sous toutes ses formes, le Groupe OCP écoule
95% de sa production en dehors des frontières nationales. Opérateur international et moteur
de l’économie nationale, le Groupe OCP joue pleinement son rôle d’entreprise citoyenne.
Cette volonté se traduit par la promotion de nombreuses initiatives, notamment en faveur du
développement régional et de la création d’entreprise.
I.1.2. Historique
Depuis sa création, l’Office Chérifien des Phosphates n’a cessé de se développer en créant
de nouveaux sites de production et de transformation dont voici les principales dates :
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 17 sur 97
1921 : Extraction souterraine au pôle mine Khouribga.
1931 : Ouverture du centre minier de Youssoufia.
1952 : Mise en œuvre de l’extraction à découvert à Khouribga.
1965 : Démarrage de Maroc chimie I qui fut la première unité de valorisation pour la
fabrication d’acide phosphorique et d’engrais à Safi.
1975 : Création du groupe OCP intégrant les filiales.
1976 : Intégration d’un nouveau centre minier Phosboukrâa.
1976 : Démarrage de Maroc chimie II et Maroc Phosphore I.
1980 : Ouverture de la mine de Benguerir.
1981 : Démarrage de Maroc Phosphore II à Safi.
1986 : Démarrage du site de valorisation de phosphate à Jorf Lasfar (El Jadida).
1998 : Réalisation de l’usine EMAPHOS pour l’acide phosphorique purifié e ntre le Maroc,
la Belgique, et l’Allemagne.
1999 : Réalisation de l’usine IMACID en partenariat avec l’Inde.
2006 : Réalisation de l’usine PMP (Pakistan Maroc Phosphore) d’une ligne pour la
fabrication d’acide phosphorique en partenariat avec le Pakistan
2007 : Réalisation de l’usine BMP (Brésil Maroc Phosphore) d’une ligne pour la fabrication
d’acide phosphorique en partenariat avec le Brésil.
I.1.3. Organisation interne du groupe OCP

L’OCP est une entreprise semi-publique qui fonctionne comme une société privée, dont le
seul actionnaire est l’état marocain, vu la nature de son activité industrielle et commerciale,
le législateur a tenu à la dote d’une organisation souple et dynamique similaire à celle des
grandes entreprises concurrentes, ainsi il bénéfice d’une autonomie dans sa gestion
financière entièrement séparé de celle de l’état.
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 18 sur 97
Le directeur générale du groupe est nommé par DAHIR, et le conseil d’administration est
présidé par le premier Ministre.
L’Office est inscrit au registre de commerce, et a les mêmes obligations fiscales (patente,
droit de douane, taxes, impôts sur les bénéfices, etc.) que n’importe qu’elle entreprise
privée. Cependant, il a une gestion financière entièrement séparée de l’état, ainsi, chaque
année il établit ses prix de revient, son compte d’exploitation, son bilan et participe au
budget de l’état moyennant un versement de dividendes.

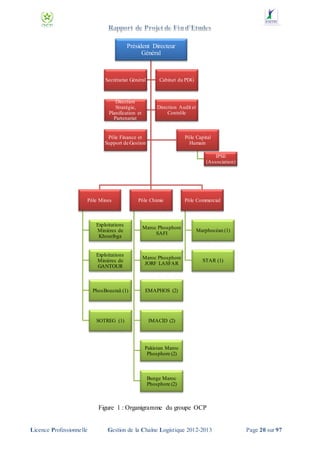
I.1.3.1. Organigramme

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 19 sur 97
Président Directeur
Général

Secrétariat Général

Cabinet du PDG

Direction
Stratégie,
Planification et
Partenariat

Direction Audit et
Contrôle

Pôle Finance et
Support de Gestion

Pôle Capital
Humain
IPSE
(Association)

Pôle Mines

Pôle Chimie

Pôle Commercial

Exploitations
Minières de
Khouribga

Maroc Phosphore
SAFI

Marphocéan (1)

Exploitations
Minières de
GANTOUR

Maroc Phosphore
JORF LASFAR

STAR (1)

PhosBoucraâ (1)

EMAPHOS (2)

SOTREG (1)

IMACID (2)

Pakistan Maroc
Phosphore (2)

Bunge Maroc
Phosphore (2)

Figure 1 : Organigramme du groupe OCP

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 20 sur 97
I.1.3.2. Les filiales

•

Maroc Phosphore
Créée en 1973, Maroc Phosphore est une société anonyme au capital de 6,5milliards

de MAD détenu à 100% par OCP l’entreprise a pour activité principale la production
d’acide phosphorique et d’engrais chimiques sur les deux sites de Safi et de Jorf Lasfar ainsi
que leur exportation.
•

Phosboucraâ
Créée en 1962, Phosboucraâ est une société anonyme au capital de 100 millions de

MAD, entièrement détenue par OCP depuis 2002. Son activité consiste en l’extraction, le
traitement, le transport et la commercialisation du minerai de phosphate.
•

Marphocéan
Elle est spécialisée dans le transport maritime et les affrètements grâce à ses quatre

chimiquiers. à cause des pertes encaissées en 2008.
•

SOTREG
Créée en 1973, SOTREG est une société anonyme au capital de 56 millions de MAD

détenu à 100 % par OCP et dont l’unique activité est le transport du personnel. Les effectifs
transportés quotidiennement sont passés de 15 020 agents en 2008 à 15 709 en 2009, soit
une hausse de 5%, pour un kilométrage total parcouru également en hausse, de près de 11
millions de km.
•

SMESI
Elle est la société d’ingénierie et de maîtrise d’œuvre des grands projets

d’investissement du Groupe OCP.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 21 sur 97
•

CERPHOS
Il est considéré comme le plus important centre de recherche spécialisé dans les

phosphates et ses produits dérivés.
•

IMSA
Créée en 1970, IMSA est une société anonyme dotée d’un capital de 2 millions de

dirhams. Elle est destinée à gérer le cinéma et l’hôtel Atlantide à Safi.
•

IPSE
L’Institut de promotion socio-éducative (IPSE) est une association à but non lucratif

Créée par OCP en 1974. Son but est de promouvoir les activités d’enseignement et
d’éducation en faveur des enfants du personnel d’OCP.
I.1.3.3. Les joint-ventures

•

IMACID
Indo Maroc Phosphore S.A (IMACID) est une société indo-marocaine créée en 1997

sur le site de Jorf Lasfar. Son capital social de 619,998 millions de dirhams est détenu à
raison d’un tiers chacun par OCP SA, Chambal Fertilizers and Chemicals Ltd et Tata
Chemical Ltd.
IMACID produit et commercialise de l’acide phosphorique. Sa capacité de production est de
430 000 tonnes par an. La société a produit 298 340 tonnes de P 2O5 clarifié et en a
commercialisé 275 854 tonnes.
Le chiffre d’affaires a plus que doublé en augmentant de 105% entre 2007 et 2008 passant
de 1,95 milliard de DH à 4 milliards. Le résultat net, lui, a baissé de 4% passant de 307
millions de DH à 294,45 millions de DH.
•

EMAPHOS
EMAPHOS S.A, créé en 1996 à Jorf Lasfar est doté d’un capital de 180 millions de

dirhams détenu à égalité par trois actionnaires : OCP SA, Société chimique Prayon Rupel et
Chemische

Fabrik Budenheim. Son activité

Licence Professionnelle

principale

Gestion de la Chaîne Logistique 2012-2013

est

la fabrication et la
Page 22 sur 97
commercialisation d’acide phosphorique purifié avec une capacité de production de 150 000
tonnes P 2O5.
Les ventes ont baissé de 128 545 tonnes en 2007 à 102 048 tonnes en 2008. Le chiffre
d’affaires a doublé (+ 199%), passant de 1,06 milliard de dirhams en 2007 à 2,11 milliards
en 2008. Le résultat net, 211,19 millions de DH en 2008 est en augmentation de 184%.
•

PAKISTAN MAROC PHOSPHORE
Installé à Jorf Lasfar, Pakistan Maroc Phosphore a été créé en 2004 avec un capital

de 800 millions de DH partagé à égalité entre OCP SA et le groupe pakistanais Fauji. Avec
une capacité installée de 375 000 tonnes P 2O5, Pakistan Maroc Phosphore a pour activité la
production et la commercialisation de l’acide phosphorique marchand.
Les usines ont été inaugures par Sa Majesté le Roi Mohammed VI le 30 oc tobre 2008. Cette
même année, la société a produit 188 896 tonnes dont 166 346 tonnes ont été vendues.
Le chiffre d’affaires de cette première année d’activité s’est élevé à 2,64 milliards de DH
pour un résultat net de 93,49 millions de DH.
•

BUNGE MAROC PHOSPHORE
Société anonyme au capital de 900 millions de DH, Bunge Maroc Phosphore a été

créé le 15 avril 2008 à Jorf Lasfar et a débuté ses activités en mars 2009.
Le capital est détenu à parts égales par OCP et le brésilien Bunge Koninklijke B.V. Bunge a
pour activité la fabrication et la commercialisation d’acide phosphorique, d’engrais
phosphatés et azotés et d’autres produits dérivés. Les capacités de production installées sont
les suivantes :
- Acide phosphorique : 375 000 tonnes de P 2O5 par an.
- Engrais (MAP/DAP) : 340 000 tonnes équivalent MAP par an.
- Engrais (TSP/MAP) : 270 000 tonnes équivalent TSP par an.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 23 sur 97
•

PRAYON
Prayon SA a son siège social à Engis en Belgique. OCP en est actionnaire depuis

1981.Le capital social de 43 millions d’euros se répartit entre OCP (45,31%), la Société
régionale d’investissement de Wallonie (45,31%) et Prayon Technologie & Prayon Benelux
(9,39%).
Prayon fabrique et commercialise une large gamme de produits phosphatés (acide
phosphorique et dérivés) et fluorés. Il est également actif dans l’industrie des métaux. Le
chiffre d’affaires 2008, 878,55 millions d’euros, a connu une forte progression de 146%.
Après une perte de 7,99 millions d’euros en 2007, Prayon a connu un résultat net positif de
73,62 millions d’euros en 2008.

I.2 Présentation de Pakistan Maroc Phosphore
I.2.1. Généralité

Pakistan Maroc Phosphore (PMP) est le fruit d’un partenariat entre l’Office Chérifien
des Phosphates (OCP) et le groupe pakistanais Fauji Fertilizer. En Septembre 2004, trois
entreprises pakistanaises, Fauji d'engrais Bin Qasim (FFBL), Fondation Fauji (FF), et
société Fauji d'engrais (FFC) sont entrées dans une joint-venture avec l'Office Chérifien des
Phosphates pour crée "Pakistan Maroc Phosphore S.A", avec un capital de 800 millions de
dirhams. Le groupe OCP tenait 50% des parts alors que les 50% restants sont partagés entre
les sociétés pakistanaises (FFBL 25%, FF 12,5%, et FFC 12%)
La construction de PMP a démarré en janvier 2005, à proximité du complexe Maroc
Phosphore III – IV a Jorf Lasfar, pour un montant d’investissement global de 2,03 milliards
de dirhams et sur une superficie de 18 hectares. Cette usine comporte une unité de
production d’acide sulfurique de 1.125.000 tonnes/an, utilisé pour la production d’acide
phosphorique, une unité de production d’acide phosphorique de 375.000 tonnes/an destinées
a couvrir le 1/3 des besoins du marché pakistanais ainsi qu’une centrale thermoélectrique de
32 MW.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 24 sur 97
La production de l’acide phosphorique au sien de PMP a démarrée en avril 2008 avec une
capacité de production annuelle de 375.000 tonnes d’acide phosphorique dont environ 2/3
est destinée à Fauji au Pakistan.
L’usine Pakistan Maroc Phosphore a pour mission la production et la commercialisation de
l’acide phosphorique marchand. Il bénéficie des avantages du site de Jorf Lasfar :
- La proximité du gisement minier de Khouribga.
- La proximité du port avec un grand tirant d’eau.
- L’alimentation en eau de mer et eau douce sur de faibles distances
- La dotation de site de grandes facilités industrielles.
- La possibilité d’utilisation de l’infrastructure de Maroc Phosphore III – IV.
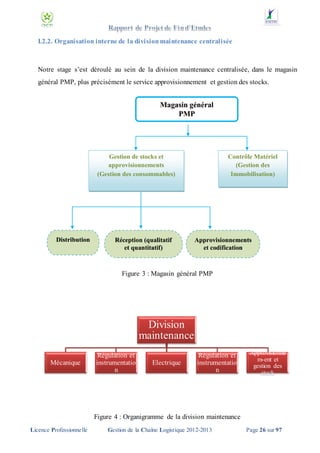
Le site comporte les divisions suivantes :

Figure 2 : Organigramme général de Pakistan MAROC Phosphore

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 25 sur 97
I.2.2. Organisation interne de la division maintenance centralisée

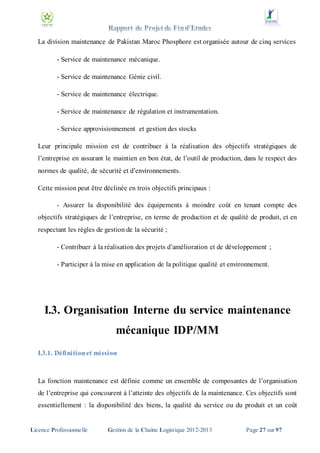
Notre stage s’est déroulé au sein de la division maintenance centralisée, dans le magasin
général PMP, plus précisément le service approvisionnement et gestion des stocks.

Figure 3 : Magasin général PMP

Division
maintenance
Mécanique

Régulation et
instrumentatio
n

Electrique

Régulation et
instrumentatio
n

Approvisionne
m-ent et
gestion des
stock

Figure 4 : Organigramme de la division maintenance
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 26 sur 97
La division maintenance de Pakistan Maroc Phosphore est organisée autour de cinq services
- Service de maintenance mécanique.
- Service de maintenance Génie civil.
- Service de maintenance électrique.
- Service de maintenance de régulation et instrumentation.
- Service approvisionnement et gestion des stocks
Leur principale mission est de contribuer à la réalisation des objectifs stratégiques de
l’entreprise en assurant le maintien en bon état, de l’outil de production, dans le respect des
normes de qualité, de sécurité et d’environnements.
Cette mission peut être déclinée en trois objectifs principaux :
- Assurer la disponibilité des équipements à moindre coût en tenant compte des
objectifs stratégiques de l’entreprise, en terme de production et de qualité de produit, et en
respectant les règles de gestion de la sécurité ;
- Contribuer à la réalisation des projets d’amélioration et de développement ;
- Participer à la mise en application de la politique qualité et environnement.

I.3. Organisation Interne du service maintenance
mécanique IDP/MM
I.3.1. Définition et mission

La fonction maintenance est définie comme un ensemble de composantes de l’organisation
de l’entreprise qui concourent à l’atteinte des objectifs de la maintenance. Ces objectifs sont
essentiellement : la disponibilité des biens, la qualité du service ou du produit et un coût

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 27 sur 97
d’exploitation optimisé dans le respect des contraintes de sécurité des personnes, des biens
et de l’environnement et tout en préservant la durabilité de l’outil de production.
Le service maintenance mécanique au sein de PMP a pour objectif de réparer l’outil de
travail mais également, de prévoir et éviter les dysfonctionnements, afin d’assurer le bon
fonctionnement des outils de production. Il est à la recherche d’une qualité totale, du
développement économique et de la réduction des coûts.
I.3.2. Organisation interne

Le service de maintenance mécanique est formé de :
•

Secrétariat

Il transcrit, présente, organise, classe et exploite l'ensemble ou une partie des informations
du service. Ses tâches principales sont :
- Suivi du pointage du personnel ;
- Gestion du personnel ;
- Planification des travaux du personnel ;
- Vérification des attachements et des factures ;
- Préparation des formations ;
- Préparation des ouvertures de chantier avec des sociétés sous-traitantes .
•

L’équipe Normale

Elles assurant les missions suivantes
- Préparation des travaux destinés aux installations (révision des équipements,
travaux de réparation par mécano soudure…). ;
- Renforcement de l’équipe postée ;
- Assistance des travaux de révision des équipements à l’atelier par le sous-traitant.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 28 sur 97
•

Bureau des méthodes

Le service de maintenance mécanique est assisté par un bureau des méthodes dont les
principales charges sont :
- Contribuer dans la mise en place et le suivi des plans de maintenance planifiée
- Gérer des pièces de rechange et consommables de la maintenance (Etablissement
listes besoins, suivi stock, réception qualitative) ;
- Etablir les plannings des arrêts et des travaux programmés ;
- Assurer l’exécution de la maintenance préventive;
- Assurer le Suivi des équipements.
•

Les équipes de quart / postées

Elles assurent les missions suivantes
- Réaliser les travaux courants de maintenance des différentes unités de production ;
- Exécuter les interventions spécifiques ;
- Intervenir pendant les grands arrêts programmés.
•

L’équipe de graissage

Elle assure les tâches suivantes :
- Planifier les travaux de graissage préventifs et systématiques ;
- Assure le suivi de graissage des équipements

et déclarer toute anomalie au

responsable de l’unité en question.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 29 sur 97
I.4. Organisation Interne du service
approvisionnement IDP/G
I.4.1. Définition et mission

Le service approvisionnement est situé en amont de l'activité de l'entreprise et, à ce titre, a
un rôle primordial. Il doit fournir aux autres services les matières premières, les matériaux,
les fournitures et les matières consommables afin que ceux-ci puissent travailler dans les
meilleures conditions.
I.4.2. Organisation interne

•

Secrétariat

Il qui s’occupe essentiellement de l’exécution de différentes tâches liées au travail et au
personnel. Ses tâches sont principalement :
- Réception du courrier ;
- Enregistrement et saisie ;
- Mise à jour des dossiers du personnel ;
- Suivi des heures supplémentaires ;
- Gestion du personnel ;
- Transmission du personnel ;
- Vérification et contrôle des états et listings de paie ;
- Facilité la communication entre les différentes sections du service.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 30 sur 97
•

La section approvisionnement

Le système d’approvisionnement a pour objectif d’assurer l’acquisition de matériels,
marchandises et fournitures nécessaires au bon fonctionnement des différentes entités, dans
les meilleures conditions de qualité, coût et délai.
•

La section réception :

La réception a pour objet de contrôler qualitativement et quantitativement les
marchandises livrées suite à une commande et d’enregistrer l’arrivage pour modifier le
stock.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 31 sur 97
Chapitre II :
Elaboration d’un
tableau de bord

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 32 sur 97
II.1 Recueille et classification des données
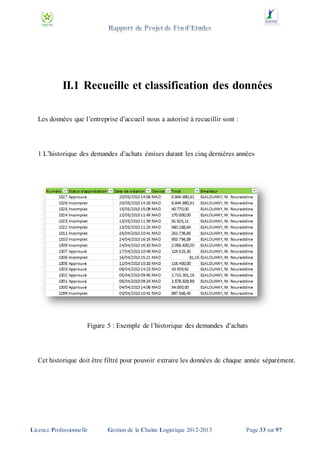
Les données que l’entreprise d’accueil nous a autorisé à recueillir sont :

1 L’historique des demandes d’achats émises durant les cinq dernières années

Figure 5 : Exemple de l’historique des demandes d’achats

Cet historique doit être filtré pour pouvoir extraire les données de chaque année séparément.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 33 sur 97
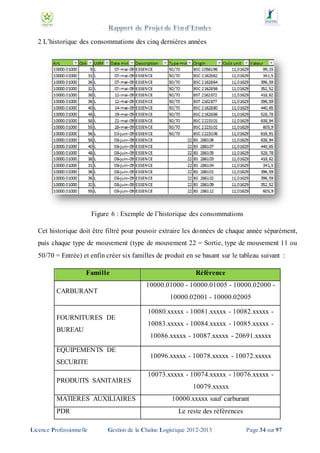
2 L’historique des consommations des cinq dernières années

Figure 6 : Exemple de l’historique des consommations
Cet historique doit être filtré pour pouvoir extraire les do nnées de chaque année séparément,
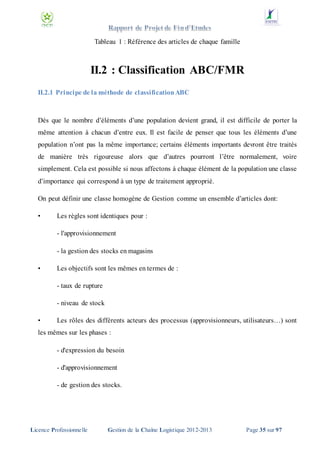
puis chaque type de mouvement (type de mouvement 22 = Sortie, type de mouvement 11 ou
50/70 = Entrée) et enfin créer six familles de produit en se basant sur le tableau suivant :
Famille

10000.01000 - 10000.01005 - 10000.02000 -

CARBURANT

10000.02001 - 10000.02005

FOURNITURES DE
BUREAU

SECURITE
PRODUITS SANITAIRES
MATIERES AUXILIAIRES

Licence Professionnelle

10080.xxxxx - 10081.xxxxx - 10082.xxxxx 10083.xxxxx - 10084.xxxxx - 10085.xxxxx 10086.xxxxx - 10087.xxxxx - 20691.xxxxx

EQUIPEMENTS DE

PDR

Référence

10096.xxxxx - 10078.xxxxx - 10072.xxxxx
10073.xxxxx - 10074.xxxxx - 10076.xxxxx 10079.xxxxx
10000.xxxxx sauf carburant
Le reste des références

Gestion de la Chaîne Logistique 2012-2013

Page 34 sur 97
Tableau 1 : Référence des articles de chaque famille

II.2 : Classification ABC/FMR
II.2.1 Principe de la méthode de classification ABC

Dès que le nombre d’éléments d’une population devient grand, il est difficile de porter la
même attention à chacun d’entre eux. Il est facile de penser que tous les éléments d’une
population n’ont pas la même importance; certains éléments importants devront être traités
de manière très rigoureuse alors que d’autres pourront l’être normalement, voire
simplement. Cela est possible si nous affectons à chaque élément de la population une classe
d’importance qui correspond à un type de traitement approprié.
On peut définir une classe homogène de Gestion comme un ensemble d’articles dont:
•

Les règles sont identiques pour :
- l'approvisionnement
- la gestion des stocks en magasins

•

Les objectifs sont les mêmes en termes de :
- taux de rupture
- niveau de stock

•

Les rôles des différents acteurs des processus (approvisionneurs, utilisateurs…) sont

les mêmes sur les phases :
- d'expression du besoin
- d'approvisionnement
- de gestion des stocks.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 35 sur 97
Pour définir nos classes homogène de gestion, en premier lieu, on a estimé important de
faire une classification qui tiendra compte de plusieurs critères y parmi : le prix, la
fréquence des mouvements, la durée de vie et la criticité des articles.
II.2.1.1 Historique de la méthode

La méthode ABC est née au début des années 80 pour répondre aux légitimes besoins
d'identification précise des coûts de revient. Dans le contexte actuel, les classiques méthodes
de calcul des coûts de revient fondées sur l'estimation des coûts de la main- d’œuvre, des
matières et des frais généraux sont bien mal adaptées.
Son principe de base repose sur le fait qu’un petit nombre d’articles (~20%) représente
souvent l’essentiel de la valeur stockée (~80%).
La méthode d’analyse ABC permet de distinguer les articles qui nécessitent une gestion
élaborée de ceux pour lesquels une gestion plus globale est suffisante.
II.2.1.2 Principe général

On commence toujours par distinguer 3 groupes distincts: A, B, C. Cette classification
permet au gestionnaire de prendre des décisions dont l'importance et l'impact varient selon
le groupe de produits.
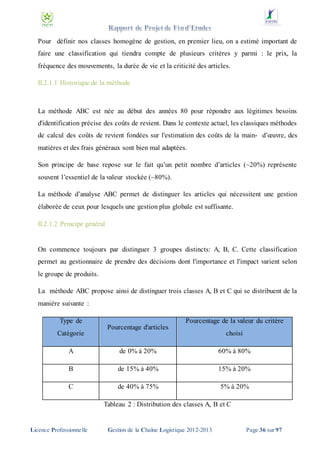
La méthode ABC propose ainsi de distinguer trois classes A, B et C qui se distribuent de la
manière suivante :
Type de
Catégorie

Pourcentage de la valeur du critère
Pourcentage d'articles

choisi

A

de 0% à 20%

60% à 80%

B

de 15% à 40%

15% à 20%

C

de 40% à 75%

5% à 20%

Tableau 2 : Distribution des classes A, B et C

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 36 sur 97
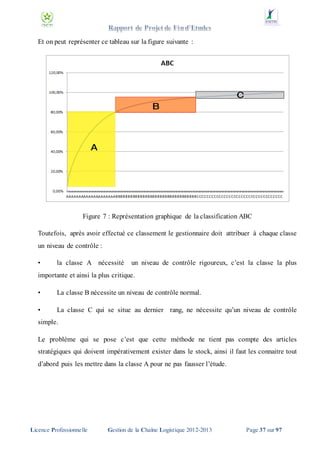
Et on peut représenter ce tableau sur la figure suivante :

Figure 7 : Représentation graphique de la classification ABC
Toutefois, après avoir effectué ce classement le gestionnaire doit attribuer à chaque classe
un niveau de contrôle :
•

la classe A nécessité

un niveau de contrôle rigoureux, c’est la classe la plus

importante et ainsi la plus critique.
•

La classe B nécessite un niveau de contrôle normal.

•

La classe C qui se situe au dernier rang, ne nécessite qu’un niveau de contrôle

simple.
Le problème qui se pose c’est que cette méthode ne tient pas compte des articles
stratégiques qui doivent impérativement exister dans le stock, ainsi il faut les connaitre tout
d’abord puis les mettre dans la classe A pour ne pas fausser l’étude.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 37 sur 97
II.2.2 Application de la méthode

II.2.2.1 Classification ABC valeur de consommation

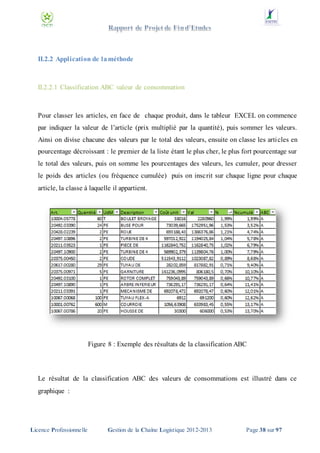
Pour classer les articles, en face de chaque produit, dans le tableur EXCEL on commence
par indiquer la valeur de l’article (prix multiplié par la quantité), puis sommer les valeurs.
Ainsi on divise chacune des valeurs par le total des valeurs, ensuite on classe les arti cles en
pourcentage décroissant : le premier de la liste étant le plus cher, le plus fort pourcentage sur
le total des valeurs, puis on somme les pourcentages des valeurs, les cumuler, pour dresser
le poids des articles (ou fréquence cumulée) puis on inscrit sur chaque ligne pour chaque
article, la classe à laquelle il appartient.

Figure 8 : Exemple des résultats de la classification ABC

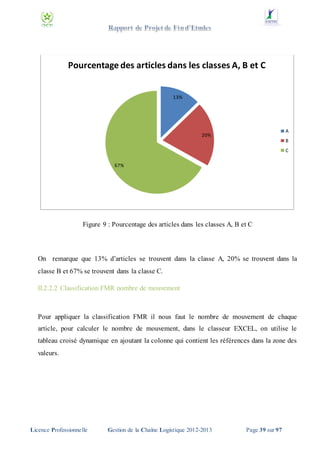
Le résultat de la classification ABC des valeurs de consommations est illustré dans ce
graphique :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 38 sur 97
Pourcentage des articles dans les classes A, B et C

13%

A

20%

B
C
67%

Figure 9 : Pourcentage des articles dans les classes A, B et C

On remarque que 13% d’articles se trouvent dans la classe A, 20% se trouvent dans la
classe B et 67% se trouvent dans la classe C.
II.2.2.2 Classification FMR nombre de mouvement

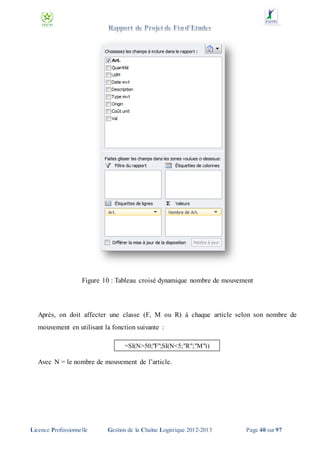
Pour appliquer la classification FMR il nous faut le nombre de mouvement de chaque
article, pour calculer le nombre de mouvement, dans le classeur EXCEL, on utilise le
tableau croisé dynamique en ajoutant la colonne qui contient les références dans la zone des
valeurs.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 39 sur 97
Figure 10 : Tableau croisé dynamique nombre de mouvement

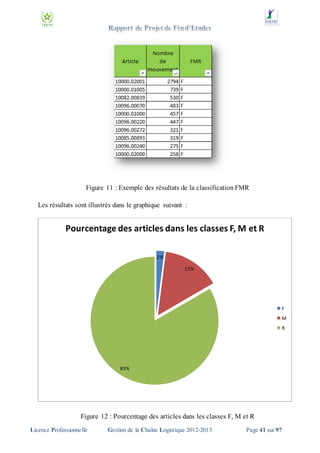
Après, on doit affecter une classe (F, M ou R) à chaque article selon son nombre de
mouvement en utilisant la fonction suivante :
=SI(N>50;"F";SI(N<5;"R";"M"))

Avec N = le nombre de mouvement de l’article.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 40 sur 97
Figure 11 : Exemple des résultats de la classification FMR
Les résultats sont illustrés dans le graphique suivant :

Pourcentage des articles dans les classes F, M et R
2%
15%

F
M
R

83%

Figure 12 : Pourcentage des articles dans les classes F, M et R
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 41 sur 97
Ainsi 2% des articles se trouvent dans la classe A ,15% sont dans la classe B et 83% sont
dans la classe C.
II.2.2.3 Méthode ABC/FMR

Apres avoir fait les deux classements ABC valeur de consommation et FMR nombre de
mouvement, nous pourrons compléter notre étude en combinant les deux résultats pour un
avoir un classement significatif, ainsi vient la méthode ABC/FMR qui tiendra compte des
deux critères à la fois le

critère valeur de consommation et le critère nombre de

mouvement.
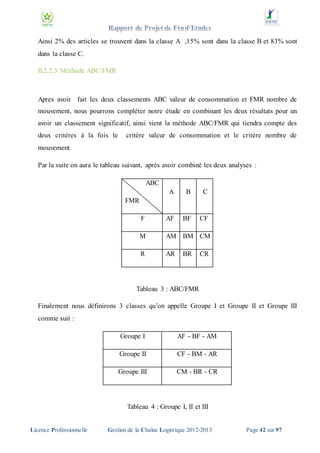
Par la suite on aura le tableau suivant, après avoir combiné les deux analyses :
ABC
A

B

C

F

AF

BF

CF

M

AM BM CM

R

AR

FMR

BR

CR

Tableau 3 : ABC/FMR
Finalement nous définirons 3 classes qu’on appelle Groupe I et Groupe II et Groupe III
comme suit :
Groupe I

AF - BF - AM

Groupe II

CF - BM - AR

Groupe III

CM - BR - CR

Tableau 4 : Groupe I, II et III

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 42 sur 97
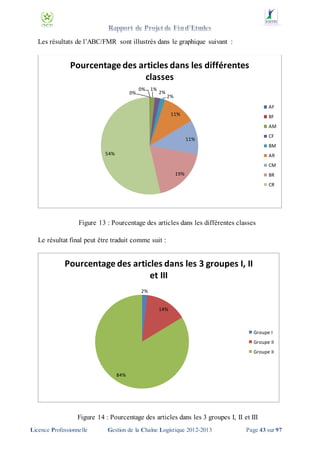
Les résultats de l’ABC/FMR sont illustrés dans le graphique suivant :

Pourcentage des articles dans les différentes
classes
0%

0% 1%

2%

2%

AF
11%

BF
AM
CF

11%

BM
54%

AR
CM
19%

BR
CR

Figure 13 : Pourcentage des articles dans les différentes classes
Le résultat final peut être traduit comme suit :

Pourcentage des articles dans les 3 groupes I, II
et III
2%

14%

Groupe I
Groupe II
Groupe II

84%

Figure 14 : Pourcentage des articles dans les 3 groupes I, II et III
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 43 sur 97
Nous remarquons que le Groupe I ne représente que 2 % des articles, le Groupe II fait 14%
des articles et le Groupe III représente 84 pour cent.
Nous avons remarqué aussi que la plupart des articles du Groupe I sont des articles gérés
directement par l’utilisateur (exemple service mécanique).
Conclusion :

Nous avons recommandé au service de magasin général de laisser la gestion du Groupe I tel
quelle (géré directement par l’utilisateur) et de s’intéresser aux 2 groupes II et III qui sont
simples à gérer et qui sont partagés entre plusieurs services, ce qui génèrera nécessairement
un gain à l’échelle du temps ainsi qu’à l’échelle de coût.
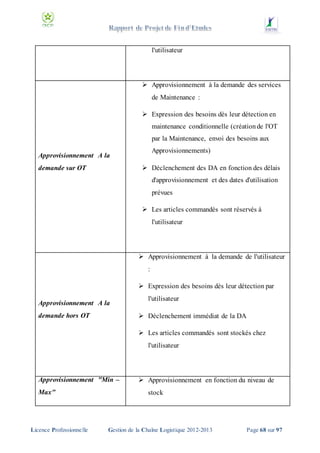
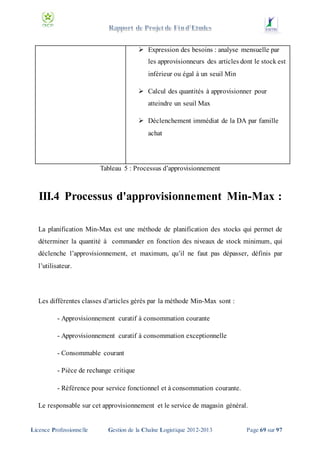
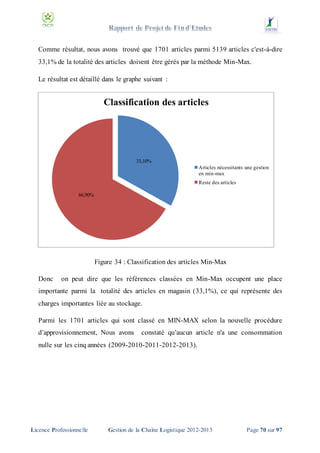
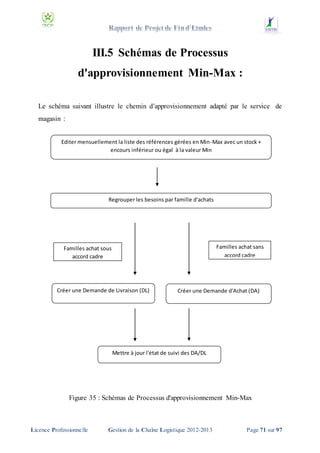
Nous allons aborder dans le 3 éme chapitre la méthode d’approvisionnement Min-Max pour
gérer les articles du Groupe III.

II.3 Indicateurs relatifs aux commandes
Afin d’élaborer le tableau de bord demandé par l’entreprise, des KPIs, (indicateurs), ont été
choisis pour les produits stockés et pour les commandes, si dessous les KPIs relatifs aux
commandes :
II.3.1 Nombre de demandes d'achats sans accord cadre approuvées par année

Le nombre de demandes d’achats sans accord cadre approuvées est un indicateur qui
représente le nombre de fois que l’entreprise à due lancer un demande d’achat d’une
commande auprès de son fournisseur.
Après avoir analysé l’historique nous avons eu les résultats suivants :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 44 sur 97
Nombre de demandes d'achats approuvées
par année (Sans accord cadre)
177
159

163

130

130

7
2008

2009

2010

2011

2012

2013

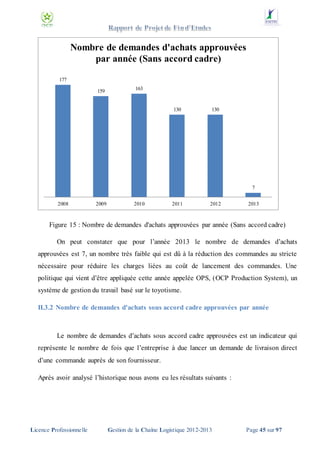
Figure 15 : Nombre de demandes d'achats approuvées par année (Sans accord cadre)
On peut constater que pour l’année 2013 le nombre de demandes d’achats
approuvées est 7, un nombre très faible qui est dû à la réduction des commandes au stricte
nécessaire pour réduire les charges liées au coût de lancement des commandes. Une
politique qui vient d’être appliquée cette année appelée OPS, (OCP Production System), un
système de gestion du travail basé sur le toyotisme.
II.3.2 Nombre de demandes d'achats sous accord cadre approuvées par année

Le nombre de demandes d’achats sous accord cadre approuvées est un indicateur qui
représente le nombre de fois que l’entreprise à due lancer un demande de livraison direct
d’une commande auprès de son fournisseur.
Après avoir analysé l’historique nous avons eu les résultats suivants :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 45 sur 97
Nombre de demandes d'achats approuvées
par année (Sous accord cadre)
30

18

7
5

0

0

2008

2009

2010

2011

2012

2013

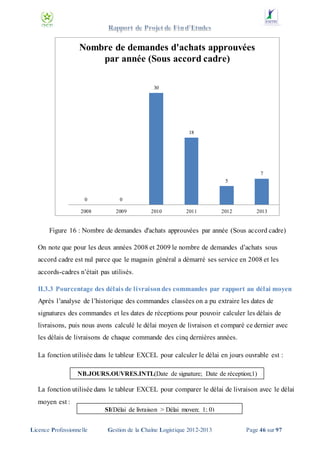
Figure 16 : Nombre de demandes d'achats approuvées par année (Sous accord cadre)
On note que pour les deux années 2008 et 2009 le nombre de demandes d’achats sous
accord cadre est nul parce que le magasin général a démarré ses service en 2008 et les
accords-cadres n’était pas utilisés.
II.3.3 Pourcentage des délais de livraison des commandes par rapport au délai moyen
Après l’analyse de l’historique des commandes classées on a pu extraire les dates de
signatures des commandes et les dates de réceptions pour pouvoir calculer les délais de
livraisons, puis nous avons calculé le délai moyen de livraison et comparé ce dernier avec
les délais de livraisons de chaque commande des cinq dernières années.
La fonction utilisée dans le tableur EXCEL pour calculer le délai en jours ouvrable est :
NB.JOURS.OUVRES.INTL(Date de signature; Date de réception;1)

La fonction utilisée dans le tableur EXCEL pour comparer le délai de livraison avec le délai
moyen est :
SI(Délai de livraison > Délai moyen; 1; 0)
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 46 sur 97
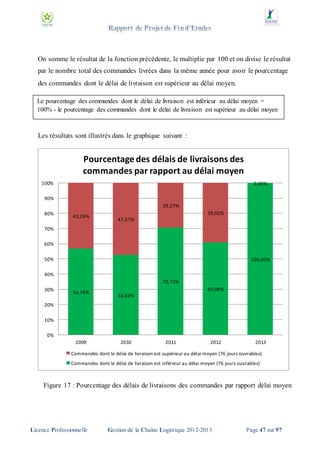
On somme le résultat de la fonction précédente, le multiplie par 100 et on divise le résultat
par le nombre total des commandes livrées dans la même année pour avoir le pourcentage
des commandes dont le délai de livraison est supérieur au délai moyen.
Le pourcentage des commandes dont le délai de livraison est inférieur au délai moyen =
100% - le pourcentage des commandes dont le délai de livraison est supérieur au délai moyen

Les résultats sont illustrés dans le graphique suivant :

Pourcentage des délais de livraisons des
commandes par rapport au délai moyen
100%

0,00%

90%
29,27%

80%

43,24%

39,02%
47,37%

70%
60%
50%

100,00%

40%
70,73%
30%

56,76%

60,98%
52,63%

20%
10%
0%

2009

2010

2011

2012

2013

Commandes dont le délai de livraison est supérieur au délai moyen (76 jours ouvrables)
Commandes dont le délai de livraison est inférieur au délai moyen (76 jours ouvrables)

Figure 17 : Pourcentage des délais de livraisons des commandes par rapport délai moyen

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 47 sur 97
II.4 Indicateurs relatifs aux produits stockés par
famille
On se qui concerne les produits stockés, nous avons classé ces articles par famille:
II.4.1 Carburant

Les indicateurs que nous avons utilisé pour la famille Carburant sont la quantité des
entrées/sorties et le chiffre d’affaire des entrées/sorties.

II.4.1.1 Quantité Entrées/Sorties Carburant

Pour calculer la quantité des entrées et sorties, on filtre l’historique de chaque année selon le
type de mouvement (type de mouvement 22 représente un entrée, type de mouvement 11 ou
50/70 représente une sortie), puis, on somme les quantités durant chaque année pour avoir
les résultats suivant :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 48 sur 97
Quantité Entrées/Sorties Carburant
200000

180000
160000
140000
120000

100000
80000
60000

40000
20000
0

2009

2010

2011

2012

2013

RECEPTION

25363

87709

115706

197619

132529

DISTRIBUTION

25132

85823

117353

164402

134175

MOYENNE RECEPTION

111785

111785

111785

111785

111785

MOYENNE DISTRIBUTION

105377

105377

105377

105377

105377

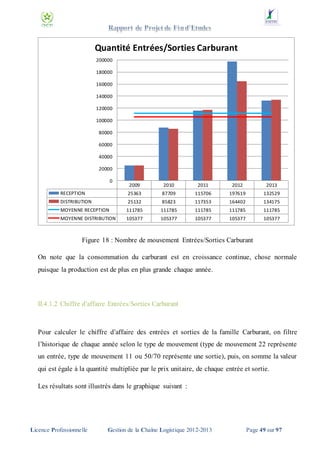
Figure 18 : Nombre de mouvement Entrées/Sorties Carburant
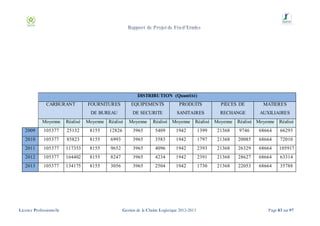
On note que la consommation du carburant est en croissance continue, chose normale
puisque la production est de plus en plus grande chaque année.

II.4.1.2 Chiffre d’affaire Entrées/Sorties Carburant

Pour calculer le chiffre d’affaire des entrées et sorties de la famille Carburant, on filtre
l’historique de chaque année selon le type de mouvement (type de mouvement 22 représente
un entrée, type de mouvement 11 ou 50/70 représente une sortie), puis, on somme la valeur
qui est égale à la quantité multipliée par le prix unitaire, de chaque entrée et sortie.
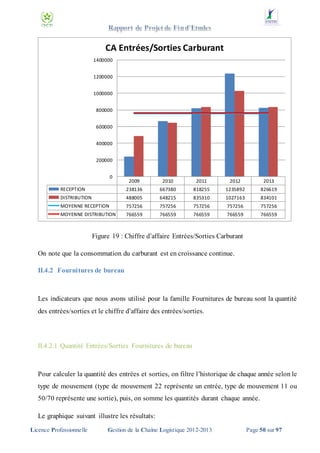
Les résultats sont illustrés dans le graphique suivant :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 49 sur 97
CA Entrées/Sorties Carburant
1400000
1200000
1000000
800000

600000
400000
200000
0

2009

2010

2011

2012

2013

RECEPTION

238136

667380

818255

1235892

826619

DISTRIBUTION

488005

648215

835310

1027163

834101

MOYENNE RECEPTION

757256

757256

757256

757256

757256

MOYENNE DISTRIBUTION

766559

766559

766559

766559

766559

Figure 19 : Chiffre d’affaire Entrées/Sorties Carburant
On note que la consommation du carburant est en croissance continue.
II.4.2 Fournitures de bureau

Les indicateurs que nous avons utilisé pour la famille Fournitures de bureau sont la quantité
des entrées/sorties et le chiffre d’affaire des entrées/sorties.

II.4.2.1 Quantité Entrées/Sorties Fournitures de bureau

Pour calculer la quantité des entrées et sorties, on filtre l’historique de chaque année selon le
type de mouvement (type de mouvement 22 représente un entrée, type de mouvement 11 ou
50/70 représente une sortie), puis, on somme les quantités durant chaque année.
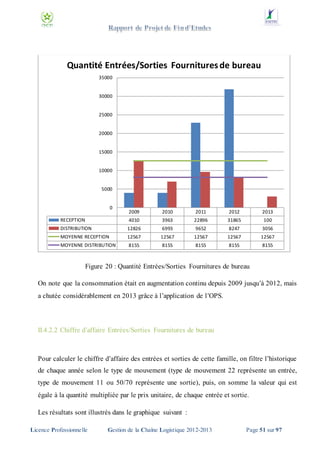
Le graphique suivant illustre les résultats:
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 50 sur 97
Quantité Entrées/Sorties Fournitures de bureau
35000

30000

25000

20000

15000

10000

5000

0

2009

2010

2011

2012

2013

RECEPTION

4010

3963

22896

31865

100

DISTRIBUTION

12826

6993

9652

8247

3056

MOYENNE RECEPTION

12567

12567

12567

12567

12567

MOYENNE DISTRIBUTION

8155

8155

8155

8155

8155

Figure 20 : Quantité Entrées/Sorties Fournitures de bureau
On note que la consommation était en augmentation continu depuis 2009 jusqu’à 2012, mais
a chutée considérablement en 2013 grâce à l’application de l’OPS.

II.4.2.2 Chiffre d’affaire Entrées/Sorties Fournitures de bureau

Pour calculer le chiffre d’affaire des entrées et sorties de cette famille, on filtre l’historique
de chaque année selon le type de mouvement (type de mouvement 22 représente un entrée,
type de mouvement 11 ou 50/70 représente une sortie), puis, on somme la valeur qui est
égale à la quantité multipliée par le prix unitaire, de chaque entrée et sortie.
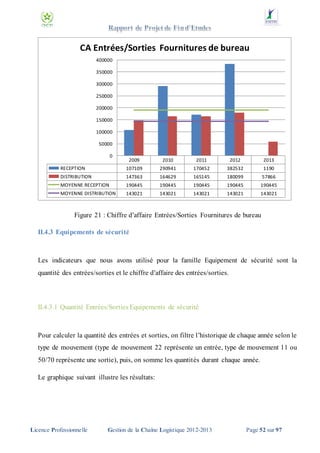
Les résultats sont illustrés dans le graphique suivant :
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 51 sur 97
CA Entrées/Sorties Fournitures de bureau
400000
350000
300000
250000

200000
150000
100000
50000
0

2009

2010

2011

2012

RECEPTION

2013

107109

290941

170452

382532

1190

DISTRIBUTION

147363

164629

165145

180099

57866

MOYENNE RECEPTION

190445

190445

190445

190445

190445

MOYENNE DISTRIBUTION

143021

143021

143021

143021

143021

Figure 21 : Chiffre d’affaire Entrées/Sorties Fournitures de bureau
II.4.3 Equipements de sécurité

Les indicateurs que nous avons utilisé pour la famille Equipement de sécurité sont la
quantité des entrées/sorties et le chiffre d’affaire des entrées/sorties.

II.4.3.1 Quantité Entrées/Sorties Equipements de sécurité

Pour calculer la quantité des entrées et sorties, on filtre l’historique de chaque année selon le
type de mouvement (type de mouvement 22 représente un entrée, type de mouvement 11 ou
50/70 représente une sortie), puis, on somme les quantités durant chaque année.
Le graphique suivant illustre les résultats:

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 52 sur 97
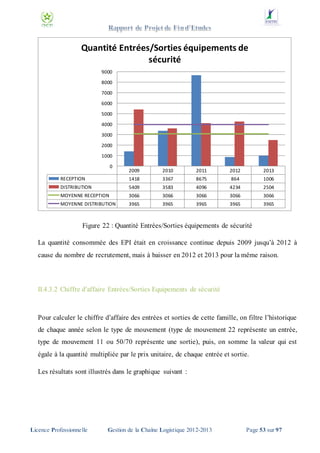
Quantité Entrées/Sorties équipements de
sécurité
9000

8000
7000
6000
5000
4000

3000
2000
1000
0

2009

2010

2011

2012

2013

RECEPTION

1418

3367

8675

864

1006

DISTRIBUTION

5409

3583

4096

4234

2504

MOYENNE RECEPTION

3066

3066

3066

3066

3066

MOYENNE DISTRIBUTION

3965

3965

3965

3965

3965

Figure 22 : Quantité Entrées/Sorties équipements de sécurité
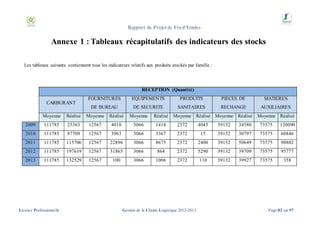
La quantité consommée des EPI était en croissance continue depuis 2009 jusqu’à 2012 à
cause du nombre de recrutement, mais à baisser en 2012 et 2013 pour la même raison.

II.4.3.2 Chiffre d’affaire Entrées/Sorties Equipements de sécurité

Pour calculer le chiffre d’affaire des entrées et sorties de cette famille, on filtre l’historique
de chaque année selon le type de mouvement (type de mouvement 22 représente un entrée,
type de mouvement 11 ou 50/70 représente une sortie), puis, on somme la valeur qui est
égale à la quantité multipliée par le prix unitaire, de chaque entrée et sortie.
Les résultats sont illustrés dans le graphique suivant :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 53 sur 97
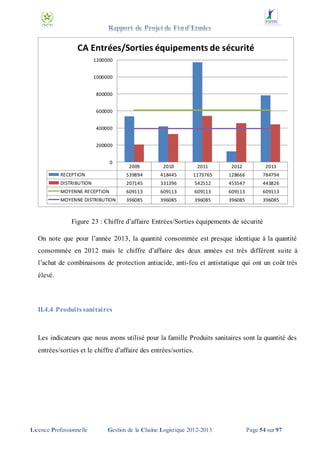
CA Entrées/Sorties équipements de sécurité
1200000
1000000

800000
600000
400000

200000
0

2009

2010

2011

2012

2013

RECEPTION

539894

418445

1173765

128666

784794

DISTRIBUTION

207145

331396

542512

455547

443826

MOYENNE RECEPTION

609113

609113

609113

609113

609113

MOYENNE DISTRIBUTION

396085

396085

396085

396085

396085

Figure 23 : Chiffre d’affaire Entrées/Sorties équipements de sécurité
On note que pour l’année 2013, la quantité consommée est presque identique à la quantité
consommée en 2012 mais le chiffre d’affaire des deux années est très différent suite à
l’achat de combinaisons de protection antiacide, anti-feu et antistatique qui ont un coût très
élevé.

II.4.4 Produits sanitaires

Les indicateurs que nous avons utilisé pour la famille Produits sanitaires sont la quantité des
entrées/sorties et le chiffre d’affaire des entrées/sorties.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 54 sur 97
II.4.4.1 Quantité Entrées/Sorties Produits sanitaires

Pour calculer la quantité des entrées et sorties, on filtre l’historique de chaque année selon le
type de mouvement (type de mouvement 22 représente un entrée, type de mouvement 11 ou
50/70 représente une sortie), puis, on somme les quantités durant chaque année.
Le graphique suivant illustre les résultats:

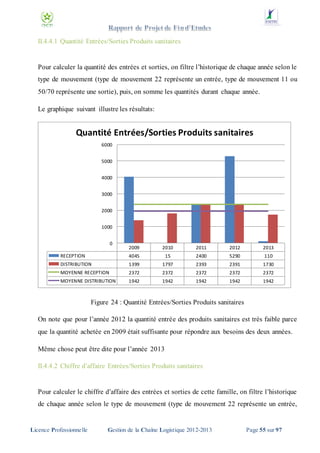
Quantité Entrées/Sorties Produits sanitaires
6000
5000

4000
3000
2000
1000

0

2009

2010

2011

2012

2013

RECEPTION

4045

15

2400

5290

110

DISTRIBUTION

1399

1797

2393

2391

1730

MOYENNE RECEPTION

2372

2372

2372

2372

2372

MOYENNE DISTRIBUTION

1942

1942

1942

1942

1942

Figure 24 : Quantité Entrées/Sorties Produits sanitaires
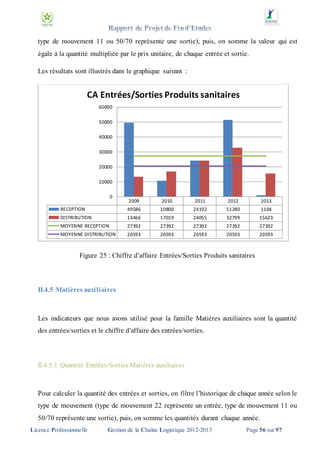
On note que pour l’année 2012 la quantité entrée des produits sanitaires est très faible parce
que la quantité achetée en 2009 était suffisante pour répondre aux besoins des deux années.
Même chose peut être dite pour l’année 2013
II.4.4.2 Chiffre d’affaire Entrées/Sorties Produits sanitaires

Pour calculer le chiffre d’affaire des entrées et sorties de cette famille, on filtre l’historique
de chaque année selon le type de mouvement (type de mouvement 22 représente un entrée,

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 55 sur 97
type de mouvement 11 ou 50/70 représente une sortie), puis, on somme la valeur qui est
égale à la quantité multipliée par le prix unitaire, de chaque entrée et sortie.
Les résultats sont illustrés dans le graphique suivant :

CA Entrées/Sorties Produits sanitaires
60000
50000
40000
30000

20000
10000
0

2009

2010

2011

2012

RECEPTION

2013

49586

10800

24192

51280

1104

DISTRIBUTION

13466

17019

24055

32799

15623

MOYENNE RECEPTION

27392

27392

27392

27392

27392

MOYENNE DISTRIBUTION

20593

20593

20593

20593

20593

Figure 25 : Chiffre d’affaire Entrées/Sorties Produits sanitaires

II.4.5 Matières auxiliaires

Les indicateurs que nous avons utilisé pour la famille Matières auxiliaires sont la quantité
des entrées/sorties et le chiffre d’affaire des entrées/sorties.

II.4.5.1 Quantité Entrées/Sorties Matières auxiliaires

Pour calculer la quantité des entrées et sorties, on filtre l’historique de chaque année selon le
type de mouvement (type de mouvement 22 représente un entrée, type de mouvement 11 ou
50/70 représente une sortie), puis, on somme les quantités durant chaque année.
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 56 sur 97
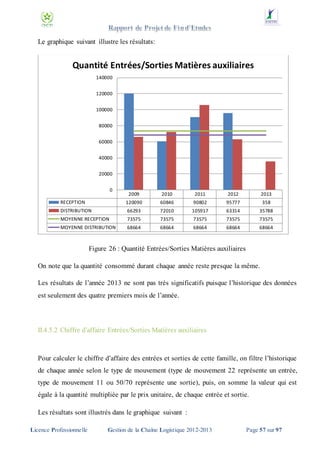
Le graphique suivant illustre les résultats:

Quantité Entrées/Sorties Matières auxiliaires
140000
120000

100000
80000
60000
40000
20000

0

2009

2010

2011

2012

2013

RECEPTION

120090

60846

90802

95777

358

DISTRIBUTION

66293

72010

105917

63314

35788

MOYENNE RECEPTION

73575

73575

73575

73575

73575

MOYENNE DISTRIBUTION

68664

68664

68664

68664

68664

Figure 26 : Quantité Entrées/Sorties Matières auxiliaires
On note que la quantité consommé durant chaque année reste presque la même.
Les résultats de l’année 2013 ne sont pas très significatifs puisque l’historique des données
est seulement des quatre premiers mois de l’année.

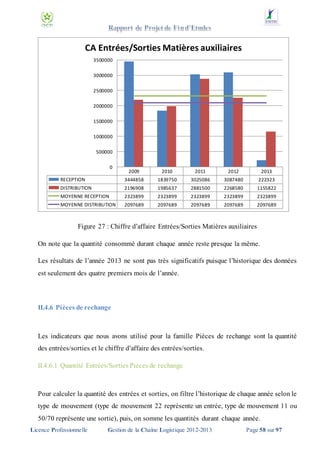
II.4.5.2 Chiffre d’affaire Entrées/Sorties Matières auxiliaires

Pour calculer le chiffre d’affaire des entrées et sorties de cette famille, on filtre l’historique
de chaque année selon le type de mouvement (type de mouvement 22 représente un entrée,
type de mouvement 11 ou 50/70 représente une sortie), puis, on somme la valeur qui est
égale à la quantité multipliée par le prix unitaire, de chaque entrée et sortie.
Les résultats sont illustrés dans le graphique suivant :
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 57 sur 97
CA Entrées/Sorties Matières auxiliaires
3500000

3000000
2500000
2000000
1500000
1000000

500000
0

2009

2010

2011

2012

2013

RECEPTION

3444858

1839750

3025086

3087480

222323

DISTRIBUTION

2196908

1985637

2881500

2268580

1155822

MOYENNE RECEPTION

2323899

2323899

2323899

2323899

2323899

MOYENNE DISTRIBUTION

2097689

2097689

2097689

2097689

2097689

Figure 27 : Chiffre d’affaire Entrées/Sorties Matières auxiliaires
On note que la quantité consommé durant chaque année reste presque la même.
Les résultats de l’année 2013 ne sont pas très significatifs puisque l’historique des données
est seulement des quatre premiers mois de l’année.

II.4.6 Pièces de rechange

Les indicateurs que nous avons utilisé pour la famille Pièces de rechange sont la quantité
des entrées/sorties et le chiffre d’affaire des entrées/sorties.
II.4.6.1 Quantité Entrées/Sorties Pièces de rechange

Pour calculer la quantité des entrées et sorties, on filtre l’historique de chaque année selon le
type de mouvement (type de mouvement 22 représente un entrée, type de mouvement 11 ou
50/70 représente une sortie), puis, on somme les quantités durant chaque année.
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 58 sur 97
Le graphique suivant illustre les résultats:

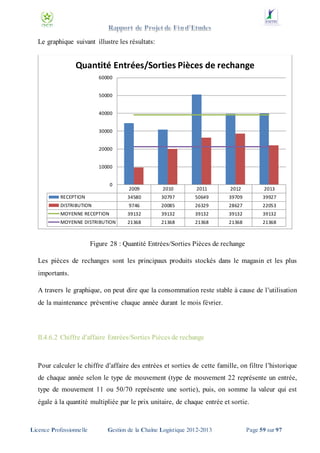
Quantité Entrées/Sorties Pièces de rechange
60000

50000
40000
30000

20000
10000
0

2009

2010

2011

2012

2013

RECEPTION

34580

30797

50649

39709

39927

DISTRIBUTION

9746

20085

26329

28627

22053

MOYENNE RECEPTION

39132

39132

39132

39132

39132

MOYENNE DISTRIBUTION

21368

21368

21368

21368

21368

Figure 28 : Quantité Entrées/Sorties Pièces de rechange
Les pièces de rechanges sont les principaux produits stockés dans le magasin et les plus
importants.
A travers le graphique, on peut dire que la consommation reste stable à cause de l’utilisation
de la maintenance préventive chaque année durant le mois février.

II.4.6.2 Chiffre d’affaire Entrées/Sorties Pièces de rechange

Pour calculer le chiffre d’affaire des entrées et sorties de cette famille, on filtre l’historique
de chaque année selon le type de mouvement (type de mouvement 22 représente un entrée,
type de mouvement 11 ou 50/70 représente une sortie), puis, on somme la valeur qui est
égale à la quantité multipliée par le prix unitaire, de chaque entrée et sortie.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 59 sur 97
Les résultats sont illustrés dans le graphique suivant :

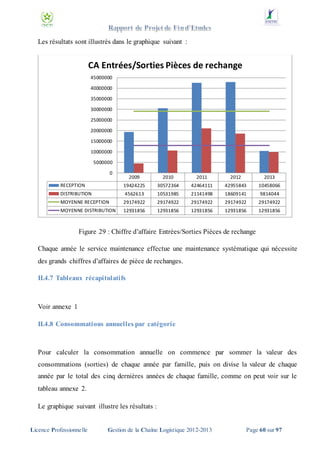
CA Entrées/Sorties Pièces de rechange
45000000

40000000
35000000

30000000
25000000

20000000
15000000

10000000
5000000

0

2009

2010

2011

2012

2013

RECEPTION

19424225

30572364

42464111

42955843

10458066

DISTRIBUTION

4562613

10531985

21141498

18609141

9814044

MOYENNE RECEPTION

29174922

29174922

29174922

29174922

29174922

MOYENNE DISTRIBUTION

12931856

12931856

12931856

12931856

12931856

Figure 29 : Chiffre d’affaire Entrées/Sorties Pièces de rechange
Chaque année le service maintenance effectue une maintenance systématique qui nécessite
des grands chiffres d’affaires de pièce de rechanges.
II.4.7 Tableaux récapitulatifs

Voir annexe 1
II.4.8 Consommations annuelles par catégorie

Pour calculer la consommation annuelle on commence par sommer la valeur des
consommations (sorties) de chaque année par famille, puis on divise la valeur de chaque
année par le total des cinq dernières années de chaque famille, comme on peut voir sur le
tableau annexe 2.
Le graphique suivant illustre les résultats :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 60 sur 97
II.5 Indicateurs généraux
II.5.1 La rotation annuelle de stock

La rotation annuelle de stock correspond à la fréquence moyenne de renouvellement
du stock considéré durant l’année.
Pour calculer la rotation de stock nous utilisons la fonction suivante :

Rs = C / Sm
Avec C = la consommation annuelle et Sm = le stock moyen.
Les résultats sont illustrés dans le graphique suivant :

Rotation annuelle de stock
2,5

2,0

1,5

Rotation
1,0

0,5

0,0

2009

2010

2011

2012

Figure 31 : Rotation annuelle de stock
On note que dans les années 2009 et 2010 la fréquence de renouvellement du stock est
en moyenne 1 fois par année, et que pour les années 2011 et 2012, la fréquence de
renouvellement du stock est en moyenne 2 fois par année.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 62 sur 97
II.5.2 La couverture mensuelle de stock

La couverture de stock indique le nombre de mois de consommation que le stock peut
couvrir.
Pour calculer la couverture de stock nous utilisons la fonction suivante :

Cs = S m / Cm
Avec Sm = stock moyen et Cm = la consommation moyenne durant 1 mois
La couverture mensuelle de stock est de 6,8 ce qui veut dire que le stock peut satisfaire
les besoins de l’usine pendant presque 7 mois.

II.5.3 Chiffre d’affaire Entrées/Sorties des stocks

Chiffre d'affaire des entrées et sorties des stocks
50000000
45000000
40000000
35000000

30000000
25000000
20000000
15000000
10000000

5000000
0

2009

2010

2011

2012

2013

ENTREES

23803808

33799680

47675861

47841692

12294096

SORTIES

7615501

13678881

25590021

22573329

12321282

Figure 32 : Chiffre d’affaire des entrées et sorties des stocks

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 63 sur 97
On note que pendant les quatre années, 2009 – 2010 – 2011 et 2012, le chiffre
d’affaire des entrées et largement supérieur au chiffre d’affaire des sorties ce qui a crée
un cumul de liquidité d’environ 83,5 MDH.
En ce qui concerne l’année 2013 le chiffre d’affaire des sorties est supérieur à celui
des entrées grâce à l’application due l’OPS (OCP Production System), un système de
gestion de travail qui est basé sur le toyotisme.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 64 sur 97
Chapitre III :
Mise au point du
processus
d’approvisionnement
Min Max

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 65 sur 97
III.1 L’approvisionnement
L’approvisionnement c'est l'ensemble des opérations qui permettent de mettre à la
disposition d'un utilisateur un bien ou un service non disponible dans l'entreprise
correspondant à un besoin définit en quantité et en qualité dans un temps déterminé à
un coût minimum.

III.2 L’approvisionnement et le mode de
consommation
Ainsi, chaque approvisionnement dépend du mode de consommation qui se distingue
en trois modes détaillés dans le schéma suivant :

Figure 33 : L’approvisionnement/Mode de consommation.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 66 sur 97
III.3 Les objectifs de la politique
d’approvisionnement
Les objectifs sont :
- De fournir au moment voulu des quantités suffisantes aux différents postes de
travail
- Pour éviter toute rupture ou ralentissement du processus productif;
- De s'assurer de la qualité et de la fiabilité des approvisionnements
- De rechercher les coûts minimums (coût d'achat, coût de transport, coût de
stockage

III.3.1 Présentation des processus d’approvisionnement utilisés par OCP

PROCESSUS

PRINCIPE
 Synchronisation des livraisons avec les besoins
du planning de maintenance
 Expression annuelle et à date fixe des besoins à
partir des plans de maintenance et des arrêts de

Approvisionnement Planifié

production planifiés
 Planification des DA en fonction des délais
d'approvisionnement et des dates d'utilisation
prévues
 Les articles commandés sont réservés à

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 67 sur 97
l'utilisateur

 Approvisionnement à la demande des services
de Maintenance :
 Expression des besoins dès leur détection en
maintenance conditionnelle (création de l'OT
par la Maintenance, envoi des besoins aux
Approvisionnements)

Approvisionnement A la

 Déclenchement des DA en fonction des délais

demande sur OT

d'approvisionnement et des dates d'utilisation
prévues
 Les articles commandés sont réservés à
l'utilisateur

 Approvisionnement à la demande de l'utilisateur
:
 Expression des besoins dès leur détection par
Approvisionnement A la

l'utilisateur
 Déclenchement immédiat de la DA

demande hors OT

 Les articles commandés sont stockés chez
l'utilisateur

Approvisionnement "Min –
Max"

Licence Professionnelle

 Approvisionnement en fonction du niveau de
stock

Gestion de la Chaîne Logistique 2012-2013

Page 68 sur 97
 Expression des besoins : analyse mensuelle par
les approvisionneurs des articles dont le stock est
inférieur ou égal à un seuil Min
 Calcul des quantités à approvisionner pour
atteindre un seuil Max
 Déclenchement immédiat de la DA par famille
achat

Tableau 5 : Processus d’approvisionnement

III.4 Processus d'approvisionnement Min-Max :
La planification Min-Max est une méthode de planification des stocks qui permet de
déterminer la quantité à commander en fonction des niveaux de stock minimum, qui
déclenche l’approvisionnement, et maximum, qu’il ne faut pas dépasser, définis par
l’utilisateur.

Les différentes classes d’articles gérés par la méthode Min-Max sont :
- Approvisionnement curatif à consommation courante
- Approvisionnement curatif à consommation exceptionnelle
- Consommable courant
- Pièce de rechange critique
- Référence pour service fonctionnel et à consommation courante.
Le responsable sur cet approvisionnement et le service de magasin général.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 69 sur 97
Comme résultat, nous avons trouvé que 1701 articles parmi 5139 articles c'est-à-dire
33,1% de la totalité des articles doivent être gérés par la méthode Min-Max.
Le résultat est détaillé dans le graphe suivant :

Classification des articles

33,10%
Articles nécessitants une gestion
en min-max
Reste des articles
66,90%

Figure 34 : Classification des articles Min-Max
Donc

on peut dire que les références classées en Min-Max occupent une place

importante parmi la totalité des articles en magasin (33,1%), ce qui représente des
charges importantes liée au stockage.
Parmi les 1701 articles qui sont classé en MIN-MAX selon la nouvelle procédure
d’approvisionnement, Nous avons

constaté qu’aucun article n'a une consommation

nulle sur les cinq années (2009-2010-2011-2012-2013).

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 70 sur 97
III.5 Schémas de Processus
d'approvisionnement Min-Max :
Le schéma suivant illustre le chemin d’approvisionnement adapté par le service de
magasin :
Editer mensuellement la liste des références gérées en Min-Max avec un stock +
encours inférieur ou égal à la valeur Min

Regrouper les besoins par famille d'achats

Familles achat sans
accord cadre

Familles achat sous
accord cadre

Créer une Demande de Livraison (DL)

Créer une Demande d'Achat (DA)

Mettre à jour l'état de suivi des DA/DL

Figure 35 : Schémas de Processus d'approvisionnement Min-Max

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 71 sur 97
III.6 Paramètres de la méthode Min-Max
Pour la méthode Min-Max, il faut tout d’abord déclencher la commande
immédiatement dès que le niveau de stock est égal ou inférieur à la borne Min, et il
faut de plus qu’il ne dépasse jamais la borne Max.

Figure 36 : Principe de gestion des stocks en min max

Ainsi d’après les définitions illustrées ci-dessus, on pourra déterminer facilement nos
paramètres Min et Max, ainsi que la quantité commandée.
MIN=CMM*DA+SS

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 72 sur 97
Min : Quantité moyenne consommée pendant le délai d'approvisionnement + Stock de
sécurité
Max=CMM*PA+Min

Max : Quantité moyenne consommée entre deux approvisionnements + Min
La commande est déclenchée dès que le niveau de stock est égal ou inférieur à un seuil
minimum
Avec
Quantité commandée= seuil maximum-stock actuel-encours de commande+besoin
exceptionnelle
Le tableau suivant définit en détail, le calcul des paramètres de notre méthode :

Paramètres

Consommation
mensuelle moyenne
(CMM)

Définition

Moyenne mensuelle des
consommations de l'article sur
les 24 derniers mois

Délai

Délai entre l'expression du

d'approvisionnement

besoin et la livraison par le

(DA)

fournisseur

Valeur

Valeur calculée par article sur la base des
consommations réelles des 24 derniers mois

Délai moyen calculé dans le 2éme chapitre = 76
jours ouvrables (3 mois)

(en mois)

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 73 sur 97
Période choisie entre deux approvisionnements
Période entre deux
approvisionnements
(PA)

Valeurs proposées :
Période souhaitée entre deux
approvisionnements

-Article sous accord cadre : 3 mois
-Article à consommation courante : 6 mois

(en mois)
-Article à consommation exceptionnelle : 12
mois
Le stock fixé est fonction :
Quantité en stock destinée à
Stock de sécurité
(SS)

éviter la rupture de stock en

-de la régularité de la consommation

cas de consommation

-de la fréquence des approvisionnements

supérieure à la moyenne
-des objectifs de stock

Tableau 6 : Paramètres de calcule Min-Max

III.7 Exemple de calcul des seuils min et max
d’un article
Comme exemple, nous avons calculé les deux bornes, minimale et maximale d’un
produit de classe A ; la soude caustique, un produit crucial au processus de traitement
des eaux.
Calcul de la valeur min :
La fonction utilisée pour calculer la valeur min est :
MIN=CMM*DA+SS

CMM, la consommation moyenne mensuelle est égale à 15,8T

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 74 sur 97
Figure 37 : Résultat du calcul de la consommation moyenne mensuelle

SS, le stock de sécurité est de 20T qui est la consommation moyenne mensuelle x 1,5
DA, le délai d’approvisionnement est de 3 mois
Le résultat final :
Min = 15,8 x 3 + 20 = 67,4T

Calcul de la valeur max :
La fonction utilisée pour calculer la valeur max est :
MAX = CMM * PA + Min

CMM, la consommation moyenne mensuelle est égale à 15,8T
PA, la période entre deux approvisionnements est de 3 mois

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 75 sur 97
Le résultat final :
Max = 15,8 x 3 + 67,4 = 114,8T

III.8 Les points forts et critiques de
l’approvisionnement « Min-Max »
III.8.1 Les avantages

Le mode d'approvisionnement "Min-Max" permet :
- de garantir une disponibilité des références tout en assurant un bon niveau de
stock
- d'automatiser les approvisionnements dans un souci de gain de temps
L'utilisation du processus "Min-Max" fortement automatisé pour une majorité
des références permet ainsi à l'approvisionneur de dégager du temps pour :
- traiter les expressions des besoins des références à la demande
- réaliser les analyses nécessaires à l'identification de dysfonctionnements et à
l'optimisation du niveau de stock
Ce mode d'approvisionnement est d'autant plus optimal que les paramètres de
gestion Min et Max sont bien dimensionnés.

III.8.2 Les inconvénients

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 76 sur 97
Quelques raisons pour réduire les stocks :
Capital immobilisé : L’entreprise a besoin de ressource financière pour
développer son activité ; Les stocks peuvent représenter une grande part du capital de
l’entreprise. Or, cette Partie du capital est immobilisé ne génèrent aucun bénéfice
Potentiel de risque (Perte, détériorations, incendie, vol, obsolesc ence,..).
Caractère périssable de certains produit (éviter le stockage d’une grande
quantité et pour une longue durée)
Coûts de maintien
Les stocks sont encombrants. Ils nécessitent des espaces de stockage, Du
personnel pour la gestion, des frais de maintien (Assurances, location des espaces de
stockage, personnel, électricité,...).
Obsolescence de certains équipements dus au progrès technique
Immobilisation de moyens financiers importants
Le non planification de la quantité exacte a demandé ce qui entraine un sur
stock

III.8.3 Recommandation

La maitrise de la gestion du stock, par le calcul des paramètres des stocks selon
les besoins de l’utilisateur pour ne pas générer des frais supplémentaires et pour ne pas
engendrer un arrêt de production qui coute chère pour le groupe.
Conclure des contrats accord cadre pour les produits à forte consommation.
La fiabilité de l’information, sa disponibilité en temps réel.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 77 sur 97
Il ne faut pas négliger les articles à faible consommation ou faible prix parce
que ces produits peuvent constituer une cause d’arrêt de machine qui entraine un arrêt
de production.
Remarque :
- Il faut signaler que même si les références sont gérées en MIN-MAX, les
utilisateurs peuvent faire une demande sur OT, s’ils constatent un besoin qui est
supérieure à ce qui est demandé.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 78 sur 97
Conclusion générale
Si le stock est une nécessité pour toute entreprise, il est aussi de l’argent qui dort. Il
doit être bien géré et le nombre d’articles stockés doit être réduit au minimum, donc il
faut utiliser des moyens efficaces pour assurer la meilleure gestion des articles.
Pour avoir une vue claire sur l’état du magasin général de stockage, nous avons
élaboré un tableau de bord contenant des KPIs essentiels à la bonne gestion d’un stock.
Nous avons aussi réparti tous les articles en stock en classes homogènes, dans notre
étude on a utilisé deux méthode de

classification,

la méthode ABC/FMR et la

méthode Min Max utilisé au sein de Maroc Phosphore 3 et 4.
Dans notre stage à l’OCP, nous avons tout d’abord

eu l’occasion d’appliquer

plusieurs méthodes de gestion de stocks et nous avons pu acquérir plusieurs notions en
management d’équipe.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 79 sur 97
Webographie
http://www.free-logistics.com/fr/Previsions-Approvisionnement-et-Stock/
http://www.supplychainmeter.com/SupplyChainMeter/SUPPLYCHAINMETER_WEB/FR/Les_cles_de_la_pe
rformance_logistique__tableau_de_bord.awp
http://www.web-logistique.com/exemples_indicateurs.htm
http://www.cat-logistique.com/tableau_bord.htm
http://fr.scribd.com/doc/3817648/tableau-de-bord-de-lactivite-logistique
http://www.indicateurs-performance.fr/logistique/entreposage.html
https://fr.wikipedia.org/wiki/Stock
http://www.free-logistics.com/fr/previsions-approvisionnement-etstock/approvisionnement-sur-seuil-methode-du-point-de-commande.html

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 80 sur 97
ANNEXES

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 81 sur 97
Annexe 1 : Tableaux récapitulatifs des indicateurs des stocks
Les tableaux suivants contiennent tous les indicateurs relatifs aux produits stockés par famille :

RECEPTION (Quantité)
CARBURANT

FOURNITURES

EQUIPEMENTS

PRODUITS

PIECES DE

MATIERES

DE BUREAU

DE SECURITE

SANITAIRES

RECHANGE

AUXILIAIRES

Moyenne

Réalisé

Moyenne

Réalisé

Moyenne

Réalisé

2009

111785

25363

12567

4010

3066

1418

2372

4045

39132

34580

73575

120090

2010

111785

87709

12567

3963

3066

3367

2372

15

39132

30797

73575

60846

2011

111785

115706

12567

22896

3066

8675

2372

2400

39132

50649

73575

90802

2012

111785

197619

12567

31865

3066

864

2372

5290

39132

39709

73575

95777

2013

111785

132529

12567

100

3066

1006

2372

110

39132

39927

73575

358

Licence Professionnelle

Moyenne Réalisé Moyenne Réalisé

Gestion de la Chaîne Logistique 2012-2013

Moyenne Réalisé

Page 82 sur 97
DISTRIBUTION (Quantité)
CARBURANT

FOURNITURES

EQUIPEMENTS

PRODUITS

PIECES DE

MATIERES

DE BUREAU

DE SECURITE

SANITAIRES

RECHANGE

AUXILIAIRES

Moyenne

Réalisé

2009

105377

25132

8155

12826

3965

5409

1942

1399

21368

9746

68664

66293

2010

105377

85823

8155

6993

3965

3583

1942

1797

21368

20085

68664

72010

2011

105377

117353

8155

9652

3965

4096

1942

2393

21368

26329

68664

105917

2012

105377

164402

8155

8247

3965

4234

1942

2391

21368

28627

68664

63314

2013

105377

134175

8155

3056

3965

2504

1942

1730

21368

22053

68664

35788

Licence Professionnelle

Moyenne Réalisé

Moyenne

Réalisé Moyenne

Réalisé Moyenne

Gestion de la Chaîne Logistique 2012-2013

Réalisé Moyenne

Réalisé

Page 83 sur 97
RECEPTION (VALEUR)
Carburant

FOURNITURES

EQUIPEMENTS

PRODUITS

PIECES DE

MATIERES

DE BUREAU

DE SECURITE

SANITAIRES

RECHANGE

AUXILIAIRES

Moyenne

Réalisé

Moyenne

Réalisé

Moyenne

Réalisé

2009

757256

238136

190445

107109

609113

539894

27392

49586

29174922 19424225 2323899 3444858

2010

757256

667380

190445

290941

609113

418445

27392

10800

29174922 30572364 2323899 1839750

2011

757256

818255

190445

170452

609113

1173765

27392

24192

29174922 42464111 2323899 3025086

2012

757256

1235892

190445

382532

609113

128666

27392

51280

29174922 42955843 2323899 3087480

2013

757256

826619

190445

1190

609113

784794

27392

1104

29174922 10458066 2323899

Licence Professionnelle

Moyenne Réalisé Moyenne

Gestion de la Chaîne Logistique 2012-2013

Réalisé

Moyenne

Réalisé

222323

Page 84 sur 97
DISTRIBUTION (VALEUR)
FOURNITURES
Carburant

EQUIPEMENTS

PRODUITS

PIECES DE

MATIERES

DE BUREAU

DE SECURITE

SANITAIRES

RECHANGE

AUXILIAIRES

Moyenne

Réalisé

Moyenne

Réalisé

Moyenne

Réalisé

2009

766559

488005

143021

147363

396085

207145

20593

2010

766559

648215

143021

164629

396085

331396

2011

766559

835310

143021

165145

396085

2012

766559

1027163

143021

180099

2013

766559

834101

143021

57866

Licence Professionnelle

Moyenne Réalisé

Moyenne

Réalisé

13466

12931856

4562613

20593

17019

12931856 10531985 2097689 1985637

542512

20593

24055

12931856 21141498 2097689 2881500

396085

455547

20593

32799

12931856 18609141 2097689 2268580

396085

443826

20593

15623

12931856

Gestion de la Chaîne Logistique 2012-2013

9814044

Moyenne

Réalisé

2097689 2196908

2097689 1155822

Page 85 sur 97
Annexe 2 : Tableau des consommations annuelles et pourcentages des
familles
Le tableau suivant contient les consommations annuelles et pourcentages de chaque famille :

FOURNITURES DE

%

2009

488005,4924

6,40%

147362,75

1,93%

213214,95

2,80%

2010

648214,69

4,74%

164629,18

1,20%

331395,53

2,42%

2011

835310

3,26%

165145,02

0,65%

542512,11

2,12%

2012

1027163,32

4,55%

180099,41

0,80%

455546,9

2,02%

2013

834101,13

6,77%

57866,19

0,47%

443826,18

3,60%

TOTAL

3832794,632

Licence Professionnelle

BUREAU

%

EQUIPEMENTS DE

CARBURANT

715102,55

Gestion de la Chaîne Logistique 2012-2013

SECURITE

%

1986495,67

Page 86 sur 97
PRODUITS
SANITAIRES

PIECES DE
%

RECHANGE

MATIERES
%

AUXILIAIRES

%

TOTAL

13466,12

0,18%

4562613,43

59,86%

2196907,72

28,82% 7621570,46

17018,74

0,12%

10531985,16

76,99%

1985637,47

14,52% 13678880,8

24055,47

0,09%

21141497,85

82,62%

2881500,35

11,26% 25590020,8

32799,08

0,15%

18609140,73

82,44%

2268580,01

10,05% 22573329,5

15623,24

0,13%

9814043,71

79,65%

1155821,78

9,38%

102962,65

Licence Professionnelle

64659280,88

12321282,2

10488447,33

Gestion de la Chaîne Logistique 2012-2013

Page 87 sur 97
Annexe 3 : Différents ateliers de PMP
Pakistan Maroc Phosphore se compose de trois ateliers :
Atelier Sulfurique :

Une unité de production d’acide sulfurique de capacité 3 410 TMH/J utilisant le
procédé à double absorption, MONSANTO (USA). Cette installation comprend
principalement :
- Un four de combustion.
- Une Turbosoufflante.
- Deux chaudières de récupération.
- Un système de refroidissement d’acide.
- Des échangeurs thermiques.
- Un convertisseur.
- trois tours d’absorption.
- Une unité de stockage de soufre et d’acide.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 88 sur 97
Atelier Phosphorique :

Une unité de production d’acide phosphorique de capacité 1135 T de P 2O5 (acide
phosphorique) par jour. Le procédé utilisé est JACOBS.
Cette installation comprend :
- Un système de broyage : broyage humide avec un système de sélection et de
séparation des grains;
- 1 réacteur avec flash-cooler.
- 2 filtres à cellules basculantes.
- une unité de lavage des gaz ;
-

Quatre échelons de concentration de 330 tonnes de P 2 O5 par jour chacun, à

échangeurs tubulaires de graphite.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 89 sur 97
Atelier des Utilités :

L’atelier central thermoélectrique a pour mission la satisfaction des diffé rents ateliers
de PMP en matière des produits utilitaire : la vapeur HP/BP, l’eau alimentaire, l’eau de
NORIA, l’énergie électrique et l’eau de mer.
L’élément de base pour le fonctionnement de la centrale thermodynamique est la
vapeur.
On distingue deux types de vapeur : la vapeur haute pression (HP) et la vapeur basse
pression (BP).
La vapeur HP Produite par les deux chaudières de récupération de l’atelier d’acide
sulfurique est récupérée par la centrale thermodynamique ou elle subit une détente
importante et se désurchauffe.
L’énergie thermique reçue est transformée par le groupe Turbo Alternateur (GTA) en
énergie électrique qui sert à alimenter le réseau local de l’usine et à expédier vers le
réseau national de l’Office National d’Electrique (ONE)
La vapeur HP qui a subit cette détente devient vapeur BP et sera utilisée pat les
différentes unités de
PMP selon leurs besoins.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 90 sur 97
La centrale thermoélectrique assure aussi la collecte et la distribution des condensats
après

son

traitement

vers

un nouveau cycle

de

production. La centrale

thermoélectrique se compose principalement de :
-

Un groupe turbo alternateur de 32 MW, permettant la production de l’énergie
électrique

-

Un réseau de conditionnement et de distribution de vapeur moyenne pression,
basse

pression, eau de refroidissement et condensats nécessaires pour le

fonctionnement des ateliers de production.

-

Une unité de réception et de distribution d’eau de mer.

-

Un atelier de traitement des eaux (TED) composé de :
o Deux chaînes de traitement d’eau permettant la production de différentes
qualités d’eau : Eau filtrée, eau désilicée et eau potable.
o Une station de compression d’air permettant le conditionnement d’air
pour les besoins d’instrumentation et de service.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 91 sur 97
Annexe 4 : Description des procédés de
fabrication au sein de PMP
Acide sulfurique :

La fabrication de l’acide sulfurique est réalisée en trois étapes (Combustion,
Conversion, Absorption)
Ces réactions sont exothermiques, permettant un gain énergétique pour ramener les
températures à des valeurs maximisant les rendements des transformations précédentes
et permettant la production de vapeur.
Combustion :

Le soufre est reçu à PMP sous forme liquide : fondu et filtré. Il est stocké dans deux
bacs réchauffés pour le maintenir à l’état liquide. Le soufre liquide passe dans une
fosse pour qu’il soit pompé vers le four où se fera la combustion avec l’air sec. Ce
dernier qui provient de la tour de séchage après avoir été aspiré par la turbo soufflante.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 92 sur 97
Au niveau du four, il y a combustion du soufre qui donne le gaz SO2 à une température
de 1120°C.
L’équation de la réaction est : S + O2 = = > SO2
Ensuite, le gaz SO2 passe par la chaudière pour se refroidir et par la suite on obtient de
la vapeur à haute pression qui va vers la centrale et vers la turbosoufflante après un
circuit de surchauffe pour obtenir une vapeur surchauffée.
Conversion :

Le gaz SO2 est envoyé vers le convertisseur de 4 masses catalytiques de pentoxyde de
vanadium, dans le but de le transformer en SO3 selon la réaction exothermique :
SO2 + 1/2 O2 <==> SO3
Lors du passage d’une masse à la suivante les gaz SO 2 et SO3 sont refroidis par
l’intermédiaire d’échanges thermiques gaz / gaz ou liquide /gaz.
Absorption :

C’est la dernière étape du processus, elle consiste à absorber le gaz SO 3 provenant du
convertisseur et le transformer en acide sulfurique H2SO4 au niveau des deux tours
d’absorption intérimaire et finale. SO3 + H2O ==> H2 SO4
Ensuite l’acide sulfurique est stocké pour être acheminé vers l’atelier phosphorique et
en faible quantité vers l’atelier de traitement des eaux TED.
Acide phosphorique :

L’atelier phosphorique destiné à la production de l’acide phosphorique concentré à
54% en P 2O5 comprend cinq sections principales :

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 93 sur 97
Section Attaque ;

L’acide phosphorique est obtenu par attaque directe du phosphate minéral par l’acide
sulfurique.
- Section manutention et broyage du phosphate :
Le broyage se fait par voie humide, un débit d’eau est injecté proportionnellement au
débit du phosphate (0,5 m3 d’eau /tonne phosphate).
La pulpe est collectée dans un petit bac légèrement agité pour assurer le dégazage et
éviter la cavitation des pompes situées sur les circuits de la pulpe.
La pulpe est ensuite criblée, le refus des cribles est broyé avant d’alimenter le bac de
stockage de pulpe, qui est équipé d’un agitateur prévu pour le maintien des solides en
suspension, avant de l’acheminer vers la cuve d’attaque.
- Cuve d’attaque :
La cuve d’attaque consiste en une cuve circulaire compartimentée construite en béton
armé monolithique. Chaque compartiment est équipé avec d’agitateurs à pales,
permettant une bonne incorporation des éléments entrants et un bon mélange.
D’autre part, les compartiments de la cuve d’attaque sont communiquant permettant
ainsi à la bouillie de circuler d’un compartiment a l’autre avant de passer vers les 3
digesteurs.
La cuve d’attaque dispose d’un flash-cooler avec deux pompes de circulation de grand
débit permettant le refroidissement de la bouillie.
Les gaz de réaction sont collectés par deux ouvertures (hottes) pour être envoyés vers
le système de lavage des gaz.
Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 94 sur 97
Celui-ci maintient une légère dépression dans la cuve de manière à éviter
l’échappement à l’atmosphère des gaz de réaction. La pulpe de phosphate provenant
du bac à pulpe est introduite dans la cuve d’attaque où elle sera attaquée par l’acide
sulfurique concentré.
- Le système de refroidissement :
Les réactions chimiques se produisant dans la cuve d’attaque ainsi que la dilution de
l’acide sulfurique étant exothermiques, il est nécessaire de refroidir la bouille a une
température de l’ordre de 78 °C pour éviter la prise en masse. Pour cela un flash
couleur est mis en place.
- Cuves de digestion :
Ces digesteurs, sous forme de bacs agités, servent à augmenter les temps de séjour de
la bouillie permettant de maximiser le rendement chimique.
- Section filtration :
La bouillie d’attaque est alimentée vers deux filtres horizontaux a cellules basculante s
sous vide. À la sortie des cellules on obtient l’acide phosphorique 28% P 2 O5 et le
gypse.
Le gypse est finalement lavé à l’eau de procédé et déchargé, par rotation de la cellule
basculante, dans une trémie arrosée d’eau de mer devant servir à son évacuation vers
la mer.
L’acide phosphorique titre alors 28% P 2 O5, est acheminé vers une unité de stockage
composée d’un bac de dé sursaturation, d’un bac de décantation et d’un bac de
stockage.

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 95 sur 97
Concentration de l’acide :

La concentration de l’acide phosphorique consiste en une élimination d’une partie de
son eau de dilution par une évaporation forcée sous vide; on favorise ce phénomène
par une augmentation de la température de l’acide.
L’acide phosphorique titrant 28% P 2O5est acheminé vers 4 échelons de concentration
pour atteindre un titre de54% P 2O5et devenir un acide marchand répondant aux
exigences clients
L’opération de concentration se fait par le chauffage indirect de l’acide par la vapeur
basse pression au niveau d’un échangeur tubulaire en graphite.
L’acide produit passe ensuite vers une unité de stockage constituée par deux bacs de
dé-sursaturation, deux bacs de décantation, deux bacs de stockage et d’un bac de
transfert vers la station de chargement des navires

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 96 sur 97
Annexe 5 : Schémas générale de procédure de
production de PMP

Figure 38 : Schémas générale de procédure de production de PMP

Licence Professionnelle

Gestion de la Chaîne Logistique 2012-2013

Page 97 sur 97