Passer au contenu principal
Université de Tunis El Manar
Département Génie Industriel
Projet de fin d’études
Présenté par
Faten CHALBI
Pour l’obtention du
Diplôme National d’Ingénieur en Génie Industriel
Diagnostic de l’interaction entre les modules GPAO et
GMAO de l’ERP QAD/ MFG PRO et conception d’un outil
d’aide à la décision pour la planification
Réalisé à
DISCOVERY INFORMATIQUE
Encadrant Organisme d’accueil : M. Mahdi CHAKER
Encadrants ENIT : M.
Mme
Helmi BEN REJEB
Nadia BAHRIA
Année universitaire : 2015/2016
II
Signature de l’encadrant de la société
III
Signature de l’encadrant pédagogique
IV
Dédicaces
A ma chère mère Raoudha Chaabeni
Aimable, charmante, affable, douce : Vous représentez tout le bonheur de ma
vie, c’est grâce à vos conseils, votre amour et votre soutient que j’ai subsisté,
que j’ai rêvé et que j’ai réalisé mes rêves. C’est vous qui m’avez donné la vie,
qui m’avez appris à faire mes premiers pas et à dessiner mon chemin et c’est
maintenant que je partage avec vous cette joie.
Vous êtes et vous resterez toujours la source de tendresse, d’encouragement et
de dévouement qui n’a jamais cessé de m’aider, d’illuminer ma vie, de prier
pour moi et de dessiner le beau sourire sur mon visage dans les pires cas.
Je n’ai jamais trouvé de refuge et de secours pendant mes études que votre
prière et votre bénédiction.
Autant de mots et de phrases aussi expressifs soient-ils, ne sauraient prouver
mon amour et mon affection à vous.
Je remercie Dieu pour votre présence et votre assistance dans ma vie.
Puisse Dieu, le tout puissant, vous protéger, vous accorder santé et bonheur.
A mon cher père Mokthar Chalbi
Aucune dédicace ne suffit pour exprimer le respect et le dévouement pour le
sacrifice que vous avez fait pour moi. Vous avez pu m’inculquer le sens de
responsabilité et de confiance. C’est grâce à vos conseils que je me suis guidée
vers la réussite et que j’ai gardé toujours mon optimisme.
J’ai dérivé ma force de votre pouvoir, de ton regard et de votre présence
auprès de moi.
Rien ne vaut l’effort que vous avez fait pour ma formation et mon bien être.
Puisse Dieu, le tout puissant, te protéger, t’accorder santé et bonheur.
V
A ma chère sœur Manel Chalbi
Ça ne me suffit pas de dire simplement ma sœur, vous êtes bien plus qu’une
sœur. Avec votre tendresse, votre amour et votre occupation vous êtes bien ma
mère. Vous m’avez soutenu pendant mes moments de faiblesse, de peur et de
stress.
Vous étiez toujours auprès de moi de mon enfance à ma jeunesse et arrivant au
moment où je vous dédie ce travail de fin d’études.
Je ne trouve pas les mots pour décrire mon amour et ma reconnaissance pour
vous. Je vous souhaite tout le bonheur du monde, que Dieu vous bénisse.
A mon petit frère Abderrahmen Chalbi
Mon petit ange qui m’a soutenu pendant mes examens même avec son beau
sourire. Avec qui j’ai partagé des moments de folie et d’extase, je te dédie ce
travail.
Je te souhaite un avenir plein de réussite et de joie.
A mes chers collègue 3 AGI 2
Je dédie ce travail à tous mes amis, ceux avec qui j’ai passé mes trois ans en
génie industriel 2 à l’ENIT. Mes collègues, c’était la joie pour moi de se
regrouper ensemble, de discuter, de réviser ensemble et de partager tous les
moments de joie et de tristesse.
En témoignage de l’amitié qui nous unie, des souvenirs et des moments que
nous avons passés ensemble je vous dédie ce travail.
Je vous aime tous et je vous souhaite une carrière plein de réussite et
d’excellence.
A mes chers amis…
A tous ceux qui m’aiment…
VI
Remerciements
Je commence tout d’abord par remercier mes encadrants. Je remercie mon encadrant chez
l’organisme d’accueil, M. Mahdi CHAKER (consultant technico-fonctionnel GMAO) pour le
temps qui m’a dévoué, pour ses conseils judicieux et pour ses encouragements continues. Je
remercie également, M. Helmi BEN REJEB (Professeur à l’ENIT) et Mme. Nadia BAHRIA
(Professeur à l’ENIT), mes encadrants pédagogiques. Je leur remercie pour leur effort et leurs
conseils judicieux tout au long de mon projet.
J’exprime aussi ma gratitude pour les consultants QAD avec qui j’ai travaillé pendant mon
projet surtout M. Haithem HAMDI et je remercie Mme Rania CHERIF (Responsable activité
QAD de DISCOVERY INFORMATIQUE) de m’avoir intégré au sein de son équipe et pour
son accueil.
Je ne peux pas oublier évidemment tout le staff de Génie Industriel à l’ENIT et tous mes
professeurs qui ont participé chacun de sa part à notre formation.
Je remercie mes amis qui ont cru en moi, qui m’ont soutenue et qui m’ont encouragée, ma chère
Takoua DHOUIBI, Yosra MAKHLOUF, Soumaya MAROUENE, Malèk AYOUB, Aymen
SAMOUNI, Baya GHARBI, Toufik GHERRI, Mahdi ABDENNADHER…
Un grand merci à mes parents, ma raison d’être, ma chère sœur Manel CHALBI, mon cher frère
Abderrahmen CHALBI et ma chère tante Dalila.
Finalement je remercie tous ceux qui m’ont conduit à ce jour inoubliable.
VII
Diagnostic de l’interaction entre les modules de GPAO et de GMAO sur l’ERP
QAD et conception d’un outil d’aide à la décision pour la planification.
Résumé : La relation entre les fonctions maintenance et production confronte plusieurs
problèmes, vu que ces deux fonctions partagent les mêmes ressources et se planifient
séparément. Une telle problématique nécessite alors un outil d’aide à la décision qui permet de
formuler des indices de priorité permettant de mieux gérer les tâches de maintenance et de
production en cas de chevauchement. De là, vient la nécessité d’une étude d’interaction entre
ces deux fonctions. Et comme les solutions ERP sont maintenant de plus en plus impliquées
dans les industries permettant entre autres d’automatiser les différents flux d’entreprise, notre
projet étudie également l’interaction entre les modules de GPAO et de GMAO. Ensuite, une
formulation du problème s’avère indispensable pour créer les formules de calcul nécessaires à
l’exécution de l’outil d’aide la décision. Enfin, le projet s’achève par une phase de test et de
validation du calcul, et de préparation du dossier technique de la solution envisagée.
Mots clés : QAD, GPAO, GMAO, Planification, Aide à la décision
VIII
Diagnosis of the interaction between ERP QAD Computer-Aided Maintenance
(CAM) and Computer-Aided Production (CAP) management modules and
design of a decision aid tool for planning.
Summary: The relationship between maintenance and production functions confronts several
issues, since the two functions share the same resources but are planned separately. Such a
problem requires then a decision aid tool that allows the formulation of priority indices to
manage the maintenance and production tasks in case of overlap. Therefore, the interaction
between these two functions must be studied. As ERP solutions are increasingly used in
industries, allowing, among other things, to automate various business flows, our project also
studies the interaction between the CAMM and CAPM management modules. Then a problem
formulation is essential to create the formulas needed for the execution of the decision aid tool.
Finally, the project ends with a testing, calculation validation phase, and the preparation of the
technical file for the proposed solution.
Keywords: QAD, CAM, CAP, Planning, Decision aid
IX
‫دراسة‬ ‫عالقة‬ ‫التفاعل‬ ‫بين‬ ‫وحدة‬ ‫تدبير‬ ‫اإلنتاج‬ ‫عبر‬ ‫الحاسوب‬ ‫ووحدة‬ ‫تدبير‬ ‫الصيانة‬ ‫عبر‬ ‫الحاسوب‬ ‫وتصميم‬ ‫أداة‬ ‫للمساعدة‬
‫على‬ ‫اتخاذ‬ ‫القرار‬ ‫في‬ ‫التخطيط‬ ‫لإلنتاج‬ ‫والصيانة‬ ‫الصناعية‬
‫ملخص‬
‫المشاكل‬ ‫من‬ ‫العديد‬ ‫تواجه‬ ‫اإلنتاج‬ ‫ووظيفة‬ ‫الصيانة‬ ‫وظيفة‬ ‫بين‬ ‫التواصل‬ ‫.عالقة‬ ‫تتقسما‬ ‫ألنهما‬ ‫ذلك‬‫الموار‬ ‫نفس‬ ‫ن‬ (‫)األالت‬ ‫و‬
‫منفصلة‬ ‫بطريقة‬ ‫يكون‬ ‫الوظائف‬ ‫لهذه‬ ‫.التخطيط‬ ‫مؤشرات‬ ‫صياغة‬ ‫و‬ ‫القرار‬ ‫التخاذ‬ ‫في‬ ‫للمساعدة‬ ‫أداة‬ ‫تتطلب‬ ‫المشاكل‬ ‫هذه‬
‫ارب‬ ‫المؤسسات‬ ‫موارد‬ ‫تخطيط‬ ‫أداة‬ ‫بمان‬ ‫و‬ ‫بينهما‬ ‫تداخل‬ ‫حالة‬ ‫في‬ ‫اإلنتاج‬ ‫مهام‬ ‫و‬ ‫الصيانة‬ ‫مهام‬ ‫إدارة‬ ‫بين‬ ‫األولوية‬ ‫لترتيب‬
‫األسواق‬ ‫تقتحم‬‫أوتوماتيكية،ولذلك‬ ‫وظائفها‬ ‫جعل‬ ‫على‬ ‫لمساعدتها‬ ‫المؤسسات‬ ‫من‬ ‫العديد‬ ‫عليها‬ ‫تعتمد‬ ‫و‬ ‫فشيئا‬ ‫شيئا‬ ‫الصناعية‬
‫بعد‬ ‫و‬ ‫الحاسوب‬ ‫عبر‬ ‫الصيانة‬ ‫تدبير‬ ‫ووحدة‬ ‫الحاسوب‬ ‫عبر‬ ‫اإلنتاج‬ ‫تدبير‬ ‫وحدة‬ ‫للتفاعل‬ ‫دراسة‬ ‫كذلك‬ ‫يتضمن‬ ‫الشروع‬ ‫هذا‬ ‫فإن‬
‫نم‬ ‫شكل‬ ‫في‬ ‫صياغتها‬ ‫و‬ ‫اإلشكالية‬ ‫بلورة‬ ‫مرحلة‬ ‫فإن‬ ‫ذلك‬‫ضرورية‬ ‫مرحلة‬ ‫باتت‬ ‫حسابي‬ ‫وذج‬ ‫لتنفيذ‬ ‫الالزمة‬ ‫الصيغ‬ ‫إلنشاء‬
‫الحل‬ ‫من‬ ‫تقني‬ ‫ملف‬ ‫إعداد‬ ‫و‬ ،‫الحساب‬ ‫من‬ ‫والتحقق‬ ‫االختبار‬ ‫مرحلة‬ ‫مع‬ ‫المشروع‬ ‫ينتهي‬ ، ‫القرارات،وأخيرا‬ ‫اتخاذ‬ ‫لدعم‬ ‫أداة‬
‫المقترح‬
‫كلمات‬ ‫مفاتيح‬ : ‫تخطيط‬ ‫موارد‬ ‫المؤسسات،التخطيط،المساعدة‬ ‫على‬ ‫إتخاذ‬ ‫القرار‬
X
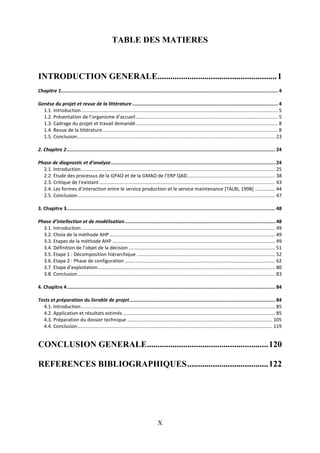
TABLE DES MATIERES
INTRODUCTION GENERALE........................................................1
Chapitre 1.........................................................................................................................................................4
Genèse du projet et revue de la littérature.......................................................................................................4
1.1. Introduction................................................................................................................................................. 5
1.2. Présentation de l’organisme d’accueil......................................................................................................... 5
1.3. Cadrage du projet et travail demandé......................................................................................................... 8
1.4. Revue de la littérature................................................................................................................................. 8
1.5. Conclusion.................................................................................................................................................. 23
2. Chapitre 2................................................................................................................................................... 24
Phase de diagnostic et d’analyse.................................................................................................................... 24
2.1. Introduction............................................................................................................................................... 25
2.2. Etude des processus de la GPAO et de la GMAO de l’ERP QAD................................................................. 38
2.3. Critique de l’existant.................................................................................................................................. 43
2.4. Les formes d’interaction entre le service production et le service maintenance [TALBI, 1998] ............... 44
2.5. Conclusion.................................................................................................................................................. 47
3. Chapitre 3................................................................................................................................................... 48
Phase d’intellection et de modélisation.......................................................................................................... 48
3.1. Introduction............................................................................................................................................... 49
3.2. Choix de la méthode AHP .......................................................................................................................... 49
3.3. Etapes de la méthode AHP ........................................................................................................................ 49
3.4. Définition de l’objet de la décision ............................................................................................................ 51
3.5. Etape 1 : Décomposition hiérarchique ...................................................................................................... 52
3.6. Etape 2 : Phase de configuration ............................................................................................................... 62
3.7. Etape d’exploitation................................................................................................................................... 80
3.8. Conclusion.................................................................................................................................................. 83
4. Chapitre 4................................................................................................................................................... 84
Tests et préparation du livrable de projet....................................................................................................... 84
4.1. Introduction............................................................................................................................................... 85
4.2. Application et résultats estimés ................................................................................................................ 85
4.3. Préparation du dossier technique ........................................................................................................... 105
4.4. Conclusion................................................................................................................................................ 119
CONCLUSION GENERALE.........................................................120
REFERENCES BIBLIOGRAPHIQUES......................................122
XI
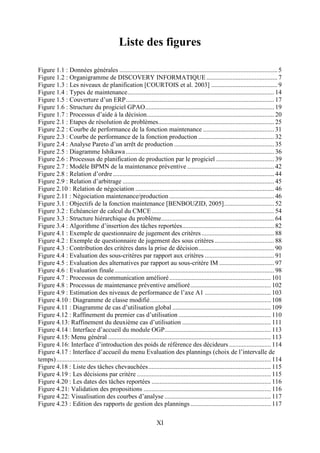
Liste des figures
Figure 1.1 : Données générales .................................................................................................. 5
Figure 1.2 : Organigramme de DISCOVERY INFORMATIQUE ............................................ 7
Figure 1.3 : Les niveaux de planification [COURTOIS et al. 2003] ......................................... 9
Figure 1.4 : Types de maintenance........................................................................................... 14
Figure 1.5 : Couverture d’un ERP............................................................................................ 17
Figure 1.6 : Structure du progiciel GPAO................................................................................ 19
Figure 1.7 : Processus d’aide à la décision............................................................................... 20
Figure 2.1 : Etapes de résolution de problèmes........................................................................ 25
Figure 2.2 : Courbe de performance de la fonction maintenance ............................................ 31
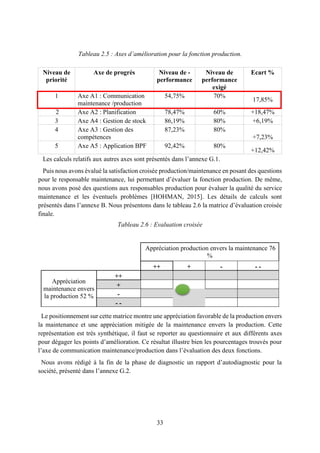
Figure 2.3 : Courbe de performance de la fonction production ............................................... 32
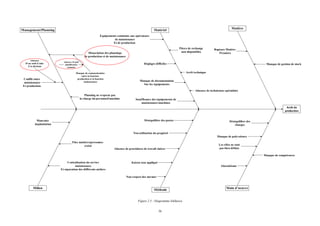
Figure 2.4 : Analyse Pareto d’un arrêt de production .............................................................. 35
Figure 2.5 : Diagramme Ishikawa............................................................................................ 36
Figure 2.6 : Processus de planification de production par le progiciel .................................... 39
Figure 2.7 : Modèle BPMN de la maintenance préventive...................................................... 42
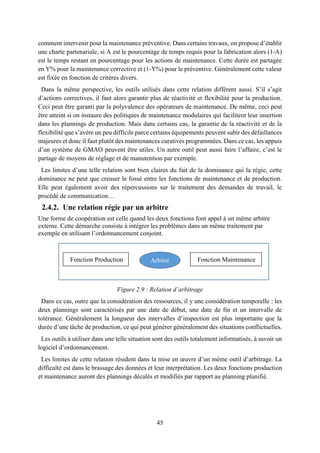
Figure 2.8 : Relation d’ordre.................................................................................................... 44
Figure 2.9 : Relation d’arbitrage .............................................................................................. 45
Figure 2.10 : Relation de négociation ...................................................................................... 46
Figure 2.11 : Négociation maintenance/production ................................................................. 46
Figure 3.1 : Objectifs de la fonction maintenance [BENBOUZID, 2005]............................... 52
Figure 3.2 : Echéancier de calcul du CMCE............................................................................ 54
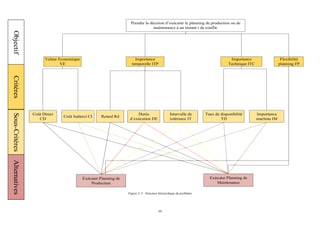
Figure 3.3 : Structure hiérarchique du problème...................................................................... 64
Figure 3.4 : Algorithme d’insertion des tâches reportées......................................................... 82
Figure 4.1 : Exemple de questionnaire de jugement des critères ............................................. 88
Figure 4.2 : Exemple de questionnaire de jugement des sous critères..................................... 88
Figure 4.3 : Contribution des critères dans la prise de décision............................................... 90
Figure 4.4 : Evaluation des sous-critères par rapport aux critères ........................................... 91
Figure 4.5 : Evaluation des alternatives par rapport au sous-critère IM .................................. 97
Figure 4.6 : Evaluation finale................................................................................................... 98
Figure 4.7 : Processus de communication amélioré............................................................... 101
Figure 4.8 : Processus de maintenance préventive amélioré.................................................. 102
Figure 4.9 : Estimation des niveaux de performance de l’axe A1 ......................................... 103
Figure 4.10 : Diagramme de classe modifié........................................................................... 108
Figure 4.11 : Diagramme de cas d’utilisation global ............................................................. 109
Figure 4.12 : Raffinement du premier cas d’utilisation ......................................................... 110
Figure 4.13: Raffinement du deuxième cas d’utilisation ....................................................... 111
Figure 4.14 : Interface d’accueil du module OGP.................................................................. 113
Figure 4.15: Menu général ..................................................................................................... 113
Figure 4.16: Interface d’introduction des poids de référence des décideurs.......................... 114
Figure 4.17 : Interface d’accueil du menu Evaluation des plannings (choix de l’intervalle de
temps)..................................................................................................................................... 114
Figure 4.18 : Liste des tâches chevauchées............................................................................ 115
Figure 4.19 : Les décisions par critère ................................................................................... 115
Figure 4.20 : Les dates des tâches reportées .......................................................................... 116
Figure 4.21: Validation des propositions ............................................................................... 116
Figure 4.22: Visualisation des courbes d’analyse .................................................................. 117
Figure 4.23 : Edition des rapports de gestion des plannings.................................................. 117
XII
Figure 4.24 : Authentification ................................................................................................ 118
Figure 4.25 : Menu « OGP Settings » sur QAD..................................................................... 118
Figure 4.26 : Critère flexibilité............................................................................................... 119
Figure 4.27 : Menu d’évaluation des plannings avec Java..................................................... 119
XIII
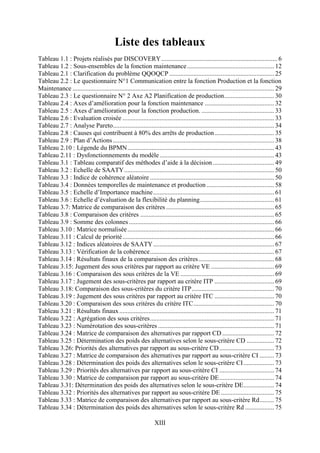
Liste des tableaux
Tableau 1.1 : Projets réalisés par DISCOVERY........................................................................ 6
Tableau 1.2 : Sous-ensembles de la fonction maintenance...................................................... 12
Tableau 2.1 : Clarification du problème QQOQCP ................................................................. 25
Tableau 2.2 : Le questionnaire N°1 Communication entre la fonction Production et la fonction
Maintenance ............................................................................................................................. 29
Tableau 2.3 : Le questionnaire N° 2 Axe A2 Planification de production............................... 30
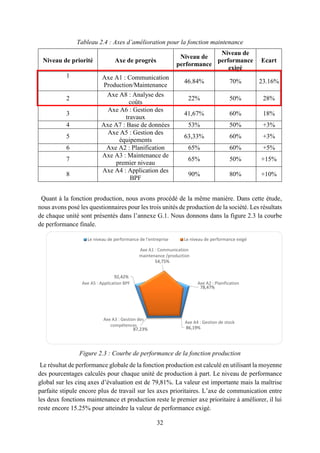
Tableau 2.4 : Axes d’amélioration pour la fonction maintenance ........................................... 32
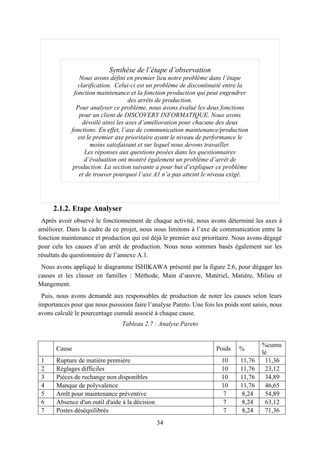
Tableau 2.5 : Axes d’amélioration pour la fonction production. ............................................. 33
Tableau 2.6 : Evaluation croisée .............................................................................................. 33
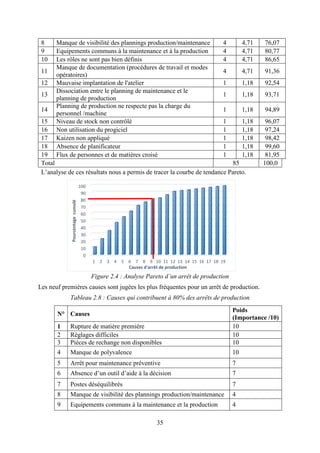
Tableau 2.7 : Analyse Pareto.................................................................................................... 34
Tableau 2.8 : Causes qui contribuent à 80% des arrêts de production..................................... 35
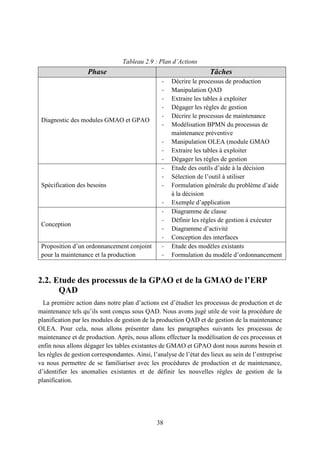
Tableau 2.9 : Plan d’Actions.................................................................................................... 38
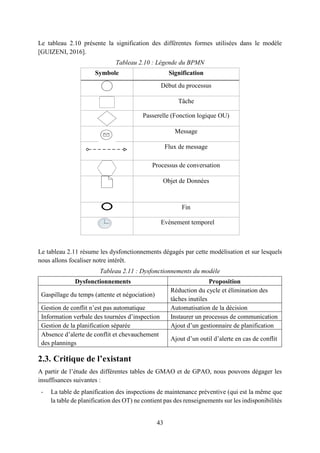
Tableau 2.10 : Légende du BPMN........................................................................................... 43
Tableau 2.11 : Dysfonctionnements du modèle....................................................................... 43
Tableau 3.1 : Tableau comparatif des méthodes d’aide à la décision ...................................... 49
Tableau 3.2 : Echelle de SAATY............................................................................................. 50
Tableau 3.3 : Indice de cohérence aléatoire ............................................................................. 50
Tableau 3.4 : Données temporelles de maintenance et production.......................................... 58
Tableau 3.5 : Echelle d’Importance machine........................................................................... 61
Tableau 3.6 : Echelle d’évaluation de la flexibilité du planning.............................................. 61
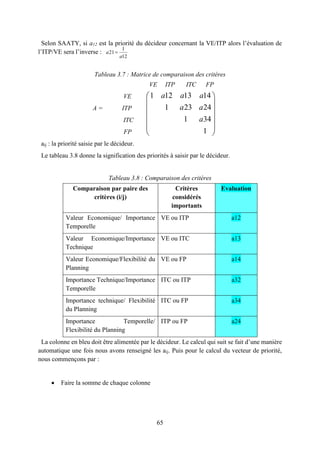
Tableau 3.7: Matrice de comparaison des critères ................................................................... 65
Tableau 3.8 : Comparaison des critères ................................................................................... 65
Tableau 3.9 : Somme des colonnes .......................................................................................... 66
Tableau 3.10 : Matrice normalisée........................................................................................... 66
Tableau 3.11 : Calcul de priorité.............................................................................................. 66
Tableau 3.12 : Indices aléatoires de SAATY........................................................................... 67
Tableau 3.13 : Vérification de la cohérence............................................................................. 67
Tableau 3.14 : Résultats finaux de la comparaison des critères............................................... 68
Tableau 3.15: Jugement des sous critères par rapport au critère VE ....................................... 69
Tableau 3.16 : Comparaison des sous critères de la VE .......................................................... 69
Tableau 3.17 : Jugement des sous-critères par rapport au critère ITP ..................................... 69
Tableau 3.18: Comparaison des sous-critères du critère ITP................................................... 70
Tableau 3.19 : Jugement des sous critères par rapport au critère ITC ..................................... 70
Tableau 3.20 : Comparaison des sous critères du critère ITC.................................................. 70
Tableau 3.21 : Résultats finaux................................................................................................ 71
Tableau 3.22 : Agrégation des sous critères............................................................................. 71
Tableau 3.23 : Numérotation des sous-critères ........................................................................ 71
Tableau 3.24 : Matrice de comparaison des alternatives par rapport CD ................................ 72
Tableau 3.25 : Détermination des poids des alternatives selon le sous-critère CD ................. 72
Tableau 3.26: Priorités des alternatives par rapport au sous-critère CD.................................. 73
Tableau 3.27 : Matrice de comparaison des alternatives par rapport au sous-critère CI ......... 73
Tableau 3.28 : Détermination des poids des alternatives selon le sous-critère CI................... 73
Tableau 3.29 : Priorités des alternatives par rapport au sous-critère CI .................................. 74
Tableau 3.30 : Matrice de comparaison par rapport au sous-critère DE.................................. 74
Tableau 3.31: Détermination des poids des alternatives selon le sous-critère DE................... 74
Tableau 3.32 : Priorités des alternatives par rapport au sous-critère DE ................................. 75
Tableau 3.33 : Matrice de comparaison des alternatives par rapport au sous-critère Rd......... 75
Tableau 3.34 : Détermination des poids des alternatives selon le sous-critère Rd .................. 75
XIV
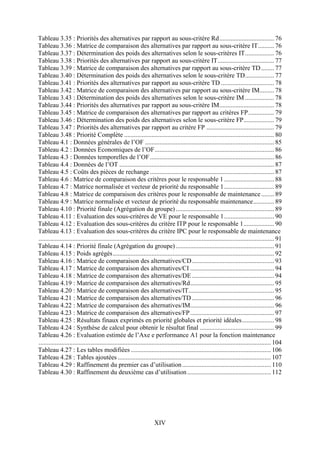
Tableau 3.35 : Priorités des alternatives par rapport au sous-critère Rd.................................. 76
Tableau 3.36 : Matrice de comparaison des alternatives par rapport au sous-critère IT.......... 76
Tableau 3.37 : Détermination des poids des alternatives selon le sous-critères IT.................. 76
Tableau 3.38 : Priorités des alternatives par rapport au sous-critère IT................................... 77
Tableau 3.39 : Matrice de comparaison des alternatives par rapport au sous-critère TD ........ 77
Tableau 3.40 : Détermination des poids des alternatives selon le sous-critère TD.................. 77
Tableau 3.41 : Priorités des alternatives par rapport au sous-critère TD ................................. 78
Tableau 3.42 : Matrice de comparaison des alternatives par rapport au sous-critère IM......... 78
Tableau 3.43 : Détermination des poids des alternatives selon le sous-critère IM .................. 78
Tableau 3.44 : Priorités des alternatives par rapport au sous-critère IM.................................. 78
Tableau 3.45 : Matrice de comparaison des alternatives par rapport au critères FP................ 79
Tableau 3.46 : Détermination des poids des alternatives selon le sous-critère FP................... 79
Tableau 3.47 : Priorités des alternatives par rapport au critère FP .......................................... 79
Tableau 3.48 : Priorité Complète ............................................................................................. 80
Tableau 4.1 : Données générales de l’OF ................................................................................ 85
Tableau 4.2 : Données Economiques de l’OF.......................................................................... 86
Tableau 4.3 : Données temporelles de l’OF............................................................................. 86
Tableau 4.4 : Données de l’OT ................................................................................................ 87
Tableau 4.5 : Coûts des pièces de rechange............................................................................. 87
Tableau 4.6 : Matrice de comparaison des critères pour le responsable 1............................... 88
Tableau 4.7 : Matrice normalisée et vecteur de priorité du responsable 1............................... 89
Tableau 4.8 : Matrice de comparaison des critères pour le responsable de maintenance ........ 89
Tableau 4.9 : Matrice normalisée et vecteur de priorité du responsable maintenance............. 89
Tableau 4.10 : Priorité finale (Agrégation du groupe)............................................................. 89
Tableau 4.11 : Evaluation des sous-critères de VE pour le responsable 1............................... 90
Tableau 4.12 : Evaluation des sous-critères du critère ITP pour le responsable 1................... 90
Tableau 4.13 : Evaluation des sous-critères du critère IPC pour le responsable de maintenance
.................................................................................................................................................. 91
Tableau 4.14 : Priorité finale (Agrégation du groupe)............................................................. 91
Tableau 4.15 : Poids agrégés.................................................................................................... 92
Tableau 4.16 : Matrice de comparaison des alternatives/CD................................................... 93
Tableau 4.17 : Matrice de comparaison des alternatives/CI .................................................... 94
Tableau 4.18 : Matrice de comparaison des alternatives/DE ................................................... 94
Tableau 4.19 : Matrice de comparaison des alternatives/Rd.................................................... 95
Tableau 4.20 : Matrice de comparaison des alternatives/IT..................................................... 95
Tableau 4.21 : Matrice de comparaison des alternatives/TD ................................................... 96
Tableau 4.22 : Matrice de comparaison des alternatives/IM.................................................... 96
Tableau 4.23 : Matrice de comparaison des alternatives/FP.................................................... 97
Tableau 4.25 : Résultats finaux exprimés en priorité globales et priorité idéales.................... 98
Tableau 4.24 : Synthèse de calcul pour obtenir le résultat final .............................................. 99
Tableau 4.26 : Evaluation estimée de l’Axe e performance A1 pour la fonction maintenance
................................................................................................................................................ 104
Tableau 4.27 : Les tables modifiées....................................................................................... 106
Tableau 4.28 : Tables ajoutées ............................................................................................... 107
Tableau 4.29 : Raffinement du premier cas d’utilisation....................................................... 110
Tableau 4.30 : Raffinement du deuxième cas d’utilisation.................................................... 112
XV
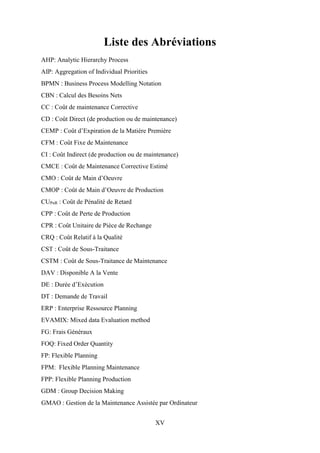
Liste des Abréviations
AHP: Analytic Hierarchy Process
AIP: Aggregation of Individual Priorities
BPMN : Business Process Modelling Notation
CBN : Calcul des Besoins Nets
CC : Coût de maintenance Corrective
CD : Coût Direct (de production ou de maintenance)
CEMP : Coût d’Expiration de la Matière Première
CFM : Coût Fixe de Maintenance
CI : Coût Indirect (de production ou de maintenance)
CMCE : Coût de Maintenance Corrective Estimé
CMO : Coût de Main d’Oeuvre
CMOP : Coût de Main d’Oeuvre de Production
CUPnR : Coût de Pénalité de Retard
CPP : Coût de Perte de Production
CPR : Coût Unitaire de Pièce de Rechange
CRQ : Coût Relatif à la Qualité
CST : Coût de Sous-Traitance
CSTM : Coût de Sous-Traitance de Maintenance
DAV : Disponible A la Vente
DE : Durée d’Exécution
DT : Demande de Travail
ERP : Enterprise Ressource Planning
EVAMIX: Mixed data Evaluation method
FG: Frais Généraux
FOQ: Fixed Order Quantity
FP: Flexible Planning
FPM: Flexible Planning Maintenance
FPP: Flexible Planning Production
GDM : Group Decision Making
GMAO : Gestion de la Maintenance Assistée par Ordinateur
XVI
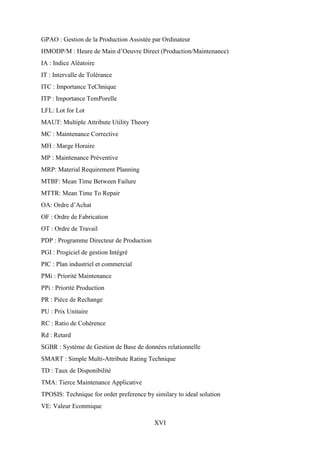
GPAO : Gestion de la Production Assistée par Ordinateur
HMODP/M : Heure de Main d’Oeuvre Direct (Production/Maintenance)
IA : Indice Aléatoire
IT : Intervalle de Tolérance
ITC : Importance TeChnique
ITP : Importance TemPorelle
LFL: Lot for Lot
MAUT: Multiple Attribute Utility Theory
MC : Maintenance Corrective
MH : Marge Horaire
MP : Maintenance Préventive
MRP: Material Requirement Planning
MTBF: Mean Time Between Failure
MTTR: Mean Time To Repair
OA: Ordre d’Achat
OF : Ordre de Fabrication
OT : Ordre de Travail
PDP : Programme Directeur de Production
PGI : Progiciel de gestion Intégré
PIC : Plan industriel et commercial
PMi : Priorité Maintenance
PPi : Priorité Production
PR : Pièce de Rechange
PU : Prix Unitaire
RC : Ratio de Cohérence
Rd : Retard
SGBR : Système de Gestion de Base de données relationnelle
SMART : Simple Multi-Attribute Rating Technique
TD : Taux de Disponibilité
TMA: Tierce Maintenance Applicative
TPOSIS: Technique for order preference by similary to ideal solution
VE: Valeur Econmique
XVII
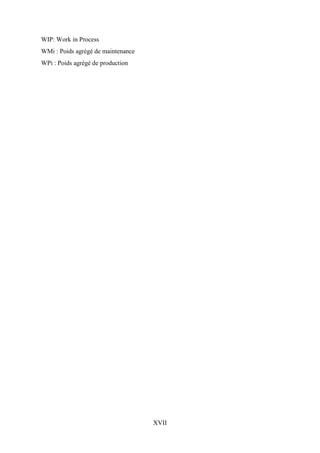
WIP: Work in Process
WMi : Poids agrégé de maintenance
WPi : Poids agrégé de production
XVIII
Fiche de l’entreprise d’accueil
Dénomination : Discovery Informatique
Directeur Général : Kais SELLEMI
Secteur d’activité : Conseil, Ingénierie Informatique et
Intégration des solutions ERP
Forme juridique : Société Anonyme
Adresse : Angle Rue du Métal, Rue des Entrepreneurs, 3ème
Etage, ZI Charguya II, 2035, Ariana Tunis Carthage
Date de création : 1993
Effectif : 80 collaborateurs
Téléphone : 71.94.27.65
Fax : 71.94.28.75
Adresse mail : discovery.inf@discovery.com.tn
Site web : www.discoveryinformatique.com
1
Introduction générale
« Se permettre de tout penser serait manque de savoir vivre : les meilleures preuves de
respect qu’on
puisse donner à l’intelligence du lecteur, c’est de lui laisser quelque chose à penser. »
Lawrence Sterne - Nouvelliste et humoriste irlandais
2
Ctuellement, les coûts de production des biens et des services sont assujettis à des
contraintes draconiennes sous l’effet conjugué de la crise économique et la concurrence
acharnée dans le marché international. Ceci n’a fait au cours de ces vingt dernières années
qu’évoluer l’importance de la fonction maintenance au sein d’une entreprise. La maintenance
est maintenant considérée comme l’un des leviers de compétitivité des entreprises.
Même si la fonction production est la fonction mère dans les entreprises industrielles, le
maintien de l’outil de production en fonctionnement a également été la préoccupation majeure
de tous les gestionnaires. Ainsi, une bonne conduite d’entreprise nécessite un processus de
communication entre les agents de ces deux services.
L’existence d’un lien d’interaction fort entre la fonction production et la fonction maintenance
est bel et bien traduit par la nécessité de partager les ressources entre ces deux fonctions. Pour
cela, on perçoit les séquences de maintenance et de production comme antagonistes. En fait,
une tâche de maintenance peut exiger l’immobilisation de l’équipement en question et
donc l’intervention de maintenance à ce stade est considérée comme facteur perturbant du bon
fonctionnement de la production. Ce conflit peut sans doute entraîner une perte de productivité
dans l’entreprise.
Il est question par conséquent de changer la mentalité en déracinant l’idée préconçue : « Moi
je fabrique, toi tu répares » et en mobilisant l’ensemble des compétences disponibles.
Delà venait la nécessité d’un outil d’aide à la décision qui permettra de faciliter la prise de
décision dans une éventuelle situation de conflit. Cet outil assurera alors la gestion de la
planification entre les deux fonctions et permettra également de jouer le rôle d’interface entre
la fonction production et la fonction maintenance.
Par ailleurs, l’émergence des progiciels ERP dès les années 80 est devenue de plus en plus
importante. Ces deux fonctions sont alors gérées par deux modules différents connectés sur la
même base de données.
Malheureusement, bien qu’elles disposent des progiciels de GPAO, les entreprises ont
commencé récemment à intégrer la solution GMAO. De plus, dans le cadre de la gestion de la
production et de la maintenance, les logiciels déployés dans les ERP ont pour objectif
d’automatiser le travail des planificateurs, qui, jusqu’à l’apparition d’un tel concept se
contentaient d’élaborer les tâches manuellement et quotidiennement en fonction de la demande,
du niveau de stock, etc. Or, il y a une discontinuité entre les modules GPAO et GMAO de sorte
que cela aggrave encore plus la problématique de communication entre la fonction maintenance
et production.
Dans le cadre du présent projet, nous proposons d’intégrer un outil d’aide à la décision comme
un nouveau menu dans le progiciel QAD/ MFG PRO. Ainsi, nous traiterons la problématique
de planification intégrée tout en facilitant sa mise en œuvre.
Ce projet de fin d’études proposé par DISCOVERY INFORMATIQUE a pour but d’étudier
les interactions possibles entre les modules GPAO et GMAO et puis d’en proposer un outil
d’aide à la décision pour la gestion de la planification.
A
3
 Avant de commencer les réflexions concernant l’outil à concevoir, nous avons jugé utile
de faire un panorama des notions théoriques après avoir défini le cadre du projet.
 Dans le deuxième chapitre, nous allons faire le diagnostic du problème, essayer de bien le
comprendre et de bien le cerner
 Le troisième chapitre contient la modélisation et la conception du modèle à développer
pour l’outil d’aide à la décision.
 Quant au dernier chapitre, il englobe les résultats du test de cet outil et la préparation du
dossier technique.
4
Chapitre 1
Genèse du projet et revue de la
littérature
« La théorie est le moyen le plus simple, le plus efficace et le moins coûteux
d’aborder un problème pratique »
Marcel Loncin 1
1
Marcel Loncin : Génie industriel alimentaire : aspects fondamentaux
Résumé :
Ce chapitre est dédié à la présentation de l’entreprise d’accueil, la définition du
contexte de projet et la présentation des résultats théoriques sur lesquels s’est basée
notre étude.
5
1.1. Introduction
L’exploration de l’environnement de travail est une étape inéluctable avant le traitement de
tout problème. Dans ce sens, ce chapitre est dédié à la présentation de l’organisme d’accueil et
la définition du cadre du projet. Finalement, nous terminons par un panorama des notions
théoriques auxquelles fait appel ce projet.
1.2. Présentation de l’organisme d’accueil
Dans le cadre du ce Projet de Fin d’Etudes, nous avons eu l’occasion d’effectuer un stage de
six mois au sein de la Société de Service et d’Ingénierie en Informatique SSII : DISCOVERY
INFORMATIQUE.
Dans ce paragraphe, nous présentons quelques généralités de cette société tunisienne.
1.2.1. Généralités
DISCOVERY INFORMATIQUE est membre du groupe DISCOVERY INFORMATIQUE
qui compte cinq sociétés : DISCOVERY INFORMATIQUE, Discovery Information System,
Discovery Software, Trium Technology et Datasoft Tunisie.
Elle se spécialise dans le domaine de conseil en organisation et ingénierie informatique. En
1997, elle a commencé à s’approfondir dans l’intégration des progiciels de gestion intégrés avec
la solution QAD/MFG PRO.
En 2000, elle s’est positionnée alors sur le marché marocain par l’implantation d’une filiale à
Casablanca.
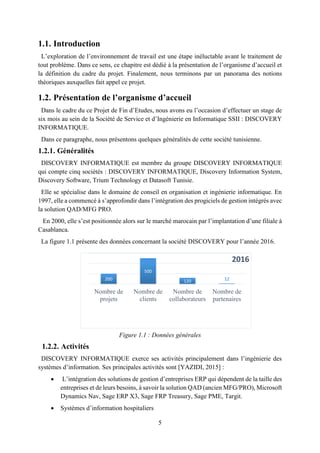
La figure 1.1 présente des données concernant la société DISCOVERY pour l’année 2016.
Figure 1.1 : Données générales
1.2.2. Activités
DISCOVERY INFORMATIQUE exerce ses activités principalement dans l’ingénierie des
systèmes d’information. Ses principales activités sont [YAZIDI, 2015] :
 L’intégration des solutions de gestion d’entreprises ERP qui dépendent de la taille des
entreprises et de leurs besoins, à savoir la solution QAD (ancien MFG/PRO), Microsoft
Dynamics Nav, Sage ERP X3, Sage FRP Treasury, Sage PME, Targit.
 Systèmes d’information hospitaliers
200
500
120 12
Nombre de
projets
Nombre de
clients
Nombre de
collaborateurs
Nombre de
partenaires
2016
6
 Infogérance : principalement le conseil technologique, maintenance informatique et
TMA (Total Maintenance Application).
 Développement Nearshore : assure le développement informatique pour le compte de
ses partenaires et de ses clients européens sous différents environnements
technologiques.
 Solutions automobiles : DISCOVERY INFORMATIQUE a conclu un partenariat avec
Solware Auto pour commercialiser ses solutions de gestion dans le secteur automobile.
1.2.3. Clients et projets
Les clients de DISCOVERY INFORMATIQUE sont issus principalement des
secteurs suivants : Industrie, Banque et finance, Service et Secteurs public.
Parmi les clients de DISCOVERY en Tunisie, nous citons à titre d’exemple : Groupe Poulina,
AsteelFlash, Pharmaghreb, Sotefi, Adhe-Els Batteries Nour Groupe Judy, Groupe Kooli...
Nous avons présenté dans le tableau 1.1 des exemples de projets réalisés par DISCOVERY
INFORMATIQUE.
Tableau 1.1 : Projets réalisés par DISCOVERY
Clients Projets
ADHE-ELS Intégration de solution de gestion /QAD
NOKIA Intégration de solution de gestion/Targit
BUTAGAZ Intégration de solution de gestion /Sage
CODEMAT Intégration de solution de gestion /Navision
ONT Intégration de solution de gestion /Sage FRP
ART Intégration de solution de gestion /Navision
BRICORAMA Intégration de solution de gestion /Navision
1.2.4. Organigramme
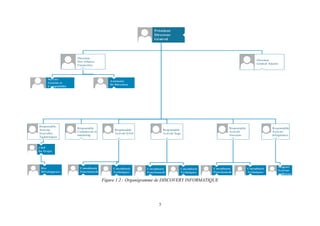
La figure 1.2 présente l’organigramme fonctionnel de DISCOVERY INFORMATIQUE.
Notre stage s’est déroulé dans le département de l’ERP QAD avec une équipe qui comptait
une trentaine de consultants techniques et fonctionnels.
7
Figure 1.2 : Organigramme de DISCOVERY INFORMATIQUE
Président
Directeur
Général
Directeur
Des Affaires
Financières
Directeur
Général Adjoint
Service
Gestion et
Comptabilité
Assistante
De Direction
Responsable
Activité
Nouvelles
Technologies
Responsable
Commercial et
marketing
Responsable
Activité QAD
Responsable
Activité Sage
Chef
De Projet
Des
Développeurs
Consultants
Fonctionnels
Responsable
Activité
Infogérance
Consultants
Fonctionnels
Consultants
Techniques
Support
Système
et Réseau
Responsable
Activité
Navision
Consultants
Fonctionnels
Consultants
Techniques
Consultants
Techniques
8
1.3. Cadrage du projet et travail demandé
DISCOVERY INFORMATIQUE, comme nous avons mentionné dans le paragraphe
précédent, est dans la mesure de travailler avec une multitude de clients. Ceci a fait qu’elle est
toujours proche des problématiques industrielles et donc à l’écoute des nouvelles exigences des
différentes industries. Le présent projet a été proposé par DISCOVERY à l’un de ses clients
dans le but d’assurer une meilleure gestion des plannings de production et de maintenance.
Ce client exerce son activité dans le secteur d’industrie pharmaceutique. Parmi ses principaux
produits, nous citons par exemple les sparadraps et les pansements, les sutures chirurgicales et
le plastique médicale.
En effet, le travail demandé consiste à dégager les règles de gestion qui régissent la relation
entre la fonction production et la fonction maintenance, et donc à améliorer les deux modules
GMAO et GPAO en ajoutant un module d’interaction qui permet de gérer les deux plannings.
L’idée est de concevoir un outil d’aide à la décision qui permet de générer ces règles de gestion
et de rectifier les plannings de maintenance et de production déjà établis selon des indices de
priorités.
Pour cela, nous aurons besoin de définir quelques notions indispensables à la compréhension
de la problématique et à la recherche de la solution à concevoir.
1.4. Revue de la littérature
Ce paragraphe traite les différentes notions théoriques que nous avons utilisées tout au long
de la phase d’étude du projet telles que : la fonction de production, la fonction de maintenance,
les outils de diagnostic, la problématique de planification intégrée et les systèmes d’aide à la
décision.
1.4.1. Planification de la production
MACHANI [2009] considère la planification de la production comme un pilier de base dans
toute industrie. Elle présente un maillon de la chaîne logistique [SELSOULI, 2011]. Planifier
est le fait d’optimiser l’utilisation des ressources de l’entreprise telles que les machines, la main
d’œuvre et la matière [COURTOIS et al, 2003]. Le but principal de la planification est de
satisfaire la demande des clients en termes de qualité, de délai et de quantité [MACHANI,
2009]. La planification est caractérisée par une période qu’on appelle horizon de planification
[COURTOIS et al., 2003]. Selon l’étendu de cet horizon, on peut classer les problèmes de
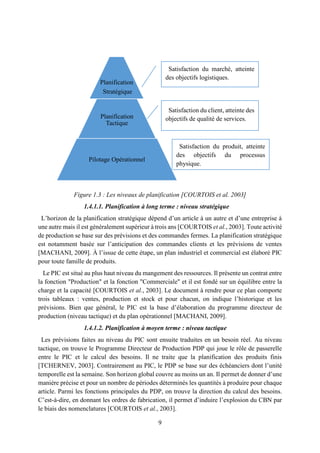
planification en trois types, présentés dans la figure 1.3
9
Figure 1.3 : Les niveaux de planification [COURTOIS et al. 2003]
1.4.1.1. Planification à long terme : niveau stratégique
L’horizon de la planification stratégique dépend d’un article à un autre et d’une entreprise à
une autre mais il est généralement supérieur à trois ans [COURTOIS et al., 2003]. Toute activité
de production se base sur des prévisions et des commandes fermes. La planification stratégique
est notamment basée sur l’anticipation des commandes clients et les prévisions de ventes
[MACHANI, 2009]. À l’issue de cette étape, un plan industriel et commercial est élaboré PIC
pour toute famille de produits.
Le PIC est situé au plus haut niveau du mangement des ressources. Il présente un contrat entre
la fonction "Production" et la fonction "Commerciale" et il est fondé sur un équilibre entre la
charge et la capacité [COURTOIS et al., 2003]. Le document à rendre pour ce plan comporte
trois tableaux : ventes, production et stock et pour chacun, on indique l’historique et les
prévisions. Bien que général, le PIC est la base d’élaboration du programme directeur de
production (niveau tactique) et du plan opérationnel [MACHANI, 2009].
1.4.1.2. Planification à moyen terme : niveau tactique
Les prévisions faites au niveau du PIC sont ensuite traduites en un besoin réel. Au niveau
tactique, on trouve le Programme Directeur de Production PDP qui joue le rôle de passerelle
entre le PIC et le calcul des besoins. Il ne traite que la planification des produits finis
[TCHERNEV, 2003]. Contrairement au PIC, le PDP se base sur des échéanciers dont l’unité
temporelle est la semaine. Son horizon global couvre au moins un an. Il permet de donner d’une
manière précise et pour un nombre de périodes déterminés les quantités à produire pour chaque
article. Parmi les fonctions principales du PDP, on trouve la direction du calcul des besoins.
C’est-à-dire, en donnant les ordres de fabrication, il permet d’induire l’explosion du CBN par
le biais des nomenclatures [COURTOIS et al., 2003].
Satisfaction du marché, atteinte
des objectifs logistiques.
Satisfaction du client, atteinte des
objectifs de qualité de services.
Satisfaction du produit, atteinte
des objectifs du processus
physique.
Planification
Stratégique
Planification
Tactique
Pilotage Opérationnel
10
La première solution de gestion de planification à ce niveau est apparue dans les années 60-
70. ORLICKY [ORLICKY et PLOSSL, 1994] décrit le modèle MRP I (Material Requirement
Planning) comme la meilleure solution de gestion de la planification, qui repose sur le passage
des données commerciales aux données de production. Mais, cette méthode montre ses limites,
vu qu’elle ne tient pas compte des capacités et des aléas. Au niveau tactique, l’approche MRP
II (Manufacturing Ressources Planning) vient alors pour répondre aux problèmes de
planification [SELSOULI, 2011]. Cette méthode est incluse généralement dans un autre
système plus général à savoir l’ERP (Enterprise Ressources Planning) qui permet l’intégration
des différentes fonctions de l’entreprise [MACHANI, 2009].
1.4.1.3. Planification à court terme : niveau opérationnel
La validation de la planification sur les trois axes précédents PIC, PDP et CBN donne
naissance à des ordres de fabrication suggérés. C’est le rôle du responsable production de lancer
l’exécution de ces ordres et de les transmettre à l’atelier [COURTOIS et al., 2003]. Le but de
la planification au niveau opérationnel est de livrer les ordres à la date prévue. Ceci est réalisé
grâce à ce qu’on appelle Pilotage des Activités de Production PAP. L’activité de pilotage
consiste à conduire l’exécution qui a été déjà planifiée dans le MRP II. Durant cette étape, les
produits subissent des évolutions physiques et au même temps les ordres de fabrication
changent de statuts : d’un ordre suggéré, un ordre lancé et enfin un ordre ferme [COURTOIS
et al, 2003].
Au niveau opérationnel, on trouve principalement cinq activités de base [ARNOULD et
RENAUD, 2003] :
- Vérification avant le lancement : vérifier les documents des ordres de fabrication et la
disponibilité des matières et des composants.
- Programmation et séquencement : cette programmation donne l’ordonnancement des
ordres, détermine la disponibilité des ressources et l’affectation de la main d’œuvre. La
détermination des dates de début et de fin des ordres est effectuée par le jalonnement. On
considère la date de clôture de l’OF comme point de départ.
- Suivi : contrôler l’exécution de l’OF et suivre les quantités réalisées, rebutées…
- Rétroaction : on considère qu’il existe un flux bidirectionnel entre la planification et
l’atelier vu qu’il peut arriver des annulations d’ordres, ajout d’ordre ou des actions
correctives. Dans l’autre sens, il peut y avoir de la sous-traitance, chevauchements des
opérations ou éclatements ce qui engendre un décalage par rapport au programme
planifié.
- Fermeture de l’ordre : c’est la dernière action qui vise à libérer l’atelier et récolter les
données.
11
1.4.2. Planification de la maintenance
Depuis une décennie, la maintenance a évolué sous l’effet des contraintes de productivité et
de concurrence [SECK, 2003]. De nos jours, « l’entretien » a cédé la place à la « maintenance ».
BENBOUZID [2005] explique cela non pas seulement par un simple changement de
dénomination, mais également par un bouleversement des manières et concepts de gestion des
systèmes de maintenance. En effet, dans un environnement économique où la concurrence est
acharnée et la montée des technologies est fortement évolutive, la maintenance est devenue un
enjeu décisif pour toutes les entreprises [BAYRASSOU, 2010]. Pour cela, il faut bien assurer
la gestion de cette fonction, de sa planification et disposer de l’information nécessaire
[LLAURENS, 2011].
1.4.2.1. Notions de base
La norme française NF EN 13306X 60-319 définit la maintenance comme étant « l’ensemble
de toutes les actions techniques, administratives et de management durant le cycle de vie d’un
bien, destinées à le maintenir ou à le rétablir dans un état dans lequel il peut accomplir la
fonction requise ».
Dans le même cadre, RICHET et al. [1996] ajoute le fait que la maintenance doit satisfaire les
conditions de sûreté de fonctionnement de l’équipement [BENBOUZID, 2005].
Maintenir c’est donc faire différentes opérations (dépannage, réparation…) pour garder la
capacité et les valeurs patrimoniales des équipements. Ces derniers sont indispensables pour
répondre à une commande client dans les meilleurs délais.
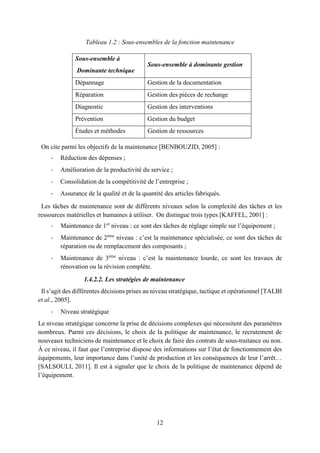
LLAURENS [2011] considère deux sous-ensembles de la fonction maintenance : l’une à
dominante technique et l’autre à dominante de gestion (présentés dans le tableau 1.2).
Synthèse du paragraphe 1.4.1
La planification de la production est une étape
indispensable dans le processus de fabrication. Pour
arriver à satisfaire les commandes clients, il faut
passer par une succession de planifications sur les trois
niveaux : stratégique, tactique et enfin opérationnel.
12
Tableau 1.2 : Sous-ensembles de la fonction maintenance
On cite parmi les objectifs de la maintenance [BENBOUZID, 2005] :
- Réduction des dépenses ;
- Amélioration de la productivité du service ;
- Consolidation de la compétitivité de l’entreprise ;
- Assurance de la qualité et de la quantité des articles fabriqués.
Les tâches de maintenance sont de différents niveaux selon la complexité des tâches et les
ressources matérielles et humaines à utiliser. On distingue trois types [KAFFEL, 2001] :
- Maintenance de 1er
niveau : ce sont des tâches de réglage simple sur l’équipement ;
- Maintenance de 2ème
niveau : c’est la maintenance spécialisée, ce sont des tâches de
réparation ou de remplacement des composants ;
- Maintenance de 3ème
niveau : c’est la maintenance lourde, ce sont les travaux de
rénovation ou la révision complète.
1.4.2.2. Les stratégies de maintenance
Il s’agit des différentes décisions prises au niveau stratégique, tactique et opérationnel [TALBI
et al., 2005].
- Niveau stratégique
Le niveau stratégique concerne la prise de décisions complexes qui nécessitent des paramètres
nombreux. Parmi ces décisions, le choix de la politique de maintenance, le recrutement de
nouveaux techniciens de maintenance et le choix de faire des contrats de sous-traitance ou non.
À ce niveau, il faut que l’entreprise dispose des informations sur l’état de fonctionnement des
équipements, leur importance dans l’unité de production et les conséquences de leur l’arrêt…
[SALSOULI, 2011]. Il est à signaler que le choix de la politique de maintenance dépend de
l’équipement.
Sous-ensemble à
Dominante technique
Sous-ensemble à dominante gestion
Dépannage Gestion de la documentation
Réparation Gestion des pièces de rechange
Diagnostic Gestion des interventions
Prévention Gestion du budget
Études et méthodes Gestion de ressources
13
- Niveau tactique
C’est au niveau tactique que se fait la mise au point des décisions programmables qui seront
transférées au niveau opérationnel. Ce niveau concerne la gestion de tout le processus de
maintenance et la gestion du personnel.
RASOVSKA [2006] définit le processus de maintenance par les différentes tâches à faire au
cours d’une intervention dans le but de réduire les coûts d’indisponibilité et d’augmenter la
performance de l’équipement, et qui sont :
 La demande : c’est la formulation des besoins.
 Le déclenchement : c’est la demande d’intervention. Elle peut être générée
manuellement. Comme elle peut être générée automatiquement à travers le système
GMAO surtout dans le cas de la maintenance préventive.
 La validation : suite à la réception de la demande, le service responsable doit la valider
et définir les dates d’intervention.
 Le lancement : l’intervention est lancée selon la disponibilité de l’opérateur affecté
Ainsi, la demande est transmise à l’opérateur sous forme d’un ordre de travail.
 L’approvisionnement : parfois les ordres de travail nécessitent des pièces de rechange
et des outils nécessaires à l’intervention.
 L’intervention : c’est l’acte de maintenance à faire sur l’équipement et la rédaction du
rapport de l’intervention par l’opérateur.
Au niveau tactique, il faut prendre en considération le lien entre la production et la
maintenance parce que ces deux fonctions ne peuvent pas se faire simultanément sur le même
équipement.
- Niveau opérationnel
C’est l’étape d’exécution des décisions qui étaient prises dans les niveaux précédents
[SELSOULI, 2011].
1.4.2.3. Les modes de gestion de la maintenance
Généralement, on distingue trois modes de gestion de la maintenance : internaliser (faire),
externaliser (faire faire), et coopérer (faire ensemble) [BAYRASSOU, 2010].
- Faire/Internaliser : ce mode de gestion implique que toutes les tâches de maintenance
sont réalisées par les ressources internes de l’entreprise.
- Faire faire/Externaliser : pour des considérations technologiques ou économique,
quelques entreprises choisissent de céder une partie ou la totalité du processus de
maintenance à des intervenants externes (service de sous-traitance).
- Faire ensemble/Coopérer : ce mode se présente sous forme de contrat de partenariat
entre les entreprises.
14
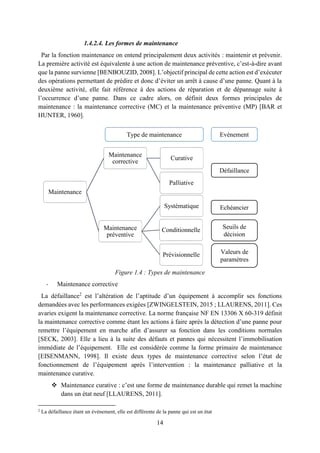
Maintenance
Maintenance
corrective
Curative
Palliative
Maintenance
préventive
Systématique
Conditionnelle
Prévisionnelle
1.4.2.4. Les formes de maintenance
Par la fonction maintenance on entend principalement deux activités : maintenir et prévenir.
La première activité est équivalente à une action de maintenance préventive, c’est-à-dire avant
que la panne survienne [BENBOUZID, 2008]. L’objectif principal de cette action est d’exécuter
des opérations permettant de prédire et donc d’éviter un arrêt à cause d’une panne. Quant à la
deuxième activité, elle fait référence à des actions de réparation et de dépannage suite à
l’occurrence d’une panne. Dans ce cadre alors, on définit deux formes principales de
maintenance : la maintenance corrective (MC) et la maintenance préventive (MP) [BAR et
HUNTER, 1960].
Figure 1.4 : Types de maintenance
- Maintenance corrective
La défaillance2
est l’altération de l’aptitude d’un équipement à accomplir ses fonctions
demandées avec les performances exigées [ZWINGELSTEIN, 2015 ; LLAURENS, 2011]. Ces
avaries exigent la maintenance corrective. La norme française NF EN 13306 X 60-319 définit
la maintenance corrective comme étant les actions à faire après la détection d’une panne pour
remettre l’équipement en marche afin d’assurer sa fonction dans les conditions normales
[SECK, 2003]. Elle a lieu à la suite des défauts et pannes qui nécessitent l’immobilisation
immédiate de l’équipement. Elle est considérée comme la forme primaire de maintenance
[EISENMANN, 1998]. Il existe deux types de maintenance corrective selon l’état de
fonctionnement de l’équipement après l’intervention : la maintenance palliative et la
maintenance curative.
 Maintenance curative : c’est une forme de maintenance durable qui remet la machine
dans un état neuf [LLAURENS, 2011].
2
La défaillance étant un événement, elle est différente de la panne qui est un état
Défaillance
Echéancier
Seuils de
décision
Valeurs de
paramètres
EvénementType de maintenance
15
 Maintenance palliative : la réparation dans ce cas est provisoire. Elle permet de
remettre l’équipement dans un état de fonctionnement provisoire pour accomplir une
partie de ces fonctions. Ceci nécessitera une intervention ultérieure [LLAURENS,
2011].
- Maintenance préventive
AFNOR X60-010 définit la maintenance préventive comme étant une forme de maintenance
ayant pour objectif la réduction de la probabilité de défaillance d’un bien donné. Ses activités
sont déclenchées suivant un échéancier (maintenance systématique), et/ou à partir de critères
significatifs (maintenance conditionnelle). La maintenance préventive se base alors sur l’adage
« mieux vaut prévenir que guérir », sur la maîtrise des états des machines et la considération
des signes déclencheurs [LLAURENS, 2011].
Dans ce sens, le but de la maintenance préventive est de réduire les coûts de pannes en
considérant que plusieurs arrêts coûteux peuvent être évités par des interventions préventives
[LLAURENS, 2011]. Il existe trois types de maintenance préventive :
 Maintenance préventive systématique : c’est une maintenance « exécutée à des
intervalles de temps préétablis selon un nombre d’unités d’usage mais sans contrôle
préalable de l’état de bien » (Norme NF EN 13306 X60-319). Ce type de méthode
intervient à des intervalles fixes d’avance selon la durée de fonctionnement du bien,
donnée par le constructeur ou par l’expérience. Les activités de maintenance
préventive systématique sont des interventions planifiées qui consistent à réparer,
nettoyer ou remplacer un composant [LLAURENS, 2011].
 Maintenance préventive conditionnelle : selon la norme NF EN 13306 X 60-319, ce
type de maintenance se base sur la surveillance de l’état de fonctionnement du bien et
des paramètres significatifs de son état. Pour suivre ces paramètres, on organise des
visites préventives qui se font suite au déclenchement d’un diagnostic après que les
paramètres dépassent un seuil d’alerte [LLAURENS, 2011 ; BOULENGER, 2006].
DELOUX et al., [2009] considère la maintenance conditionnelle comme subordonnée
à des mesures et diagnostic permettant de suivre l’état de dégradation du bien
(vibrations, thermographies, analyse de l’huile…).
Détection  DiagnosticIntervention
 Maintenance préventive prévisionnelle : selon la norme française NF EN 13306 X 60-
319, cette forme de maintenance « est exécutée suivant l’extrapolation de l’analyse de
l’évolution des paramètres de dégradation du bien ». L’intervention et le diagnostic se
déclenchent suite à la prévision faite à partir de l’extrapolation et avant que le seuil exigé
de l’indicateur ne soit dépassé [SOURIS, 1990 ; LLAURENS, 2011].
Prévision  DiagnosticIntervention
16
1.4.3. Problématique de planification intégrée
Dans le cas de planification intégrée de la maintenance et de la production, les problèmes
proviennent des contraintes conflictuelles de ces deux fonctions. La coopération entre les
fonctions production et maintenance est devenue un facteur clef de performance de la société
vu que ces deux fonctions ont d’ores et déjà une valeur « entreprise » [NOYES et al., 1997].
Pour cela, l’intégration des deux fonctions dans l’entreprise s’avère un défi [TALBI et al.,
2000]. La fonction maintenance exige l’arrêt des équipements de production qui sont partagés
avec le service de production. Les plannings s’établissent de façon séparée, de sorte que le
planning de maintenance ne prend pas en compte les contraintes et les objectifs du planning de
production [TALBI et al., 2005]. Idem pour le planning de production qui ne tient pas compte
des contraintes de maintenance.
Intégrer, c’est en fait constituer et fusionner les liens qui existent entre deux ou plusieurs
entités basiques. Ceci dans le but d’en conclure une seule entité permettant d’agréger les
fonctionnalités et les caractéristiques cohérentes des autres entités [TALBI, 1997].
Dans ce cadre, une démarche de planification intégrée a été proposée pour permettre de gérer
les deux plannings et fusionner les objectifs des deux services. Cette démarche comporte trois
étapes, à savoir [TALBI et al., 2005] :
- Phase d’analyse : c’est la phase de recueil de donnée et de diagnostic des fonctions à
intégrer ;
- Phase d’intégration/modélisation : la modélisation des problèmes, la conception de l’outil
d’intégration des deux fonctions ;
- Phase d’implémentation : la préparation et la validation du planning global.
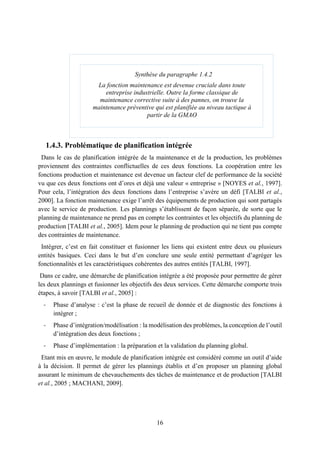
Etant mis en œuvre, le module de planification intégrée est considéré comme un outil d’aide
à la décision. Il permet de gérer les plannings établis et d’en proposer un planning global
assurant le minimum de chevauchements des tâches de maintenance et de production [TALBI
et al., 2005 ; MACHANI, 2009].
Synthèse du paragraphe 1.4.2
La fonction maintenance est devenue cruciale dans toute
entreprise industrielle. Outre la forme classique de
maintenance corrective suite à des pannes, on trouve la
maintenance préventive qui est planifiée au niveau tactique à
partir de la GMAO
17
1.4.4. Enterprise Ressource Planning (ERP)
Durant les trente dernières années, l’informatique de gestion a beaucoup évolué. L’outil
informatique a pris donc plus d’importance grâce aux avancées technologiques successives.
Aujourd’hui, face aux changements que subit l’environnement économique, les entreprises se
trouvent dans le défi d’augmenter leur compétitivité et de répondre au mieux aux exigences de
leurs clients. Pour atteindre leurs objectifs, elles ont recouru aux outils informatiques, à savoir
les ERP [UMBLE et al., 2002]. D’ores et déjà, le marché des ERP est en perpétuelle évolution.
D’après l’entreprise de conseil et de recherche Gartner, le marché des ERP atteindra 34.5
milliards de dollars en 2017 soit une évolution de 14% par rapport à l’année 2015.
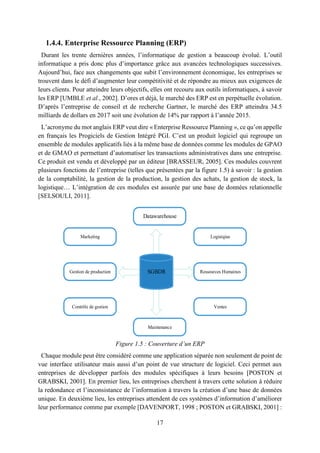
L’acronyme du mot anglais ERP veut dire « Enterprise Ressource Planning », ce qu’on appelle
en français les Progiciels de Gestion Intégré PGI. C’est un produit logiciel qui regroupe un
ensemble de modules applicatifs liés à la même base de données comme les modules de GPAO
et de GMAO et permettant d’automatiser les transactions administratives dans une entreprise.
Ce produit est vendu et développé par un éditeur [BRASSEUR, 2005]. Ces modules couvrent
plusieurs fonctions de l’entreprise (telles que présentées par la figure 1.5) à savoir : la gestion
de la comptabilité, la gestion de la production, la gestion des achats, la gestion de stock, la
logistique… L’intégration de ces modules est assurée par une base de données relationnelle
[SELSOULI, 2011].
Figure 1.5 : Couverture d’un ERP
Chaque module peut être considéré comme une application séparée non seulement de point de
vue interface utilisateur mais aussi d’un point de vue structure de logiciel. Ceci permet aux
entreprises de développer parfois des modules spécifiques à leurs besoins [POSTON et
GRABSKI, 2001]. En premier lieu, les entreprises cherchent à travers cette solution à réduire
la redondance et l’inconsistance de l’information à travers la création d’une base de données
unique. En deuxième lieu, les entreprises attendent de ces systèmes d’information d’améliorer
leur performance comme par exemple [DAVENPORT, 1998 ; POSTON et GRABSKI, 2001] :
SGBDR
Datawarehouse
Logistqiue
Ressources Humaines
Ventes
Maintenance
Gestion de production
Contrôle de gestion
Marketing
18
 Réduire les coûts d’actifs (maîtrise de la valeur des stocks) ;
 Aide à la décision ;
 Augmenter la satisfaction du client ;
 Accès facile à l’information intégrée.
En général et selon des enquêtes faites dans ce cadre, plus de 500 entreprises suggèrent des
bénéfices tangibles et intangibles de l’ERP, surtout la réduction des coûts et l’amélioration du
revenu provenant de la réduction des stocks et l’augmentation de la productivité
[BENCHMARKING PARTNERS, 1998].
1.4.4.1. GPAO
Les systèmes GPAO sont apparus au cours des années 60-70 [DARRAS, 2004]. GPAO est un
acronyme pour dire Gestion de Production Assistée par Ordinateur. C’est un outil informatique
qui permet de gérer la fonction de production dans une entreprise [GHARBI, 2013]. Il est
composé de modules différents permettant une couverture des différentes fonctions du
processus général de gestion de la production [DARRAS, 2004]. Par exemple, on cite : le
module de gestion des données financières et techniques, le module de gestion des gammes et
des nomenclatures, le module de CBN, le module d’ordonnancement, le module de gestion
d’approvisionnement et des achats [GHARBI, 2013].
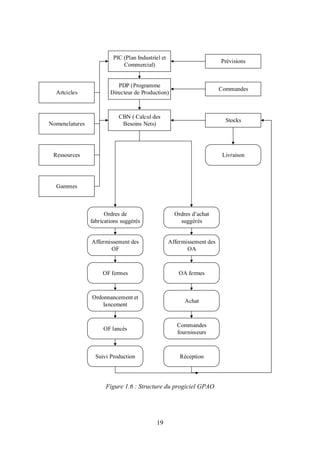
La structure du progiciel GPAO repose sur le fait d’intégrer le principe MRP dans son
application. Il utilise alors le calcul des besoins nets CBN dont le principe général est présenté
par la figure 1.6.
L’objectif principal du GPAO est d’optimiser le flux de production et l’utilisation des
ressources en termes d’équipements et de mains d’œuvre. Il permet également de répondre au
mieux aux commandes clients et de synchroniser les différentes activités de production
[DARRAS, 2004].
1.4.4.1. GMAO
Un système de gestion de la maintenance assistée par ordinateur GMAO est un progiciel
regroupant une base de données de toutes les opérations de maintenance. Cet outil informatique
accompagne les gestionnaires d’entreprise dans la mise en place de leur plan de maintenance
[SELSOULI, 2011]. Il comporte comme tout type d’ERP différents modules, à savoir : gestion
des articles, gestion des pièces de rechange, planification des tournées d’inspection, gestion des
opérateurs de maintenance, gestion de stock [TALBI, 2005] …
La GMAO permet d’automatiser le flux de maintenance, de diminuer les pertes de production
provenant des pannes et d’assurer une meilleure disponibilité [PEAUCELLE, 1997].
19
Prévisions
Artcicles
Stocks
PDP (Programme
Directeur de Production)
Commandes
CBN ( Calcul des
Besoins Nets)
PIC (Plan Industriel et
Commercial)
Nomenclatures
Ressources
Gammes
Ordres de
fabrications suggérés
Ordres d achat
suggérés
Affermissement des
OF
OA fermes
Ordonnancement et
lancement
Affermissement des
OA
OF fermes
OF lancés
Achat
Commandes
fournisseurs
Suivi Production Réception
Livraison
Figure 1.6 : Structure du progiciel GPAO
20
1.4.5. Système d’aide à la décision
ROY [1990] a défini l’activité d’aide à la décision comme étant : « l’activité de celui qui,
prenant appui sur des modèles clairement explicités mais non nécessairement complètement
formalisés, aide à obtenir des éléments de réponse aux questions que se pose un intervenant
dans un processus de décision. »
Pour une démarche d’aide à la décision dans un tel processus, le succès est tributaire, comme
l’a remarqué LANDRY [1998], de la capacité d’appréhender la totalité du problème de décision
qui déclenche ce processus de décision. Ceci implique une phase de compréhension et de
diagnostic approfondi du problème.
1.4.5.1. Problématiques de décision
Tout problème d’aide à la décision traite une problématique bien définie qui dépend de la
volonté du décideur. ROY [1990] classe ces problématiques en quatre types :
- Problématique de choix (P. ) : comme son nom l’indique ce type de problématique
consiste à choisir un ensemble de solutions qui présentent les meilleures alternatives.
L’idéal est de trouver une seule action [E COSTA C A. 1996].
- Problématique de tri (P.  ) : cette problématique consiste à trier les actions possibles et à
affecter chacune d’elles à une catégorie [MOUSSEAU, 1993].
- Problématique de rangement (P.  ) : si on veut trier les actions selon leurs intérêts relatifs,
ce type de problématique sert à ranger les alternatives de la meilleure alternative à la moins
bonne [MOUSSEAU, 1993]. Problématique de description (P. ) : contrairement aux trois
autres types de problématiques, celle-ci consiste à décrire les alternatives et les
conséquences de chacune au lieu de les comparer l’une par rapport à l’autre.
1.4.5.2. Processus d’aide à la décision
Généralement, le processus d’aide à la décision est caractérisé par trois phases générales,
illustrées par la Figure 1.7 [ROY, 1985] :
Figure 1.7 : Processus d’aide à la décision
Phase de diagnostic et d'analyse
Compréhension du
problème.
Diagnostic et analyse
Phase d'intellection et de formulation
Détermination de l'objet
de décision.
Fixation des actions
possibles.
Evaluation des
conséquences.
Détermination des
critères.
Phase de sélection
Choix de la méthode
d'aide à la décision.
Aggrégation des poids.
Evaluation et sélection
de la solution
21
- Phase de diagnostic et d’analyse :
C’est la phase primordiale de compréhension et de diagnostic du problème. Cette phase est
délicate, à l’issu de laquelle on doit avoir une connaissance parfaite du problème et de ses
attributs.
- Phase d’intellection, de modélisation des préférences et de formulation :
C’est la phase de formulation du problème [GUITOUNI, 1998]. C’est au cours de cette phase
que se fait d’une part la définition de l’objet de la décision et des différentes alternatives ou
actions. Il s’agit donc de choisir la nature de la problématique, de choix, de tri ou autre. Dans
la phase de formulation, il faut aussi déterminer les critères de sélection. Ceci se fait en évaluant
les conséquences des actions envisagées parce que les critères ne sont qu’une mesure
d’évaluation des alternatives.
- Phase d’agrégation et de sélection de la solution
La sélection d’une solution en fonction des critères. C’est notamment dans cette phase qu’on
doit d’abord choisir la méthode d’aide à la décision qui permet d’avoir une solution tenant
compte de tous les critères.
Dans le paragraphe suivant, nous présenterons les différentes méthodes d’aide à la décision
multicritères.
1.4.5.3. Panorama des méthodes d’aide multicritères à la décision
MAYSTRE LY et al. [1994] définit l’aide multicritères à la décision comme une analyse dans
le but d’expliciter une famille cohérente de critères qui permettent d’appréhender les différentes
conséquences d’une action.
- TOPSIS [HWANG et YOON, 1981]
La méthode TOPSIS est la technique d’action par similarité de la solution idéale. Comme son
nom l’indique cette technique consiste à sélectionner la solution qui se rapproche de la solution
optimale et s’éloigne de la pire solution.
HAMEMI [2003] stipule que malgré ses points positifs, cette technique a des limites. En effet,
la méthode TOPSIS est facile à utiliser, sensible aux préférences des décideurs et son apport
majeur est l’utilisation de la notion d’"idéal" et "anti-idéal".
Cependant, cette méthode est caractérisée par quelques limites : les attributs doivent être de
nature cardinale, les préférences sont fixées a priori. Par conséquent, en supposant que les
actions sont mauvaises, la méthode sélectionne la meilleure solution parmi les mauvaises.
- SMART [EDWARDS, 1971]
La méthode « Simple Multi-Attribute Rating Technique » est une méthode d’aide multicritères
basée sur un modèle additif. C’est-à-dire la valeur d’une alternative est obtenue en faisant la
somme pondérée des scores de tous les critères.
Bien que cette technique soit facile à exploiter, elle exige une articulation des
préférences, et une évaluation des alternatives sur une échelle unique [HAMEMI, 2003].
22
- MAUT [KEENEY et RAIFA, 1976]
La méthode "Multiple Attribute Utility Theory"est utilisée dans le cas où les évaluations des
alternatives par rapport aux critères sont aléatoires. Dans ce cas, il faut introduire une fonction
utilité [HAMEMI, 2003]. Cette technique s’applique sur un ensemble d’actions fini et utilise
des préférences déjà établies.
Toutefois, la méthode MAUT est exigeante d’un point de vue informationnel comme elle
exige des vérifications telles que l’indépendance des fonctions utilité. A l’instar des méthodes
précédentes, cette méthode nécessite la connaissance à priori des préférences du décideur.
- EVAMIX [VOOGD, 1983]
Cette technique repose sur le calcul des deux indices de dominance. Le premier pour les
évaluations ordinales et l’autre indice pour les évaluations cardinales. Après, on normalise et
combine ces indices pour calculer la dominance globale. Finalement, à chaque action on affecte
un score global permettant de classer les alternatives [HAMEMI, 2003].
EVAMIX est une méthode facile à mettre en œuvre. En outre, elle a l’avantage de traiter à la
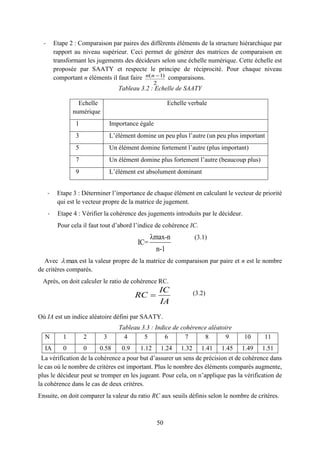
fois les évaluations ordinales et cardinales. Par contre elle exige une articulation apriori des
préférences [HAMEMI, 2003].
- AHP [SAATY, 1987]
« Analytic Hierarchy Process » repose sur la division du problème en une structure
hiérarchique qui reflète l’interaction entre les différents éléments du problème. Chaque niveau
comprendra un ensemble de critères appelés critères « frères ». MILLER [1956] avance que de
préférence le nombre de faits à étudier se limite à « sept plus ou moins deux » éléments pour
que l’esprit humain soit en mesure d’être précis et puisse assimiler toute l’information possible.
L’avantage majeur de la méthode AHP est la décomposition du problème en une structure
hiérarchique. De plus, elle utilise une échelle sémantique en vue d’exprimer les préférences du
décideur.
Néanmoins, la méthode souffre d’un certain nombre d’insuffisances et d’inconvénients :
- Le nombre de comparaisons augmente plus rapidement que le nombre des critères
[HAJKOWICZ et PRATO, 1998] ;
- L’introduction de nouveaux critères pourrait changer l’importance relative de chaque
indicateur et une inversion de rang peut se produire ;
- La comparaison par paires peut amener à la non-transitivité, cet inconvénient est atténué
en respectant un ratio de cohérence toléré ;
- Le choix d’échelle de 1 à 9 n’est pas justifié mathématiquement.
1.4.6. La décision en groupe
SAATY [2008] considère, que deux notions : comment agréger les jugements individuels dans
un groupe en un seul jugement représentatif de tout le groupe et comment construire un choix
du groupe à partir des choix individuels, sont à en tenir compte dans un processus d’aide à la
décision. Il faut donc assurer une propriété de réciprocité de sorte que les jugements synthétisés
23
soient équivalents à la synthèse de tous les jugements. Pour cela, la moyenne géométrique a
montré son intérêt dans ce sens et elle est plus utilisée que la moyenne arithmétique.
Généralement, la moyenne géométrique est calculée pour les priorités de jugements et non pas
les choix initiaux. Et donc cette méthode permet de prendre en considération les choix de tous
les décideurs [SAATY, 2008].
1.5. Conclusion
Nous avons commencé dans ce premier chapitre par la présentation de l’organisme d’accueil
et la définition générale du cadre du projet tel qu’il a été défini dans le cahier des charges. Le
présent projet a pour but de développer une solution d’aide à la décision pour gérer la
planification de la maintenance et de la production pour le compte d’un client pharmaceutique
de DISCOVERY INFORMATIQUE. Ensuite, nous avons fait un aperçu sur les notions
théoriques auxquelles nous ferons appel tout au long du ce rapport.
Une phase d’étude approfondie de la problématique et de l’interaction entre le service
maintenance et le service de production fera l’objet du chapitre suivant.
24
2. Chapitre 2
Phase de diagnostic et d’analyse
« C’est curieux de constater la facilité qu’ont les faits à s’aligner dans le même sens quand
on les éclaire du même côté »
Leroi Gourhan3
3
André Leroi- GOURHAN est un ethnologue, archéologue et historien français, spécialiste de la Préhistoire.
Résumé :
Ce chapitre est dédié en première partie à l’explicitation du problème en suivant une
méthodologie de résolution des problèmes. En deuxième partie, nous étudions les
processus de GPAO et de GMAO, qui est une étape préliminaire avant de commencer
la phase de recherche des solutions et de conception.
25
2.1. Introduction
Le système de gestion de la maintenance et de la production confronte plusieurs problèmes
qui limitent les performances du système de production. D’où le besoin d’un diagnostic
permettant de dégager les anomalies et les éventuels axes d’amélioration. Le diagnostic est une
analyse critique de l’état existant qui permet de mieux comprendre l’état de fonctionnement du
système [TALBI, 1998 ; TALBI et TAHON, 2001]. Pour cela, nous allons adopter
uneméthodologie de résolution des problèmes qui présente généralement trois phases, à savoir :
exposer, analyser et résoudre et mettre en œuvre [KERFAI, 2015].
La figure 2.1 expose la démarche générale à suivre :
Figure 2.1 : Etapes de résolution de problèmes
Dans ce chapitre, il est question alors de faire l’analyse du problème puis d’entamer une étude
des processus de GMAO et de GPAO.
2.1.1. Etape Exposer
Cette étape comporte deux sous-étapes qui sont : la clarification du problème qui vise à
bien le cerner et l’observation qui consiste à collecter le maximum de données utiles pour notre
étude.
2.1.1.1. Clarifier : Identification du problème
Pour identifier le problème, nous avons appliqué l’outil QQOQCP. Cet outil permet de poser
le maximum de questions autour de la problématique soulevée.
Tableau 2.1 : Clarification du problème QQOQCP
Question Réponse
Quoi ?
Quel est le problème,
De quoi s’agit-il ?
Quels sont les
caractéristiques ?
Déjà, nous avons posé cette question dès le début de ce projet.
Nous posons cette question pour définir le problème et le
caractériser : quel est l’objectif de ce projet ? Quelle est notre
problématique et donc c’est quoi effectivement le problème ?
La réponse à ces questions a été élaborée avec l’encadrant de
l’entreprise en définissant les lignes de projet.
Le problème est un conflit entre les deux fonctions production
et maintenance dans l’industrie surtout que ces deux fonctions
partagent les mêmes ressources. Ceci se traduit d’un point de vue
informatique par une dissociation entre le module de GPAO et le
module de GMAO.
Exposer
Analyser
Résoudre et
mettre en
oeuvre
26
Quel est le risque ?
Le chevauchement des tâches peut être caractérisé par plusieurs
variables que nous allons bien définir après. Parmi celles-ci, nous
citons principalement :
- Le coût, (de maintenance, de production, de stock …)
- Le temps d’attente et d’arrêt.
- L’efficacité des plannings établis
Le risque ou les conséquences de ce problème sont divers,
citons par exemple :
- L’arrêt de la production ;
- La perturbation du planning ;
- Les problèmes de confrontation entre le responsable
production et le responsable maintenance.
Qui ?
Qui a le problème ?
Qui est concerné ?
Toute industrie peut être confrontée à ce type de problème et
essentiellement les industries pharmaceutiques. En effet, dans
ces industries le respect des BPF (Bonnes Pratiques de
Fonctionnement) est primordial. Donc, elles se trouvent dans le
dilemme de favoriser la maintenance et d’exécuter la production
au même temps. Dans la majorité des cas, le planning de
maintenance est proposé suivant les BPF, l’historique des tâches
correctives et par la suite la flexibilité du changement de ces
plannings sera réduite.
En suivant une structure hiérarchique ascendante, les acteurs
concernés sont :
- Les conducteurs de machines/ opérateurs et les
techniciens de maintenance
- Les responsables production et les responsables
maintenance
- Le bureau des méthodes.
Où ?
Où se produit ce
problème ?
Au niveau opérationnel, ce problème se génère dans les lignes de
production au niveau d’un équipement. Mais ceci est dû déjà à
un problème de planification au niveau tactique.
Quand ?
Depuis quand est né ce
problème ?
Quand cela apparaît-il ?
Quelle est la fréquence ?
Quand se produit le
risque ?
Ce problème apparaît à un instant t de la période ouvrable,
pendant l’exécution d’un ordre de fabrication.
Au niveau opérationnel, l’apparition de ce problème est
fréquente tant qu’il y a des tâches de maintenance, peut-être une
fois par semaine selon l’activité de l’entreprise. Un véritable
risque peut être engendré si par exemple :
- Un taux de report élevé des tâches de maintenance
- Apparition fréquente des pannes
27
Donc, une fois nous avons bien défini le problème, nous allons passer ensuite à la phase
d’observation qui a pour but la collecte des données explicatives.
2.1.1.2. Observer : Collecter des données
Pour concrétiser le problème déjà exposé, nous devons disposer des données exprimant la
gravité d’une telle problématique. Pour cela, nous avons établi des questionnaires évaluant la
relation entre la maintenance et la production, ainsi que la performance de ces deux fonctions
afin de pouvoir dégager les axes d’amélioration, comme c’était mentionné dans la méthodologie
de planification intégrée proposée par Abdennabi Talbi [TALBI, 2005].
Le diagnostic de la fonction maintenance permet aux responsables de porter une réflexion sur
le fonctionnement de leur département et de pouvoir déterminer par la suite les actions à mener
[TALBI, 1998].
Les questionnaires que nous avons établis pour évaluer la fonction maintenance s’articulent
autour de huit axes, destinés au responsable maintenance de la société :
- Axe A1 : Communication entre la maintenance et la production (permettant un
décloisonnement de la fonction maintenance),
- Axe A2 : Planification ;
- Axe A3 : Maintenance de premier niveau ;
- Axe A4 : Application des BPF (Bonnes Pratiques de Fonctionnement) ;
- Axe A5 : Gestion des Equipements ;
- Axe A6 : Gestion des Travaux ;
- Axe A7 : Base de données ;
- Temps d’arrêt et d’attente important  des surcoûts
Comment ?
Comment s’est produit le
problème ?
Comment procéder ?
Comment mettre en
œuvre des solutions ?
Ce problème est né à cause de plusieurs variables, à savoir : la
correspondance temporelle entre le planning de production et le
planning de maintenance.
Dans la plupart des cas, la relation entre la maintenance et la
production est de type maître/esclave de sorte que la production
est presque toujours la dominante, ce qui montre d’ailleurs un
problème de gestion de planification.
Dans le cadre de ce projet, la mise en œuvre de la solution
proposée sera à travers l’ERP QAD, la solution sera alors
intégrée dans ce progiciel.
Pourquoi ?
Ces questions pointent directement vers les causes de
déclenchement de ce problème que nous détaillerons dans le
paragraphe suivant.
28
- Axe A8 : Analyse des coûts.
Le tableau 2.2 présente le questionnaire que nous avons élaboré pour l’axe A1. Les autres
questionnaires pour la fonction maintenance sont présentés dans l’annexe A.1.
Quant au diagnostic de la fonction production, nous avons suivi la même démarche et nous
avons établi cinq questionnaires autour de cinq axes de progrès :
- Axe A1 : Communication entre la maintenance et la production ;
- Axe A2 : Planification ;
- Axe A3 : Gestion du personnel ;
- Axe A4 : Gestion de stock ;
- Axe A5 : Application des BPF ;
L’axe A1 est le même élaboré pour le diagnostic de la fonction maintenance. Nous donnons
dans le tableau 2.3 le deuxième questionnaire pour la planification. Les autres questionnaires
sont présentés dans l’annexe A.2.
29
Tableau 2.2 : Le questionnaire N°1 Communication entre la fonction Production et la fonction Maintenance
A1. COMMUNICATION PRODUCTION-MAINTENANCE
Affirmation Vraie Plutôt Vraie Plutôt Fausse Fausse
Il existe un échange d'informations entre la Maintenance et la Production.
Les agents de production sont impliqués dans la maintenance du premier niveau.
Le plan de maintenance tient compte du plan de production.
Le délai client est établi en fonction de la disponibilité des équipements.
Certains outils sont partagés/communs aux agents de production/maintenance.
Les objectifs de la maintenance sont compatibles avec les objectifs de la production.
Il n’y a pas de conflit entre la fonction maintenance et la fonction production.
L'apparition de conflit entre la maintenance et la production n’est pas fréquente.
Le temps de négociation dans une situation de conflit est maîtrisé.
Le plan de l'entretien tient compte de la charge des équipements.
Il existe une base de données commune production/maintenance.
L'utilisation des progiciels de gestion est régulière.
Une réunion quotidienne se fait entre le service maintenance et production pour faire le point.
Le service maintenance est décentralisé.
Il existe un indicateur de priorité pour la décision en cas de conflit.
En cas de panne, la responsabilité est du sort des deux responsables.
En cas de conflit il y a négociation entre les deux fonctions.
On sait estimer le coût engendré par le conflit maintenance/production.
On peut faire une préemption entre les tâches de maintenance et de production.
30
Tableau 2.3 : Le questionnaire N° 2 Axe A2 Planification de production
AFFIRMATION Vraie Plutôt vraie Plutôt fausse Fausse
Politique de mise en lot en planification est en FOQ (Quantité fixe et période variable).
Politique de mise en lot est en LFL (Lot pour Lot).
La planification se fait en tenant compte de la charge des machines.
La planification se fait en tenant compte de la charge du personnel.
Le planning est généré par le progiciel.
On peut suivre l'exécution du planning en cours du temps, statuts…
Le planning est hebdomadaire.
Le planning est communiqué et affiché.
On dispose des indicateurs de suivi de production.
On dispose des indicateurs de mesure de performance du planning.
On peut tolérer des retards au niveau d'un planning établi, de combien.
On peut modifier et apporter des changements à un planning établi.
On a la marge temporelle de chaque OF planifié.
En cas de perturbation du planning, c'est le responsable production qui gère la situation.
On peut fractionner un OF planifié.
On peut estimer le temps à non-valeur ajoutée.
En situation d'urgence (demande imprévue) on utilise le DAV (Disponible A la Vente).
En situation d'urgence (demande imprévue) on utilise un indice de priorité.
En peut estimer le coût d'arrêt de production.
On peut suivre le niveau de stock au cours du temps.
Le planning généré par le progiciel est discuté.
On fait une réunion de 5 min chaque jour avant le démarrage.
31
A chaque question posée est attribuée une des quatre réponses (vraie, plutôt vraie, fausse, et
plutôt fausse). A chacune de ces quatre réponses est attribué également un coefficient de
pondération (1 - 0.7- 0 - 0.3). L’évaluation du niveau de performance d’un axe est faite en
calculant la somme pondérée des réponses par les coefficients 1 pour vraie, 0.7 pour plutôt
vraie, 0.3 pour plutôt fausse et 0 pour fausse. Nous exprimons après la somme trouvée par
rapport au nombre de questions posées autour de l’axe considéré. Nous suivons la même
démarche pour tous les axes définis précédemment.
Ainsi, nous avons calculé le niveau de performance de chaque axe de progrès. Pour déterminer
s’il s’agit d’un axe d’amélioration ou pas, nous devons comparer son niveau de performance à
un seuil fixé. Pour cela, nous avons déterminé ce seuil (indiqué dans la troisième colonne du
tableau 2.4) avec l’équipe GMAO en tenant compte des travaux faits dans le même sens et des
niveaux de performance exigés.
Nous construisons après un graphe en radar en traçant un polygone dont les côtés relient les
axes de progrès tel que présenté par la figure 2.2.
Figure 2.2 : Courbe de performance de la fonction maintenance
Les axes prioritaires sont ceux dont le niveau de performance est inférieur au niveau de
l’expertise exigé. Plus l’axe est critique plus le niveau de performance exigé est élevé. Donc,
les axes prioritaires sont les axes sur lesquels l’entreprise doit encore travailler pour maîtriser
la fonction maintenance. Nous remarquons que l’axe de communication entre la fonction
production et la fonction maintenance est le premier axe prioritaire sur lequel il faut travailler.
Les différentes étapes et les résultats de calcul sont présentés dans l’annexe A.1.
38%
22%
41,67%
53%
63,33%
65%
65%
90%
Axe A1 : Communication
Production/Maintenance
Axe A8 : Analyse des coûts
Axe A6 : Gestion des travaux
Axe A7 : Base de données
Axe A5 : Gestion des
équipements
Axe A2 : Planification
Axe A3 : Maintenance premier
niveau
Axe A4 : Application des BPF
Niveau de performance exigé Le niveau de performance de l'entreprise
32
Tableau 2.4 : Axes d’amélioration pour la fonction maintenance
Quant à la fonction production, nous avons procédé de la même manière. Dans cette étude,
nous avons posé les questionnaires pour les trois unités de production de la société. Les résultats
de chaque unité sont présentés dans l’annexe G.1. Nous donnons dans la figure 2.3 la courbe
de performance finale.
Figure 2.3 : Courbe de performance de la fonction production
Le résultat de performance globale de la fonction production est calculé en utilisant la moyenne
des pourcentages calculés pour chaque unité de production à part. Le niveau de performance
global sur les cinq axes d’évaluation est de 79,81%. La valeur est importante mais la maîtrise
parfaite stipule encore plus de travail sur les axes prioritaires. L’axe de communication entre
les deux fonctions maintenance et production reste le premier axe prioritaire à améliorer, il lui
reste encore 15.25% pour atteindre la valeur de performance exigé.
Niveau de priorité Axe de progrès
Niveau de
performance
Niveau de
performance
exigé
Ecart
1 Axe A1 : Communication
Production/Maintenance
46.84% 70% 23.16%
2
Axe A8 : Analyse des
coûts
22% 50% 28%
3
Axe A6 : Gestion des
travaux
41,67% 60% 18%
4 Axe A7 : Base de données 53% 50% +3%
5
Axe A5 : Gestion des
équipements
63,33% 60% +3%
6 Axe A2 : Planification 65% 60% +5%
7
Axe A3 : Maintenance de
premier niveau
65% 50% +15%
8
Axe A4 : Application des
BPF
90% 80% +10%
54,75%
78,47%
86,19%87,23%
92,42%
Axe A1 : Communication
maintenance /production
Axe A2 : Planification
Axe A4 : Gestion de stock
Axe A3 : Gestion des
compétences
Axe A5 : Application BPF
Le niveau de performance de l'entreprise Le niveau de performance exigé
33
Tableau 2.5 : Axes d’amélioration pour la fonction production.
Les calculs relatifs aux autres axes sont présentés dans l’annexe G.1.
Puis nous avons évalué la satisfaction croisée production/maintenance en posant des questions
pour le responsable maintenance, lui permettant d’évaluer la fonction production. De même,
nous avons posé des questions aux responsables production pour évaluer la qualité du service
maintenance et les éventuels problèmes [HOHMAN, 2015]. Les détails de calculs sont
présentés dans l’annexe B. Nous présentons dans le tableau 2.6 la matrice d’évaluation croisée
finale.
Tableau 2.6 : Evaluation croisée
Le positionnement sur cette matrice montre une appréciation favorable de la production envers
la maintenance et une appréciation mitigée de la maintenance envers la production. Cette
représentation est très synthétique, il faut se reporter au questionnaire et aux différents axes
pour dégager les points d’amélioration. Ce résultat illustre bien les pourcentages trouvés pour
l’axe de communication maintenance/production dans l’évaluation des deux fonctions.
Nous avons rédigé à la fin de la phase de diagnostic un rapport d’autodiagnostic pour la
société, présenté dans l’annexe G.2.
Niveau de
priorité
Axe de progrès Niveau de -
performance
Niveau de
performance
exigé
Ecart %
1 Axe A1 : Communication
maintenance /production
54,75% 70%
17,85%
2 Axe A2 : Planification 78,47% 60% +18,47%
3 Axe A4 : Gestion de stock 86,19% 80% +6,19%
4 Axe A3 : Gestion des
compétences
87,23% 80%
+7,23%
5 Axe A5 : Application BPF 92,42% 80%
+12,42%
Appréciation production envers la maintenance 76
%
++ + - - -
Appréciation
maintenance envers
la production 52 %
++
+
-
- -
34
2.1.2. Etape Analyser
Après avoir observé le fonctionnement de chaque activité, nous avons déterminé les axes à
améliorer. Dans la cadre de ce projet, nous nous limitons à l’axe de communication entre la
fonction maintenance et production qui est déjà le premier axe prioritaire. Nous avons dégagé
pour cela les causes d’un arrêt de production. Nous nous sommes basés également sur les
résultats du questionnaire de l’annexe A.1.
Nous avons appliqué le diagramme ISHIKAWA présenté par la figure 2.6, pour dégager les
causes et les classer en familles : Méthode, Main d’œuvre, Matériel, Matière, Milieu et
Mangement.
Puis, nous avons demandé aux responsables de production de noter les causes selon leurs
importances pour que nous puissions faire l’analyse Pareto. Une fois les poids sont saisis, nous
avons calculé le pourcentage cumulé associé à chaque cause.
Tableau 2.7 : Analyse Pareto
Cause Poids %
%cumu
lé
1 Rupture de matière première 10 11,76 11,36
2 Réglages difficiles 10 11,76 23,12
3 Pièces de rechange non disponibles 10 11,76 34,89
4 Manque de polyvalence 10 11,76 46,65
5 Arrêt pour maintenance préventive 7 8,24 54,89
6 Absence d'un outil d'aide à la décision 7 8,24 63,12
7 Postes déséquilibrés 7 8,24 71,36
Synthèse de l’étape d’observation
Nous avons défini en premier lieu notre problème dans l’étape
clarification. Celui-ci est un problème de discontinuité entre la
fonction maintenance et la fonction production qui peut engendrer
des arrêts de production.
Pour analyser ce problème, nous avons évalué les deux fonctions
pour un client de DISCOVERY INFORMATIQUE. Nous avons
dévoilé ainsi les axes d’amélioration pour chacune des deux
fonctions. En effet, l’axe de communication maintenance/production
est le premier axe prioritaire ayant le niveau de performance le
moins satisfaisant et sur lequel nous devons travailler.
Les réponses aux questions posées dans les questionnaires
d’évaluation ont montré également un problème d’arrêt de
production. La section suivante a pour but d’expliquer ce problème
et de trouver pourquoi l’axe A1 n’a pas atteint le niveau exigé.
35
8 Manque de visibilité des plannings production/maintenance 4 4,71 76,07
9 Equipements communs à la maintenance et à la production 4 4,71 80,77
10 Les rôles ne sont pas bien définis 4 4,71 86,65
11
Manque de documentation (procédures de travail et modes
opératoires)
4 4,71 91,36
12 Mauvaise implantation de l'atelier 1 1,18 92,54
13
Dissociation entre le planning de maintenance et le
planning de production
1 1,18 93,71
14
Planning de production ne respecte pas la charge du
personnel /machine
1 1,18 94,89
15 Niveau de stock non contrôlé 1 1,18 96,07
16 Non utilisation du progiciel 1 1,18 97,24
17 Kaizen non appliqué 1 1,18 98,42
18 Absence de planificateur 1 1,18 99,60
19 Flux de personnes et de matières croisé 1 1,18 81,95
Total 85 100,0
L’analyse de ces résultats nous a permis de tracer la courbe de tendance Pareto.
Figure 2.4 : Analyse Pareto d’un arrêt de production
Les neuf premières causes sont jugées les plus fréquentes pour un arrêt de production.
Tableau 2.8 : Causes qui contribuent à 80% des arrêts de production
N° Causes
Poids
(Importance /10)
1 Rupture de matière première 10
2 Réglages difficiles 10
3 Pièces de rechange non disponibles 10
4 Manque de polyvalence 10
5 Arrêt pour maintenance préventive 7
6 Absence d’un outil d’aide à la décision 7
7 Postes déséquilibrés 7
8 Manque de visibilité des plannings production/maintenance 4
9 Equipements communs à la maintenance et la production 4
0
10
20
30
40
50
60
70
80
90
100
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19
Pourcentagecumulé
Causes d'arrêt de production
36
Figure 2.5 : Diagramme Ishikawa
Arrêt de
production
Manque de compétences
Les rôles ne sont
pas bien définis
Déséquilibre des
charges
Flux matières/personnes
croisé
Rupture Matière
Première
Manque de gestion de stock
Equipements communs aux opérateurs
de maintenance
Et de production
Arrêt technique
Réglages difficiles
Manque de documentation
Sur les équipements
Absence de techniciens spécialisés
Mauvaise
implantation
Absence de procédures de travail claires
Déséquilibre des postes
Planning ne respecte pas
la charge du personnel/machine
Conflit entre
maintenance
Et production
Dissociation des plannings
de production et de maintenance
Pièces de rechange
non disponibles
Absentéisme
Insuffisance des équipements de
maintenance/machines
Centralisation du service
maintenance
Et séparation des différents ateliers
Non respect des normes
37
Nous remarquons que parmi ces causes, l’arrêt pour maintenance préventive et le manque de
visibilité entre le planning de maintenance et de production jouent un rôle important et affectent
clairement la communication entre les deux fonctions étudiées.
2.1.3. Etape Résoudre : Plan d’Actions
La dernière étape d’une méthodologie de résolution des problèmes est l’élaboration d’un plan
d’actions pour améliorer le système actuel. Pour cela, il faut déterminer les règles de gestion
qui régissent la relation entre la fonction production et la fonction maintenance. Puis, nous
proposons d’ajouter un outil d’aide à la décision pour la gestion de la planification dans l’ERP
QAD. Ayant des plannings (de maintenance et de production) établis de manière séparée, cet
outil permet de mener des comparaisons basées sur des critères bien établis puis de donner la
bonne solution.
Nous avons proposé un plan d’actions à suivre, présenté dans le tableau 2.9.
Synthèse
Les deux premières phases à savoir la phase de découverte et
d’analyse nous ont permis d’avoir une idée plus détaillée sur la
nature du problème à gérer.
En effet, le problème est un problème de gestion de la planification
intégrée de maintenance et de production. C’est-à-dire les plannings
de maintenance (préventive et curative planifiée) et de production se
font d’une manière séparée, aucune des deux fonctions ne tient
compte des contraintes de l’autre. Le but principal de la
planification de la production est de répondre aux commandes des
clients dans les délais prévus et donc d’assurer une disponibilité
maximale des équipements. Or la maintenance exige parfois l’arrêt
des moyens de production.
Cette séparation a été à l’origine d’un chevauchement des
intervalles de temps et du coup à l’origine d’un conflit qui peut
apparaitre dans l’atelier de production, générant ainsi un arrêt de
production et donc du temps perdu et de l’argent immobilisé.
38
Tableau 2.9 : Plan d’Actions
Phase Tâches
Diagnostic des modules GMAO et GPAO
- Décrire le processus de production
- Manipulation QAD
- Extraire les tables à exploiter
- Dégager les règles de gestion
- Décrire le processus de maintenance
- Modélisation BPMN du processus de
maintenance préventive
- Manipulation OLEA (module GMAO
- Extraire les tables à exploiter
- Dégager les règles de gestion
Spécification des besoins
- Etude des outils d’aide à la décision
- Sélection de l’outil à utiliser
- Formulation générale du problème d’aide
à la décision
- Exemple d’application
Conception
- Diagramme de classe
- Définir les règles de gestion à exécuter
- Diagramme d’activité
- Conception des interfaces
Proposition d’un ordonnancement conjoint
pour la maintenance et la production
- Etude des modèles existants
- Formulation du modèle d’ordonnancement
2.2. Etude des processus de la GPAO et de la GMAO de l’ERP
QAD
La première action dans notre plan d’actions est d’étudier les processus de production et de
maintenance tels qu’ils sont conçus sous QAD. Nous avons jugé utile de voir la procédure de
planification par les modules de gestion de la production QAD et de gestion de la maintenance
OLEA. Pour cela, nous allons présenter dans les paragraphes suivants les processus de
maintenance et de production. Après, nous allons effectuer la modélisation de ces processus et
enfin nous allons dégager les tables existantes de GMAO et GPAO dont nous aurons besoin et
les règles de gestion correspondantes. Ainsi, l’analyse de l’état des lieux au sein de l’entreprise
va nous permettre de se familiariser avec les procédures de production et de maintenance,
d’identifier les anomalies existantes et de définir les nouvelles règles de gestion de la
planification.
39
2.2.1. Processus de GPAO
La démarche de planification par le progiciel QAD est détaillée dans l’annexe C. En ce qui
suit, nous présenterons la description générale du processus de gestion de la production et les
critiques des différentes tables de GPAO dont nous aurons besoin.
2.2.1.1. Description du processus de gestion de la production
Dans une industrie utilisant le progiciel QAD (MFG/PRO), le processus de planification se
fait généralement par le calcul des besoins net CBN qui suggère des OF selon les commandes
des clients.
- Le responsable achat saisit la commande dans la base du progiciel QAD en spécifiant les
produits, les quantités et les dates de besoin.
- A partir des commandes fermes et prévisionnelles, on établit la liste des produits qui seront
classés par familles où : chaque produit est constitué d’un ensemble de composants (famille
d’articles). La liste des articles nécessaires pour la fabrication d’un produit constitue la
nomenclature.
- Ensuite, il faut définir la gamme de travail et les opérations à exécuter. Le choix du processus
de production dépend de la nature du produit et de ses composants, ces informations figurent
dans le document technique associé à chaque article.
- De même, le responsable production doit saisir les données concernant la gamme de travail
et les opérations pour la fabrication du produit demandé.
- Puis, le responsable ordonnancement effectue le paramétrage du MRP et effectue le calcul
des besoins nets, ce qui génère des OF pour les articles commandés. Ainsi, il crée un
planning hebdomadaire (intervalle de temps à fixer par le responsable) et l’envoie aux
responsables production. La figure 2.6 présente le processus général de planification de la
production.
Figure 2.6 : Processus de planification de production par le progiciel
2.2.1.2. Les tables du module GPAO
Pour extraire les tables et les règles de gestion, nous avons accédé à la base de données de
QAD. Nous avons utilisé également le HELP pour pouvoir comprendre la signification des
PlanificationProduction
Début
Recevoir
commandes
clients Fin
Faire le
calcul du
besoin
net MRP
Affermir
OF
Lancer
OF
Exécuter
OF
Clôturer
OF
OFs
suggérés
OFs
lancés
OFs en
cours
Planning des OF
affermis
40
différents champs. L’annexe E.1 montre quelques menus utilisés pour cette étude et les
différentes tables étudiées. Les règles de gestion dégagées sont présentées dans l’annexe E.2.
Les identifications pour les tables sous QAD sont définies suivant la forme
<préfixe>_mstr/det :
 Le nom des champs dans les tables principales (Mstr) commence par : NomTable_
 Le nom des champs dans les tables détails (det) commence par : NomTable+ « d » _
 Le nom des index commence par : NomTable+ « i » _
Pour le processus de production, les tables nécessaires à notre étude sont présentées dans
l’annexe E.2 :
2.2.2. Processus de GMAO
Le module OLEA est le module de gestion de la maintenance de l’ERP QAD, nous avons
présenté dans l’annexe D les différentes fonctionnalités du ce module. En ce qui suit, nous
présentons le processus de gestion de la maintenance par OLEA et les tables qui nous
intéressent pour l’étude de la maintenance planifiée.
2.2.2.1. Description du processus
Le module de gestion de la maintenance OLEA gère les différents types de maintenance que
ce soit corrective ou préventive.
Processus de maintenance corrective
Pour une maintenance corrective, le processus se déclenche par la détection d’une anomalie
ou panne par l’opérateur de production. Le responsable de l’atelier de production remplit la
demande de travail. Une fois imprimée, elle est transférée vers le responsable maintenance qui
la valide et vient saisir un ordre de travail sur OLEA en remplissant les champs nécessaires.
Entre autres, il faut qu’il affecte cet ordre à un opérateur qualifié. Une fois cet ordre est imprimé,
il est transféré à l’opérateur qui va exécuter la tâche de réparation. Une fois la tâche est
accomplie, le technicien de maintenance saisit un rapport d’intervention en remplissant les
différents champs proposés par OLEA. Puis, il enregistre cet ordre de travail dans la table de
l’historique et le supprime de la table de l’OT.
En cas de maintenance corrective, la gestion des demandes d’intervention s’effectue de la
manière suivante :
Synthèse
Le processus de gestion de la production se base principalement
sur le calcul des besoins nets MRP. La planification des OF ne
tient pas compte alors d’aucune autre information y compris le
programme de maintenance préventive.
41
L’opérateur de production, ayant constaté la panne ou le dysfonctionnement, doit en
informer son chef d’équipe ou son responsable ;
- Le chef d’équipe ou le responsable de production établit une demande d’intervention
- Le chef d’équipe ou le responsable de production se rend à l’atelier de maintenance
centralisé pour émettre une demande d’intervention (une demande d’intervention doit être
établie systématiquement et saisie dans la GMAO).
- Ensuite, le chef d’équipe de maintenance doit être informé de l’arrêt et des informations
relatives au dysfonctionnement ou à la panne, ainsi qu’au délai de l’intervention ;
- Le chef d’équipe de production garde le volet qui lui revient et transmet les volets restants
au chef d’équipe de maintenance ;
- A l’issue de l’intervention, le chef d’équipe de maintenance remplit le volet qui le concerne
; la demande d’intervention doit être visée par l’émetteur de la demande ; dans le cas où
l’intervention a nécessité des pièces de rechange, le chef d’équipe de maintenance transmet
le troisième volet aux magasiniers [LAHMER, 2014].
Processus de maintenance préventive
Pour la maintenance préventive, la fréquence des tournées4
diffère selon les équipements et
selon le type de maintenance systématique ou conditionnelle. Il y a des équipements pour
lesquels la maintenance préventive se fait après t heures de fonctionnement donc à des
intervalles fixes. Alors que d’autres disposent de compteurs déclencheurs des inspections
préventives qui sont donc conditionnées. Par exemple, des ordres de travaux préventifs planifiés
à chaque5000Km de distance ou bien sur un moteur à chaque 8000 heure de fonctionnement.
Le préventif conditionnel peut être dans le cas où une mesure sur un point d’inspection donne
une lecture de température Y° hors de l’intervalle de confiance fixé par le constructeur.
Dans le paragraphe suivant, nous allons présenter une modélisation du processus de
maintenance préventive systématique et conditionnelle [LAHMER, 2014].
2.2.2.2. Modélisation du processus de maintenance
Pour bien évaluer l’outil à mettre en place, nous avons pensé à faire une modélisation du
processus de maintenance avant et après l’implémentation de l’outil d’aide à la décision.
Pour notre étude nous avons choisi d’utiliser la notation BPMN pour modéliser les différentes
étapes du processus de maintenance. En effet, nous allons nous concentrer sur les tâches de
maintenance planifiées (maintenance préventive systématique et conditionnelle).
La figure 2.7 présente le modèle de BPMN de la maintenance préventive systématique. A
partir de cette modélisation, nous avons remarqué des anomalies au niveau de la gestion du
processus de maintenance à cause des conflits et des négociations qui se créent entre le
responsable de maintenance et de production. Ceci peut engendrer des coûts supplémentaires
et des perturbations horaires.
4
Tournée : est une activité de maintenance qui consiste à contrôler différents équipements à la fois
42
v
Figure 2.7 : Modèle BPMN de la maintenance préventive
TechnicienBureauMéthode/Responsablede
maintenance
Opérateurde
production
Responsablede
Production
Recevoir
l OT
Informer
opérateur de
production
Début
Déterminer les
échéances de
maintenance
préventive
Créer la check-list
d'inspection par
OLEA
Planifier des
tournées
d'inspection pour
chaque équipement
Affecter les
opérateurs aux
tournées
Suivre le planning
Date d échéance
des tournées
Lancementdes
tournées(
Changement de
statut à prêt à
exécuter)
Imprimer la check-
list
Transmettre à
l'opérateur de
maintenance
Informer
responsable
de production
OT
Arrêter la
production
Mettre le service de
production an pause
OUI
NON
Proposer au
responsable de
maintenance de reporter
la tâche
Exécuter les
tâches de
maintenance
Effectuer les
mesures Rédiger le rapport
d activité
Demander un ordre de
maintenance corrective
planifiée
NEGATIVES
Transmettre au
responsable de
maintenance
Reporter
OUI
NON
Viser etsigner le
rapport
Clôturer la tournée
Reprise de l activité du
service production
FIN
Rapport d activité
30 MINEN MOYENNNEDE
NEGOCIATION
POSITIVES
Saisir le rapportles
données dans OLEA
43
Le tableau 2.10 présente la signification des différentes formes utilisées dans le modèle
[GUIZENI, 2016].
Tableau 2.10 : Légende du BPMN
Symbole Signification
Début du processus
Tâche
Passerelle (Fonction logique OU)
Message
Flux de message
Processus de conversation
Objet de Données
Fin
Evènement temporel
Le tableau 2.11 résume les dysfonctionnements dégagés par cette modélisation et sur lesquels
nous allons focaliser notre intérêt.
Tableau 2.11 : Dysfonctionnements du modèle
Dysfonctionnements Proposition
Gaspillage du temps (attente et négociation)
Réduction du cycle et élimination des
tâches inutiles
Gestion de conflit n’est pas automatique Automatisation de la décision
Information verbale des tournées d’inspection Instaurer un processus de communication
Gestion de la planification séparée Ajout d’un gestionnaire de planification
Absence d’alerte de conflit et chevauchement
des plannings
Ajout d’un outil d’alerte en cas de conflit
2.3. Critique de l’existant
A partir de l’étude des différentes tables de GMAO et de GPAO, nous pouvons dégager les
insuffisances suivantes :
- La table de planification des inspections de maintenance préventive (qui est la même que
la table de planification des OT) ne contient pas des renseignements sur les indisponibilités
44
possibles liées au service production. En effet, le responsable maintenance peut effectuer
des tournées de façon hebdomadaire, l’absence d’interaction entre la GPAO et la GMAO
induit le non prise en compte du planning des tournées d’inspection dans la planification
de la production.
 Nous pouvons en alternative, créer une table dédiée à la planification des tournées
d’inspection préventive qui sera en association avec celle de planification des OF en
production. En cas de chevauchement des dates des deux tâches, l’outil de l’aide à la
décision s’exécute pour pouvoir réaliser l’action la plus adaptée (production ou
maintenance).
 Nous pouvons également intégrer dans cette table, les dates d’exécution des tournées
d’inspection préventive en tenant compte des dates de début et de fin des ordres de
fabrication de la production.
- Absence de liens entre les tables des OF et des OT.
- Absence de règles de gestion pour gérer les tâches de maintenance en prenant en compte
les données de production.
En résumant, dans ce paragraphe nous avons étudié les processus de maintenance planifiée et
de production et dégagé les règles de gestion liant les différentes tables. Pour clôturer cette
étude, nous allons présenter dans le paragraphe suivant les types d’interactions qui peuvent
exister entre la fonction production et la fonction maintenance.
2.4. Les formes d’interaction entre le service production et le
service maintenance [TALBI, 1998]
Plusieurs types de relations peuvent être instaurés entre les fonctions maintenance et
production. Dans ce qui suit, nous avons résumé quelques types de coopération, leurs points
forts et leurs limites.
2.4.1. Une relation d’ordre
C’est le type de relation le plus fréquent dans la majorité des industries. Généralement, c’est
une relation de dominance de la production envers la maintenance. Donc, cette dernière est mise
sous contraintes et doit s’adapter avec les exigences de la fonction production parce que les
décisions de maintenance tiennent généralement compte des paramètres de production comme
le type de l’équipement, la nature des produits fabriqués…
Figure 2.8 : Relation d’ordre
La gestion des ressources de production influe automatiquement sur la disponibilité de ces
équipements pour des tâches de maintenance. La question qui se pose alors est quand et
Fonction Production Fonction Maintenance
45
comment intervenir pour la maintenance préventive. Dans certains travaux, on propose d’établir
une charte partenariale, si A est le pourcentage de temps requis pour la fabrication alors (1-A)
est le temps restant en pourcentage pour les actions de maintenance. Cette durée est partagée
en Y% pour la maintenance corrective et (1-Y%) pour le préventive. Généralement cette valeur
est fixée en fonction de critères divers.
Dans la même perspective, les outils utilisés dans cette relation diffèrent aussi. S’il s’agit
d’actions correctives, il faut alors garantir plus de réactivité et flexibilité pour la production.
Ceci peut être garanti par la polyvalence des opérateurs de maintenance. De même, ceci peut
être atteint si on instaure des politiques de maintenance modulaires qui facilitent leur insertion
dans les plannings de production. Mais dans certains cas, la garantie de la réactivité et de la
flexibilité que s’avère un peu difficile parce certains équipements peuvent subir des défaillances
majeures et donc il faut plutôt des maintenances curatives programmées. Dans ce cas, les appuis
d’un système de GMAO peuvent être utiles. Un autre outil peut aussi faire l’affaire, c’est le
partage de moyens de réglage et de manutention par exemple.
Les limites d’une telle relation sont bien claires du fait de la dominance qui la régie, cette
dominance ne peut que creuser le fossé entre les fonctions de maintenance et de production.
Elle peut également avoir des répercussions sur le traitement des demandes de travail, le
procédé de communication…
2.4.2. Une relation régie par un arbitre
Une forme de coopération est celle quand les deux fonctions font appel à un même arbitre
externe. Cette démarche consiste à intégrer les problèmes dans un même traitement par
exemple en utilisant l’ordonnancement conjoint.
Figure 2.9 : Relation d’arbitrage
Dans ce cas, outre que la considération des ressources, il y une considération temporelle : les
deux plannings sont caractérisés par une date de début, une date de fin et un intervalle de
tolérance. Généralement la longueur des intervalles d’inspection est plus importante que la
durée d’une tâche de production, ce qui peut générer généralement des situations conflictuelles.
Les outils à utiliser dans une telle situation sont des outils totalement informatisés, à savoir un
logiciel d’ordonnancement.
Les limites de cette relation résident dans la mise en œuvre d’un même outil d’arbitrage. La
difficulté est dans le brassage des données et leur interprétation. Les deux fonctions production
et maintenance auront des plannings décalés et modifiés par rapport au planning planifié.
Fonction Production Fonction MaintenanceArbitre
46
2.4.3. Une relation de négociation
Toujours à la recherche d’un terrain d’entente entre les deux services, une des démarches
adoptées est la démarche d’instauration d’un processus de négociation. Ceci assure un échange
d’informations qui peut être réalisé par plusieurs mécanismes. Comme les deux fonctions
disposent de stratégies et d’objectifs presque antagonistes, cette coopération agit normalement
sur les degrés de liberté des deux plannings.
Figure 2.10 : Relation de négociation
Un des outils à utiliser dans ce cas, est le système d’aide à la décision ou d’intelligence
artificielle assurant la fonction de combinaison des différents objectifs des fonctions production
et maintenance. Dans ce cadre, un agent de production propose des dates à l’agent maintenance.
Ensuite, ce dernier vérifie s’il y des conflits avec cette date puis communique avec l’agent de
production, soit pour confirmer soit pour avoir une nouvelle proposition. Ce processus est
modélisé dans la figure 2.11.
Figure 2.11 : Négociation maintenance/production
Bien que cette relation permette de résoudre le conflit entre les deux fonctions, elle présente
des limites. Par exemple, le choix du mécanisme de décision et la réaction de ce mécanisme.
Pour tout type de relation, les moyens formels d’interaction entre les opérateurs de
maintenance et de production sont essentiellement les demandes d’intervention.
Généralement, les demandes d’interventions sont sous la forme d’un document papier
comportant trois principaux volets. Le premier volet sera dédié à l’émetteur de la demande, à
savoir un responsable du service production, ce volet présente les rubriques suivantes :
- L’émetteur de la demande, date et heure d’établissement de la demande ;
- L’équipement concerné ;
- Le type de l’intervention : maintenance corrective ou planifiée ;
- Travaux demandés …
Agent deproduction Agent deMaintenance
Fonction Production Fonction Maintenance
T1T1
47
Quant aux deuxièmes et troisièmes volets, ils sont dédiés aux destinataires et ils reprennent les
différentes rubriques du premier volet, auxquelles on rajoute :
- Le nom de l’intervenant ;
- La durée de l’intervention, date et heure de l’intervention ;
- Les tâches réalisées et les observations ;
- Les pièces de rechange consommées ;
- La date et l’heure de reprise de la production ;
Le document papier représente dans ce cas le flux complet d’un ordre de travail. Le suivi est
alors biaisé et ralenti. Une GMAO permet de subdiviser chaque étape et d’enrichir les
informations à chaque étape permettant ainsi d’améliorer les analyses et les indicateurs de
performance.
2.5. Conclusion
Nous avons signalé dans le premier chapitre qu’une démarche d’aide à la décision passe en
premier lieu par une phase d’intellection et de diagnostic du problème. Ce chapitre a été
développé dans ce sens. Il est scindé sur deux parties.
La première partie est pour le diagnostic général des fonctions maintenance et production.
Pour ce faire, nous avons commencé par appliquer des outils d’analyse grâce auxquels nous
avons bien défini le problème et ses dimensions. Puis, nous avons évalué les fonctions
maintenance et production pour un client de DISCOVERY INFORMATIQUE. Par la suite,
nous avons montré que la communication entre les deux fonctions et la planification intégrée
présentent un problème fondamental dans la société dont la cause majeure est la dissociation
entre les modules GPAO et GMAO.
Dans la deuxième partie, nous nous sommes familiarisés avec les deux modules de l’ERP
QAD. En premier lieu, nous avons décrit le processus de planification de la production et de la
maintenance. Puis nous avons donné les tables et les règles de gestion qui construisent les deux
modules.
Enfin, nous avons présenté des exemples de relations entre la fonction production et la fonction
maintenance.
A l’issu de cette étude approfondie, nous avons pu résumer notre problématique. Au niveau
tactique, il s’agit de trouver des règles de gestion pour gérer les conflits éventuels entre le
planning de maintenance et le planning de production qui sont déjà établis. Cette gestion se
basera sur des indices de priorité. Pour ce faire, nous avons eu recours à une méthode d’aide à
la décision. Le chapitre 3 traite la deuxième phase d’aide à la décision, à savoir la phase de
modélisation et de formulation.
48
3. Chapitre 3
Phase d’intellection et de modélisation
« La méthode ne vaut que par l’exécution »
Armand DU PLESSI5
5
Armand Jean du Plessis de Richelieu, dit le cardinal de Richelieu, cardinal-duc de Richelieu et duc de Fronsac, est un
ecclésiastique et homme d'État, né le 9 septembre 1585 à Paris et mort le 4 décembre 1642 dans cette même ville.
Résumé :
Dans ce chapitre, nous allons choisir la méthode d’aide à la décision adoptée à
notre problématique. En premier lieu, nous allons justifier le choix de cette méthode
puis définir les différents critères à utiliser ainsi que les formules que nous
proposerons pour le calcul comparatif. Ensuite, nous définirons les variables de la
phase de configuration. Nous finirons après par la modélisation de la phase
d’exploitation.
49
3.1. Introduction
Il s’est avéré, après la phase de diagnostic et d’étude (chapitre 2), qu’il est nécessaire d’utiliser
une méthode d’aide à la décision pour dégager les indices de priorité. En faisant un panorama
des méthodes d’aide à la décision existantes (paragraphe 1.4.5.3), nous avons dégagé les points
forts et les points faibles de chaque méthode. Tenant compte des avantages de la méthode AHP
par rapport aux autres, nous avons trouvé que c’est la mieux adaptée à notre problématique.
Dans ce chapitre, nous définissons la démarche à suivre pour exécuter cette méthode et nous
établissons les formules de chaque composante du problème.
3.2. Choix de la méthode AHP
Ci-après les principaux avantages et raisons justifiant notre choix de la méthode AHP :
- La méthode a fait ses preuves étant largement utilisée dans tous les domaines en
particulier dans les applications industrielles [FUMEY, 2001] ;
- Elle permet de décomposer un problème complexe en modules plus simples ;
- Elle permet de vérifier la consistance des jugements réalisés sur les critères, gage de plus
de pertinence pour les résultats obtenus [CHENG et LI, 2001].
Le tableau 3.1 introduit une comparaison entre les différentes méthodes par rapport à notre
besoin.
Tableau 3.1 : Tableau comparatif des méthodes d’aide à la décision
3.3. Etapes de la méthode AHP
La méthode AHP repose sur cinq étapes principales [HAMEMI, 2003].
- Etape 1 : Décomposition hiérarchique du problème en éléments inter-reliés. Au sommet,
on trouve l’objectif de la décision. Les éléments qui contribuent à la réalisation de
l’objectif se trouvent dans les niveaux en-dessous. Enfin, on trouve les différentes
alternatives/actions dans le dernier niveau.
Besoins/Méthodes MAUT SMART AHP TOPSIS EVAMIX
Fournir une décision finale et claire ++ ++ ++ + +
Décomposition logique du problème + + +++ + +
Décideurs sont indépendants ++ ++ ++ ++ ++
Prendre en compte les préférences du
décideur
+ + +++ + +
Facile à informatiser - +++ ++ ++ ++
Vérifier la cohérence des jugements
introduits par les décideurs.
- - +++ - -
Calcul simple, pas trop complexe. - +++ ++ ++ ++
50
- Etape 2 : Comparaison par paires des différents éléments de la structure hiérarchique par
rapport au niveau supérieur. Ceci permet de générer des matrices de comparaison en
transformant les jugements des décideurs selon une échelle numérique. Cette échelle est
proposée par SAATY et respecte le principe de réciprocité. Pour chaque niveau
comportant n éléments il faut faire comparaisons.
Tableau 3.2 : Echelle de SAATY
- Etape 3 : Déterminer l’importance de chaque élément en calculant le vecteur de priorité
qui est le vecteur propre de la matrice de jugement.
- Etape 4 : Vérifier la cohérence des jugements introduits par le décideur.
Pour cela il faut tout d’abord l’indice de cohérence IC.
(3.1)
Avec max est la valeur propre de la matrice de comparaison par paire et n est le nombre
de critères comparés.
Après, on doit calculer le ratio de cohérence RC.
(3.2)
Où IA est un indice aléatoire défini par SAATY.
Tableau 3.3 : Indice de cohérence aléatoire
N 1 2 3 4 5 6 7 8 9 10 11
IA 0 0 0.58 0.9 1.12 1.24 1.32 1.41 1.45 1.49 1.51
La vérification de la cohérence a pour but d’assurer un sens de précision et de cohérence dans
le cas où le nombre de critères est important. Plus le nombre des éléments comparés augmente,
plus le décideur peut se tromper en les jugeant. Pour cela, on n’applique pas la vérification de
la cohérence dans le cas de deux critères.
Ensuite, on doit comparer la valeur du ratio RC aux seuils définis selon le nombre de critères.
Echelle
numérique
Echelle verbale
1 Importance égale
3 L’élément domine un peu plus l’autre (un peu plus important
5 Un élément domine fortement l’autre (plus important)
7 Un élément domine plus fortement l’autre (beaucoup plus)
9 L’élément est absolument dominant
( 1)
2
n n 
λmax-n
IC=
n-1
IC
RC
IA

51
4
i,j=1
pj
λmax= aij×
pi

 Dans le cas où la dimension de la matrice concernée est égale à 3, RC ≤ 0.05.
 Dans le cas où la dimension de la matrice concernée est égale à 4, RC ≤ 0,08.
 Dans le cas où la dimension de la matrice concernée est supérieure ou égale à 5, RC ≤ 0,10.
Si le ratio RC n’est pas inférieur au seuil défini, il faut réviser les comparaisons pour réduire
l’incohérence. SAATY [2003] a proposé une technique permettant d’identifier les éléments les
plus incohérents dans une matrice de comparaison. Elle est basée sur le fait que :
(3.3)
Si on pose , où aij sont les valeurs de la matrice de comparaison.
Trouver la paire ou le couple (i, j) revient à trouver la paire qui maximise cette valeur. Cette
valeur étant la plus grande, influe le plus sur l’incohérence. Il s’agit donc de modifier la valeur
de aij afin de diminuer celle de ij . Il faut dans ce cas demander au décideur d’incrémenter ou
décrémenter la valeur de aij la plus inconsistante.
- Etape 5 : Déterminer la performance de chacune des alternatives.
SAATY [2008] définit deux méthodes de calcul de priorités pour les alternatives. La première
méthode stipule qu’on calcule la performance de chaque alternative ou solution en se basant sur
les priorités des critères calculés dans la deuxième étape. En fait, pour pondérer les priorités
d’un élément, on utilise les priorités du niveau supérieur dans la représentation arborescente et
puis on somme toutes les valeurs pondérées qu’on a trouvées pour trouver la priorité globale.
On fait ceci jusqu’au niveau des alternatives [SAATY, 2008].
Quant à la deuxième méthode, elle repose sur le fait d’introduire des catégories de notation à
chaque critère puis de faire les comparaisons par paires de chaque alternative selon ses
catégories. Enfin, on traduit la comparaison par les notations en une comparaison numérique.
3.4. Définition de l’objet de la décision
Notre proposition est d’ajouter un outil dans l’ERP qui assure la gestion de la planification,
c’est-à-dire ayant déjà des plannings préétablis de production et de maintenance, cet outil
permet de détecter les chevauchements des intervalles de planification. Il propose à l’un
planning à exécuter de préférence selon des critères et en se basant sur des indices de priorité.
Les deux intervalles planifiés se chevauchent si :
Avec l’indice 1 est pour spécifier le planning de production et l’indice 2 est pour le planning
de maintenance.
A cet instant, il faut alors déterminer la décision efficace (l’efficacité est relative aux critères
à définir dans les paragraphes suivants) à prendre et que doivent prendre les responsables. Donc,
notre problématique réside dans le choix portant sur un ensemble d’actions ou de solutions
envisagées. En fait, nous allons soit continuer l’exécution du planning de production, soit
l’arrêter en faveur des tâches de maintenance planifiée.
   _ 1, _ 1 _ 2, _ 2  date début date fin date début date fin
*
pj
ij aij
pi
 
52
Soit l’ensemble Ᾰ des actions possibles :
Ᾰ = {P, M,} avec :
P : est la décision de continuer la production et reporter l’intervention préventive à la plus
proche date possible.
M : est la décision de favoriser la maintenance préventive et de décaler l’exécution de la
production d’une période T avec T est la durée de l’inspection préventive.
Dans une première réflexion, nous avons considéré une troisième alternative qui est la
préemption entre les deux tâches de maintenance et de production. Mais, après avoir discuté
avec l’équipe de travail, il s’est avéré que la majorité des clients avec qui DISCOVERY travaille
n’envisagent pas cette alternative.
3.5. Etape 1 : Décomposition hiérarchique
Selon SAATY, la méthode AHP se caractérise par la décomposition du problème multicritères
en un problème hiérarchique ayant un seul objectif cible qui représente le niveau 0 de la
représentation arborescente, suivi des critères qui représentent le niveau 1, puis des sous critères
qui représentent le niveau 2 et au dernier niveau (niveau 3), on trouve les alternatives.
3.5.1. Détermination des critères
Dans un problème d’aide à la décision multicritère, le choix des critères occupe une
importance primordiale. Pour cela, nous nous sommes basés sur des recherches de la littérature,
à savoir les thèses qui traitent l’ordonnancement conjoint de la maintenance et de la production,
ainsi que la problématique de planification intégrée.
À titre d’exemple, nous nous sommes inspirés des objectifs de la fonction maintenance pour
chercher les données à récolter et les critères adéquats [BENBOUZID, 2005].
Figure 3.1 : Objectifs de la fonction maintenance [BENBOUZID, 2005]
53
3.5.1.1. Critère de l’Importance Economique
Ce critère permet d’évaluer les deux plannings d’un point de vue économique. Pour cela, nous
avons considéré les coûts directs et les coûts indirects de la production et de la maintenance.
Nous avons cherché les variables significatives dans le cas étudié et nous avons proposé une
formule permettant une estimation objective du critère étudié.
 Coûts de la production
Dans une situation de conflit, nous avons déterminé ce qui compte pour le décideur à cet
instant. Nous avons généralisé la modélisation en tenant compte des variables significatives
pour la majorité des industries, puis en cas de spécification nous pouvons ajuster le modèle.
 Coût Direct
Nous avons pris en compte dans la formule du coût direct, les coûts de la main d’œuvre, la
matière première et les frais généraux.
(3.4)
Avec :
 CMO : le coût de la main d’œuvre
(3.5)
 HMOD est le coût d’une heure de main d’œuvre directe.
 FG : les frais généraux.
 CST : le coût de sous-traitance.
 Y est une variable binaire qui prend la valeur 1 s’il y une sous-traitance et 0 sinon.
 Coût indirect
Pour évaluer le coût indirect du planning de production, nous avons proposé d’estimer le
coût engendré par la non-exécution de la maintenance planifiée. Normalement, c’est le coût de
la maintenance corrective suite à une panne détectée à cause du report de la tâche de la
maintenance préventive, auquel on ajoute le coût relatif à la qualité qui peut se produire.
(3.6)
 CMCE : Coût de Maintenance Corrective Estimé
L’apparition d’une panne est plus au moins aléatoire. Néanmoins, nous pouvons la déduire par
des calculs probabilistes en se basant sur le temps moyen entre les pannes MTBF. Pour
simplifier l’évaluation, nous avons proposé d’ajouter une variable binaire Y1 tel que :
_    Coût direct CMO FG CST Y
_ ' _  CMO Cfixe HMOD Nbre d heures Fabrication
   
1 1
dernière réparation+MTBF , 1
Y
si date date MPn date MPn

 
Coût_Indirect= Y1× CMCE+CRQ
54
0 sinon
Avec MTBF : temps moyen entre les pannes
Date _ti : la date planifiée de la tâche de maintenance MPn
Le schéma de la figure 3.2 explique notre raisonnement pour la détermination du coût de
maintenance corrective estimé.
Figure 3.2 : Echéancier de calcul du CMCE
Une panne peut survenir si le temps MTBF est écoulé pendant la production, sinon le report
de la tâche de maintenance pendant cette période, n’engendrera probablement aucun coût
supplémentaire. Pour prendre en considération l’effet de la dégradation de l’équipement au
cours du temps, nous proposons d’inclure un coefficient 1.5  pour le calcul du coût de
maintenance corrective estimé CMCE à partir du coût de la dernière panne (le choix du
coefficient a été fait avec l’équipe du travail).
En posant :
Donc le coût de la maintenance corrective estimée sera :
(3.7)
- CC : Coût Correctif déduit de la dernière panne (déduit de l’historique) ;
- HMODM : Coût de l’Heure de Main d’œuvre Directe de maintenance ;
- CUPdR : Coût Unitaire d’une Pièce de Rechange ;
- Nbre_Pdr : Nombre de Pièces de Rechange utilisées ;
- CFM : Coût Fixe de Maintenance ;
- CSTM : Coût de Sous-Traitance pour la Maintenance ;
- Y2 : variable binaire qui prend la valeur 1 s’il y a sous-traitance et 0 sinon.
MTBF
MTBF
Date tiMPn-1
MPn
MPn+1
Dernière
réparation
Panne
éventuelle
si date du jour date éventuelle panne
( 'int de maintenance _ 2)

 
      
T
CMCE CC
MTBF
CC HMODM Durée d ervention CUPdR Nbre PdR CFM CSTM Y
T date du jour T date dernière réparation  
CMCE=CC × , si date du jour = date dernière réparation + MTBFα
55
 CRQ : Coût Relatif à la Qualité
Les coûts relatifs à la qualité sont de quatre types selon la norme NF X50-126 : coût
d’anomalies internes, coût d’anomalies externes, coût de prévention et coût de détection.
Généralement, les coûts d’anomalies internes et externes sont considérés comme des coûts
résultants du non qualité, alors que les coûts de détection et de prévention sont des coûts
d’obtention de la qualité [KERFAI, 2015].
Le coût de la maintenance corrective est un coût d’anomalie interne que nous avons pris en
compte déjà.
Le coût de qualité externe est défini comme étant les frais encourus lorsque le produit ne
répond pas à la qualité demandée en quittant l’entreprise, c’est à dire vis-à-vis le client
[DUCREAU et BOUTRY, 2014].
Nous allons comptabiliser ce coût dans le coût indirect relatif à la maintenance, qui sera
détaillé dans le paragraphe suivant.
Dans ce cas, si nous allons considérer que c’est le planning de production qui va s’exécuter,
nous devons savoir si cela peut engendrer des produits non conformes ou non (des rebuts).
 Nous proposons alors d’estimer le coût des produits rebutés en utilisant l’historique
pour la machine concernée.
(3.8)
Avec : QTE_Rebutée est la quantité rebutée du produit fini à cause du non arrêt de la
production pour maintenance. Cette quantité peut être déterminée en ajoutant un champ
expliquant la cause de rebut. Pour estimer cette quantité, nous pouvons nous baser sur
l’historique de l’équipement considéré.
(3.9)
PU est le prix unitaire du produit fini.
 Coût de la maintenance
Généralement dans les ouvrages de maintenance, on classe le coût de maintenance en deux
grandes familles : les coûts directs et les coûts indirects [MONCHY et VERNIER, 2000].
Idem donc pour le planning de maintenance, nous avons formulé le coût direct et le coût
indirect de la tâche de maintenance à exécuter que ce soit une maintenance curative planifiée
ou bien une tournée d’inspection préventive.
 Coût direct
Les coûts directs sont les coûts qui sont directement imputables, c’est à dire les coûts de
maintenance directs ou coûts d’intervention.
_ Re CRQ QTE butée PU
' du dernier OF
1
1 ' ' --> Q1 =ENT( ) 1
   

 
T durée d exécution Q de produits rebutés
Q T
T Duréé d exécution de l OF en cours
T
56
Pour ce calcul, nous avons pris en compte dans la formule du coût direct, les coûts du
personnel (de la main d’œuvre de maintenance), les frais généraux, le coût des pièces de
rechange et le coût de sous-traitance s’il y en a.
Pour le personnel, nous devons prendre en compte tout le personnel impliqué dans l’exécution
de la tâche de maintenance ainsi que le magasinier responsable du stock de pièces de rechange.
Nous proposons d’ajouter un champ intitulé « coût planifié » dans le menu des tournées
d’inspection.
(3.10)
- HMODM : Coût de l’Heure de Main d’œuvre Directe de maintenance ;
- CUPdR : Coût Unitaire d’une Pièce de Rechange ;
- Nbre_Pdr : Nombre de Pièces de Rechange utilisées ;
- CFM : Coût Fixe de Maintenance ;
- CSTM : Coût de Sous-Traitance pour la Maintenance ;
- Y 3 : variable binaire qui prend la valeur 1 s’il y a sous-traitance et 0 sinon.
 Coût Indirect
La deuxième famille, concerne les coûts d’indisponibilité ou les coûts de "non efficacité"
[BOUCLY, 1988] ou coûts de "non maintenance" [RICHET et al., 1996] ou tout simplement
les coûts indirects [AOUFIR et BOUAMI, 2007].
Pour ce calcul, nous avons pris en compte le coût de perte de production, le coût de pénalité
dû au retard, le coût de perte de commande et le coût d’expiration de la matière première.
(3.11)
CPP : Coût de Perte de Production
Pour estimer ce coût, nous proposons de considérer la quantité de produit que peut générer le
système de production pendant la durée d’intervention de maintenance que nous avons déjà
estimée dans le paragraphe précédent multipliée par le prix unitaire de l’article.
(3.12)
ENT : fonction partie entière
Le produit considéré peut être un article semi-fini ou un produit fini. Dans les deux cas, on
considère le prix de vente de l’article fini. En effet, même si l’équipement est en train de
fabriquer des produits semi finis, la génération d’une même quantité du produit fini qui sera
Coût_direct = HMODM × Durée_d'exécution_OT/IT+ CUPdR×Nbre_PdR + CFM+ CSTM×Y3
_ 4 5     Coût Indirect CPP CMOP CPnR Y CEMP Y
_ ' /
/ ( ) 1
Durée d exécutionOT TI
Qté Arrêt ENT
Cadence
Lead Time
Cadence
Quantité à fabriquer
 

57
alors bloquée retardée d’un intervalle de temps bien déterminé (en supposant que l’atelier est
de type flow shop).
(3.13)
- CMOP : Le Coût de la Main d’œuvre de Production
C’est le coût du personnel de production (généralement les conducteurs de machines), qui
travaillent pendant cette durée d’exécution. Nous avons intégré le coût de la main d’œuvre de
production parce que réellement, on va payer ces opérateurs alors qu’ils sont en attente de la
fin de la tâche de maintenance.
(3.14)
- CHMOD : Coût Heure de la Main d’Œuvre Directe de Production
- CPnR : Coût de Pénalité de Retard
Ce coût exprime les frais de pénalité au cas où la commande est livrée en retard. Ces frais
diffèrent d’une entreprise à une autre et dans une même entreprise, d’un client à un autre. Mais
généralement, c’est un taux de pénalité par jour de retard déduit de la valeur totale de la
commande.
(3.15)
Mais, ce n’est dans tous les cas que l’exécution du planning de maintenance engendrera un
retard, pour cela nous avons ajouté une variable binaire définie de la façon suivante :
4 1Y Si (3.16)
4 0Y Sinon.
Généralement les délais de livraison sont importants mais ce coût sera considérable surtout
lorsque la date d’exécution de la tâche de maintenance est proche du délai de livraison. C’est-
à-dire nous ne considérerons ce coût que lorsque le délai de livraison est dépassé à cause de
l’exécution de la tâche de maintenance qui a fait retarder le planning de production.
- CEMP : Coût d’Expiration de la Matière Première ou produits semi-finis
Dans certain cas et pour quelques industries surtout agroalimentaires, la matière première
utilisée est sensible et périssable avec le temps. Pour cela, nous proposons de prendre en compte
le délai d’expiration de cette matière. En fait, si un OF est en cours d’exécution faisant appel à
des produits dont le délai d’expiration est court, ceci doit être pris en compte avant d’arrêter la
production parce que la durée de la tâche de maintenance peut causer la perte d’une quantité
importante de matière non utilisée.
Cela peut être appliqué non seulement aux matières premières mais aussi à quelques produits
semi-finis qui sont sensibles à des facteurs de température, d’humidité. Donc, nous ne pouvons
/ CPP Qté Arrêt PU
_ ' / CMOP Durée d exécutionOT IT CHMODP
Prix de l'article (TND) / Période(Jours)CPnR 
 _ d'exécution de l'OF+ durée d'exécution de la tâche de maintenanceDélai Livraison durée
58
pas les laisser dans l’atelier pour longtemps (en attente jusqu’à terminer la maintenance) sinon,
il y aura peut-être un coût supplémentaire de conditionnement.
La formule que nous proposons alors est la suivante :
(3.17)
- Qté_périmée : La quantité de matière première qui peut être éventuellement périmée.
- PU : Prix de l’article.
Nous avons ajouté dans ce cas une variable binaire Y5 pour indiquer si nous sommes dans ce
cas ou non.
5 1Y Si (3.18)
5 0Y Sinon.
De cette sorte, nous avons évalué l’importance économique des deux plannings.
Ainsi, nous détaillerons dans le paragraphe suivant l’évaluation de l’importance temporelle.
3.5.1.2. Importance temporelle :
Pour évaluer un planning d’un point de vue temporel, nous allons considérer trois sous-
critères ; le retard Rd, la durée d’exécution DE et l’intervalle de tolérance IT. Nous avons
proposé d’utiliser ces sous-critères parce que les préférences des décideurs diffèrent, le retard
pour certains décideurs est prioritaire par rapport à la durée d’exécution, alors que pour d’autres
décideurs, c’est le contraire.
Nous allons présenter les données nécessaires en premier lieu puis définir les sous-critères.
 Données temporelles
Tableau 3.4 : Données temporelles de maintenance et production
Données de production Données de maintenance
Date d’arrivée du lot Périodicité de la tâche de maintenance
Date de livraison de la commande _
Date de lancement de la production Date de début d’exécution de la tâche
Date de fin de l’exécution Date de fin d’exécution
Durée opératoire de la tâche Durée opératoire
Intervalle de tolérance (c’est la marge
déterminée en utilisant le jalonnement au
plus tôt et au plus tard)
Intervalle de tolérance = [durée minimale qui
sépare deux tâches, durée maximale]
Retard/Avance de l’OF Retard/Avance du planning à exécuter
_ CEMP Qté Périmée PU
 _ exp _ , _ _ ' de la tâche de maintenancedate iration date ti date ti durée d exécution 
59
 Durée d’exécution DE
Cette valeur est renseignée directement de la base de données de l’ERP.
Pour la tâche de maintenance, il suffit d’importer la valeur du champ qui indique la durée de
l’exécution.
Quant à l’OF, en fait un OF est un ensemble d’opérations élémentaires qui constituent la gamme
opératoire. Donc, la durée d’exécution de l’OF est la somme des durées d’exécution de toutes
les opérations qui les constituent. Cette durée est importée également directement de la base de
données de l’ERP.
(3.19)
 Intervalle de tolérance IT
L’intervalle de tolérance est important dans toute étude temporelle vu qu’il offre plus de
flexibilité.
 Intervalle de Tolérance de Production
Nous pouvons grâce à la procédure de jalonnement déterminer les dates de début et de fin au
plus tôt et au plus tard pour tous les OF suggérés par le système de planification de l’ERP.
Ceci nous permettra alors de déterminer la marge horaire pour chaque OF.
(3.20)
La notion de « Slack Time » ou temps tampon est donnée par la formule suivante :
(3.21)
Ce jalonnement nous permet également de déterminer la marge horaire MH d’un OF :
(3.22)
 Intervalle de tolérance de Maintenance
Idem, un planning de maintenance sur une machine bien déterminée, doit avoir une marge
temporelle pour son exécution. Nous proposons d’évaluer la marge temporelle du planning de
maintenance par deux méthodes, soit en se basant sur l’historique de planification soit en
introduisant une variable indiquant dès le début la marge selon la préférence du décideur :
(3.23)
La valeur de x dépend de la fréquence de la tâche de maintenance. Par exemple, si la tâche de
maintenance est hebdomadaire, les décideurs peuvent tolérer un ou deux jours de marge alors
que pour une tâche de maintenance mensuelle, la marge peut atteindre une semaine. Dans ce
_ ' _ _ ' _Durée d exécution OF durée d exécution opération 
 _ _ , _ _IT date début pltôt date début pltard
( _ _ ) ( _ _ )MH Date de besoin Date fin pltôt 
_ _ _ _ ' _ _Slack Time Date fin pltard durée d exécution date début pltôt  
argm e temporelle x jours 
60
cas, pour chaque planning, nous devons consulter la fréquence de la tâche puis indiquer la valeur
de x.
Sinon, nous proposons d’ajouter un champ qui spécifie la date de fin exigée pour chaque tâche
de maintenance et donc nous calculons l’intervalle de tolérance par la formule suivante :
(3.24)
 Retard
Nous proposons d’utiliser des variables qui indiquent si le planning est en retard ou en avance
et la valeur de ce retard/avance.
 Retard du planning de production
Le retard est jugé en considérant la date d’échéance de l’OF.
(3.25)
6 1Y Si d'échéance de fin d'OFDate Date
6 0Y Sinon. (3.26)
 Retard du planning de maintenance
Une tâche de maintenance peut être reportée plusieurs fois. Pour déterminer le retard du
planning de maintenance, nous proposons d’utiliser un champ de date fixe qui indique si la date
de début de planning ou de fin doit être fixe et donc à ne pas dépasser.
3.5.1.3. Importance technique
Nous ne pouvons pas prendre la décision de report de la tâche de maintenance ou de la tâche
de production sans tenir compte de l’état des équipements. Pour cela, nous avons proposé
d’utiliser le taux de disponibilité de la machine et la criticité.
 Taux de disponibilité
Le taux de disponibilité d’un équipement est obtenu en divisant le temps de requis par le temps
de fonctionnement. Il permet de caractériser réellement la disponibilité de l’équipement.
Il est déterminé à partir du temps moyen de réparation et du temps moyen entre deux pannes
successives.
(3.28)
Pour l’évaluation, le décideur est amené à entrer une priorité maintenance/production selon la
valeur du taux de disponibilité.
 Importance Machine
Pour évaluer l’importance d’une machine, nous proposons d’utiliser une formule qui tient
compte du niveau de la maintenance à exécuter et de l’importance de l’équipement dans le flux
de production.
Re 6 ( d'échéance fin planifiée d'OF)  tard Y Date Date de
_
MTBF
Taux Disponibilié
MTBF MTTR


= date de fin exigée - date de fin planifiéeIT
61
L’indice de comparaison de la maintenance/production est proposé pour évaluer l’urgence de
la tâche de maintenance. Nous l’avons proposé comme suit :
(3.2)
Avec : N est le niveau (N∈ [1,3]) de maintenance.
I est l’importance de la machine dans le flux de production. L’importance de la
machine peut être jugée sur une échelle de 3 présentée dans le tableau 3.5 :
Tableau 3.5 : Echelle d’Importance machine
3.5.1.4. Flexibilité du planning
Le critère du respect de planning ou la flexibilité du planning, permet de modéliser l’aptitude
du décideur à changer. Dans certains cas et c’est le plus fréquent, les responsables ne peuvent
pas perturber le planning de production même si le calcul et les données prouvent l’importance
de ceci. Donc juste dès le début, nous avons voulu savoir le degré d’aptitude des responsables
à changer leur planning.
L’évaluation sera sur l’échelle du tableau 3.6 :
Tableau 3.6 : Echelle d’évaluation de la flexibilité du planning
1 Oui on peut changer.
4 On peut changer selon les données.
7 Le planning peut se changer dans des cas, s’il y
a vraiment des données très significatives.
9 Non, le planning est figé, il ne peut être changé.
1 Machine à faible utilisation
2 Machine à utilisation moyenne
3 Machine à forte utilisation
N
I
 
Synthèse du paragraphe 3.1.3
Dans ce paragraphe, nous avons expliqué nos choix
concernant les critères sur lesquels va se baser notre
comparaison. Ces critères sont : l’importance économique,
l’importance temporelle, l’importance technique et la flexibilité
du planning. Pour chaque critère et sous critère nous avons
défini une formule pour le calcul de l’indicateur.
62
3.5.2. Structure hiérarchique du problème
La structure hiérarchique permet de bien détailler le problème. L’objectif de la décision figure
au niveau le plus haut de la structure hiérarchique. Au niveau des critères et des sous critères,
nous trouvons les variables qui peuvent influencer cet objectif. Les alternatives sont au niveau
le plus bas de la structure hiérarchique.
Nous avons construit quatre niveaux hiérarchiques. Le niveau 0 étant l'objectif, le niveau 1
compare les critères par rapport à l’objectif, le niveau 2 compare les sous critères par rapport
aux critères, le niveau 3 compare les alternatives par rapport aux sous critères. Le but de chaque
analyse est de cibler le meilleur critère et la meilleure alternative par rapport au niveau
hiérarchique supérieur.
Nous avons jugé utile de voir le problème de décision entre les plannings de production et de
maintenance sous quatre ongles décisifs : les critères que nous avons définis dans le paragraphe
précédent.
Notre modèle est présenté dans la figure 3.3.
Niveau 1 : le niveau supérieur du projet qui présent quatre critères : VE, ITP, ITC, FP ;
Le critère VE est lié aux deux sous critères : CD, CI ;
Le critère ITP est lié aux trois sous critères : Rd, DE, IT ;
Le critère ITC est lié aux deux sous critères : TD, IM.
Chacun de ces sous critères (CD, CI, Rd, DE, IT, TD, IM) sont en liaisons avec les deux
alternatives (P, M).
3.6. Etape 2 : Phase de configuration
C’est dans cette étape que le décideur est amené à saisir ses préférences. Il s’agit là d’une
partie ‘statique’ de l’algorithme, c’est-à-dire que cela sera effectué une seule fois pour chaque
problème de décision abordé.
Après avoir fait la décomposition hiérarchique du problème, la première étape est de faire la
comparaison par paire des critères.
Pour faciliter après la programmation, nous avons noté les variables en couleurs.
Couleur turquoise : Variables que le décideur doit saisir ;
Couleur jaune : Constante du programme ;
Couleur bleue : Sorties de la méthode.
3.6.1. Comparaison par paire des critères vis-à-vis l’objectif
Dès le début, le décideur doit donner ses préférences. Comme dans notre cas, plusieurs
décideurs peuvent être impliqués dans le processus de prise de décision, nous avons pensé à
utiliser une méthode d’agrégation des poids pour tenir compte des préférences des différents
responsables, de production et de maintenance.
63
La méthode AIP (Aggregation of Individual Priorities) que nous avons choisie est une méthode
d’agrégation des propriétés individuelles faisant partie des méthodes de décision en groupe
GDM (Group Decision Making). [BEN YOUNES, 2013]
Selon cette méthode, nous allons faire deux matrices de comparaison par paires selon les
priorités des responsables. Puis, nous faisons une moyenne géométrique pour agréger les poids
fournis pour chaque critère et pour chaque profil de décideur. Nous ne considérons que la
matrice de comparaison dont le RC est acceptable sinon on corrige les incohérences selon la
méthode définie précédemment et refait le calcul.
Nous détaillerons la procédure de calcul pour un décideur et elle sera la même pour les autres
décideurs.
La figure 3.3 est la matrice de comparaison par paire à alimenter. Les critères (N =R, nombre
de critères) sont numérotés de 1 à 4 tels que 1 : VE, 2 : ITP, 3 : ITC, 4 : FP.
64
F
Figure 3. 3 : Structure hiérarchique du problème
ObjectifCritèresSous-CritèresAlternatives
Prendre la décision d exécuter le planning de production ou de
maintenance à un instant t de conflit.
Valeur Economique
VE
Importance
temporelle ITP
Importance
Technique ITC
Flexibilité
planning FP
Coût Direct
CD
Coût Indirect CI Retard Rd
Durée
d exécution DE
Taux de disponibilité
TD
Intervalle de
tolérance IT
Exécuter Planning de
Maintenance
Exécuter Planning de
Production
Importance
machine IM
65
Selon SAATY, si a12 est la priorité du décideur concernant la VE/ITP alors l’évaluation de
l’ITP/VE sera l’inverse :
Tableau 3.7 : Matrice de comparaison des critères
VE ITP ITC FP
VE
A = ITP
ITC
FP
aij : la priorité saisie par le décideur.
Le tableau 3.8 donne la signification des priorités à saisir par le décideur.
Tableau 3.8 : Comparaison des critères
Comparaison par paire des
critères (i/j)
Critères
considérés
importants
Evaluation
Valeur Economique/ Importance
Temporelle
VE ou ITP a12
Valeur Economique/Importance
Technique
VE ou ITC a13
Valeur Economique/Flexibilité du
Planning
VE ou FP a14
Importance Technique/Importance
Temporelle
ITC ou ITP a32
Importance technique/ Flexibilité
du Planning
ITC ou FP a34
Importance Temporelle/
Flexibilité du Planning
ITP ou FP a24
La colonne en bleu doit être alimentée par le décideur. Le calcul qui suit se fait d’une manière
automatique une fois nous avons renseigné les aij. Puis pour le calcul du vecteur de priorité,
nous commençons par :
 Faire la somme de chaque colonne
1 12 13 14
1 23 24
1 34
1
a a a
a a
a
 
 
 
 
 
 
1
21
12
a
a

66
Tableau 3.9 : Somme des colonnes
S1 S2 S3 S4
Avec : ET  1 1,4aii i  
 Normaliser la matrice
Tableau 3.10 : Matrice normalisée
Calculer les priorités : Moyenne de chaque ligne
Tableau 3.11 : Calcul de priorité
Avec : (3.29)
La valeur la plus importante signifie que ce critère compte le plus pour le décideur. Ainsi,
nous pouvons faire un classement des critères qui intéressent le décideur dans cette
problématique.
 Vérifier la cohérence
L’indice aléatoire représente la moyenne des indices calculés à chaque réplication pour
différentes grandeurs de matrice carrée (N) [RAKATOARIVELO, 2014].
Nous rappelons le tableau des indices IA :
1 12 13 14
21 1 23 24
31 32 1 34
41 42 43 1
a a a
a a a
a a a
a a a
 
 
 
 
 
 
4
i
Sj aij
 
1 12 13 14
21 1 23 24
31 32 1 34
41 42 43 1
n n n
n n n
n n n
n n n
 
 
 
 
 
 
 , 1,4
aij
nij i j
Sj
  
1 12 13 14
21 1 23 24
31 32 1 34
41 42 43 1
n n n
n n n
n n n
n n n
 
 
 
 
 
 
1: _
2: _
3: _
4: _
p priorité VE
p priorité ITP
p priorité ITC
p priorité RP
 
 
 
 
 
 
4
1
1
j
pi nij
N 
 
67
Tableau 3.12 : Indices aléatoires de SAATY
N 1 2 3 4 5 6 7 8 9 10 11
IA 0 0 0.58 0.9 1.12 1.24 1.32 1.41 1.45 1.49 1.51
Donc cette variable sera définie dans la programmation comme constante : IA = 0.9. Puis, pour
déterminer la valeur propre, nous allons multiplier la matrice de comparaison A par les éléments
du vecteur de priorité (P), puis on trouve λmax en calculant la moyenne des valeurs trouvées.
Tableau 3.13 : Vérification de la cohérence
* =
Puis, on divise chaque élément par la priorité correspondante à chaque critère, on trouve le
vecteur W :
Avec : (3.30)
(3.31)
Pendant l’étape d’explication des jugements, on fait des comparaisons redondantes pour
améliorer la validité des réponses, vu que les décideurs peuvent être incertains ou peuvent faire
des jugements incohérents pour la comparaison de quelques éléments.
L’indice de cohérence est calculé selon la formule suivante :
(3. 32)
Nous rappelons que N est le nombre de critères qui est fixe et vaut 4.
Le Ratio de Cohérence (RC) est le rapport de l’indice de cohérence calculé sur la matrice
correspondant aux jugements du décideur et de l’indice aléatoire IA d’une matrice de même
dimension :
(3. 33)
Pour vérifier la cohérence, nous devons comparer RC à un seuil qui dépend du nombre de
critères, défini par SAATY. Dans notre cas pour N=4, le seuil S est :
S= 0.08
 Si RC S les comparaisons sont cohérentes, nous pouvons terminer les calculs.
 Si RC S , le décideur doit rectifier les priorités qu’il a saisies au début de la phase de
configuration.
1 12 13 14
21 1 23 24
31 32 1 34
41 42 43 1
a a a
a a a
a a a
a a a
 
 
 
 
 
 
1
2
3
4
p
p
p
p
 
 
 
 
 
 
1
2
3
4
y
y
y
y
 
 
 
 
 
 
 1,4
Yi
Wi i
Pi
  
1
2
3
4
w
w
w
w
 
 
 
 
 
 
4
1
1
max *
4
wi  
max
1
N
N
IC
 


IC
RC
IA

68
Dans ce cas, nous devons le guider pour savoir laquelle des valeurs a entrainé cette
incohérence pour qu’il la rectifie directement. Pour cela, un algorithme est proposé dans les
recherches théoriques [BEN YOUNES, 2014].
Nous avons considéré la proposition de SAATY qui a proposé une technique permettant
d’identifier les éléments les plus incohérents dans une matrice de comparaison. Elle est basée
sur le fait que :
(3.34)
Trouver la paire (i, j) revient à trouver la paire qui maximise cette valeur. Cette valeur étant la
plus grande, participe le plus dans l’incohérence. Il s’agit donc de modifier la valeur de aij afin
de diminuer celle de ij .
Il faut donc demander au décideur d’incrémenter ou de décrémenter la valeur de aij la plus
inconsistante. Recalculer RC et refaire le test de validation.
Enfin, nous récapitulons les résultats de cette phase dans le tableau 3.14 :
Tableau 3.14 : Résultats finaux de la comparaison des critères
Critères VE ITP ITC FP Vecteur de
priorité
VE 1 a12 a13 a14 P1
ITP - 1 a23 a24 P2
ITC - - 1 a34 P3
FP - - - 1 P4
max IC RC
3.6.2. Comparaison par paire des sous critères par rapport au
critère du niveau supérieur
Dans cette étape, nous allons effectuer la comparaison par paire des sous critères par rapport
au critère correspondant. Nous procédons comme dans l’étape précédente au calcul des vecteurs
de priorités de chaque de sous critère, le vecteur propre max , le ratio de cohérence RC.
Commençons par le premier critère VE : valeur économique. Il s’agit de voir l’importance du
coût direct et indirect par rapport à la valeur économique.
4
, 1
max *i j
pj
aij
pi
 
  *
pj
ij aij
pi
 
VE
CD
CI
69
Tableau 3.15 : Jugement des sous critères par rapport au critère VE
Comparaison par paire des sous-
critères (i/j)
Critères
considérés
importants
Evaluation
CD/CI VE ou ITP b12
La valeur b12 doit être renseignée par le décideur pour exprimer si le coût direct ou le coût
indirect contribue le plus à la valeur économique d’un planning. Le calcul sera identique au
précédent.
Le tableau 3.16 récapitule les résultats de calcul de cette étape :
Tableau 3.16 : Comparaison des sous critères de la VE
Critère Valeur Economique CD CI Vecteur de
priorité
CD 1 b12 Pve1
CI b21 1 Pve2
De cette façon, nous avons calculé les priorités locales des sous-critères au-dessus de la valeur
économique. Nous traitons ensuite le calcul des priorités des sous-critères relatifs au critère de
l’importance temporelle IT.
La procédure étant la même, le décideur est amené à saisir ces jugements concernant le délai
d’exécution des plannings, le retard, l’intervalle de tolérance et leurs importances dans
l’évaluation temporelle.
Tableau 3.17 : Jugement des sous-critères par rapport au critère ITP
Comparaison par paire des sous-
critères (i/j)
Critères
considérés
importants
Evaluation
DE/Rd DE ou Rd c12
DE/IT DE ou IT c13
Rd/IT Rd ou IT c23
Enfin, nous récapitulons les résultats de cette phase dans le tableau 3.18 :
ITP
DE
Rd
IT
70
Tableau 3.18 : Comparaison des sous-critères du critère ITP
Critère Importance
temporelle ITP
DE Rd IT Vecteur de
priorité
DE 1 c12 c13 pITP1
Rd 1 c23 pITP2
IT 1 pITP3
max IC RC
Les valeurs PITPi sont les priorités locales des sous-critères i par rapport au critère ITP.
Tableau 3.19 : Jugement des sous critères par rapport au critère ITC
Comparaison par paire des sous-
critères (i/j)
Critères
considérés
importants
Evaluation
TD/IM TD ou IM d12
La valeur d12 doit être renseignée par le décideur pour exprimer ses jugements concernant le
Taux de Disponibilité des équipements et l’importance Machine et l’importance de ces deux
sous-critères dans l’Importance Technique ITC
Le tableau 3.20 récapitule les données.
Tableau 3.20 : Comparaison des sous critères du critère ITC
Critère Importance Technique TD IM Vecteur de
priorité
TD 1 c12 PITC1
IM c21 1 PITC2
Avant de passer à l’évaluation des alternatives, nous résumons dans le tableau 3.21 les résultats
de calcul de l’étape précédente :
ITC
TD
IM
71
Tableau 3.21 : Résultats finaux
Critère Valeur
Economique
VE [P1]
Critère Importance
Temporelle
ITP [P2]
Critère Importance
Technique
ITC [P3]
Critère Respect du
Planning
FP [P4]
1
2
CD PVE
CI PVE
 
 
 
1
2
3
PITPDE
PITPRd
PITPIT
 
 
 
  
1
2
 
 
 
TD PITC
IM PITC
---------
3.6.3. Evaluation par paire des alternatives
Tout d’abord, nous devons calculer les agrégations en multipliant les poids des critères par
les poids des sous-critères :
Tableau 3.22 : Agrégation des sous critères
Pour le critère Flexibilité du Planning, il n’y pas des sous-critères, donc sa priorité qui a été
calculée avant est gardée. Les poids agrégés calculés sont notés de la façon suivante : Agij pour
dire le poids agrégé du sous-critère j du critère i. Par exemple Ag12 est le poids agrégé du sous
critères 2 (coût indirect) du critère 1 (valeur économique).
Ensuite, nous allons commencer les comparaisons des deux alternatives P et M situés au
troisième niveau, en regard des sous-critères situés au niveau supérieur.
Pour faciliter les notations, on note les sous-critères par ordre numérique :
Tableau 3.23 : Numérotation des sous-critères
CD 1 DE 3 IT 5 IM
CI 2 Rd 4 TD 6 7
11 0 0
12 0 0
0 21 0
0 22 0
0 23 0
0 0 31
0 0 32
VE ITP ITC
CD Ag
CI Ag
DE Ag
Rd Ag
IT Ag
TD Ag
IM Ag
1 2 3
1 0 0
2 0 0
0 1 0
0 2 0
0 3 0
0 0 1
0 0 2
VE ITP ITC
P P P
CD PVE
CI PVE
DE PITP
Rd PITP
IT PITP
TD PITC
IM PITC
72
3.6.3.1. Evaluation des alternatives par rapport au sous-critère CD
La procédure de calcul est la même, mais dans cette étape les jugements vont être basés sur
des données numériques, vu que les critères que nous avons choisis sont quantitatifs.
Nous commençons par le remplissage de la matrice de jugement. Pour cela, nous disposons
de la valeur numérique calculée du coût direct du planning de maintenance et celui de la
production.
La matrice de jugement M(CD) c’est-à-dire la matrice de comparaison par rapport au sous
critère CD est de la forme :
Tableau 3.24 : Matrice de comparaison des alternatives par rapport CD
La valeur f12 est le jugement (selon l’échelle de SAATY de 1 à 9) de l’alternative P (exécuter
le planning de production) comparée à l’alternative M (exécuter le planning de maintenance).
Nous rappelons ci-dessous l’échelle de SAATY. Pour saisir cette valeur, nous avons proposé
les seuils suivants.
Tableau 3.25 : Détermination des poids des alternatives selon le sous-critère CD
Si condition
Alors Valeur de f12
(f21)
Seuils
CDP= CDM f12 = f21= 1
f12 = 9
f12 = 7
f12 = 5
f21= 5
f21= 9
Ces seuils sont paramétrables et peuvent être changés selon le besoin du décideur. Puis, les
mêmes calculs seront faits pour aboutir enfin au vecteur de priorité des alternatives pour ce
sous-critère.
1 12
( ) 1
1
12
f
M CD
f
 
 
 
 
 
S1=10%
S2=30%
S3=50%
S4=70%
CDM
S2 S3
CDP
 
CDM
S3 S4
CDP
 
CDM
S1 S2
CDP
 
CDM
S4
CDP

CDM
S1
CDP
73
Tableau 3.26 : Priorités des alternatives par rapport au sous-critère CD
Alternatives / CD P M Vecteur de
priorité
P 1 f12 PP1
M f21 1 PM1
PP1 : priorité de l’alternative P pour le sous-critère 2, PM1 : priorité de l’alternative M pour le
sous-critère 1.
3.6.3.2. Evaluation des alternatives par rapport au sous-critère CI
Nous commençons par le remplissage de la matrice de jugement. Pour cela, nous disposons
de la valeur numérique calculée du coût indirect du planning de maintenance et celui de la
production.
La matrice de jugement M(CI), c’est-à-dire la matrice de comparaison par rapport au sous
critère CI est de la forme :
Tableau 3.27 : Matrice de comparaison des alternatives par rapport au sous-critère CI
Pour saisir la valeur g12 nous avons proposé les seuils suivants.
Tableau 3.28 : Détermination des poids des alternatives selon le sous-critère CI
Si condition
Alors Valeur
g12 (g21)
Seuils
CIP= CIM g12 = g21 = 1
g12 = 9
g12 = 7
g12 = 5
g21= 7
g21= 9
( ) 1 12
1
1
12
P M
M CI P g
P
g
 
 
 
  
 
 
 
 
CIP
S2 S3
CIM
 
CIP
S3 S4
CIM
 
CIP
S1 S2
CIM
 
CIP
S4
CIM

S1=10%
S2=30%
S3=50%
S4=70%
CDM
S4
CDP

74
L’évaluation des coûts indirects est inversée, c’est-à-dire si le coût indirect de la maintenance
est important c’est que les coûts induits par le non production sont importants et dans ce cas il
faut favoriser l’exécution du planning de production. De même, si le coût indirect de production
est important, dans ce cas le coût de maintenance corrective qui peut se produire est important
et par la suite il faut favoriser le planning de maintenance.
Puis, les mêmes calculs seront faits pour aboutir enfin au vecteur de priorité des alternatives
pour ce sous-critère.
Tableau 3.29 : Priorités des alternatives par rapport au sous-critère CI
Alternatives / CI P M Vecteur de
priorité
P 1 g12 PP2
M g21 1 PM2
3.6.3.3. Evaluation des alternatives par rapport au sous-critère DE
Dans ce cas, nous allons comparer les deux plannings en considérant leurs durées d’exécution.
La matrice de jugement M(DE), c’est-à-dire la matrice de comparaison par rapport au sous
critère DE est de la forme :
Tableau 3.30 : Matrice de comparaison par rapport au sous-critère DE
Dans ce cas, on a fait l’hypothèse que le décideur favorise les tâches qui ont un délai
d’exécution court. Sinon, les seuils sont paramétrables et nous pouvons les adapter selon le
besoin du client.
Tableau 3.31 : Détermination des poids des alternatives selon le sous-critère DE
Si condition
Alors Valeur h12
(h21)
Seuils
h12 = h21 = 1
h12 = 9
h12 = 7
h12 = 5
DEP
S2 S3
DEM
 
DEP
S1 S2
DEM
 
( ) 1 12
1
1
12
P M
M DE P h
P
h
 
 
 
  
 
 
 
DEP
S1
DEM
 S1=0,1
S2=0,5
S3=1
S4=2
DEP=DEM
75
h21= 5
h21= 9
Puis, les mêmes calculs seront faits pour aboutir au vecteur de priorité des alternatives pour ce
sous-critère.
Tableau 3.32 : Priorités des alternatives par rapport au sous-critère DE
Alternatives / DE P M Vecteur de priorité
P 1 h12 PP3
M h21 1 PM3
3.6.3.4. Evaluation des alternatives par rapport au sous-critère Rd
Dans ce cas, nous allons comparer les deux plannings en considérant le retard de chacun. La
matrice de jugement M(Rd) qui est la matrice de comparaison par rapport au sous critère Rd est
de la forme :
Tableau 3.33 : Matrice de comparaison des alternatives par rapport au sous-critère Rd
Dans ce cas, le décideur favorise les tâches qui ont déjà un retard important, sinon les seuils
sont paramétrables et nous pouvons les adapter selon le besoin du client.
Tableau 3.34 : Détermination des poids des alternatives selon le sous-critère Rd
Si condition
Alors Valeur i12
(i21)
Seuils
i12 = i21 = 1
i21= 9
i21 = 8
i21 = 7
i12= 5
DEP
S3 S4
DEM
 
DEP
S4
DEM
( ) 1 12
1
1
12
P M
M Rd P i
P
i
 
 
 
  
 
 
 
RdP
S1
RdM

RdP
S2 S3
RdM
 
RdP
S3 S4
RdM
 
Rd P=Rd M
RdP
S1 S2
RdM
 
S1=0,3
S2=0,5
S3=1
S4=3
S5=5
76
i12 = 7
i12 = 9
Puis, les mêmes calculs seront faits pour aboutir enfin au vecteur de priorité des alternatives
pour ce sous-critère.
Tableau 3.35 : Priorités des alternatives par rapport au sous-critère Rd
Alternatives / Rd P M Vecteur de
priorité
P 1 i12 PP4
M i21 1 PM4
Les vecteurs de priorité calculés montrent la contribution du sous critère Retard Rd dans la
problématique de choix du planning.
3.6.3.5. Evaluation des alternatives par rapport au sous-critère IT
Dans ce cas, nous allons comparer les deux plannings en considérant les intervalles de
tolérance. La matrice de jugement M(IT) c’est-à-dire la matrice de comparaison par rapport au
sous critère IT est de la forme :
Tableau 3.36 : Matrice de comparaison des alternatives par rapport au sous-critère IT
Pour saisir la valeur j12, nous proposons les mêmes seuils que précédemment. Dans ce cas le
décideur favorise les tâches qui ont une marge temporelle limitée, sinon les seuils sont
paramétrables nous pouvons les adapter selon le besoin du client. On considère les intervalles
de tolérance en nombre de jours.
Tableau 3.37 : Détermination des poids des alternatives selon le sous-critère IT
Si condition Alors Valeur j12 (j21) Seuils
ITM = ITP j12= j21=1
S1 ITM-ITP S2  j21 = 3
S2 3ITM ITP S  j12 = 5
5 ITM - ITP 7 j12 = 7
ITM - ITP 7 j21 = 9
( ) 1 12
21 1
P M
M IT P j
P j
 
 
  
 
 
RdP
S5
RdM
RdP
S4 S5
RdM
 
S1=0
S2=3
S3=5
S4= 7
77
Puis, les mêmes calculs seront faits pour aboutir enfin au vecteur de priorité des alternatives
pour ce sous-critère.
Tableau 3.38 : Priorités des alternatives par rapport au sous-critère IT
Alternatives / IT P M Vecteur de
priorité
P 1 j12 PP5
M j21 1 PM5
3.6.3.6. Evaluation des alternatives par rapport au sous-critère TD
Dans ce cas, nous allons comparer les deux plannings en considérant leurs durées d’exécution.
La matrice de jugement M(TD) c’est-à-dire la matrice de comparaison par rapport au sous
critère TD est de la forme :
Tableau 3.39 : Matrice de comparaison des alternatives par rapport au sous-critère TD
Dans cette étape, nous allons comparer les alternatives en tenant compte de la disponibilité
des équipements. Une telle comparaison n’est pas directe ni évidente parce que cette variable
n’est pas symétrique pour les deux alternatives. Ceci dépend bien sûr des préférences du
décideur. Par exemple, nous avons proposé l’évaluation suivante. En fait, si le taux de
disponibilité de l’équipement est important c’est que le temps d’arrêts pour cet équipement
n’est pas significatif. Par contre si le TD est faible c’est que pour cet équipement, il y a
beaucoup d’arrêt. Dans ce cas nous avons jugé prioritaire de favoriser l’exécution du planning
de production.
Tableau 3.40 : Détermination des poids des alternatives selon le sous-critère TD
Puis, les mêmes calculs seront faits pour aboutir enfin au vecteur de priorité des alternatives
pour ce sous-critère.
Si condition Alors Valeur k12 (k21) Seuils
TD 1S k21= 9
k21 = 7
k21 = 5
k12 = 5
k12 = 9
( ) 1 12
1
1
12
P M
M TD P k
P
k
 
 
 
  
 
 
 
S1=10%
S2=30%
S3=50%
S4=70%
S1 TD S2 
S2 TD S3 
S3 TD S4 
TD S4
78
Tableau 3.41 : Priorités des alternatives par rapport au sous-critère TD
Alternatives / TD P M Vecteur de
priorité
P 1 k12 PP6
M k21 1 PM6
3.6.3.7. Evaluation des alternatives par rapport au sous-critère IM
Dans ce cas, nous allons comparer les deux plannings en considérant leurs durées d’exécution.
La matrice de jugement M(IM) c’est-à-dire la matrice de comparaison par rapport au sous
critère IM est de la forme :
Tableau 3.42 : Matrice de comparaison des alternatives par rapport au sous-critère IM
Le sous-critère IM permet de caractériser l’importance de la machine concernée étant donnée
la formule que nous avons définie précédemment :
Tableau 3.43 : Détermination des poids des alternatives selon le sous-critère IM
Puis, les mêmes calculs seront faits pour aboutir enfin au vecteur de priorité des alternatives
pour ce sous-critère.
Tableau 3.44 : Priorités des alternatives par rapport au sous-critère IM
Alternatives / IM P M Vecteur de
priorité locale
P 1 l12 PP7
M l21 1 PM7
En fait, si cet indice est important, c’est que le niveau de maintenance est élevé et qu’il s’agit
d’une tâche de maintenance critique et urgente parce que les maintenances de niveau 3, 4 ou 5
Si condition Alors Valeur l12 (l21) Seuils
1 2S S l12= 9
2 3S S l12 = 7
3S  l21=l12= 1
3 4S S l21=7
4S  l21= 9
( ) 1 12
21 1
P M
M IM P l
P l
 
 
  
 
 
N
I
 
S1=
S2=
S3=1
S4=2
1
3
2
3
79
sont des tâches non fréquentes. Au contraire, si cet indice est faible, c’est que l’équipement
concerné est critique dans le flux de production. Et donc, selon l’intervalle de valeurs de cet
indice, nous allons saisir les jugements du planning maintenance par rapport au planning de
production.
3.6.3.8. Evaluation des alternatives par rapport au critère Flexibilité du
Planning FP
Dans ce cas, nous allons comparer les deux plannings en considérant l’adaptabilité du décideur
à changer son planning c’est-à-dire en considérant la flexibilité des plannings. La matrice de
jugement M(FP) c’est-à-dire la matrice de comparaison par rapport au critère RP est de la
forme :
Tableau 3.45 : Matrice de comparaison des alternatives par rapport au critère FP
Nous rappelons que les décideurs sont amenés à saisir les deux variable FPP et FPM. Puis,
nous proposons les seuils suivants pour la comparaison :
Tableau 3.46 : Détermination des poids des alternatives selon le sous-critère FP
Puis, les mêmes calculs seront faits pour aboutir enfin au vecteur de priorité des alternatives
pour ce critère.
Tableau 3.47 : Priorités des alternatives par rapport au critère FP
Alternatives / FP P M Vecteur de
priorité locale
P 1 l12 PP8
M l21 1 PM8
Dans ce cas, nous considérons le poids du critère RP calculé dans le paragraphe 3.4.1.
Si condition Alors Valeur m12 (m21) Seuils
FPP=FPM m12=m21= 1
-9 FPP-FPM -6  m21 = 9
-6 FPP-FPM -3  m21 = 8
-3 FPP-FPM 0  m21 =7
0 FPP-FPM 3  m12 = 5
6 FPP-FPM 9 m12= 9
( ) 1 12
21 1
P M
M FP P m
M m
 
 
  
 
 
S1= -9
S2= -6
S3 = -3
S4 = 0
S5= 3
S6 = 6
S7 = 9
80
Après avoir saisi tous les poids et les jugements nécessaires pour faire tourner la méthode
AHP, nous avons pu générer la vectrice priorité utile pour le choix final de l’alternative la plus
adaptée à cet instant. La phase suivante est la phase d’exploitation où nous allons sélectionner
l’alternative finale en se basant sur l’indice de priorité globale.
3.7. Etape d’exploitation
Avant de faire notre choix final, nous allons effectuer l’agrégation des tous les paramètres.
Nous avons calculé le vecteur de priorité globale de chaque alternative pour chaque sous critère.
Le tableau suivant résume les résultats obtenus précédemment ainsi que le calcul de la priorité
complète des alternatives, récapitulé dans la dernière colonne.
Tableau 3.48 : Priorité Complète
Modèle
VE ITP ITC FP
Total
Sous
Critères
SC1 SC2 SC3 SC4 SC5 SC6 SC7
P WP1 WP2 WP3 WP4 WP5 WP6 WP7 WP8 T1
M WM1 WM2 WM3 WM4 WM5 WM6 WM7 WM8 T2
1
Les calculs sont faits suivants les formules suivantes :
8
i=1
T1= WPi (3.35)
8
i=1
T2= WMi (3.36)
WPi = Agij PPi , i : indice de critère, j : indice de sous-critère (3. 37)
WMi = Agij PMi , i : indice de critère, j : indice de sous-critère
3.7.1. Règles de Gestion
Le tableau 3.56 rassemble les données de traitement de ce modèle. Nous pouvons faire une
décision finale en regardant les valeurs T1 et T2. Nous pouvons aussi faire une comparaison
par critère.
 Décision Finale
Si , c’est-à-dire que l’indice de priorité de la tâche de production est plus important
que celui de la tâche de maintenance. Alors, le planning qui permet d’atteindre l’objectif global
tenant compte de tous les critères et les sous-critères est le planning de production. Donc, la
meilleure solution dans ce cas est de terminer l’exécution du planning de production et de
reporter la tâche de maintenance.
Dans ce cas, il faut déterminer la date d’exécution de la tâche de maintenance reportée de
façon à ne pas générer le même problème. Pour insérer la tâche de maintenance, nous devons
8 8* 4WP PP P
1 2T T
81
tenir compte des tâches de maintenance et des tâches de production qui sont déjà planifiées.
Nous proposons dans le paragraphe suivant un exemple d’algorithme permettant d’insérer la
tâche reportée.
Si c’est que la priorité globale, en se basant sur tous les critères, est attribuée à
l’exécution du planning de maintenance. Tous les critères sont donc confondus, il est préférable
d’arrêter l’équipement pour cet intervalle de temps et entreprendre les opérations de
maintenance puis reprendre la production. De même, si un OF doit être reporté, nous devons
voir à quelle date il doit être inséré de sorte à perturber le minimum le planning déjà établi.
 Décision par critère
Si par exemple les décideurs priorisent un critère par rapport à un autre, nous pouvons savoir
la décision la plus adéquate par rapport à ce critère.
Si on fixe le critère Valeur Economique et on veut savoir la décision qui satisfait au plus ce
critère, il suffit de comparer les poids (WP1+WP2) et (WM1+WM2).
Si( 1 2) ( 1 2)WP WP WM WM  , alors l’alternative de continuer l’exécution du
planning de production est prioritaire car tenant compte des calculs faits, elle permet de
répondre au mieux à ce critère.
Sinon, c’est l’exécution du planning de maintenance qui est prioritaire.
Si on fixe le critère d’Importance Temporelle, il suffit de comparer les deux valeurs
(WP3+WP4+WP5) et (WM3+WM4+WM5). L’alternative qui a la priorité la plus importante
est celle qui est jugée prioritaire tenant compte du critère temporel.
Si on fixe le critère d’Importance Technique, il faut comparer les deux valeurs (WP6+WP7)
et (WM6+WM7).
Quant au critère de flexibilité du planning, il suffit de comparer WP8 et WM8.
3.7.1.1. Insertion des tâches reportées
A l’issue de l’exécution de cette méthode, nous aurons un indice de priorité pour chaque tâche.
Tenant compte de ces indices, nous pouvons soit reporter la tâche de production, soit reporter
la tâche de maintenance. Du coup, il y aura certainement un changement de l’un des plannings.
Si la tâche prioritaire est la tâche de maintenance, l’OF sera décalé d’une durée égale à la durée
d’exécution de la tâche de maintenance préventive. Dès la clôture de cette tâche, l’OF se
reprend directement.
En supposant maintenant que la tâche prioritaire est la tâche de production, c’est-à-dire nous
devons reporter la tâche de maintenance. Dans ce cas, nous proposons, tant que nous n’avons
pas dépassé la date fixe renseignée par le responsable de maintenance et que nous n’avons pas
dépassé le nombre de fois de reports fixé, de commencer par l’insertion de la tâche dès la clôture
de l’OF prioritaire et de vérifier à chaque fois la priorité par rapport à l’OF suivant.
La figure 3.4 montre l’algorithme général d’insertion des dates reportées.
1 2T T
82
Figure 3.4 : Algorithme d’insertion des tâches reportées
Début
Indice de priorité de
production > Indice de
priorité de maintenance
Date Fin OF < Date fixe
Proposer au responsable
production d insérer la
tâche maintenance
Processus
Arrêt
Oui
Indice priorité
production € [60, 100]
NON
OUI
Exécuter l AHP pour
vérifier la priorité par
rapport à l OF suivant
Indice de priorité
de maintenance > Indice de
priorité de
l OF suivant
Insérer la tâche de
maintenance dès la fin
de l OF
OUI