Passer au contenu principal
+
Lean Manufacturing
Complément du cours
Ibtissam EL HASSANI
ibtissamelhassani.blogspot.com
+ 2
Objectifs
n  Pourquoi le LEAN
n  Ce que le LEAN et ce qu’il n’est pas
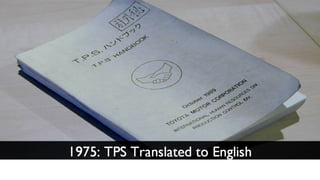
n  L’histoire du LEAN
n  La Philosophie LEAN
+ 3
“It is not necessary to change.
Survival is not mandatory.”
Dr. W. Edwards Deming 
+ 4
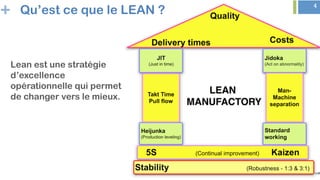
Qu’est ce que le LEAN ?
Lean est une stratégie
d’excellence
opérationnelle qui permet
de changer vers le mieux.
+ 5
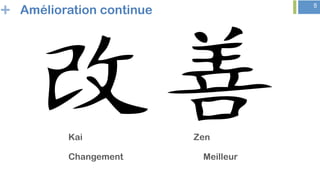
Amélioration continue
Kai Zen
Changement Meilleur
+ 6
+ 7
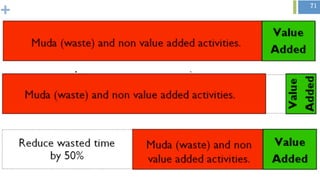
Muda
Gaspillage
n  N’importe quelle activité qui est
réalisé sans avoir aucune valeur
ajoutée pour le produit ni le service.
+ 8
Le Respect
+ 9
La Qualité
+ 10
+ 11
+ 12
+ 13
+ 14
Utilisation du mot Lean
+ 15
Domaines d’Utilisation du LEAN
+ 16
+ 17
+ 18
Les outils du LEAN
n  5S
n  Standard word
n  SMED
n  Kaizen
n  Hoshin Planning
n  JIT
n  Kanban
n  VSM
n  TPM
n  Jidoka
+ 19
+ 20
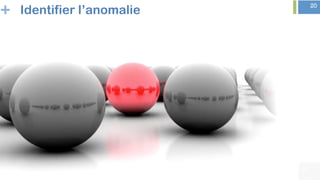
Identifier l’anomalie
+ 21
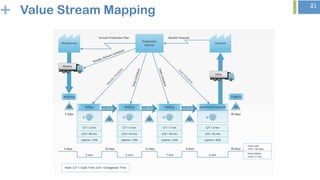
Value Stream Mapping
+ 22
Kanban
+ 23
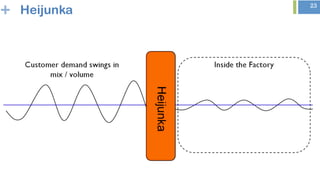
Heijunka
+ 24
+ 25
+ 26
La philosophie du LEAN
n  Kaizen
n  Lentement et sûrement on réussit
n  Genchi Genbetsu - go to the gemba
n  Fail Better = Apprendre de nos échecs
+
5S
Ibtissam EL HASSANI
ibtissamelhassani.blogspot.com
+ 28
5S ?
+ 29
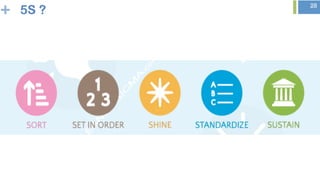
5S
n  Seiri : sort - supprimer l'inutile
n  Seiton : set in order - situer les choses
n  Seisou : shine - scintiller
n  Seiketsu : standardize - standardiser les règles
n  Shitsuke : sustain - suivre et progresser
+ 30
Sort n  Enlever les éléments inutiles qui
n’ajoutent plus de valeur du lieu
de travail.
+ 31
Pourquoi trier?
n  Milieu de travail beaucoup plus sûr
n  Améliorer également le flux de travail
n  Augmenter la productivité et la production
+ 32
Processus de tri
n  1. Faire un audit, évaluer et prendre des photos de la zone
de travail.
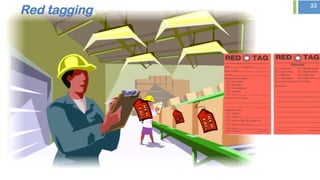
n  2. Identifier et marquer (avec des red-tag) les éléments
qui ne sont plus nécessaires.
n  3. Décider quoi faire avec les articles étiquetés
+ 33
Red tagging
+ 34
+ 35
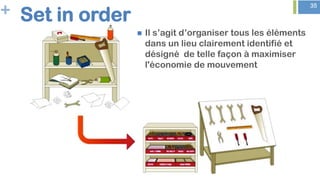
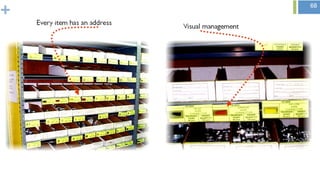
Set in order
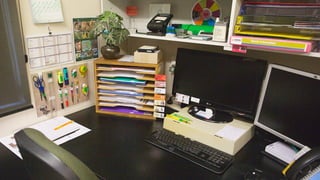
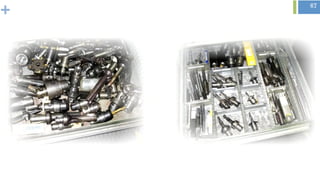
n  Il s’agit d’organiser tous les éléments
dans un lieu clairement identifié et
désigné de telle façon à maximiser
l'économie de mouvement
+ 36
+ 37
+ 38
+ 39
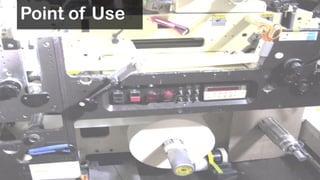
Point of Use
+ 40
+ 41
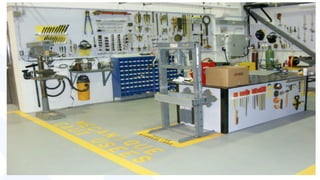
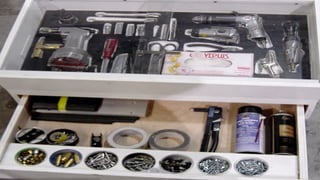
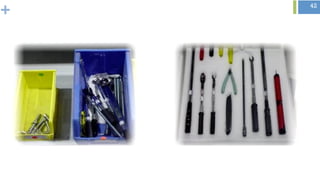
Shadow Board
+ 42
+ 43
Pourquoi Set in order?
n  Faciles à trouver
n  Elimine la frustration
n  Réduire le stock
n  Cette étape est au cœur de tant de principes Lean
+ 44
3 étapes pour Set in Order
n  Comprendre la manière d'utilisation des outils ou de
fournitures au lieu du travail.
n  Décider la place de chaque article : places déterminées et
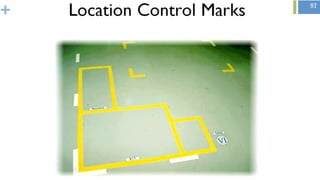
étiquetées avec des contours bien clairs en utilisant les
techniques du management visuel
n  déterminer comment les choses doivent être stockés
+ 45
Point d'utilisation - Point of use
n  les matériaux, les outils et les pièces doivent être situés à
proximité du processus où ils vont être utilisés.
+ 46
3F
n  Emplacement Fixe
n  Elément Fixe
n  Quantité Fixe
+ 47
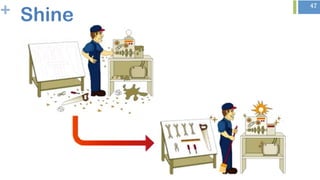
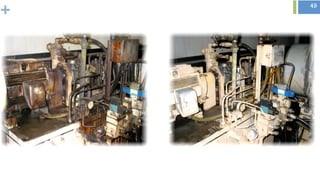
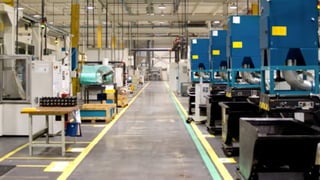
Shine
+ 48
+ 49
+ 50
+ 51
Standardize
+ 52
+ 53
+ 54
+ 55
+ 56
+ 57
+ 58
+ 59
+ 60
Sustain
+ 61
+ 62
+ 63
+ 64
Activité 1
n  Jeux des 5S
+ 65
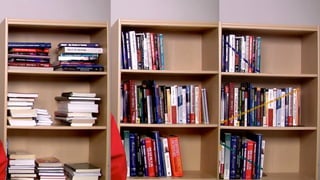
Activité 2
5S Pour une Bibliothèque
+ 66
+ 67
+ 68
+
7 Muda
Ibtissam EL HASSANI
ibtissamelhassani.blogspot.com
+ 70
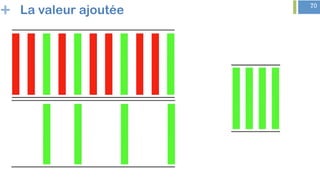
La valeur ajoutée
+ 71
+ 72
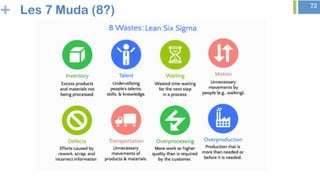
Les 7 Muda (8?)
+ 73
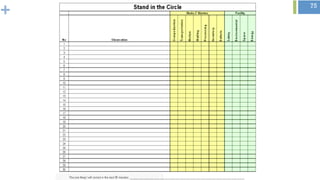
Stand in the circle
+ 74
+ 75
+ 76
+ 77
+ 78
+ 79
+ 80
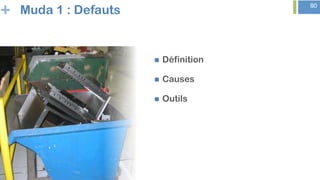
Muda 1 : Defauts
n  Définition
n  Causes
n  Outils
+ 81
Muda 1 : Defauts
+ 82
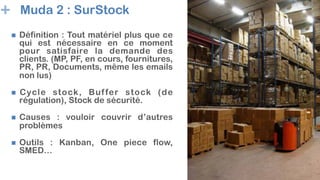
Muda 2 : SurStock
n  Définition : Tout matériel plus que ce
qui est nécessaire en ce moment
pour satisfaire la demande des
clients. (MP, PF, en cours, fournitures,
PR, PR, Documents, même les emails
non lus)
n  Cycle stock, Buffer stock (de
régulation), Stock de sécurité.
n  Causes : vouloir couvrir d’autres
problèmes
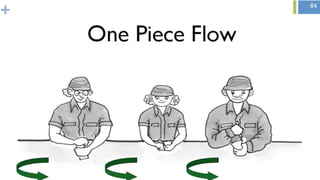
n  Outils : Kanban, One piece flow,
SMED…
+ 83
Muda 2 : SurStock
+ 84
+ 85
Traitement inutile (Processing)
n  Définition : Lorsque une chose est
conçu de telle sorte qu’elle utilise plus
de ressources (espace, énergie, MO,..)
que ce qui est vraiment nécessaire.
n  Causes : Non compréhension du
besoin client, Conception complexe,
problèmes de communication interne
et externe…
n  Outils : arrêter, Analyse du flux de
travail – cartographie détaillée du
processus, la voix du client, 3P
(Product, Préparation, Process),
Ingénierie de la valeur.
+ 86
Traitement inutile (Processing)
+ 87
Temps d’attente (Waiting)
n  Définition : Temps d’inactivité créé
quand les matériaux, les machines,
l’inspection, ou l’information ne sont
pas prêts. (attente d’une machine,
d’un cariste,
n  Causes : ordonnancement non optimal,
postes non équilibrés, fluctuation de la
production…
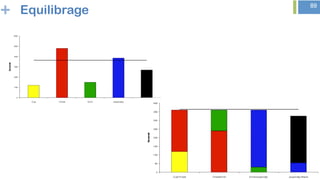
n  Outils : Equilibrage, one piece flow,
standard work (chapitre suivant),
Management visuel, Heijunka.
+ 88
Temps d’attente (Waiting)
+ 89
Equilibrage
+ 90
Mouvement inutile (Motion)
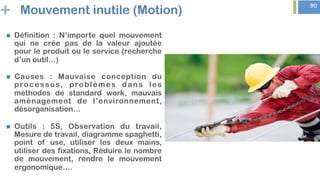
n  Définition : N’importe quel mouvement
qui ne crée pas de la valeur ajoutée
pour le produit ou le service (recherche
d’un outil…)
n  Causes : Mauvaise conception du
processus, problèmes dans les
méthodes de standard work, mauvais
aménagement de l’environnement,
désorganisation…
n  Outils : 5S, Observation du travail,
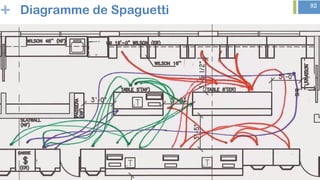
Mesure de travail, diagramme spaghetti,
point of use, utiliser les deux mains,
utiliser des fixations, Réduire le nombre
de mouvement, rendre le mouvement
ergonomique….
+ 91
Mouvement inutile (Motion)
+ 92
Diagramme de Spaguetti
+ 93
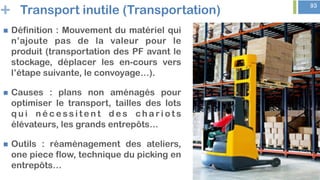
Transport inutile (Transportation)
n  Définition : Mouvement du matériel qui
n’ajoute pas de la valeur pour le
produit (transportation des PF avant le
stockage, déplacer les en-cours vers
l’étape suivante, le convoyage…).
n  Causes : plans non aménagés pour
optimiser le transport, tailles des lots
q u i n é c e s s i t e n t d e s ch a r i o t s
élévateurs, les grands entrepôts…
n  Outils : réaménagement des ateliers,
one piece flow, technique du picking en
entrepôts…
+ 94
Transport inutile (Transportation)
+ 95
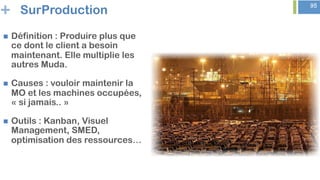
SurProduction
n  Définition : Produire plus que
ce dont le client a besoin
maintenant. Elle multiplie les
autres Muda.
n  Causes : vouloir maintenir la
MO et les machines occupées,
« si jamais.. »
n  Outils : Kanban, Visuel
Management, SMED,
optimisation des ressources…
+ 96
SurProduction
+
Standard Work
Ibtissam EL HASSANI
ibtissamelhassani.blogspot.com
+ 98
+ 99
+ 100