Passer au contenu principal
Les Basiques du Lean
1
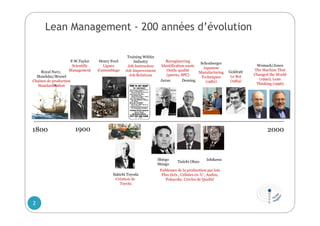
1800 1900 2000
Royal Navy,
Maudslay/Brunel
Chaînes de production
Standardisation
F.W.Taylor
Scientific
Management
Henry Ford
Lignes
d’assemblage
Sakichi Toyoda
Création de
Toyota
Training Within
Industry
Job Instruction
Job Improvement
Job Relations
DemingJuran
Reengineering
Identification waste
Outils qualité
(pareto, SPC)
Shiego
Shingo
Taiichi Ohno
Ishikawa
Faiblesses de la productiion par lots
Flux tirés , Cellules en ‘U’, Andon,
Pokayoke, Cercles de Qualité
Schonberger
Japanese
Manufacturing
Techniques
(1982)
Goldratt
Le But
(1984)
Womack/Jones
The Machine That
Changed the World
(1990), Lean
Thinking (1996)
Lean Management - 200 années d’évolution
2
Sommaire
1. Une approche par processus
2. Résolution de problèmes
3. Stabilité et standards
4. Mesurer et rendre visible
5. Développer l’Amélioration Continue
6. Ateliers Kaizen
3
1. Une approche par processus
4
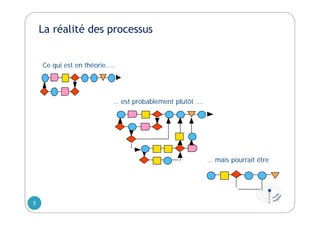
Ce qui est en théorie…..
… est probablement plutôt ….
… mais pourrait être
La réalité des processus
5
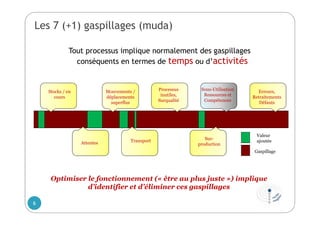
Les 7 (+1) gaspillages (muda)
Tout processus implique normalement des gaspillages
conséquents en termes de temps ou d’activités
Stocks / en
cours
Mouvements /
déplacements
superflus
Erreurs,
Retraitements
Défauts
Attentes Transport
Processus
inutiles,
Surqualité
Sur-
production
Gaspillage
Valeur
ajoutée
Optimiser le fonctionnement (« être au plus juste ») implique
d’identifier et d’éliminer ces gaspillages
Sous-Utilisation
Ressources et
Compétences
6
Les 7 (+1) gaspillages (muda)
1. La Surproduction : Produire ou faire en avance par rapport à ce qui est
réellement requis par le procédé suivant ou par le client. Ceci est le pire forme
de gaspillage car elle est la cause majeure des six autres.
2. L’Attente : Des analystes qui attendent devant une équipement, équipement
en panne, attente de réactifs, d’un document, ou d’une autorisation, etc.
3. Le Transport : Déplacement d’échantillons, de matériel, de documents,
4. Les processus inutiles : Accomplir des tâches non-nécessaires ou incorrectes,
pas demandés par le client et n’ajoutant pas de valeur.
5. Le Stock : Avoir plus que le stricte nécessaire pour répondre aux attentes du
client.
6. Les Mouvements Inutiles : Des mouvements ou des déplacements de personnes
fatigants ou inutiles, par exemple, chercher des échantillons, des réactifs, des
outils, des documents.
7. Les Défauts : Erreurs, retraitements, inspections, réparations, rebuts.
8. La sous-utilisation des ressources : Le manque de connaissance de la
contribution potentielle de chacun
7
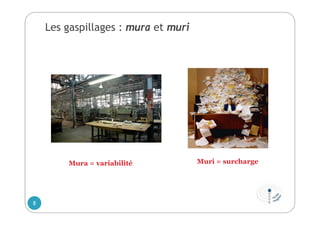
Les gaspillages : mura et muri
Mura = variabilité Muri = surcharge
8
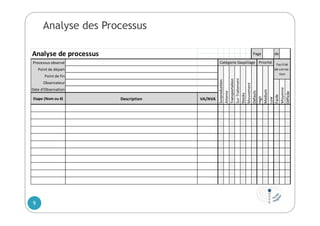
Analyse des Processus
9
Processus observé
Point de départ
Point de fin
Observateur
Date d'Observation
Etape (Nom ou #) Description VA/NVA
Analyse de processus dePage
Facilité 
de correc‐
tion
Attente
Transportation
Facile
Moyenne
Difficile
Défauts
Stocks
Surproduction
Catégorie Gaspillage
High
Medium
Low
Priorité
Sur‐Traitement
Mouvement
Normal vs Anormal
VA NVA
Kaizen
Normal vs
VA NVA
Kaizen
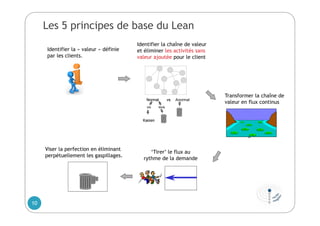
Identifier la « valeur » définie
par les clients.
Identifier la chaîne de valeur
et éliminer les activités sans
valeur ajoutée pour le client
Transformer la chaîne de
valeur en flux continus
‘Tirer’ le flux au
rythme de la demande
Viser la perfection en éliminant
perpétuellement les gaspillages.
Les 5 principes de base du Lean
10
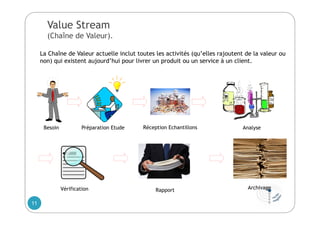
Préparation Etude Réception Echantillons
Vérification Rapport Archivage
Analyse
La Chaîne de Valeur actuelle inclut toutes les activités (qu’elles rajoutent de la valeur ou
non) qui existent aujourd’hui pour livrer un produit ou un service à un client.
Besoin
Value Stream
(Chaîne de Valeur).
11
La notion de « Client–Fournisseur Interne » est tout important
12
2. Résolution de Problèmes
13
La Résolution de Problèmes est un travail sur les processus
 Un problème existe quand il y a un écart entre le niveau de
performance actuel d’un processus, d’un produit ou d’un service, et
celui qui est visé ou nécessaire.
 La Résolution de Problèmes peut prendre trois formes
 Réparer le processus puisqu’il est cassé
 Il fonctionnait mieux avant que maintenant
 Améliorer le processus même s’il fonctionne bien
aujourd’hui
 Créer un nouveau processus
 Soit parce que l’ancien n’est plus capable
 Soit puisque le processus nécessaire n’existe pas encore
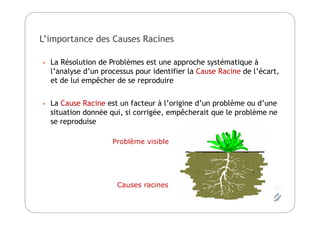
L’importance des Causes Racines
• La Résolution de Problèmes est une approche systématique à
l’analyse d’un processus pour identifier la Cause Racine de l’écart,
et de lui empêcher de se reproduire
• La Cause Racine est un facteur à l’origine d’un problème ou d’une
situation donnée qui, si corrigée, empêcherait que le problème ne
se reproduise
Problème visible
Causes racines
L’analyse des causes racines
 L’Analyse des Causes Racines est un processus standard et structuré
qui permet de:
 Identifier et décrire un problème (ou une situation) ne donnant pas
satisfaction,
 Contenir le problème
 Identifier la cause racine
 Définir et mettre en oeuvre les actions nécessaires pour éliminer les
causes
 Vérifier et valider que les actions correctives ont en effet empêché que
le problème ne se reproduise
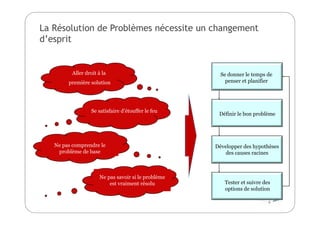
La Résolution de Problèmes nécessite un changement
d’esprit
Aller droit à la
première solution
Se satisfaire d’étouffer le feu
Ne pas comprendre le
problème de base
Développer des hypothèses
des causes racines
Se donner le temps de
penser et planifier
Définir le bon problème
Tester et suivre des
options de solution
Ne pas savoir si le problème
est vraiment résolu
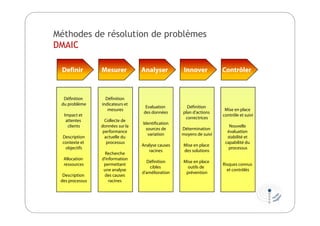
Méthodes de résolution de problèmes
DMAIC
Definir Mesurer Analyser Innover Contrôler
Définition
du problème
Impact et
attentes
clients
Description
contexte et
objectifs
Allocation
ressources
Description
des processus
Définition
indicateurs et
mesures
Collecte de
données sur la
performance
actuelle du
processus
Recherche
d’information
permettant
une analyse
des causes
racines
Evaluation
des données
Identification
sources de
variation
Analyse causes
racines
Définition
cibles
d’amélioration
Définition
plan d’actions
correctrices
Détermination
moyens de suivi
Mise en place
des solutions
Mise en place
outils de
prévention
Mise en place
contrôle et suivi
Nouvelle
évaluation
stabilité et
capabilité du
processus
Risques connus
et contrôlés
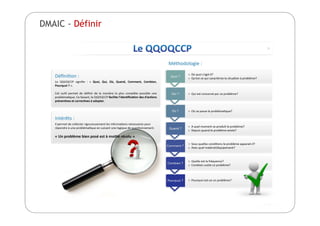
DMAIC - Définir
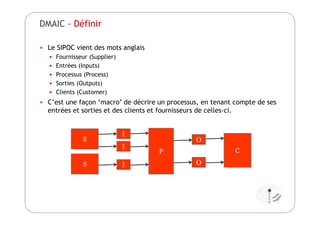
 Le SIPOC vient des mots anglais
 Fournisseur (Supplier)
 Entrées (Inputs)
 Processus (Process)
 Sorties (Outputs)
 Clients (Customer)
 C’est une façon ‘macro’ de décrire un processus, en tenant compte de ses
entrées et sorties et des clients et fournisseurs de celles-ci.
S
S
I
I
I
P
O
O
C
DMAIC - Définir
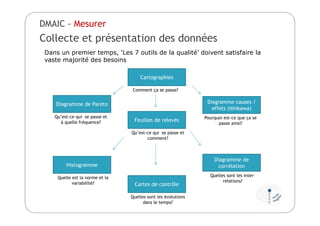
Collecte et présentation des données
Cartographies
Comment ça se passe?
Diagramme causes /
effets (Ishikawa)
Pourquoi est-ce que ça se
passe ainsi?
Feuilles de relevés
Qu’est-ce qui se passe et
comment?
Histogramme
Quelle est la norme et la
variabilité? Cartes de contrôle
Quelles sont les évolutions
dans le temps?
Diagramme de
corrélation
Quelles sont les inter-
relations?
Diagramme de Pareto
Qu’est-ce qui se passe et
à quelle fréquence?
Dans un premier temps, ‘Les 7 outils de la qualité’ doivent satisfaire la
vaste majorité des besoins
DMAIC - Mesurer
La phase d’Analyse comporte :
- l’analyse des mesures et autres données obtenues,
- le développement d’hypothéses sur les causes racines,
- une phase de test de ces hypothèses pour les éliminer ou les
valider.
Un problème peut avoir plusieurs causes racines
Une cause racine peut contribuer à plusieurs problèmes
‘Quoi’ et ‘comment’ plutôt que ‘qui’
DMAIC - Analyser
DMAIC - Analyser
DMAIC - Analyser
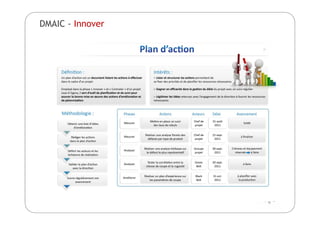
 Trouver les bonnes actions correctives n’est pas toujours facile
 Souvent il faut faire preuve de créativité, d’où l’importance d’un travail
en équipe.
 Plusieurs solutions peuvent se présenter
 Il faut ainsi savoir prioriser et sélectionner les meilleures, en tenant
compte des risques associés à chacune.
 Dans cette phase, on doit aussi savoir planifier la mise en place des
actions, tenant compte des ressources disponibles, et mener à bien
les améliorations dans les timings prévus.
 Enfin, ce plan de mise en place doit inclure des actions pour aider
le personnel à empêcher qu’un problème ne se produise.
DMAIC - Innover
Notre approche à la prévention des problèmes
 Rendre les actions incorrectes plus difficile à
accomplir
 Rendre plus facile l’identification des erreurs
 Rendre plus visible la meilleure façon connue pour
effectuer une tâche.
DMAIC - Innover
DMAIC - Innover
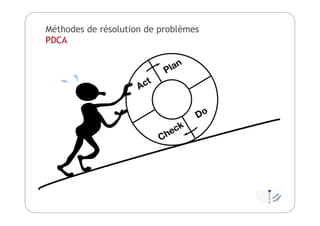
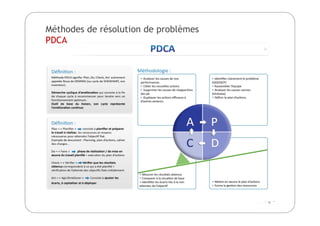
Méthodes de résolution de problèmes
PDCA
Méthodes de résolution de problèmes
PDCA
3. Stabilité et Standards
30
Lean et Standard Work
 Il ne peut y avoir qu’une seule ‘meilleure’ façon de faire.
 Le ‘standard work’ (« standards » en français?) vise
 l’identification par un travail en équipe de cette meilleure
façon de faire
 la documentation de celle-ci
 La recherche permanente d’une encore meilleure façon de faire
(base de l’amélioration continue).
 Il contribue à
 La formation et l’apprentissage
 Le développement de la polyvalence
 La performance et l’efficacité
 L’identification des écarts et des actions correctrices
 Aider visuellement à bien effectuer les tâches
31
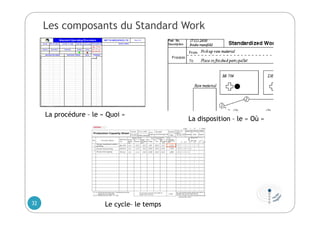
Les composants du Standard Work
La procédure – le « Quoi »
La disposition – le « Où »
Le cycle– le temps32
Démarche Standard Work
1. Identifier les activités clés
2. Prioriser
3. Définir l’équipe
4. Observer le processus
 Identifier les gaspillages, les différences, et les opportunités
d’amélioration
5. Obtenir le consensus
6. Documenter (visuellement)
7. Former
8. Surveiller / contrôler
33
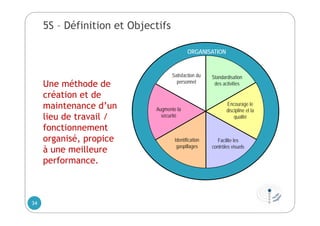
Satisfaction du
personnel
Standardisation
des activities
Augmente la
sécurité
Identification
gaspillages
Encourage le
discipline et la
qualité
Facilite les
contrôles visuels
ORGANISATION
Une méthode de
création et de
maintenance d’un
lieu de travail /
fonctionnement
organisé, propice
à une meilleure
performance.
5S – Définition et Objectifs
34
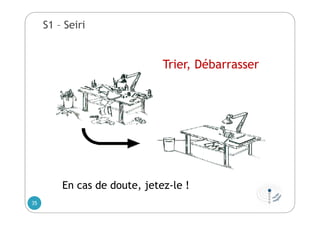
S1 – Seiri
En cas de doute, jetez-le !
Trier, Débarrasser
35
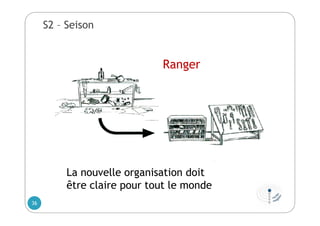
S2 – Seison
La nouvelle organisation doit
être claire pour tout le monde
Ranger
36
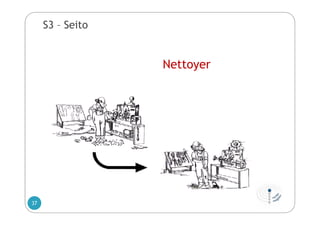
S3 – Seito
Nettoyer
37
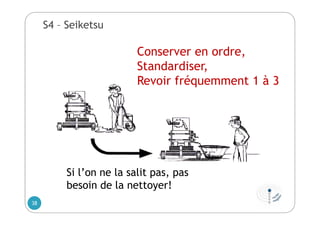
S4 – Seiketsu
Conserver en ordre,
Standardiser,
Revoir fréquemment 1 à 3
Si l’on ne la salit pas, pas
besoin de la nettoyer!
38
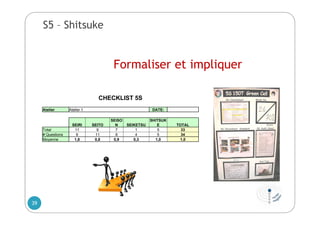
S5 – Shitsuke
Formaliser et impliquer
CHECKLIST 5S
Atelier Atelier 1 DATE:
SEIRI SEITO
SEISO
N SEIKETSU
SHITSUK
E TOTAL
Total 11 9 7 1 5 33
# Questions 6 11 8 4 5 34
Moyenne 1,8 0,8 0,9 0,3 1,0 1,0
39
4. Mesurer et Rendre Visible
40
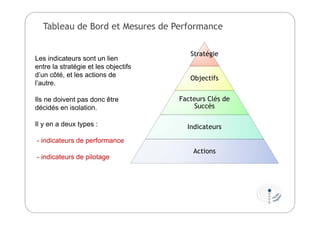
Tableau de Bord et Mesures de Performance
Stratégie
Objectifs
Facteurs Clés de
Succès
Indicateurs
Actions
Les indicateurs sont un lien
entre la stratégie et les objectifs
d’un côté, et les actions de
l’autre.
Ils ne doivent pas donc être
décidés en isolation.
Il y en a deux types :
- indicateurs de performance
- indicateurs de pilotage
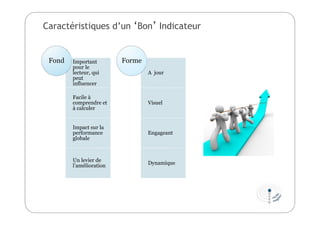
Caractéristiques d’un ‘Bon’ Indicateur
Important
pour le
lecteur, qui
peut
influencer
Facile à
comprendre et
à calculer
Impact sur la
performance
globale
Un levier de
l’amélioration
Fond
A jour
Visuel
Engageant
Dynamique
Forme
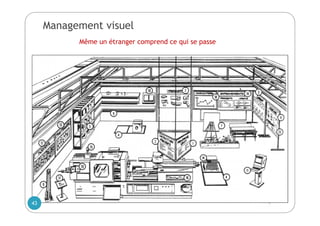
Management visuel
Même un étranger comprend ce qui se passe
43
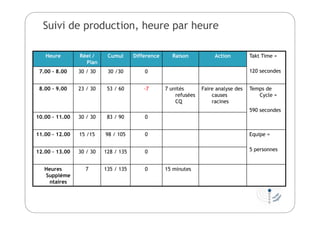
Suivi de production, heure par heure
Heure Réel /
Plan
Cumul Difference Raison Action Takt Time =
120 secondes7.00 - 8.00 30 / 30 30 /30 0
8.00 – 9.00 23 / 30 53 / 60 -7 7 unités
refusées
CQ
Faire analyse des
causes
racines
Temps de
Cycle =
590 secondes
10.00 – 11.00 30 / 30 83 / 90 0
11.00 – 12.00 15 /15 98 / 105 0 Equipe =
5 personnes12.00 – 13.00 30 / 30 128 / 135 0
Heures
Suppléme
ntaires
7 135 / 135 0 15 minutes
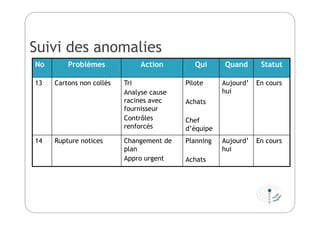
No Problèmes Action Qui Quand Statut
13 Cartons non collés Tri
Analyse cause
racines avec
fournisseur
Contrôles
renforcés
Pilote
Achats
Chef
d’équipe
Aujourd’
hui
En cours
14 Rupture notices Changement de
plan
Appro urgent
Planning
Achats
Aujourd’
hui
En cours
Suivi des anomalies
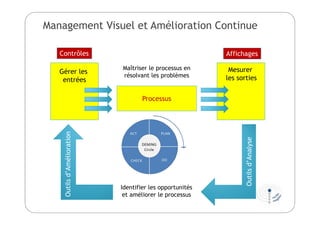
Management Visuel et Amélioration Continue
Processus
Outilsd’Analyse
Contrôles Affichages
Gérer les
entrées
Mesurer
les sorties
Maîtriser le processus en
résolvant les problèmes
Outilsd’Amélioration
Identifier les opportunités
et améliorer le processus
5. Développer l’Amélioration Continue
48
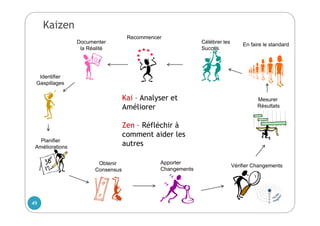
Documenter
la Réalité
Planifier
Améliorations
Identifier
Gaspillages
Obtenir
Consensus
Apporter
Changements
Vérifier Changements
Mesurer
Résultats
En faire le standardCélébrer les
Succès
Recommencer
Kai – Analyser et
Améliorer
Zen – Réfléchir à
comment aider les
autres
Kaizen
49
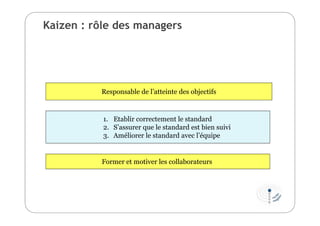
Kaizen : rôle des managers
Responsable de l’atteinte des objectifs
1. Etablir correctement le standard
2. S’assurer que le standard est bien suivi
3. Améliorer le standard avec l’équipe
Former et motiver les collaborateurs
Gemba
 En japonais, “l’endroit réel”.
 En termes Lean, “aller sur le terrain,
regarder les processus, discuter avec les
gens”.
 C’est au ‘Gemba’ que
 le manager/leader remplit au mieux son rôle
d’enseignant
 on voit mieux l’environnement, les processus,
et les personnes
 des relations de confiance s’établissent
 le manager/leader peut illustrer son
engagement sur la démarche Lean
現場
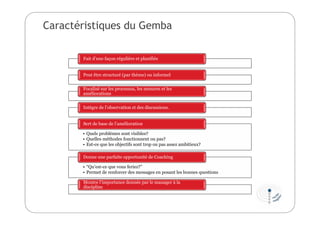
Caractéristiques du Gemba
Fait d’une façon régulière et planifiée
Peut être structuré (par thème) ou informel
Focalisé sur les processus, les mesures et les
améliorations
Intègre de l’observation et des discussions.
• Quels problèmes sont visibles?
• Quelles méthodes fonctionnent ou pas?
• Est-ce que les objectifs sont trop ou pas assez ambitieux?
Sert de base de l’amélioration
• “Qu’est-ce que vous feriez?”
• Permet de renforcer des messages en posant les bonnes questions
Donne une parfaite opportunité de Coaching
Montre l’importance donnée par le manager à la
discipline
Etre devant plutôt que ‘derrière’
 Etre ‘derrière’ une initiative est moins
convaincant que d’être devant
 Dans l’esprit Lean, on ‘tire’, on ne ‘pousse’ pas
 Quand les gens sont poussés, ils peuvent se
demander s’il n’y a pas un ravin devant
 Ils sont plus susceptibles d’être convaincus s’ils
sont ‘tirés’ par le comportement de leurs
managers
Participation active
 La manager/leader du Lean doit participer
activement et ne pas se contenter de souligner
l’importance de la participation d’autres
 Visites ‘Gemba’ du terrain
 Coaching sur la résolution de problèmes
 Motivation, encouragement, soutien permanent
 En participant pleinement, les leaders
comprennent comment la démarche Lean est
comprise et appliquée
 C’est bien plus puissant que des rapports ou des
memos.
Soutien du risque
 Un environnement Lean nécessite des
actions, des expérimentations et une
nouvelle façon de penser, qui
contiennent toutes des facteurs de
risque
 De nature, nous n’aimons pas le
risque.
 Nous préférons le confort.
 On évolue et on apprend mieux quand
on quitte sa ‘zone de confort’ tout en
se sentant protégé de changements
hors de son contrôle.
La Discipline du Manager du Lean
 Le Manager du Lean doit appliquer les
principes à ses propres pratiques
 Standardisation
 Pas statique, évoluant avec les conditions, les
besoins et les améliorations.
 Structure
 Etre prévisible, pas de surprises
 Le Standard Work du Leader est un outil
permettant au Manager du Lean de
mettre en place ces principes
6. Ateliers Kaizen
57
Pourquoi des Ateliers Kaizen?
 Focaliser l’attention sur des processus
transverses en regroupant les fonctions
concernées pendant un temps dédié
 Mettre en place des améliorations si possible
pendant l’atelier
 Permettre au plus grand nombre de participer, et
générer et mettre en œuvre des idées /
améliorations.
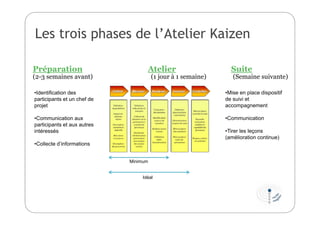
Les trois phases de l’Atelier Kaizen
Préparation Atelier Suite
(2-3 semaines avant) (1 jour à 1 semaine) (Semaine suivante)
•Identification des
participants et un chef de
projet
•Communication aux
participants et aux autres
intéressés
•Collecte d’informations
Minimum
Idéal
•Mise en place dispositif
de suivi et
accompagnement
•Communication
•Tirer les leçons
(amélioration continue)
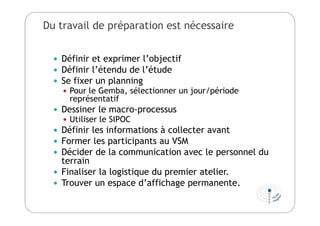
Du travail de préparation est nécessaire
 Définir et exprimer l’objectif
 Définir l’étendu de l’étude
 Se fixer un planning
 Pour le Gemba, sélectionner un jour/période
représentatif
 Dessiner le macro-processus
 Utiliser le SIPOC
 Définir les informations à collecter avant
 Former les participants au VSM
 Décider de la communication avec le personnel du
terrain
 Finaliser la logistique du premier atelier.
 Trouver un espace d’affichage permanente.
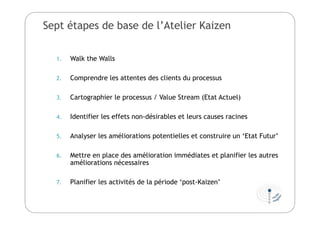
Sept étapes de base de l’Atelier Kaizen
1. Walk the Walls
2. Comprendre les attentes des clients du processus
3. Cartographier le processus / Value Stream (Etat Actuel)
4. Identifier les effets non-désirables et leurs causes racines
5. Analyser les améliorations potentielles et construire un ‘Etat Futur’
6. Mettre en place des amélioration immédiates et planifier les autres
améliorations nécessaires
7. Planifier les activités de la période ‘post-Kaizen’
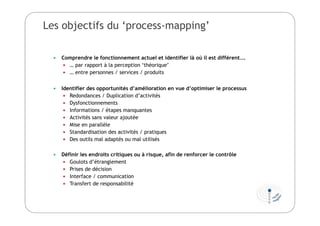
Les objectifs du ‘process-mapping’
 Comprendre le fonctionnement actuel et identifier là où il est différent….
 … par rapport à la perception ‘théorique’
 … entre personnes / services / produits
 Identifier des opportunités d’amélioration en vue d’optimiser le processus
 Redondances / Duplication d’activités
 Dysfonctionnements
 Informations / étapes manquantes
 Activités sans valeur ajoutée
 Mise en parallèle
 Standardisation des activités / pratiques
 Des outils mal adaptés ou mal utilisés
 Définir les endroits critiques ou à risque, afin de renforcer le contrôle
 Goulots d’étranglement
 Prises de décision
 Interface / communication
 Transfert de responsabilité
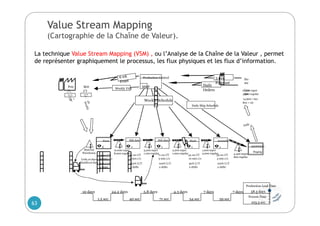
La technique Value Stream Mapping (VSM) , ou l’Analyse de la Chaîne de la Valeur , permet
de représenter graphiquement le processus, les flux physiques et les flux d’information.
Value Stream Mapping
(Cartographie de la Chaîne de Valeur).
Ho
me
Cen
ter
11,400 super
3,500 regular
14,900 / mo.
Box = 20
Bett
y’s
Pete
’s
1500 lb
coils
500 lb
Box
3 mo.
Forecast
Daily
Orders
MRP
Production Control
Weekly Schedule
Daily Ship Schedule
Weekly FAX
10 days
1.5 sec 40 sec 71 sec 54 sec 59 sec
24.2 days 5.8 days 4.3 days 7 days 7 days
Production Lead Time
58.3 days
Process Time
225.5 sec.
4,400 super
800 regular
SHIPPING
Staging
AssemblyMark
1.5 sec CT
90 min c/o
80% U/T
2 shifts
Press
Material
Warehouse
Coils,10 days
Handles,6 days
10,000 super
8,000 regular
3,200 super
1,100 regular
2,200 super
1,000 regular
1,200 super
4,000 regular
111
Sub Assy 2Sub Assy 1
1
I
I IIII
40 sec CT
5 min c/o
100% U/T
2 shifts
71 sec CT
5 min c/o
100% U/T
2 shifts
54 sec CT
10 min c/o
90% U/T
2 shifts
59 sec CT
5 min c/o
100% U/T
2 shifts
5
63
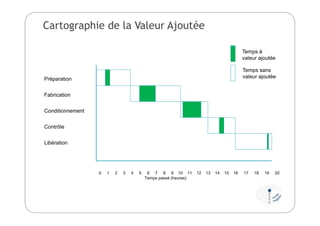
Cartographie de la Valeur Ajoutée
Préparation
Fabrication
Conditionnement
Contrôle
Libération
0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20
Temps passé (heures)
Temps à
valeur ajoutée
Temps sans
valeur ajoutée
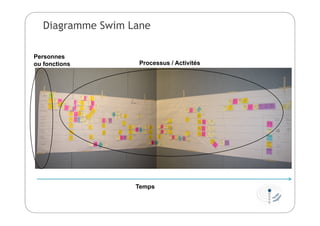
Diagramme Swim Lane
Temps
Personnes
ou fonctions Processus / Activités
Quand utiliser chaque type?
 Value Stream Map / Cartographie à Valeur Ajoutée –
Pour une analyse VA / NVA où les activités sont
plutôt linéaires
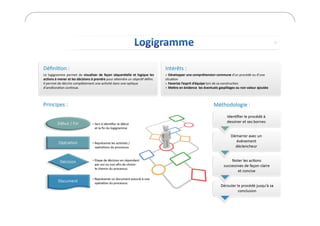
 Logigramme – Pour montrer des décisions et des
aller-retours
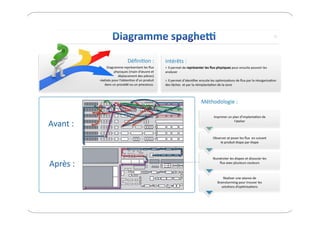
 Diagramme Spaghetti – Pour montrer des
mouvements physiques (de personnes ou de
produits)
 Diagramme Swim Lane Map – Un bon compromis des
deux premiers
Bonne pratiques de cartographie de processus
 Quel que soit le type de cartographie utilisé, la
démarche est identique
 Observer le processus sur le terrain
 Documenter le processus tel que vous
l’observez
 Caractériser la cartographie avec des faits
et des données
Peter Klym Management / Lean Business France
Conseil et Formation, Excellence Opérationnelle / Lean Management
Peter Klym
 Nationalité anglaise, en France depuis 1985 (donc bilingue!)
 Basé à Gaillac dans le Tarn, à 30 minutes de Toulouse
 Missions auprès de clients directs ou en sous-traitance
 Intervient en France et à l’étranger
 30 année d’expérience dans l’industrie et les services
 Consultant depuis 2008
Sites Web : www.leanbusiness.fr
http://international.leanbusiness.fr
Email : peter.klym@leanbusiness.fr
Téléphone : +33 6 84 52 77 70