Passer au contenu principal
Paris : 01 78 16 11 99
Région : 04 76 61 34 40
contact@xl-groupe.com
Web-formation
Les outils Lean
d’amélioration du poste
de travail
Animée par :
• Emmanuel PARZY, Consultant senior Black Belt Lean
• Laura BALP, chef de projet marketing
Apporteur d’avenir
Cabinet de Conseil & de Formation, spécialisé dans les démarches
d’amélioration des performances et la mise en œuvre terrain.
L’avenir se fait ensemble. Le progrès dépend d’une constante remise en cause de ses
certitudes et d'une volonté de changement pour atteindre la culture de la performance et
l’Excellence Opérationnelle.
XL CONSULTANTS XL FORMATION
Des consultants ayant 10 à
15 ans d’expérience terrain.
3 000 clients accompagnés
5 000 projets réalisés
Une pédagogie opérationnelle
et des stages certifiants.
10 000 stagiaires formés
75 formations proposées
1
3
4
5
6
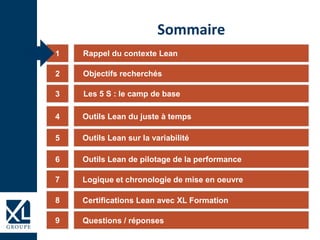
Sommaire
2
7
9
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
Constat
 Les outils de base sont connus, sans référence systématique au
Lean et pratiqués avec un succès variable
 Le Lean est une boite à outils, pas un système de management
 Les règles de réussite de base sont connues, mais pas
systématiquement respectées
 Le "Lean" est connu, mais pas toujours compris comme méthode de
développement de l'entreprise et de chacun de ses acteurs
 Le lien n'est pas fait avec les systèmes existants (ISO 9001)
 Les vraies résistances ne sont pas où l'on croit … mais au niveau des
managers
Une "éducation au Lean" est nécessaire, tant au niveau des acteurs
(pratique des outils) que des décideurs (Management, lancement et
suivi de démarche, communication, imprégnation)
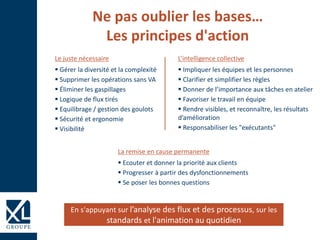
Ne pas oublier les bases…
Les principes d'action
La remise en cause permanente
 Ecouter et donner la priorité aux clients
 Progresser à partir des dysfonctionnements
 Se poser les bonnes questions
L’intelligence collective
 Impliquer les équipes et les personnes
 Clarifier et simplifier les règles
 Donner de l’importance aux tâches en atelier
 Favoriser le travail en équipe
 Rendre visibles, et reconnaître, les résultats
d’amélioration
 Responsabiliser les "exécutants"
En s'appuyant sur l’analyse des flux et des processus, sur les
standards et l'animation au quotidien
Le juste nécessaire
 Gérer la diversité et la complexité
 Supprimer les opérations sans VA
 Éliminer les gaspillages
 Logique de flux tirés
 Equilibrage / gestion des goulots
 Sécurité et ergonomie
 Visibilité
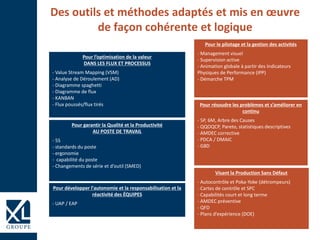
Des outils et méthodes adaptés et mis en œuvre
de façon cohérente et logique
Pour garantir la Qualité et la Productivité
AU POSTE DE TRAVAIL
- 5S
- standards du poste
- ergonomie
- capabilité du poste
- Changements de série et d’outil (SMED)
Pour l’optimisation de la valeur
DANS LES FLUX ET PROCESSUS
- Value Stream Mapping (VSM)
- Analyse de Déroulement (AD)
- Diagramme spaghetti
- Diagramme de flux
- KANBAN
- Flux poussés/flux tirés
Pour le pilotage et la gestion des activités
- Management visuel
- Supervision active
- Animation globale à partir des Indicateurs
Physiques de Performance (IPP)
- Démarche TPM
Visant la Production Sans Défaut
- Autocontrôle et Poka-Yoke (détrompeurs)
- Cartes de contrôle et SPC
- Capabilités court et long terme
- AMDEC préventive
- QFD
- Plans d’expérience (DOE)
Pour résoudre les problèmes et s’améliorer en
continu
- 5P, 6M, Arbre des Causes
- QQOQCP, Pareto, statistiques descriptives
- AMDEC corrective
- PDCA / DMAIC
- G8D
Pour développer l'autonomie et la responsabilisation et la
réactivité des ÉQUIPES
- UAP / EAP
1
3
4
5
6
Sommaire
2
7
9
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
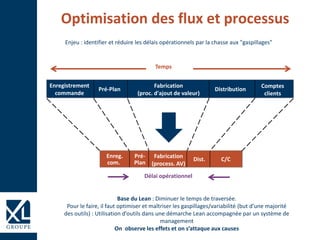
Optimisation des flux et processus
Délai opérationnel
Enreg.
com.
Pré-
Plan
Fabrication
(process. AV)
Dist. C/C
Enregistrement
commande
Pré-Plan
Fabrication
(proc. d'ajout de valeur)
Distribution
Comptes
clients
Temps
Enjeu : identifier et réduire les délais opérationnels par la chasse aux "gaspillages"
Base du Lean : Diminuer le temps de traversée.
Pour le faire, il faut optimiser et maîtriser les gaspillages/variabilité (but d’une majorité
des outils) : Utilisation d’outils dans une démarche Lean accompagnée par un système de
management
On observe les effets et on s’attaque aux causes
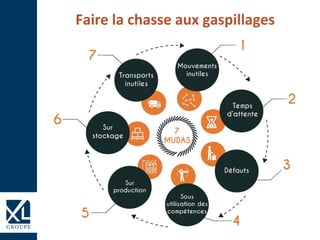
Faire la chasse aux gaspillages
Le 8ème gaspillage : le pire !
Gestion des
ressources :
idées et
compétences
1
3
4
5
6
Sommaire
2
7
9
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
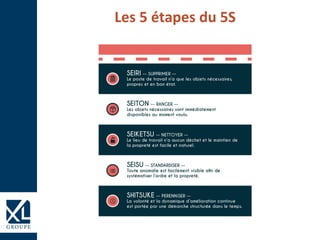
Les 5 étapes du 5S
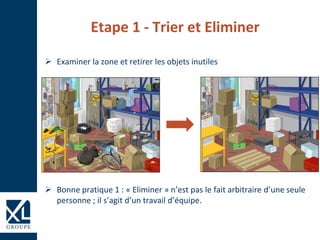
Etape 1 - Trier et Eliminer
 Examiner la zone et retirer les objets inutiles
 Bonne pratique 1 : « Eliminer » n’est pas le fait arbitraire d’une seule
personne ; il s’agit d’un travail d’équipe.
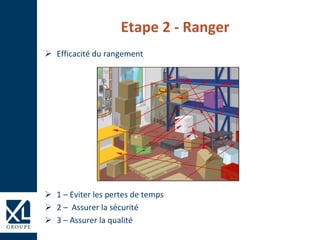
Etape 2 - Ranger
 Efficacité du rangement
 1 – Eviter les pertes de temps
 2 – Assurer la sécurité
 3 – Assurer la qualité
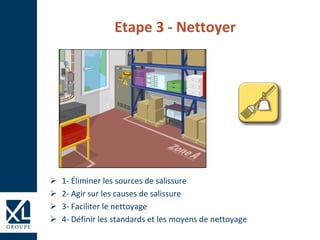
Etape 3 - Nettoyer
 1- Éliminer les sources de salissure
 2- Agir sur les causes de salissure
 3- Faciliter le nettoyage
 4- Définir les standards et les moyens de nettoyage
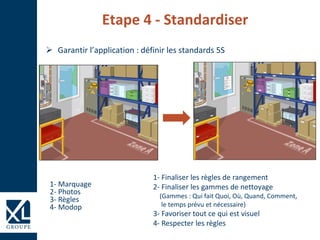
Etape 4 - Standardiser
 Garantir l’application : définir les standards 5S
1- Marquage
2- Photos
3- Règles
4- Modop
1- Finaliser les règles de rangement
2- Finaliser les gammes de nettoyage
(Gammes : Qui fait Quoi, Où, Quand, Comment,
le temps prévu et nécessaire)
3- Favoriser tout ce qui est visuel
4- Respecter les règles
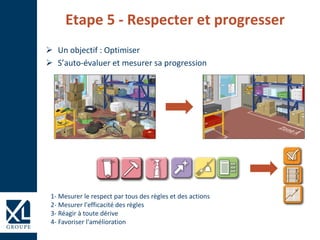
Etape 5 - Respecter et progresser
 Un objectif : Optimiser
 S’auto-évaluer et mesurer sa progression
1- Mesurer le respect par tous des règles et des actions
2- Mesurer l'efficacité des règles
3- Réagir à toute dérive
4- Favoriser l'amélioration
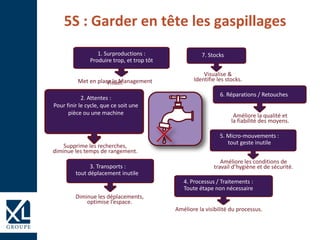
5S : Garder en tête les gaspillages
1. Surproductions :
Produire trop, et trop tôt
Met en place le ManagementVisuel.
2. Attentes :
Pour finir le cycle, que ce soit une
pièce ou une machine
Supprime les recherches,
diminue les temps de rangement.
3. Transports :
tout déplacement inutile
Diminue les déplacements,
optimise l’espace.
4. Processus / Traitements :
Toute étape non nécessaire
Améliore la visibilité du processus.
5. Micro-mouvements :
tout geste inutile
Améliore les conditions de
travail d’hygiène et de sécurité.
6. Réparations / Retouches
Améliore la qualité et
la fiabilité des moyens.
7. Stocks
Visualise &
Identifie les stocks.
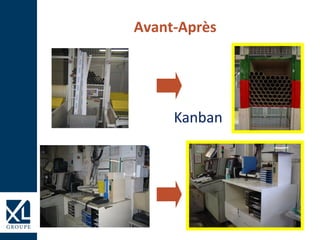
Avant-Après
Kanban
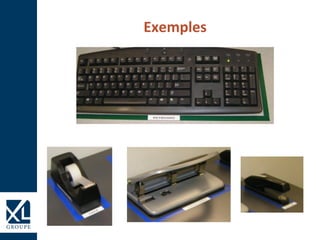
Exemples
1
3
4
5
6
Sommaire
2
7
9
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
L'Analyse de Déroulement : définition
C’est un outil de représentation graphique et
chronologique pour identifier, valoriser et
critiquer l’ensemble des étapes d’un processus
Identifier de manière détaillée l’ensemble des étapes d’un processus
et mettre en évidence les étapes qui apportent de la valeur ajoutée
et les étapes qui n’en apportent pas.
L'Analyse de Déroulement : définition
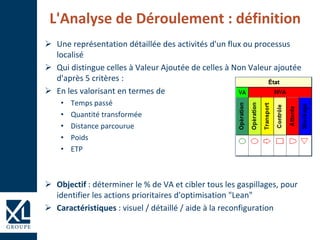
 Une représentation détaillée des activités d'un flux ou processus
localisé
 Qui distingue celles à Valeur Ajoutée de celles à Non Valeur ajoutée
d'après 5 critères :
 En les valorisant en termes de
• Temps passé
• Quantité transformée
• Distance parcourue
• Poids
• ETP
 Objectif : déterminer le % de VA et cibler tous les gaspillages, pour
identifier les actions prioritaires d'optimisation "Lean"
 Caractéristiques : visuel / détaillé / aide à la reconfiguration
L'Analyse de Déroulement : exemple
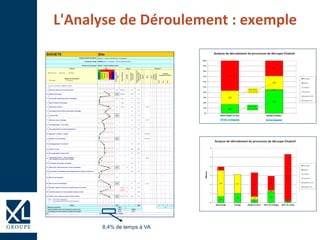
8,4% de temps à VA
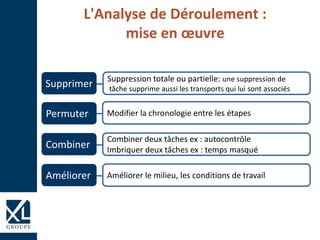
L'Analyse de Déroulement :
mise en œuvre
Améliorer le milieu, les conditions de travail
Combiner deux tâches ex : autocontrôle
Imbriquer deux tâches ex : temps masqué
Modifier la chronologie entre les étapes
Suppression totale ou partielle: une suppression de
tâche supprime aussi les transports qui lui sont associés
Améliorer
Combiner
Permuter
Supprimer
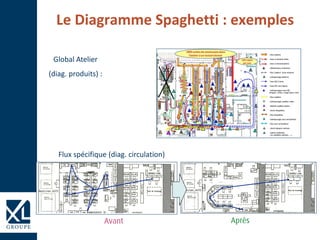
Le Diagramme Spaghetti : exemples
Global Atelier
(diag. produits) :
Flux spécifique (diag. circulation)
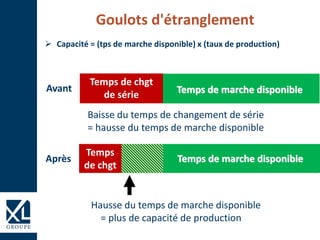
Goulots d'étranglement
 Capacité = (tps de marche disponible) x (taux de production)
Baisse du temps de changement de série
= hausse du temps de marche disponible
Temps de marche disponibleAprès
Hausse du temps de marche disponible
= plus de capacité de production
Avant
Temps de chgt de
série
Temps de marche
disponible
Temps de chgt
de série
Setup
Time
Temps
de chgt
Temps de marche disponible
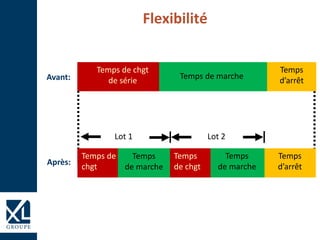
Flexibilité
Temps de marche
Temps
d’arrêt
Temps de chgt
de sérieAvant:
Après:
Lot 1 Lot 2
Temps
de marche
Temps
de marche
Temps
d’arrêt
Temps
de chgt
Temps de
chgt
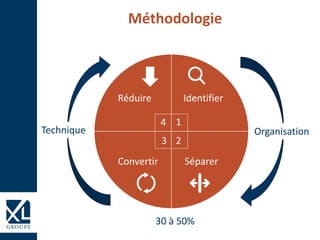
Méthodologie
Réduire Identifier
Convertir Séparer
1
23
4
OrganisationTechnique
30 à 50%
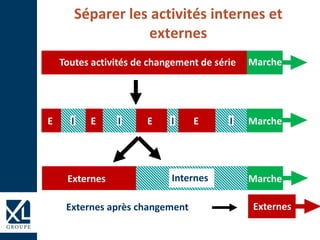
Séparer les activités internes et
externes
Toutes activités de changement de série Marche
E E EI I I IE Marche
Externes Internes Marche
ExternesExternes après changement
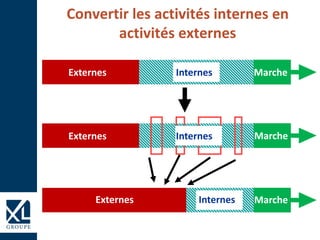
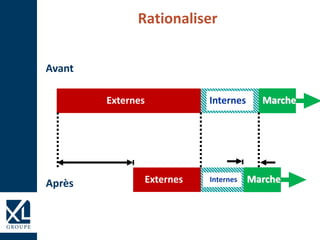
Convertir les activités internes en
activités externes
Externes Internes Marche
Externes MarcheInternes
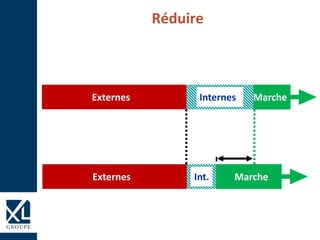
Réduire
Externes MarcheInt.
Externes MarcheInternes
Rationaliser
Externes MarcheInternes
Avant
Après
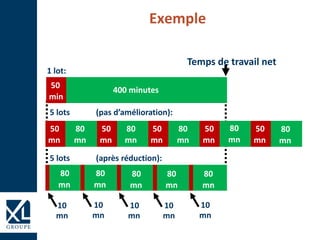
Exemple
1 lot:
Temps de travail net
5 lots (après réduction):
10
mn
10
mn
10
mn
10
mn
10
mn
80
mn
80
mn
80
mn
80
mn
80
mn
5 lots (pas d’amélioration):
50
mn
80
mn
50
mn
50
mn
80
mn
50
mn
80
mn
50
mn
80
mn
80
mn
400 minutes
50
min
Amélioration des postes de travail
 Et encore …
• Diagramme de flux
• Approvisionnement bord de ligne
1
3
4
5
6
Sommaire
2
7
9
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
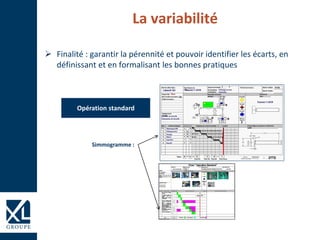
La variabilité
 Finalité : garantir la pérennité et pouvoir identifier les écarts, en
définissant et en formalisant les bonnes pratiques
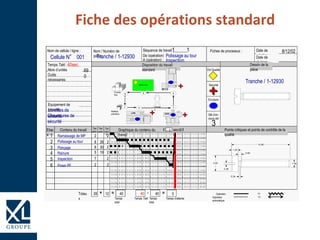
Opération standard
Simmogramme :
Opérations standard : définition
 L’opération standard c’est :
• La meilleure combinaison du personnel et des machines en utilisant le
minimum de main d’œuvre, de surface , de stocks et d’équipements
 Le rôle de l’opération standard :
• Permettre d'identifier et d'éliminer les variations dans le travail des
opérateurs
• Pour pérenniser les avantages acquis au cours des chantiers
d’amélioration précédents
• Pour fournir la base des futurs chantiers d’amélioration
 Les éléments de l’opération standard
• Temps takt
• Temps cycle
• Séquence de travail
• Encours standard
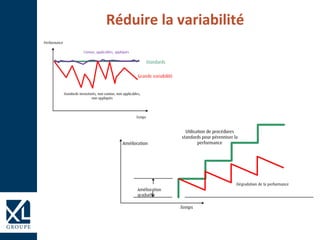
Réduire la variabilité
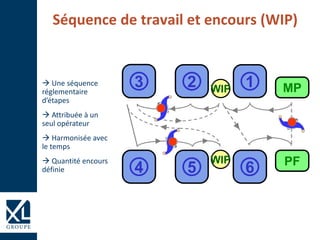
Séquence de travail et encours (WIP)
MP3 2 1
PF
4 5 6
WIP
WIP
 Une séquence
réglementaire
d’étapes
 Attribuée à un
seul opérateur
 Harmonisée avec
le temps
 Quantité encours
définie
Fiche des opérations standard
Fiches de processus : Date de
création :
Date de
révision :
Séquence de travail ________
de_______De (opération)
:A (opération) :
Ctrl Qualité
Dessin de la
pièce
Nom / Numéro de
pièce:
Nom de cellule / ligne :
Temps Takt :
Nbre d’unités
nécessaires :Outils
nécessaires:
Equipement de
sécurité:
Totau
x Temps TaktTemps
total
Temps d’attenteTemps
total
Qté d’en-
cours std
En-cours
std
Sécurité
Contenu du travail sec/di
v
Graphique du contenu du
travail
Disposition du travail
standard
Points critiques et points de contrôle de la
qualité
Tps
indiv.Etap
e
Tps
auto
Tps
marc
h
Opération
manuelleOpération
automatique
??
??
Finish Goods
Operator
Row Materials
INSPECTION
1 2 3
456
L400 G220
MC110
3
Tranche / 1-12930Cellule N° 001
1 1
Inspection
Polissage au tour
69
0
40sec.
1
2
3
1
4
5
6
2
2
2
2
2
2
12
2
6
6
5
7
2
28 40 4040 0
26
30
18
Ramassage de MP
Polissage au tour
Ponçage
Rainure
Inspection
Poser PF
Tranche / 1-12930
10.80
1.20
0.60
0.36
3.00 1.50
0.24
8/12/02
Lunettes de
sécuritéChaussures de
sécurité
Matières
premières
Opérate
ur
Produits
finis
Systèmes du Poka-Yoke
Principes
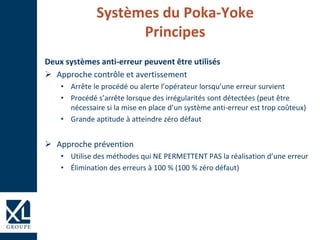
Deux systèmes anti-erreur peuvent être utilisés
 Approche contrôle et avertissement
• Arrête le procédé ou alerte l’opérateur lorsqu’une erreur survient
• Procédé s’arrête lorsque des irrégularités sont détectées (peut être
nécessaire si la mise en place d’un système anti-erreur est trop coûteux)
• Grande aptitude à atteindre zéro défaut
 Approche prévention
• Utilise des méthodes qui NE PERMETTENT PAS la réalisation d’une erreur
• Élimination des erreurs à 100 % (100 % zéro défaut)
Les 3 fonctions de base
d’un Poka-Yoke
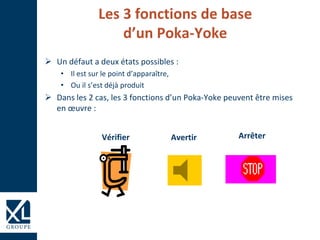
 Un défaut a deux états possibles :
• Il est sur le point d’apparaître,
• Ou il s’est déjà produit
 Dans les 2 cas, les 3 fonctions d’un Poka-Yoke peuvent être mises
en œuvre :
Vérifier Avertir Arrêter
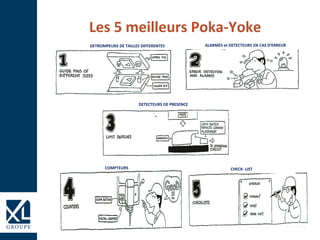
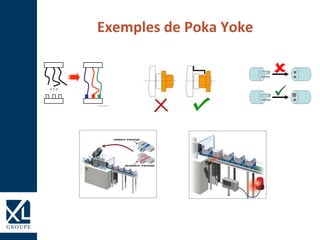
Les 5 meilleurs Poka-Yoke
DETECTEURS DE PRESENCE
COMPTEURS CHECK- LIST
DETROMPEURS DE TAILLES DIFFERENTES ALARMES et DETECTEURS EN CAS D’ERREUR
Exemples de Poka Yoke
La variabilité
 Et encore …
• Méthodes de résolution de problèmes
• Ishikawa, etc…
• AMDEC
• MSP
• Andon : alerter et réagir
1
3
4
5
6
Sommaire
2
7
9
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
Mobiliser par la communication
 2 des clés du système Lean sont :
• Favoriser la communication, le partage et l'appropriation des objectifs et
des niveaux de performances atteints.
• Disposer d'un environnement de travail convivial, clair, propre et
ergonomique
 Le management visuel est la réponse opérationnelle
 "Quand je sais ou je vais, j'(ai plus de chance d')y arrive(r)"
 "L'état de mon environnement proche de travail conditionne ma façon
de penser et ma capacité d'action"
Pourquoi le Management visuel ?
 Pour informer et servir de support de communication.
 Pour stimuler la discussion et le progrès.
 Pour favoriser les échanges de savoir-faire, d’expériences.
 Pour mobiliser le personnel sur des objectifs communs.
 Pour faciliter l’apprentissage.
 Pour donner de l’autonomie : polyvalence, poly-compétence.
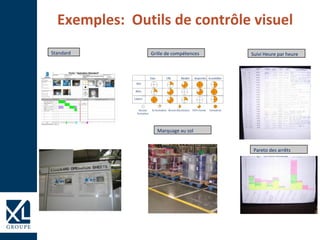
Exemples: Outils de contrôle visuel
Standard Grille de compétences Suivi Heure par heure
Pareto des arrêts
Marquage au sol
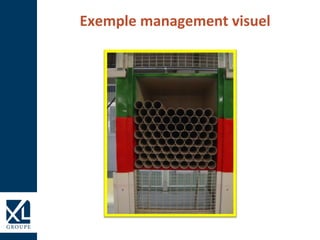
Exemple management visuel
Les 7 principes du Management visuel
"Je positive les messages"
"Je choisis des indicateurs sur lesquels les opérateurs peuvent agir"
1
2
"J’utilise une terminologie simple, facilement compréhensible"3
"Je suis informé(e) en 10 secondes de lecture"4
"Informer plus sur les actions en cours que sur le passé"5
"Le lieu de communication est convivial : on a envie d’y aller"6
"Je m’assure que les informations affichées sont comprises"7
Pilotage de la performance
 Et encore…
• La supervision active
• AIC
• Tour de terrain
• Passage de consigne
7
9
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
1
3
4
5
6
Sommaire
2
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
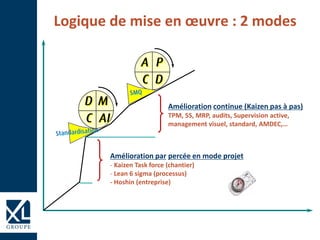
Logique de mise en œuvre : 2 modes
Amélioration par percée en mode projet
- Kaizen Task force (chantier)
- Lean 6 sigma (processus)
- Hoshin (entreprise)
Amélioration continue (Kaizen pas à pas)
TPM, 5S, MRP, audits, Supervision active,
management visuel, standard, AMDEC,…
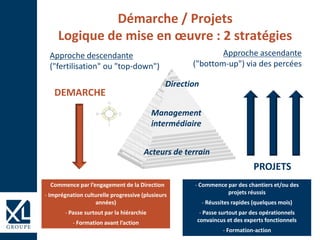
Démarche / Projets
Logique de mise en œuvre : 2 stratégies
Acteurs de terrain
Management
intermédiaire
Direction
Approche descendante
("fertilisation" ou "top-down")
Approche ascendante
("bottom-up") via des percées
- Commence par l’engagement de la Direction
- Imprégnation culturelle progressive (plusieurs
années)
- Passe surtout par la hiérarchie
- Formation avant l’action
- Commence par des chantiers et/ou des
projets réussis
- Réussites rapides (quelques mois)
- Passe surtout par des opérationnels
convaincus et des experts fonctionnels
- Formation-action
DEMARCHE
PROJETS
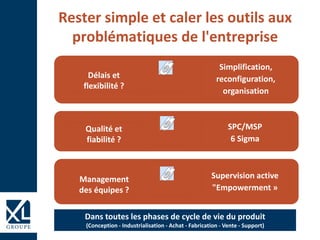
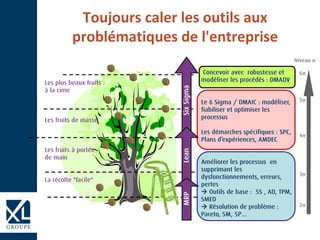
Rester simple et caler les outils aux
problématiques de l'entreprise
Dans toutes les phases de cycle de vie du produit
(Conception - Industrialisation - Achat - Fabrication - Vente - Support)
Délais et
flexibilité ?
Simplification,
reconfiguration,
organisation
Qualité et
fiabilité ?
SPC/MSP
6 Sigma
Management
des équipes ?
Supervision active
"Empowerment »
Toujours caler les outils aux
problématiques de l'entreprise

 





7
9
Logique et chronologie de mise en oeuvre
Questions / réponses
8 Certifications Lean avec XL Formation
1
3
4
5
6
Sommaire
2
Rappel du contexte Lean
Objectifs recherchés
Les 5 S : le camp de base
Outils Lean du juste à temps
Outils Lean sur la variabilité
Outils Lean de pilotage de la performance
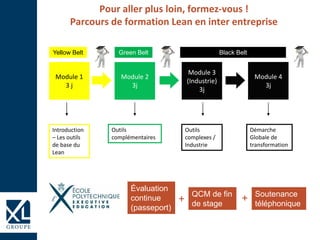
Module 3
(Industrie)
3j
Module 1
3 j
Introduction
– Les outils
de base du
Lean
Outils
complexes /
Industrie
Module 2
3j
Outils
complémentaires
Module 4
3j
Démarche
Globale de
transformation
Pour aller plus loin, formez-vous !
Parcours de formation Lean en inter entreprise
Yellow Belt Green Belt Black Belt
Soutenance
téléphonique
Évaluation
continue
(passeport)
QCM de fin
de stage+ +
Avez-vous des questions ?
Il est toujours temps de les poser via le module chat
Retrouvez toute notre offre sur www.xl-groupe.com
Suivez-nous sur :
Merci de votre attention
À bientôt !